



Geavanceerde positioneringstechnieken voor mechanische bewerking en spanontwerp
De machine is een zeer belangrijke productietechnologische uitrusting in de verwerking en productie van mechanische producten. Daarom moet bij het analyseren van het structurele ontwerp van de machinegereedschapsspanning, gebaseerd worden op de bewerkingsvereisten van het werkstuk en de positionering die het bedrijf al kan bepalen. Hoe te kiezen?
De oppervlakken die vaak voor positionering op het werkstuk worden geselecteerd, omvatten vlakken, kegels, cylinders, vormgevende elementen en hun combinaties. De selectie van positioneringselementen omvat de structuur, vorm, afmetingen en indeling van positioneringselementen.
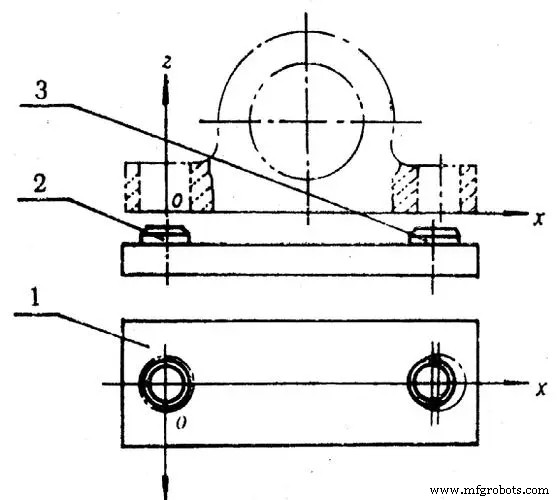
Hoofdsteun
1. Steunnagels
Er zijn drie typen steunpalen met fijn referentie, en referentiezijvlak instellen grof. Steunpennen kunnen worden toegevoegd, en bij het gebruik van afwerknagels voor de basissteun, is het montagewerk een gepolijste afwerking voor hoge betrouwbaarheid.
2. Steunplaat
Er zijn twee verschillende typen steunplaten: één type wordt voornamelijk gebruikt voor het steunen van de zij- en bovenoppervlakken, en de ander voor de bodem van de fundering. Beide zijn geschikt voor fijn referenties. De steunplaat wordt met schroeven op het spanklichaam bevestigd, en er moet een kegelpen worden toegevoegd of de steunplaat in de groef van de span worden ingevoegd. Bij het gebruik van de twee belangrijke steunplaten moet de werkoppervlakte na montage worden gegladst, zodat we kunnen voldoen aan de eisen van het waarborgen van de hoge kwaliteit van het bedrijf.
3. Verstelbare steun
Geschikt voor grof referentiepositionering met grote veranderingen in vorm en afmetingen, en ook voor werkstukken met dezelfde vorm maar verschillende afmetingen, en voor speciale verstelbare spannen en groepsspannen. Eenmaal instellen voordat een batch werkstukken wordt bewerkt, en daarna vastzetten met moeren.
4. Zelfuitlijnende steun
Waar de steunpositie automatisch verandert met de positioneringsveranderingen van het werkstuk naar de juiste referentie-oppervlaktepositie. Combineren met een vaste steun, beperkt tot slechts één vrijheidsgraad. Door het verhoogde aantal contactpunten met het positioneringsdatum, kunnen de stevigheid en stabiliteit van het werkstuk worden verbeterd. Toegepast op mechanische productiebewerking of grove referentieposities waar stevigheid ontoereikend is.
Hulpsteun
Om de stabiliteit van het systeem te garanderen en de stevigheid van het werkstuk te vergroten bij het positioneren, wordt dit meestal opgelost door technische hulpsteun. Het kan niet alleen helpen de steunkracht in de hoofdtheoretische steun te dragen, maar ook garanderen dat het werkstuk niet van zijn positioneringsoppervlak afwijkt.
1. Spiraalhulpsteun
Hulpsteunen kunnen de montage-stevigheid en positioneringsstabiliteit van het werkstuk verbeteren, maar mogen de vrijheid van het werkstuk niet beperken. Bij gebruik, om zich aan te passen aan de positieverandering van het steunoppervlak in de bewerking en productie van mechanische producten, moeten de werkstukken één voor één worden aangepast. Het voordeel van deze hulpsteun is dat de structuur relatief eenvoudig is, maar het nadeel is dat de efficiëntie erg laag is.
2. Zelfpositionerende hulpsteun
De steunpen is hoger dan het steunoppervlak. Wanneer een werkstuk wordt gemonteerd, wordt de steunpen ingesteld als het referentieoppervlak dat naar beneden wordt gedrukt, en het referentieoppervlak wordt gepositioneerd met het werkstuk voornamelijk via de steun om de studenten in contact te houden met de andere maatschappij, en daarna vergrendeld. Geschikt voor situaties waar het gewicht van verschillende werkstukken licht is en de snijbelasting van het verticale beheer minder van invloed is.
3. Duw-trek hulpsteun
De steunpen is lager dan het steunoppervlak. Bij het installeren van het werkstuk kan de steunpen worden geduwd om contact te maken met het positioneringsoppervlak voor de bewerking en productie van mechanische producten, en daarna vergrendeld. Geschikt voor situaties waar het gewicht van verschillende werkstukken zwaarder is en de verticale snijbelasting een grote invloed heeft.
4. Hydraulische vergrendelingshulpsteun
Deze hulpsteunbeugel wordt gemaakt door een draadverbinding en vereist druk op de hoofdleiding. Onder de werking van een veer komt de steunpen in contact met het werkstuk, en wordt gewijzigd door de oliespanset, en de steunpen vergrendelt de dunne oliedrukruimte.
Productieproces
- Precisie bewerking: Bewezen technieken voor het bereiken van werkstucknauwkeurigheid
- Precisie gaataanmaak operaties in CNC-bewerking
- Mill-Turn Machines: Vielzijdige Multitasking voor Moderne CNC-operaties
- Geavanceerde 5-As Bewerking & Multi-Tasking: Precisie & Efficiëntie
- Geavanceerde CNC HMC-bearbeitingscentra voor superieure productie-efficiëntie
- Machining-operaties beheersen: essentiële tools & technieken
- De Juiste Prototypemethode Kiezen: CNC-bewerking vs. 3D-printen voor Mechanische Onderdelen
- Grote-onderdelen bewerken: Belangrijkste uitdagingen en oplossingen
- VSC Serie Verticale Opneem Draaimachines: Gestroomlijnde Werkstukafhandeling & Precisie Bewerking
- C# Abstract Classes & Methods: Een Praktische Gids
- C# Partial Classes en Methods: Een Praktische Gids