



Spiegelpolijsttechniek: Bewerkte onderdelen omtoveren tot verblindende afwerkingen
Met superieure polijsttechnologie wordt een SUS304-onderdeel in een paar minuten een verblindende spiegel.
Polijsten van precisie-onderdelen gebruikt meestal wetstenen, wolwielen, schuurpapier, enz., om het oppervlak van het materiaal plastisch te vervormen en de uitstekende delen op het oppervlak van het werkstuk te verwijderen om een glad oppervlak te verkrijgen. Handmatige bediening is doorgaans de hoofdmethode. De ultra-afwerkingspolijstmethode kan worden gebruikt voor hoge oppervlakkwaliteitseisen. De ultra-afwerkingspolijst gebruikt een speciaal abrasief gereedschap, wat tegen het bewerkte oppervlak van het werkstuk in een polijstvloeistof met abrasieven wordt geperst voor hogesnelheidsrotatie. Polijsten kan een oppervlakteruwheid van Ra0,008 µm bereiken.
Algemeen gebruikte gereedschappen en specificaties voor polijsten
1) De veelvoorkomend gebruikte gereedschappen voor malpolijsten zijn: schuurpapier, wetsteen, tape viltwiel, abrasieve pasta, legeringvijl, diamant slijpnaald, bamboescheut, vezelwetsteen, en cirkelvormige draaiende slijper.
2) Schuurpapier: 150#, 180#, 320#, 400#, 600#, 800#, 1000#, 1200#, 1500#
3) Wetsteen: 120#, 220#, 400#, 600#
4) Tape viltwiel: cilindervormig, kegelvormig, vierkante punt
5) Slijppasta: 1# wit, 3# geel, 6# oranje, 9# groen, 15# blauw, 25# bruin, 35# rood, 60# paars
6) Vijl: vierkant, rond, plat, driehoek en andere vormen
7) Diamant slijpnalden: doorgaans 3/32 handvatten of 1/8 handvatten, met ronde golfvorm, cilindrische vorm, lange rechtte cilindrische vorm, en lange kegelvorm.
8) Bamboe: Verschillende vormen zijn geschikt voor de operator en de vorm van de mal. De functie is om het schuurpapier te drukken en op het werkstuk te slijpen om de vereiste oppervlakteruwheid te bereiken.
9) Vezel wetsteen: 200# zwart, 400# blauw, 600# wit, 800# rood
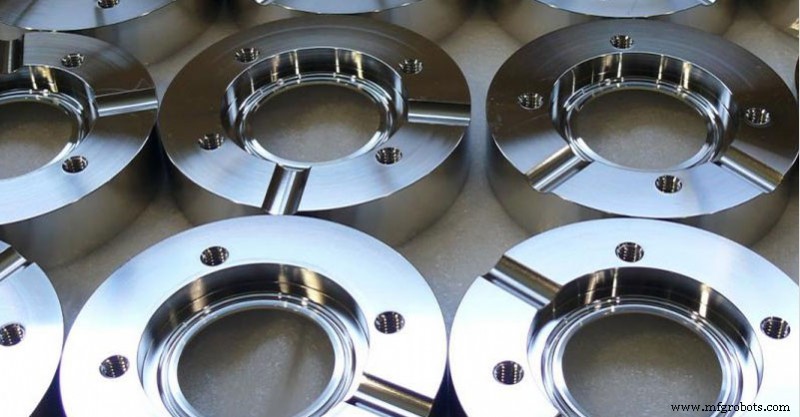
Polijstproces
(1) Ruw polijsten
Het oppervlak na afwerkfrezen, EDM, slijpen, enz. kan gepolijst worden door een rotterend oppervlaktepolijstmachine met een snelheid van 35000-40000 t/min. Daarna is er handmatig wetsteenslijpen, en de stripwetsteen wordt met petroleum als smeringsmiddel of koelmiddel toegevoegd. De gebruikvolgorde is:
180#→240#→320#→400#→600#→800#→1000#.
(2) Half-precisie polijsten
Half-precisie polijsten gebruikt voornamelijk schuurpapier en petroleum. De nummers van schuurpapier zijn als volgt:
400#→600#→800#→1000#→1200#→1500#.
In feite gebruikt #1500 schuurpapier alleen matenstaal geschikt voor verharding (boven 52HRC), niet voorverhard staal, omdat dit schade kan veroorzaken aan het oppervlak van voorverhard staalonderdelen en de verwachte polijsteffect niet kan bereiken.
(3) Fijn polijsten
Diamantpolijspasta wordt voornamelijk gebruikt voor fijn polijsten. Als het polijstdoekwiel gemengd wordt met diamantslijpoeder of slijppasta voor slijpen, is de gebruikelijke slijpvolgorde:
9µm(1800#)→6µm(3000#)→3µm(8000#)
9µm diamantabrasieve pasta en polijstdoekwiel kunnen gebruikt worden om de haarachtige slijtsporen die achterblijven door de 1200# en 1500# schuurpapier te verwijderen. Gebruik dan kleverig vilt en diamantabrasieve pasta voor polijsten, de volgorde is:
1µm(14000#)→1/2µm(60000#)→1/4µm(100000#)
(4) Gepolijste werkomgeving
Het polijstproces moet apart worden uitgevoerd in twee werklocaties, dat wil zeggen, de ruwe slijplocatie en de fijn polijstverwerkingslocatie zijn gescheiden, en er moet aandacht worden besteed aan het reinigen van de zanddeeltjes die op het oppervlak van het werkstuk in het vorige proces overblijven.
Over het algemeen, na ruw polijsten met wetsteen tot 1200# schuurpapier, moet het werkstuk worden overgebracht naar een stofvrije ruimte voor polijsten om te waarborgen dat geen stofdeeltjes in de lucht aan het oppervlak van de mal plakken. Het polijstproces met nauwkeurigheidseisen boven 1µm (inclusief 1µm) kan in een schone polijstruimte worden uitgevoerd. Voor nog preciezere polijsten moet het in een absolute schone ruimte zijn, omdat stof, rook, huidschilfers en speeksel het hoog-precisie gepolijste oppervlak kunnen laten schrotten.
Na voltooiing van het polijstproces, moet het oppervlak van het werkstuk worden beschermd tegen stof. Wanneer het polijstproces stopt, moeten alle abrasieven en smeringsmiddelen zorgvuldig worden verwijderd om ervoor te zorgen dat het oppervlak van het werkstuk schoon is, en vervolgens moet een laag mal anti-roestcoating op het oppervlak van het werkstuk worden gespoten.
Factoren die oppervlaktepolijsten beïnvloeden
(1) Oppervlaktoestand van het werkstuk
Tijdens het verwerkingsproces van het materiaal, zal de oppervlaktelaag beschadigd worden door warmte, interne spanning of andere factoren, en oneigenlijke snijparameters zullen het polijsteffect beïnvloeden. Het oppervlak na EDM is moeilijker te slijpen dan het oppervlak na bewerking of warmtebehandeling. Daarom moet het worden afgewerkt met EDM voor het einde van EDM, anders zal het oppervlak een geharde dunne laag vormen. Als de EDM-fijnafstellingregels niet correct worden geselecteerd, kan de diepte van de warmtebeïnvloede laag tot 0,4 mm bereiken. De hardheid van de geharde dunne laag is hoger dan die van het substrata en moet worden verwijderd. Daarom is het het beste om een ruw slijpproces toe te voegen om een goed fundament voor polijsten te bieden.
(2) De staalkwaliteit
Hoogwaardig staal is een voorwaarde voor goede polijskwaliteit, en diverse inclusies en poriën in het staal zullen het polijsteffect beïnvloeden. Om een goed polijsteffect te bereiken, moet het werkstuk aan het begin van de bewerking gemarkeerd worden met de gepolijste oppervlakteruwheid. Wanneer een werkstuk wordt bepaald dat spiegelpolijsten vereist, moet het een staal zijn met goede polijseiwenschappen en warmtebehandeld zijn, anders zal het de verwachtingen niet halen. Effect.
(3) Warmtebehandelingsproces
Als de warmtebehandeling onjuist is, is de oppervlakthardheid van het staal oneven of de eigenschappen zijn anders, wat moeilijkheden in polijsten zal veroorzaken.
(4) Polijsttechnologie
Aangezien polijsten voornamelijk handmatig wordt gedaan, zijn menselijke vaardigheden nog steeds de hoofdoorzaak die de polijskwaliteit beïnvloedt.
Het wordt algemeen aangenomen dat de polijsttechnologie de oppervlakteruwheid beïnvloedt. In feite moet een goede polijsttechnologie worden gematcht met hoogwaardig staal en het juiste warmtebehandelingsproces om een bevredigend polijsteffect te verkrijgen. Integenstelling, als de polijsttechnologie niet goed is, kan geen spiegeleffect worden bereikt zelfs als het staal goed is.
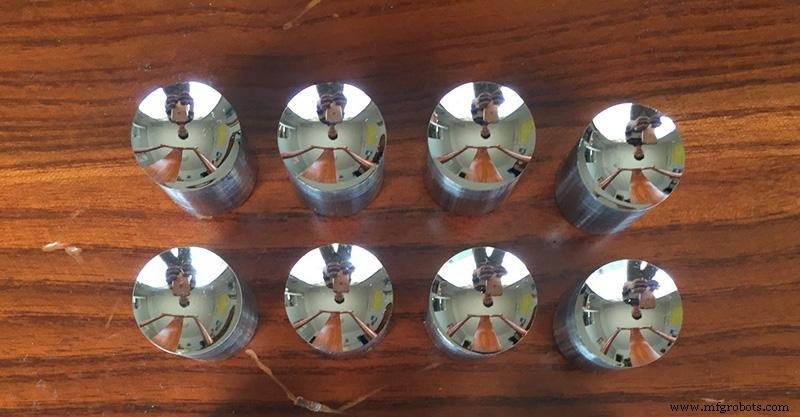
Hoe veelvoorkomende problemen in polijsten op te lossen
(1) Overmatig polijsten
Het grootste probleem dat in de dagelijkse polijstproces wordt tegengekomen is "over-polijsten", wat betekent dat hoe langer de polijsttijd, des te slechter de kwaliteit van het maloppervlak. Er zijn twee fenomenen van over-polijsten: "sinaasappelschil" en "putjesvorming". Overmatig polijsten treedt voornamelijk op bij mechanische polijsten.
(2) Redenen voor "sinaasappelschil" op het werkstuk
Het onregelmatige en ruwe oppervlak heet "sinaasappelschil". Er zijn veel redenen voor "sinaasappelschil". De meest voorkomende reden is dat het maloppervlak oververhit is of geCarburiseerd. De polijstdruk is te groot en de polijsttijd is te lang. De hoofdoorzaak van "sinaasappelschil". Bijvoorbeeld: polijsten met een polijstwiel, de warmte gegenereerd door het polijstwiel kan gemakkelijk "sinaasappelschil" veroorzaken. Harder staal kan hogere polijstdruk weerstaan, en relatief zacht staal is geneigd tot over-polijsten. Studies hebben aangetoond dat de tijd voor over-polijsten zal variëren afhankelijk van de hardheid van het staal.
(3) Maatregelen om "sinaasappelschil" van artefacten te elimineren
Wanneer de oppervlakkwaliteit slecht gepolijst blijkt, zullen veel mensen de polijstdruk verhogen en de polijsttijd verlengen. Deze praktijk maakt de oppervlakkwaliteit vaak erger.
De volgende methoden kunnen worden gebruikt om te herstellen:
1) Verwijder het defecte oppervlak, en de korrelgrootte is iets grover dan de vorige zandgrootte, en dan wordt het geslepen, en de polijskracht is lager dan de vorige.
2) Voer spanningsverlichting uit bij een temperatuur van 25°C lager dan de aanlatingstemperatuur. Gebruik de fijnste zandnummer om te slijpen voor polijsten totdat een bevredigend resultaat is bereikt, en voer ten slotte polijsten uit met een lichtere kracht.
(4) Oorzaken van "putjesvorming" op het oppervlak van het werkstuk
Omdat er enkele niet-metallische onzuiverheden in het staal zitten, die meestal hard en broos zijn, worden ze tijdens het polijstproces van het oppervlak van het staal uitgehaald om putjes of putjescorrosie te vormen. De belangrijkste factoren die "putjescorrosie" produceren zijn als volgt:
1) De polijstdruk is te hoog en de polijsttijd is te lang.
2) De zuiverheid van het staal is niet voldoende, en de inhoud van harde onzuiverheden is hoog.
3) Roest op het maloppervlak.
4) De zwarte huid wordt niet verwijderd.
(5) Maatregelen om putjescorrosie van werkstukken te elimineren
1) Het oppervlak zorgvuldig opnieuw slijpen. De zandkorrelgrootte is één niveau grover dan de eerder gebruikte korrelgrootte. Gebruik zacht en scherpe wetsteen voor de laatste stap van slijpen voordat u overgaat tot het polijstproces.
2) Wanneer de grootte van zanddeeltjes kleiner is dan 1 mm, vermijd het gebruik van het zachtste polijstgereedschap.
3) Gebruik de kortst mogelijke polijsttijd en de kleinst mogelijke polijskracht.
Productieproces
- Expertgids voor CNC-aluminiumbewerking & precisie-gebewerkte aluminiumonderdelen
- Top 5 essentiële elementen voor accurate CNC-bewerkingsoffertes
- Expertgids voor CNC-bewerking van roestvrij staal onderdelen
- Expertgids voor bewerking van geanodiseerd aluminium
- Expertgids voor messing CNC-bewerking en hoogwaardige onderdelen
- China verbetert precisie metaalbewerking: Versterking maatwerkcapaciteiten
- CNC-bewerking: Bewezen strategieën voor het bereiken van strakke toleranties
- Precisie CNC-frezen voor gekromde oppervlakken
- Optimale Materialen voor Precisie CNC-gedraaide Onderdelen
- Precisiebewerking meesteren: Essentiële technieken voor vliegtuigonderdelen
- Uitgebreide Gids voor Oppervlakteafwerkingen bij CNC-bewerking