



CNC-bewerking: Bewezen strategieën voor het bereiken van strakke toleranties
In de CNC-precisiebewerkingsindustrie houden CNC-bewerkers van specificaties als "+/-0,005", wat een technologie is die strikte dienstvereisten handhaaft in CNC-precisieonderdelenbewerking. Strakke toleranties zijn essentieel voor hoogwaardige, hoogpresterende onderdelen. Industrieën zoals gezondheidszorg, luchtvaart en defensie vertrouwen zwaar op nauwkeurige precisieonderdelen om te bloeien. Sommige onderdelen vereisen zelfs een nauwkeurigheid van 0,0005 inch — een breedte vergelijkbaar met de dikte van een menselijk haar. (Wat u moet weten over bewerkingstolerantie) Het bereiken van tolerantie is een uitdagende klus, maar niet onmogelijk. Dit is het verschil tussen de dikte van een menselijk haar en witte bloedcellen. Hier zijn enkele suggesties om u te helpen perfecte CNC-bewerkingsonderdelen te bereiken.
1. Spindel Opwarmen Voor Het Handhaven Van Strakke Toleranties
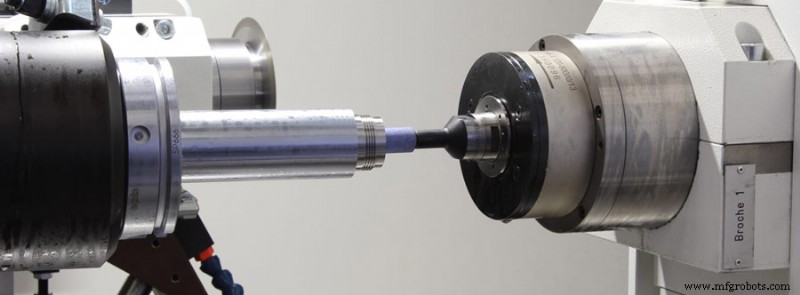 CNC-machines hebben een set eigen opwarmoefeningen nodig om hun best te presteren. Hoewel de bewerker de spindel vaak voorverwart voordat hij met het project begint, is dit niet voldoende voor onderdelen met zeer strakke toleranties. De eerdere methode kan alleen vroege lager slijtage voorkomen. Voordat de echte freeswerkzaamheden beginnen, laat u de machine ongeveer 15-20 minuten draaien, alle onderdelen bereiken de vereiste temperatuur, dit kan helpen het risico op thermische uitrekking in de voorbehandeling te verminderen, terwijl het u de vereiste afmeting geeft.
Tip: Vergeet niet om het gereedschap te meten na het opwarmen. Elk verschil aan de voorkant van het gereedschap kan u ervan weerhouden het gewenste resultaat te bereiken.
2. Strikte Gereedschapsselectie Voor Het Handhaven Van Strakke Toleranties
U moet ervoor zorgen dat u speciale apparatuur heeft voor ruw- en fijnbewerking, zodat ruwbewerkingsgereedschappen slijtage kunnen weerstaan, terwijl fijnbewerkingsgereedschappen slechts één proces bewaren om een herhaalbaar proces voor het creëren van nauwkeurige onderdelen te garanderen. Overmaat werk: hopen dat de absolute afmeting onder de ingestelde afmeting is, is absoluut verschrikkelijk voor de monteur.
Passtiften zijn een handig hulpmiddel bij het handhaven van strakke toleranties, want u kunt een ondergemaat kenmerk bewerken en dit dan inregelen.
Passtiften kunnen worden gebruikt om een ondergemaat kenmerk te meten voordat het tot een exacte afmeting wordt bewerkt.
3. Compensatie Voor Het Handhaven Van Strakke Toleranties
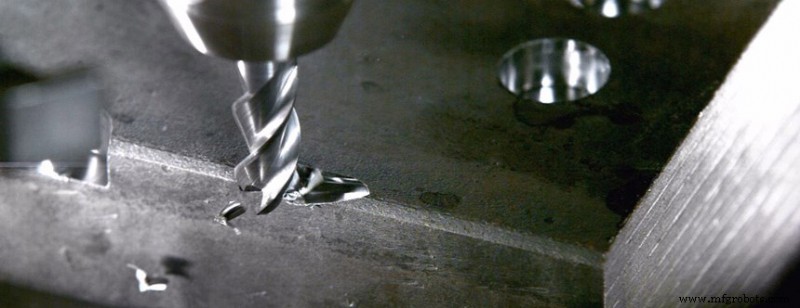 Compenseer uw gereedschappen — Gereedschapsfabrikanten zijn niet perfect, dus ze zijn enigszins toleranter in gereedschapsontwerp. Ze weten dat als u van plan bent hun gereedschappen te gebruiken om iets te maken, u gelukkiger zult zijn als de kenmerksgrootte die het snijdt te klein is in plaats van te groot. Wetende dit, wilt u ervoor zorgen dat het eerste wat u doet bij het instellen van een nauwkeurige klus, is de werkelijke gereedschapsdiameter invoeren. U kunt dit op verschillende manieren doen, maar mijn favoriete methode is om het kenmerk te frezen en vervolgens een nauwkeurig hulpmiddel te gebruiken om de afmeting te verifiëren — een passtift of blok werkt goed. Dit is eenvoudig — als u een 0,236 inch gereedschap gebruikt om een 0,250 inch gat te boren en slechts een 0,248 inch passtift kan worden ingevoegd, dan is uw gereedschapsgrootte met 0,001 inch (gebruik de helft van de waarde omdat het aan beide kanten overmaat is) kleiner. Op dit moment kunt u de CAM-software of de Tool Comp-opdracht in het snijbestand gebruiken om de grootte te compenseren naar 0,235 inch.
4. Temperatuur Voor Het Handhaven Van Strakke Toleranties
De juiste temperatuur is een van de meest kritieke factoren bij het handhaven van strakke toleranties, omdat het zoveel verandering kan veroorzaken dat u het niet eens zult merken. Een kleine verschuiving in de ingestelde temperatuur zal uw machine en onderdelen op verschillende manieren beïnvloeden. Feitelijk kunnen zelfs onbewuste fouten, zoals niet letten op waar de machine staat, het hele proces beschadigen. Tijdens het bewerkingsproces kunnen de uitrekking en krimping van de freesmachine of snijmateriaal zeer verschillend zijn.
Bijvoorbeeld, als uw machine in de buurt van een raam wordt geplaatst en het buiten koud is, zal de zon op een bepaald moment van de dag op de machine schijnen. Een ander voorbeeld: start het airconditioningssysteem 's middags en blaast het koude lucht in de cabine? Zijn uw grondstoffen opgeslagen in een hitte magazijn en vervolgens ingevoerd bij een lage temperatuur van 20 graden Celsius? Zet al deze dingen op hun plaats — houd uw machine en materialen in een temperatuurgecontroleerde omgeving gedurende het hele proces, vermijd direct zonlicht, dit wordt vaak over het hoofd gezien, maar is een belangrijke factor om de consistentie van de bewerking te garanderen.
De bovenstaande beschrijving wordt geïntroduceerd vanuit het perspectief van het handhaven van strakke toleranties in het gehele bewerkingsproces. Hieronder introduceren we verschillende bedieningsmethoden om strakke toleranties te handhaven vanuit het perspectief van gedetailleerde bewerkingsonderdelen.
Handhaven Van Toleranties Bij Gatbewerkingsoperaties
Gaten vereisen meestal de strengste dimensietoleranties, omdat ze meestal bedoeld zijn om perfect uit te lijnen met passende onderdelen. Om toleranties te handhaven, test u eerst de uittreding van machines en gereedschappen. Deze eenvoudige maar vaak over het hoofd geziene stap kan de monteur veel tijd en frustratie besparen.
Centren
Centren stelt de boor in staat om een heel nauwkeurig startpunt te hebben, waardoor wandelen of afwijken van de gewenste baan wordt geminimaliseerd. Dit is vooral voordelig bij het bewerken van onregelmatige oppervlakken, omdat het moeilijk is om de perfecte locatie van de gaten op deze oppervlakken te vinden.
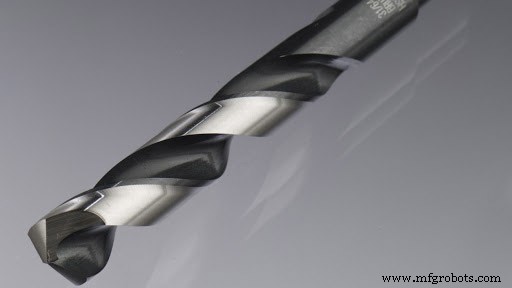
Reamer (Reamer)
Reamen is zeer geschikt voor werk met zeer strakke toleranties, omdat veel miniatuur reamers veel strakkere toleranties hebben dan booren. De reamer snijdt op de gefaseerde rand, waarbij de minst hoeveelheid materiaal in het gat wordt verwijderd, met als ultiem doel de grootte te vergroten. Omdat de snijrand van de reamer zeer klein is, is de kerndiameter van het gereedschap groter, waardoor het een steviger gereedschap is.
Handhaven Van Strakke Toleranties Bij Wandbewerking
Wanneer wandbewerking moeilijk wordt door doorbuiging, moeten toleranties worden gehandhaafd, anders zal het gereedschap buigen wanneer kracht wordt toegepast. Als er een hoek op de wand ontstaat door doorbuiging, kies dan een gereedschap binnen bereik om de doorbuiging langs de nek van het gereedschap te verminderen. Daarnaast nemen Sie meer axiale snijdiepten en voeren u geleidelijk fijnbewerking uit om minder druk op het gereedschap uit te oefenen. Om oppervlakteafwerkingtoleranties te verkrijgen, kan het nodig zijn om lange-sleuf gereedschappen te gebruiken om resterende gereedschapsspormerkteken op het onderdeel te minimaliseren.
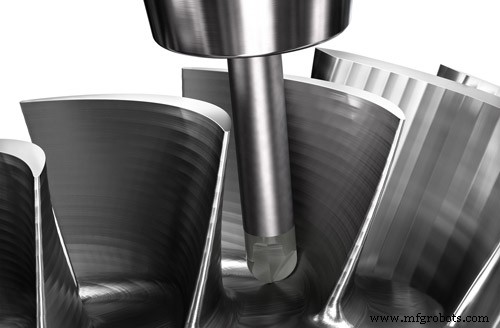
Hoekradius Frees (Corner Radius End Mill)
Omdat frezen met afgeronde hoeken geen scherpe randen hebben, zal hun slijtage langzamer zijn dan vierkante frezen. Door het hoekradiusgereedschap te gebruiken, kunnen barsten op de rand van het gereedschap worden geminimaliseerd, wat resulteert in een uniforme drukverdeling op elke snijrand. Omdat de scherpe randen op vierkante gereedschappen minder duurzaam zijn en geneigd zijn te barsten door spanningsconcentratie op dit punt, zullen hoekradiusgereedschappen sterker zijn en daardoor minder waarschijnlijk tolerantiewijzigingen veroorzaken.
Daarom wordt aanbevolen om ruwbewerkingsgereedschappen met hoekradiuscontouren en afwerkers met vierkante contouren te gebruiken om randtoleranties te verbeteren. Bij het ontwerpen van onderdelen en rekening houdend met het feit dat bij productie, als een wand met een grotere straal potentieel heeft ten opzichte van een wand met een vierkante rand, een wand met een grotere straal de bewerkbaarheid kan vereenvoudigen en het aantal gereedschapswisselingen kan verminderen.
Handhaven Van Strakke Toleranties Bij Draadschnijden
Het krijgen van de draad binnen tolerantie heeft alleen te maken met spanverwijdering. Evacuatie van spannen is een probleem dat vaak wordt over het hoofd gezien: als de spannen in het gat niet worden verwijderd voordat het draadschnijden begint, kan interferentie aan de punt van het gereedschap optreden, wat trillingen en ratelen in de draad veroorzaakt. Dit vermindert de continuïteit van de draad en verandert ook het contactpunt. Draaddiscontinuïteit kan het verschil zijn tussen geslaagde en mislukte onderdelen, en aangezien draadschnijden meestal de laatste toepassing is om draadschade tijdens bewerking te verminderen, verhoogt het ook de kans dat spannen in het gat blijven door andere toepassingen.
Zoals u ziet, is het handhaven van strakke toleranties uitdagend maar niet onmogelijk. Pas de bovenstaande eenvoudige trucs toe om de gewenste afmeting in één keer te bereiken! Als u bewerkingsservice met strakke tolerantie nodig hebt, welkom om een offerte aan te vragen bij ons, SANS Machining zal uw beste keuze zijn voor custom project partner.
Productieproces
- Top 5 essentiële elementen voor accurate CNC-bewerkingsoffertes
- Uw 5-As CNC Efficiëntie Boosten: 4 Bewezen Insider Tips
- 7 expert tips voor hoogprecieze CNC-gebrande onderdelen
- CNC-bewerkingstoleranties onder de knie: Bewijzen tips voor precisie
- Straffe toleranties beheersen: bewezen strategieën voor nauwkeurige fabricage
- Strakke Toleranties Beheersen: 6 Expert Tips voor Precisiebewerking
- Uitgebreide Gids voor Oppervlakteafwerkingen bij CNC-bewerking
- CNC-bewerking Meesteren: Bewezen Ontwerpstrategieën voor Optimale Onderdelen
- Strakke Toleranties in CNC-bewerking Halen: Een 10-jarig Bewezen Proces
- Professionele CNC-Bewerkingstips voor Titanium – Luchtvaart, Automotive & Meer
- Custom CNC-bewerking voor motorfietsonderdelen: Precisie & Duurzaamheid