



Hoe de beste bewerkingsdatum te selecteren voor CNC-precisieonderdelen
Tijdens het bewerkingsproces van het CNC-bewerkingscentrum bepaalt of de selectie van de positioneringsdatum redelijk is de kwaliteit van de onderdelen, wat een grote invloed heeft op of de dimensionele nauwkeurigheid en wederzijdse oriëntatienauwkeurigheidsvereisten van de onderdelen kunnen worden gegarandeerd, evenals de bewerkingsvolgordeorganisatie tussen de oppervlakken van de onderdelen. Wanneer het werkstuk met een span wordt geïnstalleerd, beïnvloedt de selectie van de positioneringsdatum ook de complexiteit van de spanstructuur. Dit vereist dat de span niet alleen grote snijkrachten kan aan, maar ook aan de positioneringsnauwkeurigheidsvereisten voldoet. Daarom is de selectie van de positioneringsdatum een heel belangrijk procesvraagstuk.
De positioneringsreferentie is onderverdeeld in fijn referentie en grof referentie: de grove referentie gebruikt het onbewerkte oppervlak op het ruwstuk als positioneringsreferentie. De fijn datum neemt het bewerkte oppervlak als positioneringsdatum.
Het principe van het kiezen van een fijn referentiepunt
(1) Het principe van datumcoincidentie: het oppervlakte-ontwerpgegevens na bewerking moet zo nauwkeurig mogelijk zijn om positioneringsfouten te vermijden door data-afwijking.
(2) Het principe van geünificeerde datum: Om de relatieve positionele nauwkeurigheid tussen de bewerkte oppervlakken te garanderen, moeten zoveel mogelijk oppervlakken op het werkstuk worden bewerkt met dezelfde set fijn data zoveel mogelijk.
(3) Wederzijds datumprincipe van werkstukbewerkingsoppervlakken: De herhaalde bewerkingsmethode van twee bewerkingsoppervlakken kan als wederzijds referentie worden gebruikt.
(4) Zelfgebaseerd referentieprincipe: Sommige oppervlakte-afwerkingsprocessen vereisen kleine en uniforme bewerkingtoleranties, vaak het bewerkte oppervlak zelf als nauwkeurigheidsreferentie gebruiken.
De bovenstaande vier principes voor het selecteren van een precies referentiepunt zijn soms onmogelijk tegelijkertijd te voldoen, en moeten worden besloten volgens de actuele situatie.
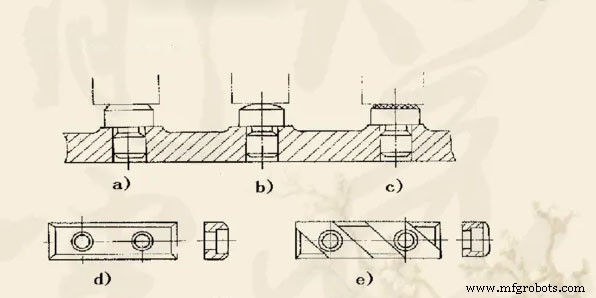
Principes voor het kiezen van grove referenties
(1) De grove datum moet worden gebruikt in de eerste werkstukbewerking. Of de grove datum correct is geselecteerd, beïnvloedt niet alleen de bewerking van het eerste proces, maar heeft ook een grote invloed op het hele proces van het werkstuk.
(2) Het principe van redelijke verdeling van bewerkingtoleranties: De bewerkingsoverslag op het oppervlak van het werkstuk moet uniform worden gehouden, en het belangrijke oppervlak moet als grove referentie worden gebruikt.
(3) Principe van gemakkelijke spanning: Om de positionering van het werkstuk te stabiliseren en de spanning betrouwbaar te maken, vereist het geselecteerde benaderingsreferentiepunt zo glad en schoon mogelijk te zijn, zonder blikseminslagen, en voldoende steunoppervlakte voor smedenaats of andere defecten.
Hoe de positioneringsdatum te selecteren bij bewerking van onderdelen met een CNC-bewerkingscentrum?
- De geselecteerde datum moet in staat zijn om nauwkeurige positionering van het werkstuk te garanderen, gemakkelijk be- en ontladen van het werkstuk, vlotte positionering en spanning van het werkstuk, betrouwbare spanning, en een eenvoudige spanstructuur.
- De door het CNC-bewerkingscentrum geselecteerde referentie en de diverse schaaloperaties van elk bewerkingsdeel zijn eenvoudig, en de schaalketenberekening is geminimaliseerd om berekeningskoppelingen en berekeningsfouten te voorkomen of te verminderen.
- Zorg voor de bewerkingsnauwkeurigheid. De volgende richtlijnen moeten worden gevolgd bij het gedetailleerd bevestigen van de positioneringsdatum van het onderdeel:
(1) De oorsprong van het werkstukcoördinatensysteem, d.w.z. het "programmeer nul punt" en de onderdeelpositioneringsdatum hoeven niet noodzakelijkerwijs te samenvallen, maar er moet een bevestigde geometrische verbinding tussen de twee zijn. De selectie van de oorsprong van het werkstukcoördinatensysteem overweegt voornamelijk het gemak van programmeren en meten. Voor onderdelen met hoge dimensionele nauwkeurigheidsvereisten, bij het bevestigen van de positioneringsdatum, moet overwogen worden of de oorsprong van de coördinaten van het CNC-bewerkingscentrum nauwkeurig kan worden gemeten via de positioneringsdatum.
(2) Bij het bewerken van de datum en het voltooien van de bewerking van elk station op het CNC-bewerkingscentrum, moet de selectie van de positioneringsdatum rekening houden met het voltooien van zoveel mogelijk bewerkingsinhoud. Daarom is het nodig de positioneringsmethode te overwegen die gemakkelijk is voor alle te bewerken oppervlakken. Bijvoorbeeld, voor de doos, is het het beste om een positioneringsmethode met twee pennen aan één kant te gebruiken, zodat het gereedschap andere oppervlakken kan bewerken.
(3) Probeer de planningsdatum op het onderdeel als positioneringsdatum te selecteren. Dit vereist dat tijdens ruwbewerking wordt overwogen welk type grove datum wordt gebruikt om alle kanten van de fijn datum te verwerken, d.w.z. elke positioneringsdatum die in het CNC-bewerkingscentrum wordt gebruikt, moet in de vorige algemene machine of andere machines worden bewerkt, zodat het gemakkelijk is om de precisierelatie tussen elke station-bewerkte oppervlakken te garanderen.
(4) Wanneer de positioneringsreferentie en de ontwerpreferentie van CNC-bewerkingscentrumonderdelen moeilijk samenvallen, moeten de montage-tekeningen zorgvuldig worden geanalyseerd om de ontwerpfunctionaliteit van de onderdeelontwerpreferentie te bevestigen, en de vorm en positie tussen de positioneringsreferentie en de ontwerpreferentie moeten strikt worden gespecificeerd via de berekening van de standaardketen. Het bereik van de openbare dienst garandeert de bewerkingsnauwkeurigheid.
(5) Wanneer de stationbewerking inclusief de planningsbenchmark niet tegelijkertijd op het CNC-bewerkingscentrum kan worden voltooid, moet de positioneringsbenchmark zoveel mogelijk samenvallen met de planningsbenchmark. Tegelijkertijd moet ook overwogen worden dat na het gebruik van deze referentiepositionering, de bewerking van alle cruciale precisieonderdelen in één spanning kan worden voltooid.
Productieproces
- Top 5 essentiële elementen voor accurate CNC-bewerkingsoffertes
- 7 expert tips voor hoogprecieze CNC-gebrande onderdelen
- Top 5 Toepassingen van Kunststof CNC-bewerking: Precisie, Snelheid en Kwaliteit
- Precisie Metaalbewerking: Een Uitgebreide Gids voor Exacte Fabricage
- Precisie CNC-bewerkingscentra: Geavanceerde Metaalverwijderingsoplossingen
- De Juiste Materialen Kiezen voor CNC-bewerking: Een Uitgebreide Gids
- Uitgebreide Gids voor Oppervlakteafwerkingen bij CNC-bewerking
- CNC-bewerking Meesteren: Bewezen Ontwerpstrategieën voor Optimale Onderdelen
- Custom CNC-bewerking voor motorfietsonderdelen: Precisie & Duurzaamheid
- Precisie CNC-bewerking: Uitgebreid overzicht van onderdeelproductie
- R07 Cincom CNC Draaibank – Precisie 7 mm Bewerking voor Kleine Onderdelen