



EDM vs conventionele bewerking: wat is het beste voor uw productiebehoefte?
Wanneer frezen, draaien en slijpen de klus niet klaren, kiezen productieingenieurs voor EDM. Het is als een binaire keuze: als bewerking niet mogelijk is, kies EDM. EDM en traditionele ambachten gaan Hand in hand. De draadsnijsnelheid van draadsnijden is lager dan die van frezen of draaien, maar het ambacht scoort hoger op andere aspecten.
Voordelen van EDM vergeleken met traditionele bewerking:
Bewerking van complexe vormen
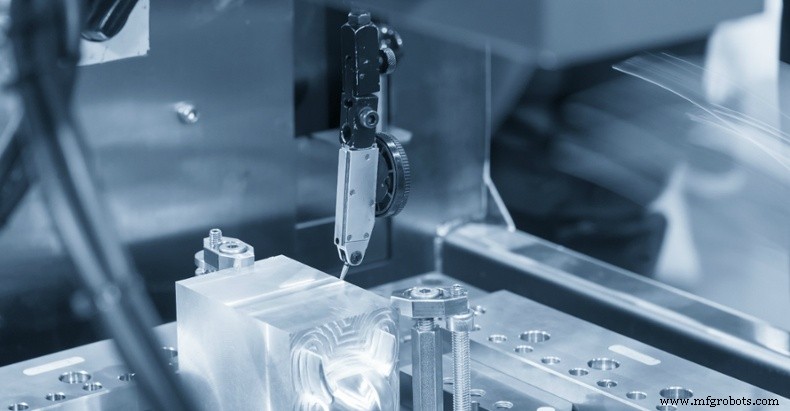
Bij het gebruik van EDM is er geen snijkracht en zullen noch het gereedschap noch het werkstuk draaien. Bovendien wordt draadsnijdbewerking meestal uitgevoerd met draden met een diameter van 0,010 inch. Dit alles betekent:
- Dunne wanden zijn mogelijk.
- Snij de binnenhoek met een kleine straal.
- Gebruik een draadsnijmachine om sleuven in de extrusiematrix te snijden.
- Gebruik zak-EDM om zakken met blinde gaten en hoge aspectratios te produceren.
- Creëer niet-cirkelvormige openingen en gaten.
- Het vervangt het broeien van 2D-vormen zoals tandwielen.
Bewerking van harde materialen
De materialhardheid heeft bijna geen invloed op de draad EDM-snelheid en beperkt niet de geometrie van het onderdeel. Wolframmcarbide, gereedschapsstaal, Inconel en elk metaal harder dan RC38 zijn ideaal voor trage en dure conventionele bewerking.
Een speciaal voordeel is de mogelijkheid om het onderdeel na warmtebehandeling op zijn definitieve afmeting aan te passen. Dit elimineert de vervorming veroorzaakt door verharding en spanningontlasting.
Hoge oppervlakteafwerking
In tegenstelling tot traditionele processen, heeft het EDM-oppervlak een heel willekeurige textuur. Dit is voordelig wanneer gerichtheid of "legpatroon" de productprestaties kan beïnvloeden. Bovendien kan EDM een glad oppervlak van 5 RMS of ongeveer 4 microinch Ra produceren. (Dit vereist meerdere afschavingen, dus de snijsnelheid van draad EDM moet zeer laag zijn.)
Kosten verlagen
Bij de juiste opdracht - complexe 2D-geometrie, hard materiaal - bespaart EDM kosten vergeleken met traditionele processen. Bijv.:
- Geen speciale gereedschappen vereist (bespaart geld en levertijd.)
- Afschavingen elimineren secundaire afwerkingsoperaties.
- Lagen lamineren om meerdere onderdelen gelijktijdig te snijden.
- U kunt de gesneden stukken hergebruiken in plaats van span te produceren.
- Vermijd het verplaatsen van onderdelen door meerdere routinematige procedures. De definitieve vorm kan in één spanning worden voltooid (dit verbetert ook de nauwkeurigheid).
Specifieke engineering-situaties waarin EDM betere resultaten levert dan conventionele CNC-werktuigen:
Wanneer scherpe binnenhoeken nodig zijn
Zolang het juiste draadtype, spanning en voedingscondities worden geselecteerd, zal EDM (vooral draad-snij-elektrische ontladingswerktuigen) een rol spelen bij het bewerken van scherpe binnenhoeken.
Bij het gebruik van een traditionele CNC-werktuigmachine, is het moeilijk om scherpe of vierkante binnenhoeken te bereiken, omdat de snijgereedschappen meestal rond zijn, wat een afgeronde hoek (straal) op het werkstuk achterlaat. Er zijn manieren om dit probleem op te lossen, zoals vierkante eindfrezen en eenzijdige onderkapingen, maar bewerkers accepteren vaak de noodzaak van afronding van binnenhoeken.
Hoewel de draad die in de draad EDM wordt gebruikt, ook rond is, is hij veel dunner dan CNC-snijgereedschappen en kan hij bijna een vierkante binnenhoek vormen. Met draad EDM kan de hoekstraal worden gereduceerd tot 0,005 inch.
Wanneer een diepe snede vereist is
Bij het gebruik van een conventionele CNC-werktuigmachine, vereisen diepe snijden en kaviteitsfrezen lange snijgereedschappen. Een gereedschap met een hoge aspectratio kan echter trillingen (excessieve gereedschapstrilling) veroorzaken en resulteren in slechte bewerkingskwaliteit.
EDM biedt een oplossing voor diepe snijden omdat het niet gevoelig is voor trillingen. In de meeste gevallen kan EDM comfortabel gaten maken met een lengte-tot-diameterverhouding van tot 20:1, maar in sommige gevallen kan de verhouding zo hoog zijn als 100:1.
Wanneer het werkstukmateriaal zeer hard is
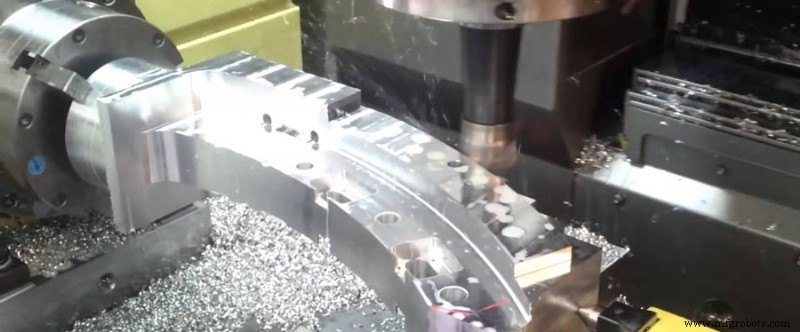
Een van de hoofdtoepassingen van EDM is het verwerken van items zoals matrijzen, molds en zelfs machinesnijgereedschappen zelf. Deze items worden meestal gemaakt van zeer harde materialen, zoals gehard staal of wolframmcarbide, die moeilijk te doorpenetreren zijn met snijgereedschappen.
Het voordeel van EDM is dat de hardheid van deze metalen de capaciteit van de machine om aan strakke toleranties te voldoen, niet groot beïnvloedt.
Andere metalen die met EDM gesneden kunnen worden, zijn onder andere Hastelloy (nikkel-molybdeenlegering), titanium en Inconel-legering.
Wanneer onderdelen mirrorpolijst nodig hebben
De oppervlakteafwerking van de door EDM geproduceerde onderdelen bestaat meestal uit putjes of putjes. Door echter strikte controle van bepaalde parameters, levert dit proces een uitstekende mirror-oppervlakteafwerking zonder polijsten.
Het is belangrijk dat EDM geen georiënteerd oppervlak met "legpatroon" produceert zoals traditionele bewerking.
Door EDM-bewerking zeer langzaam met lage kracht uit te voeren, kan de grootte van krimpgaten of putjes aanzienlijk worden verkleind. Uiteindelijk is het mogelijk om een heel gladde oppervlakteafwerking van ongeveer 5 RMS (4 microinch Ra) te creëren.
Bij het maken van een mold
Bij het maken van molds, is EDM soms te verkiezen boven CNC-bewerking, deels omdat het harde metalen zoals gereedschapsstaal nauwkeurig kan snijden. Soms wordt eerst een CNC-freesmachine of zak-EDM gebruikt, en daarna draad-EDM voor gedetailleerde of diepste snijden.
Veel injectiegietbedrijven combineren CNC-bewerking met EDM en kiezen volgens hun werk.
Wanneer strakke toleranties vereist zijn
Het gebruik van EDM kan precisiebewerking vereenvoudigen omdat het zeer strakke toleranties kan bereiken. Belangrijk is dat, aangezien er geen fysiek contact is, het werkstuk onwaarschijnlijk vervormd zal worden door EDM.
Door meervoudige bewerking kan EDM een tolerantie van +/- 0,0002 inch bereiken. De snijsnelheid moet echter aanzienlijk worden gereduceerd om de hoogste nauwkeurigheid te garanderen.
Productieproces
- Precisie Bewerking van Complexe Vormen: De Voordelen van EDM Ontladingserosie
- Draadsnijden Beheersen: Een Uitgebreide Gids voor Wire EDM
- Top CNC EDM machines voor precisiebewerking
- Conventionele vs. Niet-Conventionele Bewerking: Technieken, Toepassingen en Voordelen
- Conventionele Bewerking Uitgelegd: Fundamenten, Technieken en Uitdagingen
- 7 Belangrijke Scenario's Waar EDM Traditionele CNC-bewerking Overtreft
- Draadsnijden vs zinkerosie: Electrical Discharge Machining (EDM) onder de knie krijgen
- CNC vs. Conventionele bewerking: Beste aanpak voor prototype-naar-productie succes
- Elektrische Ontladingsbewerking (EDM): Precisie, Contactloos Metalen Snijden
- Waterstraalsnijden vs EDM: De Juiste Snijtechnologie Kiezen voor Precisewerk
- Belangrijkste Bewerkingsprocessen voor Precisiefabricatie Ontdekken