



Belangrijke factoren die fouten in precisiebewerking veroorzaken
Bewerkingsnauwkeurigheid verwijst naar de mate van overeenstemming tussen de werkelijke geometrische parameters (afmeting, vorm en positie) van de onderdelen na bewerking en de ideale geometrische parameters. In bewerking is de fout onvermijdelijk, maar de fout moet binnen de toelaatbare bereik blijven. Door foutanalyse, de basiswet van de verandering te beheersen, zodat corresponderende maatregelen genomen kunnen worden om bewerkingsfouten te verminderen en de bewerkingsnauwkeurigheid te verbeteren.
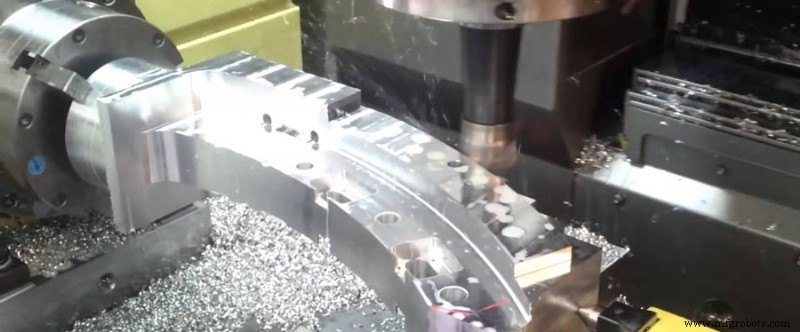
Er zullen fouten zijn en er zullen redenen zijn, ruwweg als volgt:
1. Draaierfout
De draaierfout verwijst naar de variatie van de werkelijke draai-as van de draaier ten opzichte van zijn gemiddelde draai-as op elk moment. De belangrijkste redenen voor de radiale draaierfout van de hoofddraaier zijn: de coaxiale-fout van verschillende secties van de hoofddraaierjournalen, verschillende fouten van de lager zelf, de coaxiale-fout tussen de lagers, en de doorbuiging van de hoofddraaier.
2. Geleiderfout
De geleider is de referentie voor het bepalen van de relatieve positionele relatie van verschillende werktuigmachine-onderdelen op de werktuigmachine, en ook de referentie voor werktuigmachine-beweging. De ongelijke slijtage en installatiekwaliteit van de geleider zijn ook belangrijke factoren die geleiderfouten veroorzaken.
3. Transmissiekettingfout
De transmissiefout van de transmissieketting verwijst naar de fout van de relatieve beweging tussen de transmissie-elementen aan het begin en het einde van de transmissieketting. De transmissiefout wordt veroorzaakt door de productie- en montagefouten van elk component van de transmissieketting en de slijtage tijdens het gebruik.
4. Geometrische fout van het gereedschap
In het snijproces van elk gereedschap is het onvermijdelijk om slijtage te produceren, en dus de verandering van de afmeting en vorm van het werkstuk te veroorzaken.
5. Positioneringsfout
Een is de fout van referentie niet-samenvalend. De referentie die gebruikt wordt om de afmeting en positie van een bepaald oppervlak op de deeltkening te bepalen, heet de ontwerpreferentie. De referentie die gebruikt wordt om de afmeting en positie van het te bewerken oppervlak van dit proces op de proces-tekening te bepalen, heet procesreferentie. Bij het bewerken van een werkstuk op een werktuigmachine, moeten verschillende geometrische elementen op het werkstuk worden geselecteerd als positioneringsreferentie tijdens de bewerking. Als de geselecteerde positioneringsreferentie niet samenvalt met de ontwerpreferentie, treedt een referentie-afwijkingsfout op. Het tweede is de onnauwkeurigheidsfout van de positioneringspaarproductie.
6. Fouten veroorzaakt door kracht en vervorming van het procesysteem
Een is de stijfheid van het werkstuk. In het procesysteem, als de stijfheid van het werkstuk relatief laag is vergeleken met de werktuigmachine, het snijgereedschap, en de spanning, zal de vervorming van het werkstuk door onvoldoende stijfheid onder de werking van de snijkracht een grotere invloed hebben op de bewerkingsnauwkeurigheid. Het tweede is gereedschapsstijfheid. De stijfheid van de buitendraaimes in de normale richting van het bewerkte oppervlak is erg groot, en de vervorming ervan kan worden genegeerd. Het boren van een binnen gat met een kleine diameter, de stijfheid van de gereedschapsstaaf is erg slecht, en de kracht en vervorming van de gereedschapsstaaf hebben een grote invloed op de bewerkingsnauwkeurigheid van het gat. Het derde is de stijfheid van werktuigmachine-onderdelen. Werktuigmachine-onderdelen bestaan uit veel delen. Tot nu toe is er geen geschikte eenvoudige berekeningsmethode voor de stijfheid van werktuigmachine-onderdelen. Op dit moment worden voornamelijk experimentele methoden gebruikt om de stijfheid van werktuigmachine-onderdelen te bepalen.
7. Fouten veroorzaakt door thermische vervorming van het procesysteem
De thermische vervorming van het procesysteem heeft een relatief grote invloed op de bewerkingsnauwkeurigheid, vooral in de precisiebewerking en grote-onderdelen bewerking, kan de bewerkingsfout veroorzaakt door thermische vervorming soms 50% van de totale fout van het werkstuk uitmaken.
8. Afstelfout
In elk proces van bewerking, moet het procesysteem op de een of andere manier worden afgesteld. Aangezien de afstelling niet absoluut nauwkeurig kan zijn, treedt een afstelfout op. In het procesysteem, wordt de wederzijdse positionele nauwkeurigheid van het werkstuk en het gereedschap op de werktuigmachine gewaarborgd door het afstellen van de werktuigmachine, het gereedschap, de spanning of het werkstuk. Wanneer de oorspronkelijke nauwkeurigheid van werktuigmachines, gereedschappen, spannen, en werkstukblanken allemaal aan de procesvereisten voldoen zonder dynamische factoren te overwegen, zal de invloed van afstelfouten een beslissende rol spelen in de bewerkingsnauwkeurigheid.
9. Meetfout
Bij het meten van onderdelen tijdens of na de bewerking, wordt de meetnauwkeurigheid direct beïnvloed door de meetmethode, meetinstrumentnauwkeurigheid, werkstuk, en subjectieve en objectieve factoren.
Productieproces
- Waarom hoge-precisie bewerking industriële innovatie drijft
- Belangrijkste Voordelen van Boormachines voor Precisiebewerking
- Meesterworden In Bewerking: Belangrijkste Stappen Voor Consistente, Hoogwaardige Onderdelen
- Precisie Bewerkingstechnologieën: Vooruitgang In Nauwkeurigheid & Efficiëntie
- Draaien vs Frezen: De kernverschillen in precisiemachining begrijpen
- Top 5 precisie CNC machining technieken die u moet kennen
- 5 oplossingen voor veelvoorkomende CNC-bewerkingscentrum fouten
- 7 Expert Tips Om De Beste Precieze CNC-Bewerkingsservice Te Kiezen
- Precisie CNC-bewerking: Industrieën die ongekende nauwkeurigheid eisen
- Expert CNC-precisiebewerking voor telecom-componenten
- Precisie CNC-bewerking: Professionele gids voor productiestappen