



5 Typen Zandgietdefecten & Preventiestrategieën
Hier introduceren we 5 hoofdtypen zandgietdefecten die veelvoorkomend zijn in metaalbewerking. U vindt de oorzaak achter elk gietdefect alsook middelen om te voorkomen voor het verbeteren van gietkwaliteit.
Zandgieten is het populaire gietproces in de metaalgieterij dat de gietstukken creëert door de vormholte in de zandcontainer te vormen, het vloeibare metaal te gieten, en de zandbak te breken om het gietstuk te verzamelen.
Deze traditionele en favoriete gietmethode is voordelig vanwege de mogelijkheid om grote volumes, hoge details en lage vormkosten te gieten.
Net als andere gietprocessen (geen gieten is perfect, zelfs zeer innovatieve methoden), kent zandgieten onvolkomenheden.
Betrokken bij een multi-complex proces, rijst zandgieten een paar zorgen over de verschillende typen defecten die de productkwaliteit verlagen.
Metaalgietdefecten zijn de onvolmaakte toestanden van het gietstuk in vergelijking met de eis die gerepareerd, verwijderd of afgekeurd moeten worden. Sommige zandgietdefecten zijn klein dat acceptabele tolerantie kan zijn, sommige kunnen gemakkelijk gerepareerd en bewerkt worden. Sommige zijn zwaar dat er geen andere weg is dan afkeuren en een nieuwe gietbatch starten.
De sleutel om metaalgietdefecten te voorkomen en te minimaliseren alsook de verwachting en tolerantie in te stellen, is weten waar onregelmatigheden vandaan komen en de oplossingen vinden om ze te voorkomen.
Deze behoeften aangrepend, listen we hier 5 hoofdcategorien van de meest populaire zandgietdefecten die gezien worden in de metaalbewerking en helder uit de oorzaken van gietdefecten, en voorgestelde middelen om de gietkwaliteit te verbeteren en de beste gietstukken aan uw klanten te leveren.
Inhoudsopgave
Voeg een kop toe om de inhoudsopgave te genereren
Krimpdefecten bij gieten
De metaallegeringen krimpen naarmate ze verstollen in de vormholte van de gietstap. Het is een normaal fenomeen bij gieten omdat het vloeibare metaal minder dicht is dan de vaste soort.
In de gieterij vereist de krimp goede berekening in het model- en vormontwerp.
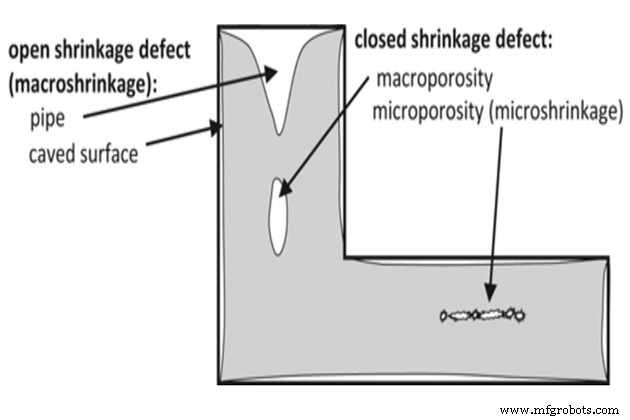
Krimpdefect is een van de meest ernstige zandgietdefecten die de gietkwaliteit verlaagt. Hier treden krimpdefecten op als het krimpproces onevenredig plaatsvindt, resulterend in krimpholtes in de gietstukken. Twee typen krimpgietdefecten zijn gesloten krimpdefecten en open krimpdefecten.
De open krimpdefecten kunnen op het gietoppervlak met het blote oog gedetecteerd worden, terwijl de gesloten krimp (krimpporositeit) defecten binnenin het gietstuk zitten.
Open krimpdefecten
Open krimpdefecten vormen zich wanneer het onevenredig krimpfenomeen optreedt en lucht naar binnen trekt in de vorm. Ze splitsen in twee typen: pijp en ingehollend oppervlak in het gietoppervlak die met blote ogen waargenomen kunnen worden.
Open krimpdefecten in zandgieten verlagen de oppervlakte-esthetiek, veroorzaken scheuren en verzwakken de gietsterkte.
Gesloten krimpdefecten
Gesloten krimpdefecten, ook bekend als krimpporositeit, zijn holtes (gaten) gedetecteerd binnen het gietstuk die gevormd worden waar een deel van het vloeibare metaal heter is dan de overige vloeistof. Ze komen in micro-porositeit of macro-porositeit fase die de gieting kan verzwakken alsook de corrosiebestendigheidseigenschap verergeren.
Macro krimpporositeit is een grote holte gekenmerkt door ruw en sponsachtig oppervlak, terwijl micro krimpporositeit lijkt op getande merken of lijnen. Macro krimpporositeit kan met blote ogen gezien worden, terwijl micro krimpdefecten gevonden worden door microscoop.
Wat veroorzaakt gietkrimpdefecten in zandgieten?
De krimpdefecten ontstaan voornamelijk door onevenredige of onbeheerste verstoliding van de vloeistof.
Het stamt voornamelijk van onjuiste gietstructuren en technisch werk als volgt:
- Foutief aanloopsysteem en voeder (riser) systeem
- De giettemperatuur is te hoog
- Vormwandverschuiving door hoge metaaldruk
- Koelstoffen (chills) niet correct geplaatst
- Plotselinge verandering in dikte van secties
Hoe gietkrimpdefecten te behandelen?
Het krimpfenomeen bij gieten is onvermijdelijk, echter kunnen we deze metaalgietdefecten verminderen door geometrische en proceswijzigingen.
Hieronder zijn factoren waar u kunt ingrijpen om de eindgietkwaliteit te verbeteren:
- Een correct aanloopsysteem ontwerpen om continue vloeistof van vloeibaar metaal te garanderen
Het ontwerp van het aanloopsysteem moet voldoen aan de criteria: (1) De metaalstroomsnelheid controleren, niet beïnvloed, niet verwerveld, niet gespat, moet glad en constant zijn; (2) De vormholte snel vullen zonder metaalverlies; (3) De temperatuur in de vormholte controleren om het metaal stabiel af te laten koelen.
- Een correct voeder (ook bekend als riser) systeem ontwerpen om de verstolidingskrimp te compenseren en de vorming van krimpholtes te minimaliseren
De riser is een vloeibaar metaal opslagholte gebruikt om vloeistof aan de vormholte te leveren om krimp tijdens metaalverstoliding te compenseren.
De twee criteria voor het ontwerpen van een risersysteem omvatten:
(1): Moet voldoende vloeibaar metaal volume bevatten om de verstolidingskrimp te compenseren.
(2): Moet geplaatst zijn in de finale verstolidingspositie van het gietstuk, later verstoliding dan het gietstuk en het langst in vloeibare toestand.
De Riser volume wordt berekend met deze formule:
Vf ≈ αVc
Waarbij:
Vf is het riservolume
α is krimpfractie
Vc is holteruimte
- Het totale volumedeficit beperken door de giettemperatuur te verlagen
- Interne koelstoffen, koelrippen of koelspiraal invoegen om lokale warmteafgifte te verhogen
Een koelstof, koelrippen of koelspiraal wordt gebruikt om het verstolidingsproces in een gietstuksectie van de vorm te verbeteren. Het moet een plaats zijn waar warmte neigt te accumuleren zoals piek en zware secties.
Gasporositeit
Gasporositeit is een ander populair zandgietdefect dat meestal gezien wordt in het metaalgietproces. Gasporositeit zijn bellen die binnen het gietstuk ontstaan na de afkoelstap. Gasporosietgietproblemen komen in drie typen bellen: naalden, blaasgaten, en open gaten.
Deze gietproblemen treden op omdat er een hoeveelheid gas (stikstof, zuurstof of waterstof) in vloeibaar metaal zit maar niet in vast metaal. Daarom, wanneer de vloeistof afkoelt, vormt deze hoeveelheid opgelost gas bellen die de sterkte, duktiliteit en esthetiek van de gietproducten verlagen.
Deze bellen presenteren zich als porositeit of poren ofwel op het oppervlak of binnenin het gietstuk. De poer kan variëren van 0,01 tot 0,05mm voor een paar kg gietstuk, terwijl de poer van zwaarder gietstuk 0,04mm in diameter kan zijn.
Naalden (Pinholes)
Naalden, ook porositeiten genoemd, zijn kleine bellen meestal verzameld in het bovenste oppervlak van gietstukken. Het is meestal ongeveer 2mm en kan met blote ogen gedetecteerd worden zonder professionele inspectieapparatuur.
Blaasgat (Blowhole)
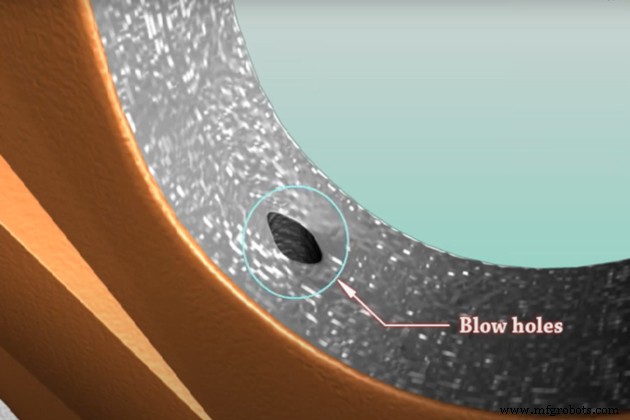
Blaasgaten, ook bekend als blows, zijn grotere holtes dan naalden die meestal binnenin de gietstukken verschijnen. Het is onzichtbaar voor het blote oog.
Om de interne gietkwaliteit te detecteren, worden röntgen, harmonisch, ultrasonisch of magnetische analyse toegepast om blaasgaten te scannen. Blaasgaten kunnen ook in de bewerkingsstappen gevonden worden.
Open gat
Het open gat is vergelijkbaar met grote holtes als blaasgaten maar het verschijnt op het oppervlak van gietstukken dat zichtbaar is voor blote ogen.
Wat veroorzaakt gasporositeit in zandgieten?
Gasoverabsorptie treedt voornamelijk op door te veel vocht en slecht ontluchtingssetup. Specifiek kunnen redenen als volgt worden genoemd:
- Te hoge vochtgehalte in zandvormmengsel
- Vloeibaar metaal transportgereedschappen (ladders) zijn nat
- Onvoldoende ontgaste zand
- Te hoge temperatuur van vloeibaar metaal
- Koelstoffen bevatten roest en vocht
- De kern is niet voldoende gebakken
- Er zijn onvoldoende ontluchtingen in een zandvorm
- De zandvorm is te strak gestampt
- Metaalturbulentie tijdens gietstap
Hoe gasporositeitsdefecten te behandelen?
Correcte praktijken van gietersgieterij kunnen de gasporositeit minimaliseren en de gietkwaliteit waarborgen. Door deze volgende werkwijzen kan het gas in het metaal verminderd worden en holtevorming vermeden:
- Het adequate vochtgehalte in de zandvorm controleren en zorgen dat vormzand droog en doordringbaar is
Let op dat zand dat te fijn is de gasdoordringbaarheid van de zandvorm kan verzwakken. Het is aan te bevelen grover zand te gebruiken voor betere gasdoordringbaarheid.
Ook niet excessief de zandvorm stampen omdat het de doordringbaarheid van de zandvorm kan verlagen. Meer ontluchtingen in de zandvorm creëren met ontluchtingspinnen voor betere doordringbaarheid. Bovendien vereist de vorm standaard te drogen.
- Vormen en kernen moeten gedroogd en opgeslagen worden in standaard droogcondities
- Zorgen voor voldoende ontluchtingen voor zandvorm en kernen om gassen te laten ontsnappen
- Roestvrije, schone koelstoffen en droge gereedschappen gebruiken
- Correct smelt- en gietprocessen toepassen
Om gasporositeitsgietproblemen te minimaliseren, wordt ten zeerste aanbevolen om metaalmateriaal te smelten in een vacuümomgeving met lage-oplosbaarheidsgassen of onder de flux die luchtcontact met het vloeibare metaal voorkomt. Ook het gieten van vloeistof bij lagere temperatuur om de verstolidingssnelheid te verhogen en gasabsorptie te verminderen.
Bovendien kan turbulentie in metaalgieten gassen introduceren, dus het vereist een correct aanloopsysteemontwerp om metaalturbulentie tijdens gieten te voorkomen.
Metaalgietdefecten
Metaalgietdefecten worden gevormd door het onjuiste vloeibare metaalgietproces in de vormholte.
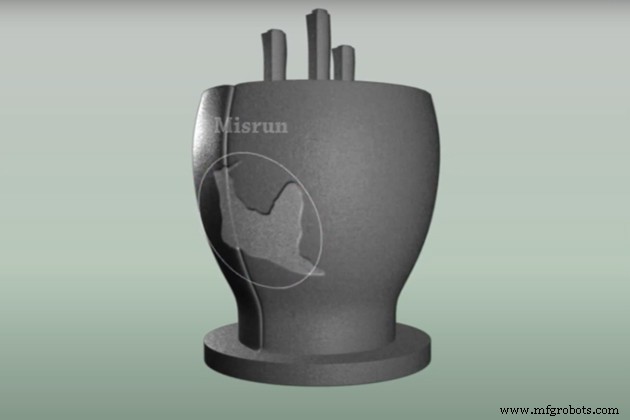
Deze gietproblemen categorie in vier typen: koude sluiting (cold shut), misruns, en slaginclusie.
Koude sluiting (Cold shut) in gieten
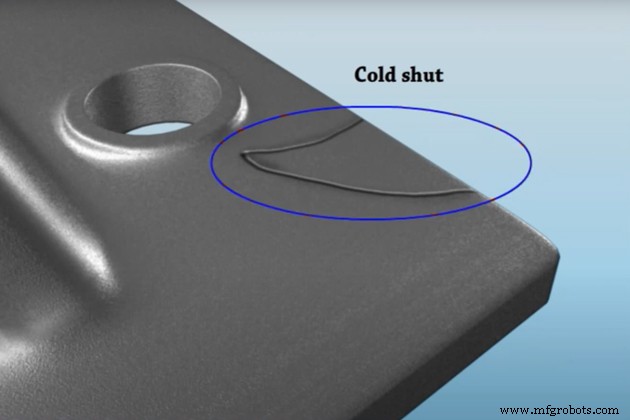
Koude sluitingen in gieten zijn lijnen of scheuren gevormd in het midden deel van het gietoppervlak in een ruwe rand resulterend in een zwakke plek. Koude sluitingen zijn zichtbaar met blote ogen en gietstukken worden vaak afgekeurd als ze koude sluiting defecten bevatten.
Deze zandgietdefecten verzwakken de sterkte van het gietstuk dat in staat is het gietstuk te breken.
Deze zandgietdefecten treden op als het vloeibare metaal in de vormholte wordt gegoten van twee gietpunten, maar de twee stromen vloeibare vloeistof niet goed smelten.
Wat veroorzaakt koude sluiting defecten?
De koude sluiting defecten komen van:
- Het vloeibare metaal heeft tekort aan vloeibaarheid
- Het aanloopsysteem is onjuist ontworpen
Hoe koude sluiting defecten te behandelen?
De hoofdoorzaak van koude sluiting gietdefect is het tekort aan vloeibaarheid van het vloeibare metaal. Hier zijn oplossingen om de vloeibaarheid van de metaalvloeistof te verbeteren:
- Het aanloopsysteem correct ontwerpen
- Vroegtijdige verstoliding beperken door de giettemperatuur te verhogen
- Grover zand gebruiken om de zandvormdoordringbaarheid te verbeteren
Misruns
Misruns zijn gietdefecten waarbij de vormholte niet volledig gevuld wordt met vloeibaar metaal, resulterend in ongevulde delen of ontbrekende onderdelen.
Dit gebeurt omdat de metaalvloeistof bevriert voordat de hele vormholte gevuld is.
Wat veroorzaakt misruns defecten?
De reden die leidt tot misruns gietdefecten is vergelijkbaar met koude sluiting: tekort aan vloeibaarheid van het vloeibare metaal.
Hoe misruns defecten te behandelen?
Vergelijkbaar met koude sluiting middelen, als uw gietstuk misruns fenomeen kent, controleer:
- Aanloopsysteemontwerp
- Zandvormontwerp
- Giettemperatuur
Slaginclusie (Slag Inclusion)
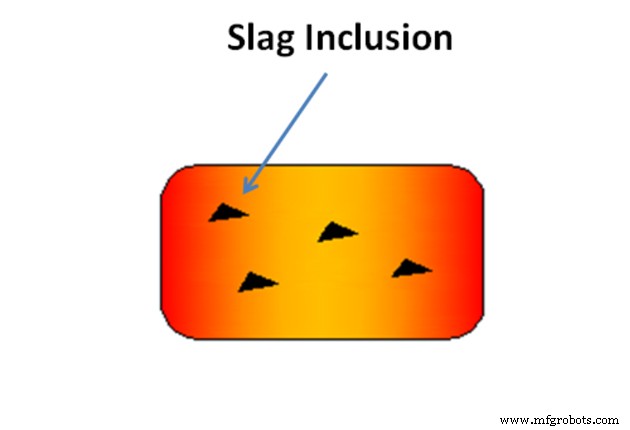
Slaginclusie is donkergrijs clusters of enkele verdeling gevonden in het oppervlak of binnenin het gietstuk.
Het wordt meestal gedetecteerd in het zandstraal- en bewerkingsproces.
Wat veroorzaakt slaginclusie?
De redenen dat slaginclusiedefecten ontstaan zijn onder andere:
- De grondstof en smeltinput bevatten onzuiverheden (oxiden, nitriden, carbiden, sulfiden, etc.)
- Het onjuiste aanloopsysteemontwerp leidt tot slagen die in de vormholte getrokken worden tijdens het gietproces
- Materiaal dat geërodeerd is van smeltoven, gietbeker.
- Verontreinigingen die zandvorm bevatten
- Slag niet verwijderd en gereinigd na de raffinaderijstap, plus legeringsvloeistof overmatig geroerd bij hoge temperatuur veroorzakend re-oxidatie
Hoe slaginclusie te behandelen?
Er zijn verschillende manieren om de concentratie van slaginclusie te minimaliseren. Om slaginclusie in het gietstuk te voorkomen, kunt u deze middelen controleren:
- De grondstof en smeltinput controleren
Het is voorgesteld om grondstof in de SpetroMax samenstelling analyse machine te plaatsen om de invoermateriaalkwaliteit te controleren. Ook onzuiverheden uit het smeltmateriaal schoonmaken en verwijderen en ze correct opslaan.
- Het metaalsmeltproces kwalificeren om zuiver legeringsvloeistof te garanderen
Om oxidevorming in het metaal te voorkomen, wordt aangeraden metaal te smelten in vacuüm, flux, inerte atmosfeer.
Als u metaal smelt in een normale oven, zorg ervoor dat het goed gecontroleerd is van invoermateriaal, additieven en smelttemperatuur. Alle slagenvorming in de oven tijdens smelten verwijderen.
- Het gietstelsel optimaliseren
Filterlaag, afschuimen, slagenverzameling in het gietstelselontwerp opnemen om de slaginclusie in de vormholte te minimaliseren.
- Correct giettechniek
Gietbeker met slagenblokkerende sectie gebruiken. Langzaam, continu en gelijkmatig gieten om te garanderen dat de vloeistofstroom niet breekt. Onthoud niet de kleine volumelade (gietbeker) te gebruiken om de grotere vormholte te vullen.
Vormmateriaaldefecten
Het zandgietproces gebruikt natuurlijk bindend zandvorm dat gietdefecten verhoudt tot de vorm. Vormmateriaaldefecten zijn problemen voortvloeiend uit vormmateriaal en vormontwerp.
Er zijn verschillende vormmateriaaldefecten, hier listen we de hoofddefecten die veelvoorkomend zijn in het gietproces.
Insneden en afspoelingen (Cuts and washes)
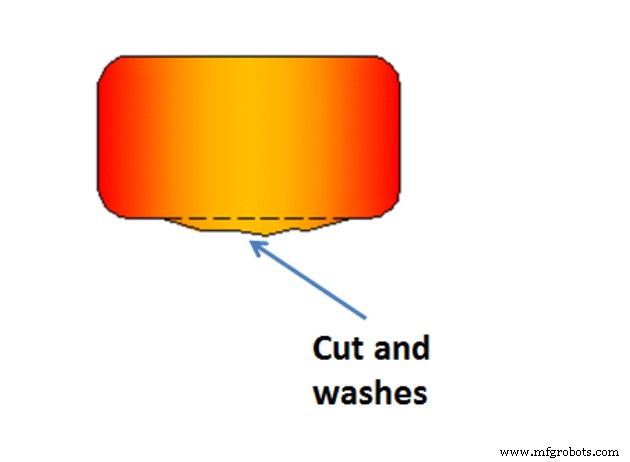
Insneden en afspoelingen zijn veelvoorkomende zandgietdefecten die ontstaan omdat het vloeibare metaal de zandvorm erodeert, wat overmatige metaalgietstukken veroorzaakt. Insneden en afspoelingen defecten presenteren zich als lage bulten gelegen langs het gietoppervlak en gekanteld naar het einde dat meer gietdruk heeft.
Wat veroorzaakt insneden en afspoelingen defecten?
De insneden en afspoelingen defecten ontstaan door:
- Te hoge snelheid van vloeibaar metaal in het gietproces
- Onjuist ontworpen aanloopsysteem
- Lage sterkte van zandvorm en kern
- Tekort aan bindmiddel in de facing en kernstand
Hoe insneden en afspoelingen defecten te voorkomen?
Om insneden en afspoelingen defecten te voorkomen, kunt u proberen deze dingen aan te passen:
- Een correct aanloopsysteem ontwerpen
- De sterkte van zandvorm en kern verbeteren door zandvormmengsel aan te passen (zandkorrelgrootte, klei, vochtgehalte) en vormtechniek te controleren
- Bindmiddelen toevoegen in de facing en kernstand
Metaalpenetratie
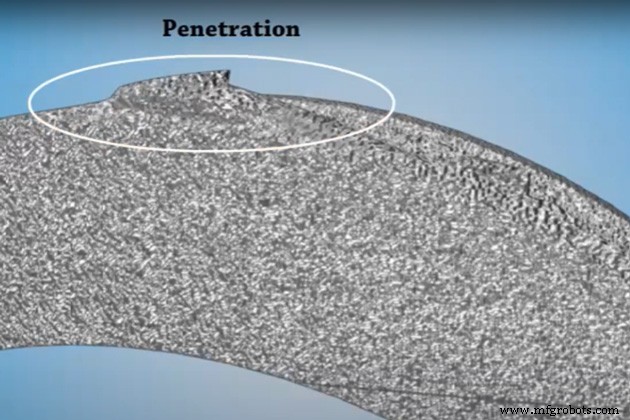
Metaalpenetratie is het gietdefect dat metaal in zandkorrelgaten penetrateert, resulterend in een ruw en oneffen gietoppervlak. Deze zandgietdefecten zijn zichtbaar voor blote ogen en verlagen de gietesthetiek.
Wat veroorzaakt metaalpenetratie defecten?
Metaalpenetratie fenomeen treedt op door:
- Te veel grove zandkorrel gebruiken
Te grovere zandkorrel (grote korrelgrootte) is meer geneigd om metaalpenetratie ernstig te veroorzaken dan fijn zand.
- De zandvorm is te zacht gestampt
- Zandvorm en kern zijn lage sterkte
- Geen vormwassing
Hoe metaalpenetratie defecten te voorkomen?
Om deze zandgietdefecten te voorkomen, de bovenstaande oorzaken oplossen door:
- Kleine zandgrootte gebruiken
- Zandvorm en kern sterkte verhogen
- Voldoende harde stamping aan de zandvorm geven
- Een vormwassing toepassen om een beschermende laag tegen metaalpenetratie toe te voegen
Vergissing (Fusion)
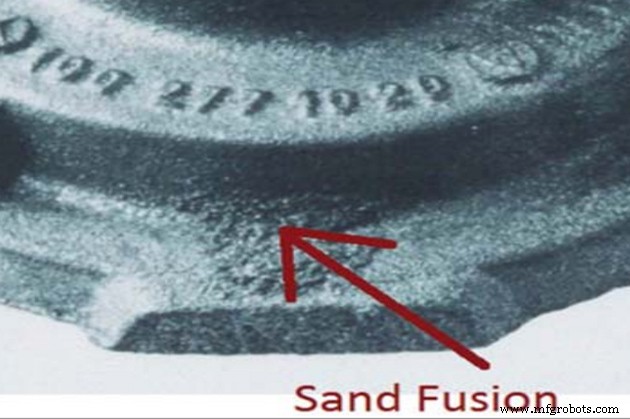
Vergissing is zandgietdefecten waarbij zandkorrel met metaalstroom smelt, resulterend in een dunne korst met een glazen en bros aspect gehecht aan het gietstuk.
Wat veroorzaakt vergissing defecten?
Vergissing defecten ontstaan voornamelijk door:
- De zandvorm heeft lage refractory eigenschap
Refractariteit is de vormvermogen om de vloeibare metaaltemperatuur te weerstaan om te gieten, helpende de metaalfusiemogelijkheid te voorkomen.
- Hoge giettemperatuur
- Onjuist aanloopsysteemontwerp
Hoe vergissing defecten te voorkomen?
Vergissing zandgietdefecten voorkomen door:
- Correct aanloopsysteem ontwerpen
- De giettemperatuur verlagen
- De refractariteitseigenschap van zandvorm verhogen door kieselzand toe te voegen
Uitloop (Runout)
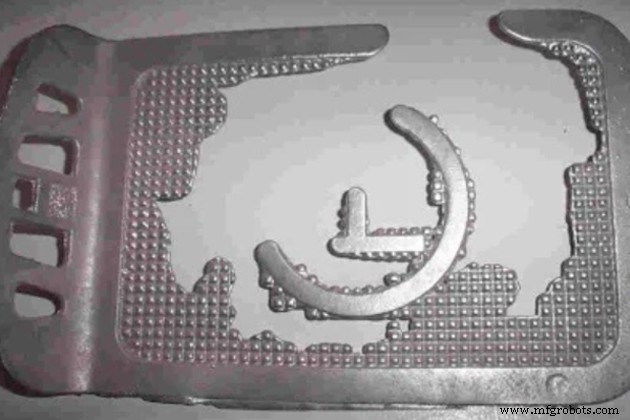
Uitloop is zandgietdefecten waarbij vloeibaar metaal uit de vorm ontsnapt, resulterend in de vormholte niet volledig gevuld en ontbrekende/onvolledige delen worden gecreëerd.
Wat veroorzaakt Uitloop defecten?
Uitloop defecten komen van 2 hoofdoorzaken:
- Lage precisie vormontwerp
- Onjuiste flask (een gereedschapskist om zandvorm te bevatten)
Hoe Uitloop defecten te voorkomen?
Oplossingen om uitloop defecten te voorkomen zijn:
- Een nauwkeurige zandvorm ontwerpen. Ongekwalificeerde zandvormen afkeuren voor gietstap
- Hoogtemperatuurbestendig materiaal voor zandvorm kiezen om slijtage te voorkomen
Opzwellingen (Swells)
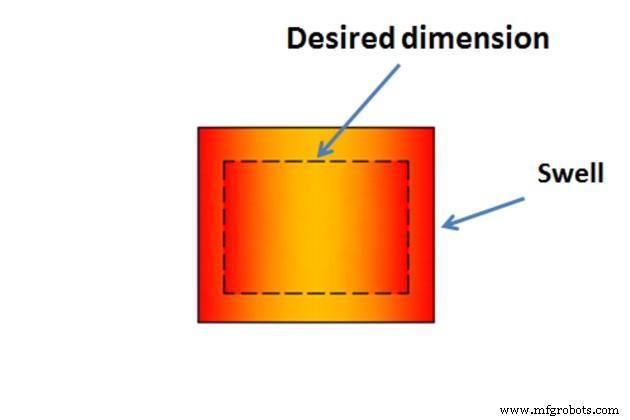
Opzwellingen veroorzaken vergroting van het gietstuk vergeleken met het gewenste volume wat verdere bewerking later vereist en metaalverspilling.
Wat veroorzaakt opzwellingen defecten?
Opzwellingen gietdefecten komen door:
- Lage sterkte van de zandvorm
- De zandvorm is slecht gestampt
Hoe opzwellingen defecten te voorkomen?
Opzwellingen gietdefecten voorkomen door:
- Hard stampen zandvorm
- De sterkte van zandvorm verhogen om de vloeistofdruk te dragen
Metallurgische defecten
Metallurgische defecten komen doordat er problemen zijn in het gietmetaal. Twee gietmetallurgische defecten zijn hete scheuren (hot tears) en hete plekken (hot spots).
Hete scheuren/krakken (Hot tears/cracks)
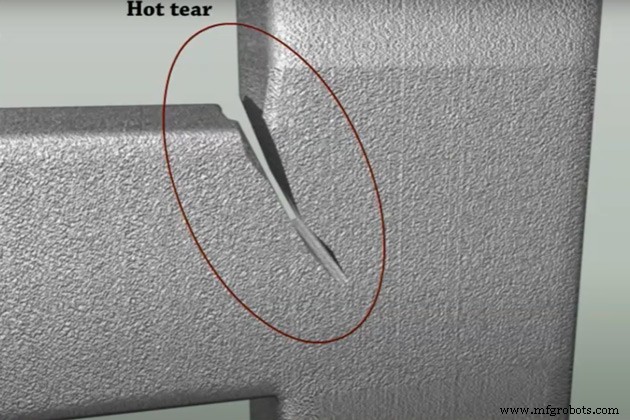
Hete scheuren, ook bekend als hete kraken, zijn zandgietdefecten die verschijnen als onregelmatige scheuren in het gietstuk. Sommige scheuren zijn zichtbaar met blote ogen, sommige hebben vergroting nodig om te detecteren.
Deze scheuren worden gecreëerd omdat het metaal zwak is als het heet is, en residuele spanningen (trek) in het metaal problemen kunnen veroorzaken bij verstoliding. Als verstold metaal niet genoeg sterkte heeft om de residuele spanningen te weerstaan, zullen de hete kraken verschijnen.
Wat veroorzaakt hete scheuren defecten?
- Onjuist vormontwerp
- De zandvorm heeft tekort aan collapsibiliteit
- De zandvorm is te hard gestampt
Hoe hete scheuren defecten te voorkomen?
- Correct vormontwerp om collapsibiliteit te verbeteren
- Zacht stampen zandvorm
Hete plekken/Harde plekken (Hot spots/Hard spots)
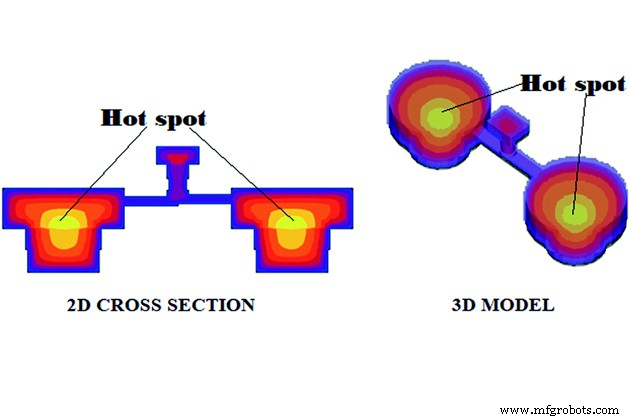
Hete plekken, ook harde plekken genoemd, gebeuren wanneer een gietstukgebied sneller afkoelt dan de omringende gebieden, resulterend in harder plekken dan de anderen.
Wat veroorzaakt hete plekken defecten?
- Onjuiste afkoelpraktijk
Hoe hete plekken defecten te voorkomen?
- Correcte afkoelpraktijk bieden
- De metaalsamenstelling aanpassen
Hoe onze gieterij zandgietdefecten behandelt?
Zoals aangegeven aan het begin, is geen gietproces 100% perfect. Hoewel met uitstekende gieteiendenschappen, zijn er gietdefecten waar rekening mee gehouden moet worden.
Specifiek voor een van de meest favoriete en populaire in gietersgieterij dat is zandgieten. Het kan niet ontkend worden dat zandgieten uitzonderlijk is door de capaciteit om grote volumes, hoge details en lage vormkosten van gietstukken te gieten. Echter, is het vitaal om naar mogelijke zandgietdefecten te kijken om de tolerantie en verwachting naar de klant te schatten.
Bij VIC gietersgieterij, zijn we transparant om te discussiëren met onze klanten mogelijke gietdefecten die kunnen gebeuren tijdens het werkproces. We proberen altijd zoveel mogelijk te beperken om zandgietdefecten te minimaliseren en de beste kwaliteit gietstukken te leveren.
Onze aanpak van zandgietdefecten varieert per defect. Echter, onze werkmotto is altijd preventie is beter dan genezen. Daarom passen we strikt inspectieprocessen toe voor alle productieprocessen, van grondstofinput, metaalsmelten, gietstelsel, afkoeling, tot bewerkingswerk.
Bij VIC gieterij hebben we SpetroMax machines uitgerust om invoermateriaalsamenstelling te analyseren. Voor elk smeltsegment is de grondstof goed gecontroleerd op kwaliteit om metallurgische defecten te verminderen. Op deze manier kunnen we de gietdefecten op de eerste plaats beperken.
Tegelijkertijd controleren we continu het aanloopsysteem en gietproces om de effectiviteit en correctheid te garanderen overeenkomstig elke gietvereiste. Alle mechanische processen staan onder toezicht van de manager om correcte techniek te garanderen.
Na afkoeling van het gietstuk, moeten alle ruwe gietstukken door het filterproces gaan om gekwalificeerde en niet-gekwalificeerde objecten uit te sorteren. Elk onder-vereist gietstuk gaat continu door naar bewerkingsstappen. Het gietstuk wordt afgekeurd als ze onmogelijk te repareren zijn.
Op deze manier kunnen we garanderen dat elk gietstuk dat we aan de klant aanbieden, van hoge kwaliteit is.
Lees meer:
Hoe kettlebells gemaakt worden door zandgieten?
—
Referentie
Sadaf Vazehrad (2011). Shrinkage Porosity Characterization in Compacted Cast Iron Components. https://cdn.intechopen.com/pdfs/73849.pdf
Nawaz Mahomed. Shrinkage Porosity in Steel Sand Castings: Formation, Classification and Inspection. https://www.diva-portal.org/smash/get/diva2:643746/FULLTEXT01.pdf
Productieproces
- Lastekortkomingen: Types, Oorzaken, Detectie en Herstel
- Giettekortkomingen: Types, Oorzaken en Bewezen Oplossingen
- Smedingsdefecten begrijpen: typen, oorzaken en effectieve oplossingen
- Aluminium zandgieten: technieken voor superieure oppervlakteafwerking
- Warme en Koude Kamer Doodgieten: Typen, Toepassingen, Voordelen
- Veelvoorkomende letselfouten: oorzaken, herkenning en oplossingen
- Vier typen cyberaanvallen — Bewezen preventiestrategieën
- Vormzand in metallurgisch gieten: typen, samenstelling en kenmerken
- Gietdefecten Begrijpen: Uitgebreide Gids naar Typen & Oorzaken
- Expertstrategieën om niet-wettende defecten in PCB-productie te elimineren
- Zandgietapparatuur verkennen: typen en toepassingen