



Gietdefecten Begrijpen: Uitgebreide Gids naar Typen & Oorzaken
In dit artikel leren we over gietdefecten en wat de typen gietdefecten zijn.
Wat zijn Gietdefecten?
Gietdefecten: Een ongewenste onregelmaat die in het gietstuk verschijnt tijdens het gietproces. Defecten in het gietmetaal kunnen ontstaan om diverse redenen of uit diverse bronnen. We bespreken alle hoofdvormen van gietfouten. Sommige fouten kunnen geaccepteerd of getolereerd worden, anderen zijn onacceptabel en moeten gecorrigeerd worden voor correcte werking.
Typen Gietdefecten
Zandgietingen zijn in het bijzonder vatbaar voor bepaalde defecten die in een goed ontworpen gietstuk beheersbaar zijn met juiste gietereitechnieken, maar niet volledig te voorkomen. De veelvoorkomende typen gietdefecten, hun oorzaken en oplossingen worden hieronder uitgelegd.
1. Verschuivingen (Shifts)
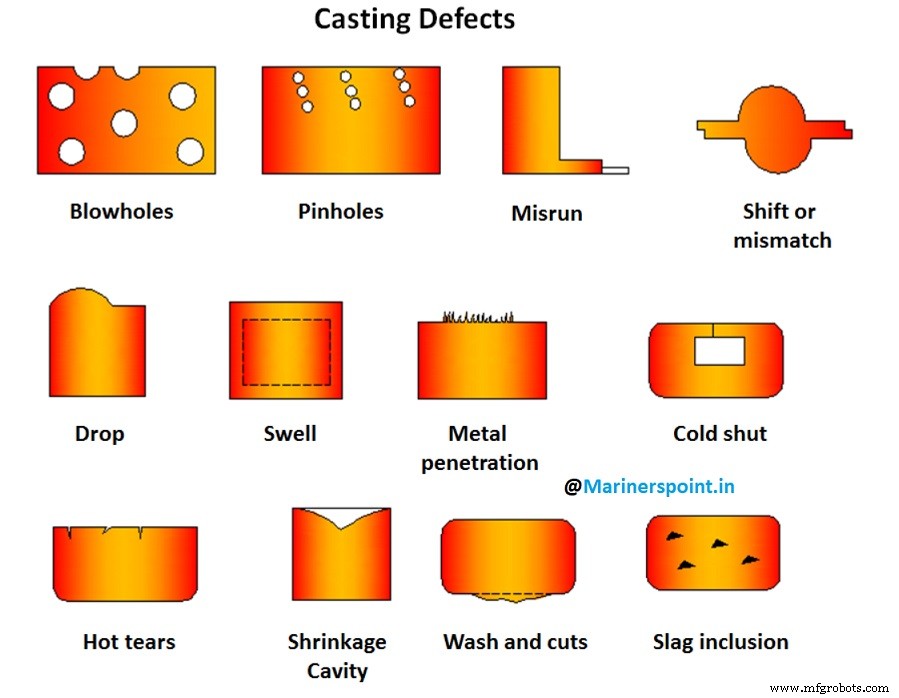
Dit is een extern defect veroorzaakt door verplaatsing van de kern of niet-matchen van boven- en onderdel van het gietstuk, meestal aan de scheidingslijn. Verkeerde uitlijning van kokers is een andere mogelijke oorzaak.
Deze defecten kunnen voorkomen door correcte uitlijning van model of matrijsdeel, vormkasten, correcte montage van modellen op modelplaten, en controle van kokers, locatiepennen, etc. vóór gebruik.
2. Verbuiging (Warpage)
Verbuiging is een ongewilde vervorming in een gietstuk die tijdens of na vertering ontstaat. Door verschillende verstinningsnelheden in verschillende delen van een gietstuk ontstaan spanningen in aangrenzende wanden, resulterend in verbuiging in deze gebieden. Grote, platte secties of kruisende secties zoals ribben zijn gevoelig voor verbuiging.
Oplossing: grote vlakken voorzien van golvende, geribbelde constructie, of voldoende ribben of rib-achtige vormen toevoegen voor gelijke afkoelsnelheden in alle gebieden. Een goed gietontwerp vermindert verbuiging aanzienlijk.
3. Graft (Fin)
Een dunne metaaluitsteeksel, niet bedoeld als deel van het gietstuk, heet een graft. Graften ontstaan meestal aan de scheidingslijn van het vormsel of kernsecties. Verkeerd gemonteerde vormsels en kernen veroorzaken graften. Onvoldoende beschwering van de vormsels of onjuiste klemming van kokers kan ook graften produceren.
Oplossing: voldoende gewicht op het bovenste deel van het vormsel zodat de twee delen dicht op elkaar passen, en correcte montage van vormsels en kernen.
4. Zwelling (Swell)
Een zwelling is een vergroting van de vormholte door metaaldruk, resulterend in gelokaliseerde of algehele vergroting van het gietstuk. Oorzaak: onjuist of defect stampen van het vormsel. Om zwellingen te voorkomen, moet het zand correct en gelijkmatig gestampt worden.
5. Blaasgaten (Blowholes)
Blaasgaten zijn gladde, ronde gaten in de vorm van een cluster van veel kleine gaten onder het oppervlak van een gietstuk. Het zijn ingesloten gasbellen met gladde wanden. Oorzaken: overmatig vocht in het zand, lage doorlaatbaarheid van het zand, te fijne zandkorrels, te hard gestampt zand, onvoldoende ontgassing.
Voorkoming: vochtgehalte in zand correct instellen, zand met juiste korrelgrootte gebruiken, niet te hard stampen, voldoende ontgassing voorzien.
6. Zandinslag (Drop)
Een zandinslag treedt op wanneer het oppervlak van het vormsel barst en zandstukken in het vloeibare metaal vallen. Oorzaken: lage sterkte en zacht stampen van het zand, onvoldoende fluxen van het vloeibare metaal, onvoldoende versterking van zandprojecties in de kop. Deze factoren elimineren om zandinslag te voorkomen.
7. Vervuiling (Dirt)
In sommige gevallen zijn deeltjes vuil en zand in het gietoppervlak ingesloten. Oorzaken: vervorming van het vormsel door onjuiste hantering, zanduitspoeling en aanwezigheid van slakdeeltjes in het vloeibare metaal.
Vervuiling kan voorkomen door correct fluxen en gebruik van vuilvangen.
8. Honingraatstructuur of Sponsachtigheid (Honeycombing or Sponginess)
Dit zijn externe gietdefecten bestehend uit een aantal kleine kaviteiten in elkaars nabijheid. Honingraatstructuur wordt veroorzaakt door vuil of "schors" mechanisch in opschorting in het vloeibare metaal, ten gevolge van onvolledig afschuimen in de gietkroes.
Oplossing: zanduitspoeling voorkomen en slakdeeltjes in het vloeibare metaal verwijderen door correct afschuimen in de gietkroes.
9. Metaalpenetratie en Ruw Oppervlak (Metal Penetration and Rough Surface)
Dit defect verschijnt als een oneffen en ruw extern oppervlak van het gietstuk. Metaalpenetratie tussen zandkorrels treedt op door lage sterkte, grote korrelgrootte, hoge doorlaatbaarheid en zacht stampen van zand. Oplossingen: bovengenoemde oorzaken wegnemen.
10. Zandgaten (Sand Holes)
Zandgaten komen op het externe oppervlak of binnenin het gietstuk voor. Oorzaken: los zand dat in de vormholte spoelt en in het interieur van het gietstuk smelt, of te snell gieten van het vloeibare metaal. Voorkomen: goed schoonmaken van het vormsel en voorzichtig gieten.
11. Naaldgaten (Pin Holes)
Naaldgaten zijn talrijke kleine gaten, meestal < 2 mm, zichtbaar op het oppervlak na kwikstoten. Oorzaken: zand met hoog vochtgehalte, absorptie van waterstof of koolmonoxide gas, of als staal gegoten wordt uit natte gietkroesen of onvoldoende ontgast.
Deze defect kan geminimaliseerd worden door goede smelt- en fluxeringspraktijken, verlaging van vochtgehalte van vormzand en verbetering van doorlaatbaarheid, en bevordering van snelle verstinning.
12. Korstjes (Scabs)
Korstjes zijn een soort uitsteeksel op het gietstuk dat ontstaat wanneer een vloeibaar deel van het gezicht van het vormsel of de kern opswaait en metaal eronder in een dunne laag vloeit. Met andere woorden: vloeibaar metaal penetrateert achter de oppervlaktelaag van zand. Korstjes zijn herkenbaar als ruwe, onregelmatige projecties met ingesloten zand.
Oorzaken: te fijn zand, zand met lage doorlaatbaarheid en vochtgehalte, en ongelijkmatig stampen of onderbroken/langzaam lopen van vloeibaar metaal over het zandoppervlak wat intense lokale verhitting veroorzaakt.
Toevoeging van additieven zoals houtmeel, zeekool of dextrine aan het zand is een stap die dergelijke defecten elimineert.
13. Krumpholte (Shrinkage Cavity)
Krumpholte is een holte of inzakking in het gietstuk veroorzaakt voornamelijk door onbeheerste en willekeurige verstinning van het metaal. Dit kan ook ontstaan als de giettemperatuur te hoog is.
Deze defecten kunnen geëlimineerd worden door het beginsel van gerichte verstinning in het vormontwerp toe te passen en door zorgvuldig gebruik van koudeinsetten (chills), opvulling (padding), etc.
14. Heetscheuren (Hot Tears / Pulls)
Dit zijn interne of externe scheuren met onregelmatige randen die direct na verstinning van het metaal ontstaan. Heetscheuren kunnen ontstaan bij slecht gietontwerp met abrupte doorsnede veranderingen, geen juiste afrondingen en hoekstralen, verkeerde plaatsing van koudeinsetten. Onjuiste giettemperaturen, verkeerde plaatsing van tooiers en rizers en te hard stampen kunnen ook heetscheuren veroorzaken.
Verbeterd ontwerp, correcte gerichte verstinning, gelijke afkoelsnelheid, correcte giettemperaturen, en controle van vormhardheid elimineren heetscheuren.
15. Koude Sluiting en Mislopen (Cold Shut and Misrun)
Een koude sluiting is een extern defect veroorzaakt door onvolledige fusie van twee metaalstromen in de vormholte of oneffen secties van samengestelde modellen. Kan lijken op een scheur of naad met afgeronde randen. Een misloop gietstuk is onvolledig door falen van het metaal de vormholte te vullen.
Redenen: te dunne wanden, onjuist tooiersysteem, beschadigde modellen, langzaam en onderbroken gieten, slechte vloeibaarheid door lage giettemperatuur, onjuiste legeringssamenstelling, etc. Gebruik van heater metaal, frequente inspectie en vervanging van modellen en kernkasten, en correct ontwerp met inachtneming van basisbeginselen van tooiersontwerp zijn stappen om koude sluiting en misloop te elimineren.
16. Te Kort Gegoten (Poured Short)
Wanneer de vormholte niet in één keer volledig gevuld wordt, heet het defect "te kort gegoten". Voldoende metaal in de gietkroes bij correcte temperatuur elimineert deze defecten.
17. Interne Luchtinclusies (Internal Air Pocket)
Dit verschijnt als kleine gaten binnenin het gietstuk, veroorzaakt door het gieten van kokend metaal of te snell gieten van vloeibaar metaal in het vormsel. Onjuiste en slechte metaalkwaliteit, en overmatig vochtig zand kunnen ook luchtinclusies veroorzaken. Correcte giettemperatuur, juiste metaalkwaliteit en droog zand minimaliseren dit defect in grote mate.
Conclusie
We bespraken de ongewenste onregelmaat die verschijnt in het gietstuk tijdens het gietproces, bekend als gietdefecten. Defecten in gietingen kunnen geminimaliseerd worden door juiste zorg en voorzorgsmaatregelen. Gietdefecten hebben een negatieve impact op de totale productie; daarom is kennis over typen gietdefecten essentieel om ze te minimaliseren.
Industriële technologie
- Giettekortkomingen: Types, Oorzaken en Bewezen Oplossingen
- Vormzand in metallurgisch gieten: typen, samenstelling en kenmerken
- Veelvoorkomende gietfouten in de metallurgie: oorzaken en preventie
- Gieten Uitgelegd: Definitie & Types van Productieprocessen
- 10 Essentiële Gietpatroon Types voor Optimale Metaalproductie
- Efficiënte Snel Prototyping voor Zandgieten – Versnel Ontwerp en Validatie
- Groenzand vs. harszand gieten: Welk proces levert betere kwaliteit en kostenefficiëntie?
- Zandgieten vs. Centrifugaalgieten: de juiste metaalonderdelenproductiemethode kiezen
- Zandgieten vs Smeden: de juiste metaalfabricatiemethode kiezen
- Zandgieten uitgelegd: een bewezen, kosteneffectieve metaalfabricatiemethode
- Zandgietapparatuur verkennen: typen en toepassingen