



Gietsystemen in Gieten Begrijpen: Typen, Ontwerp en Best Practices
Bij zandgieten is het metaalgietstelsel uiterst cruciaal omdat de indeling de kwaliteit van het gietstuk beïnvloedt en metaalverspilling op het gietstelsel vermindert. In dit artikel geeft VIC u een gedetailleerde blik op het gietstelsel in het gietproces.
Wat is het gietstelsel in gieten?
In de metaalgieterij is het gietstelsel in gieten een metaalgietstelsel dat vloeibaar metaal in de vormholte leidt. Metaal stroomt naar beneden van de gietkom in de aanloop en passeert door de loper en poorten voordat het de vormholte binnenkomt.
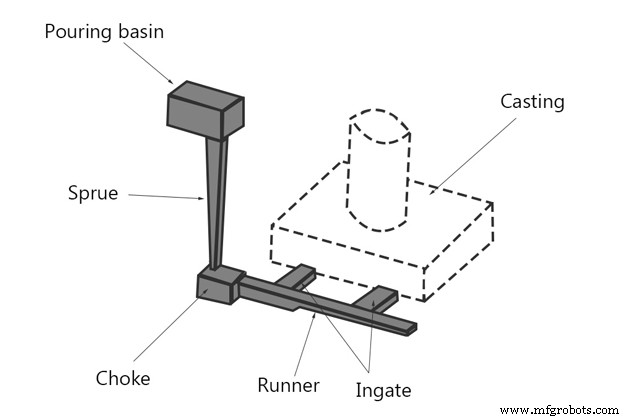
Het ontwerpen van een gietstelsel vereist zorgvuldige overweging volgens de technologie, materialen en gietstukken.
Dit systeem bepaalt de stroomsnelheid van metaal naar de vormholte.
Als de stroomsnelheid te snel is, is er risico op corrosie, terwijl als de snelheid te traag is, het metaal kan afkoelen voordat de kamer gevuld is, wat rechtstreeks de kwaliteit van het gietstuk beïnvloedt.
De vorm en grootte van het gietstelsel in gieten zijn correct gerangschikt bij het maken van de vorm. Als het gietstelsel niet correct ontworpen is, kan het ernstige gietdefecten veroorzaken.
DM me voor hulp: https://sites.google.com/view/hrv-job/
Functies van gietstelsel in zandgieten
Het gietstelsel in gieten is ontworpen om de volgende 4 hoofddoelen te dienen:
- De vormholte vullen met voldoende metaal in de kortste tijd zonder de metaaltemperatuur te verhogen.
- Het metaal stroomt glad, minimaliseren van turbulentie die luchtopvanging tijdens gieten veroorzaakt.
- Het gietstelsel stelt het geschikte temperatuurbereik in zodat tijdens het metaalafkoelproces de krimp in het gietstelsel plaatsvindt, niet in de gietstukken.
- Gecombineerd met metaalonzuiverheidverwijderingssysteem.
Ontwerpeisen van het gietstelsel
Een goed ontworpen gietstelsel in gieten moet aan de volgende eisen voldoen:
- Goede controle van metaalstroom. Geen impact, geen spatten, glad en stabiel continu.
- Geen slakken, onzuiverheden en gassen in de vormholte meenemen.
- De vormholte snel vullen, de verdunning van metaal niet verminderen.
- De temperatuur in de vormholte controleren om het metaal stabiel af te laten koelen.
- In staat om metaal toe te voegen en niet veel metaal te verspillen.
- Gemakkelijk te demontaren na het gietstuk verstold is.
- Economisch en gietopbrengst maximaliseren.
Als het gietstelsel onjuist ontworpen is, kunnen de volgende fouten optreden:
- Oxideren van metalen.
- Corrosief voor de vorm.
- Krimp van objecten in de vorm veroorzaken.
- Metaal laten penetreren de vormwand.
- Onevenredig afkoelen van gietstuk.
Gietstelsel diagram
Het gietstelsel in zandgieten omvat:
1. Gietkom of gietbeker
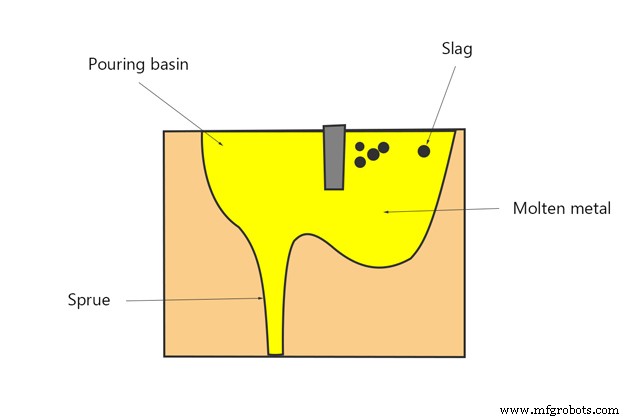
De gietkom is de trechtervormige inlaat, bovenaan het systeem gelegen, waar metaal uit de ladders in de vorm wordt gegoten.
De gietkom helpt de stroomsnelheid van vloeibaar metaal te regelen en vermindert turbulentie bij de aanloopinlaat, en helpt sediment en slakken te scheiden voordat ze de aanloop binnengaan.
2. Aanloop (Sprue)
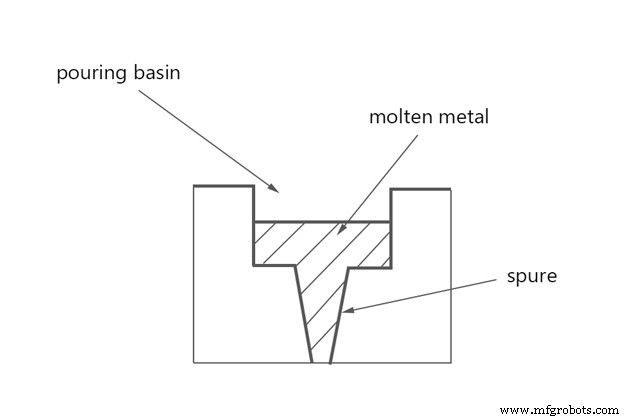
Aanloop gieten is een verticaal doorgang van gietkom naar loper en poorten. Vloeibaar metaal dat de verticale aanloop afdaalt verliest druk maar verhoogt snelheid door zwaartekracht.
De aanloop dwarsdoorsnede kan cirkelvormig, vierkant of rechthoekig zijn (bij voorkeur cirkelvormig). Aanloop is ontworpen om af te takelen om luchtinspanning te voorkomen. Groter einde boven voor metaalopname, terwijl kleiner einde verbindt met loper.
De voet van de aanloop is onder een rechte hoek gedraaid ten opzichte van de loper om vrije val van vloeibaar metaal te voorkomen, bekend als de sprue well.
3. Kruisloper of loper (Cross gate or runner)
Loper in gieten is een horizontale kanaal die de sprue well verbindt met de poorten. Vloeibaar metaal stroomt van de aanloop naar de loper en vult de vormholte adequaat. De loper heeft het effect van de snelheid van vloeibaar metaal te vertragen wanneer het in hoge snelheid in een aanloop vrijvalt.
De loper moet gevuld zijn met vloeibaar metaal om slakken te voorkomen die de holte binnenkomen en een constante stroom te garanderen.
4. Inpoort (Ingate of gate)
Inpoort is het einde van het pad en waar de vormholte begint. Het leidt het vloeibare metaal dat van de loper stroomt in de vormholte. Afhankelijk van de eigenschappen van het gietstuk, zijn er verschillende aantallen inpoorten.
Er zijn twee typen poorten: grote poort en kleine poort. De kleine poort wordt gebruikt voor langzaam verstollend gietstuk, terwijl de grote poort is voor snel verstollend gietstuk.
De poort mag geen scherpe randen hebben omdat ze tijdens gieten kunnen scheuren, zodat zand in het vloeibare metaal in de vormholte kan geraken.
Typen poorten in gieten:
Poort is verdeeld in 3 categorieën:
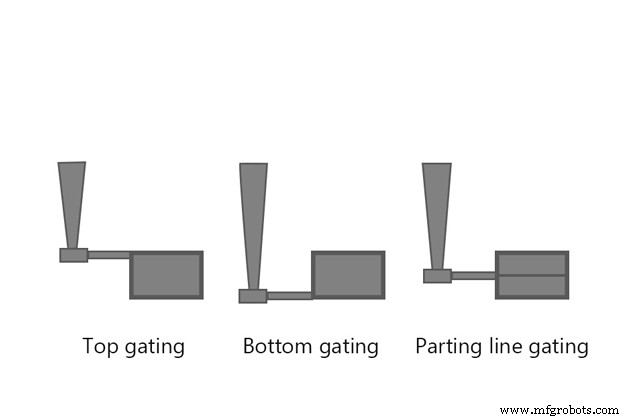
- Bovenpoort (Top gate): de poort zit in de cope vormdeel.
De nadelen van bovenpoort zijn hoge metaalstroomturbulentie, slechte gietoppervlakte.
- Onderpoort (Bottom gate): de poort zit in de drag vormdeel. Bij de onderpoort vult vloeibaar metaal het lagere deel van de vormholte en stijgt geleidelijk in de vormwand.
De onderpoort heeft het voordeel van minder chaos en zanderosie dan de bovenpoort.
Het nadeel van de onderpoort is dat de metaalstroom kan verstopt raken door verstoliding voordat de vorm vol is. Het temperatuurbereik gegenereerd door de onderpoort is moeilijk de standaard te bereiken wat onevenredige verstoliding veroorzaakt.
- Scheidingslijn zijpoort (Parting line side gate): is de poort gelegen langs de scheidingslijn. Het compartiment onder de scheidingslijn wordt gevuld met vloeibaar metaal door bovenpoort, terwijl het compartiment boven de scheidingslijn gevuld wordt met onderpoort. Dit poorttype lost de nadelen van de twee bovenstaande typen op.
Typen gietstelsels
Er zijn twee typen gietstelsels: Onder druk staand gietstelsel (Pressurized Gating System) en Niet-onder-druk staand gietstelsel (Unpressurized Gating System). Het kiezen van het juiste gietstelsel met de correcte oppervlakteverhouding definieert de kwaliteit van het gietstuk.
1. Onder druk staand gietstelsel (Pressurized Gating System)
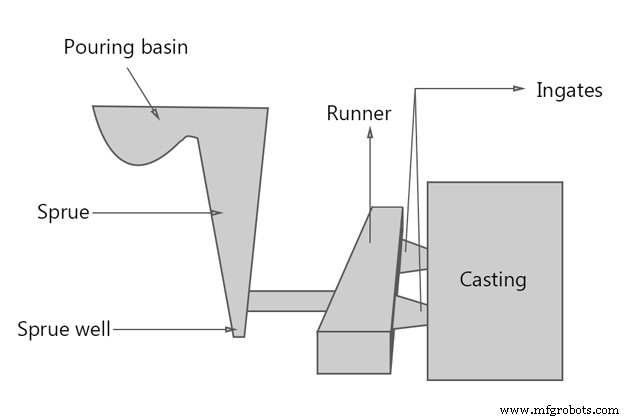
Het onder druk staande gietstelsel is een gietstelsel wiens dwarsdoorsnede oppervlakte geleidelijk afneemt naar de vormholte (kleiner dan de smalste aanloop-loper oppervlakte). De inpoortoppervlakte is geminimaliseerd om druk op het systeem uit te oefenen. Bij de poorten is de stroomsnelheid van vloeibaar metaal bijna gelijk.
Aanloop is altijd vol metaal wat achterwaartse druk creëert, wat luchtinspanning vermindert.
Hier loopt metaal dat altijd op hoge snelheden loopt, meer chaotisch en het is gemakkelijk om wervelstromen in poorten te creëren wat tot erosie leidt.
Dit systeem geeft speciale prioriteit aan injectiegieten met gietijzermaterialen.
2. Niet-onder-druk staand gietstelsel (Un-Pressurized Gating System)
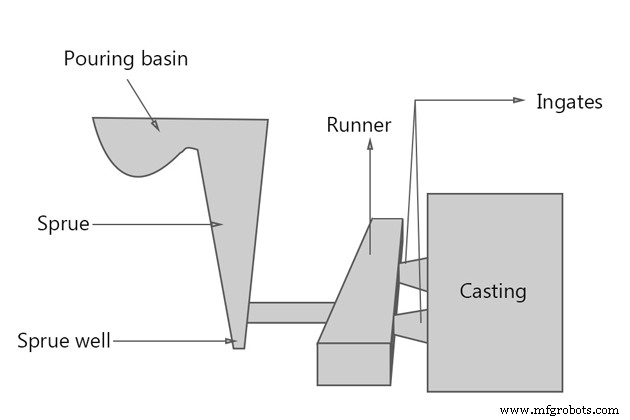
Het niet-onder-druk staande gietstelsel is een gietstelsel wiens totale oppervlakte van de poorten geleidelijk toeneemt naar de vormholte (groter dan de smalste aanloopoppervlakte). Vloeibaar metaalstroom bij poorten zijn verschillend.
Gietverhouding (Gating ratio)
Gietverhouding is de verhouding tussen de dwarsdoorsnede van de aanloop tot de totale dwarsdoorsnede van de lopers tot de totale dwarsdoorsnede van de inpoorten.
De formule voor de gietverhouding is As: Ar: Ag.
Bij het onder druk staande gietstelsel is de gietverhouding meestal 1: 2: 1 of 1: 0,75: 0,5. Dit systeem heet een "poort controlsysteem" omdat inpoorten de stroom van het metaal controleren.
Bij het niet-onder-druk staande gietstelsel is de gietverhouding meestal 1: 2: 2 of 1: 3: 3 of 1: 1: 3. Dit systeem heet een "choke controlsysteem" omdat de choke de stroom van het metaal controleert.
Tabel van gietverhouding voor diverse materialen:
| Materialen | Gietverhouding |
|---|---|
| Aluminium | 1:2:1 1:1.2:2 1:2:4 1:3:3 1:4:4 1:6:6 |
| Aluminiumbrons | 1:2.88:4.8 |
| Messing | 1:1:1 1:2:3 1.6:1.3:1 |
| Koper | 2:8:1 3:9:1 |
| Nodulair gietijzer | 1.15:1.1:1 1.25:1.13:1 1.33:2.67:1 |
Het hydraulisch principe gebruikt in gietstelsels
Reynoldsgetal
Dit is het getal dat helpt stroomtypen te voorspellen met verschillende vloeistofstromen. De aard van de stroom in het gietstelsel kan vastgesteld worden door het Reynoldsgetal te berekenen:
Re = ρuL/µ = uL/vRe: Reynoldsgetal
ρ: vloeistofdichtheid (kg/m3)
u: stroomsnelheid (m/s)
L: karakteristieke lineaire dimensie (m)
µ: dynamische viscositeit vloeistof (Pa.s)
v: kinematische viscositeit vloeistof (m2/s)
- Als Re > 2000, is de stroom stabiel.
- Als Re < 2000, is de stroom chaotisch.
Als de stroom turbulente is, zullen de zandkorrels in de vorm uit de vorm en het gietstelsel in de vormholte geschoten worden wat problemen veroorzaakt zoals besmetting van het gietstuk, luchtinspanning in de vorm, en erosie van de vormwand.
Vergelijking van Bernoulli
Vloeibare metalen lopen door verschillende kanalen in de vorm volgens de stelling van Bernoulli dat de totale hoofdhoud constant blijft op elke doorsnede.
h: potentiële hoek (m)
p: druk (Pa)
V: vloeibaar metaalsnelheid (m/s)
w: specifiek gewicht van vloeistof (N/m2)
g = 9,8 (m/s)
ρ: vloeistofdichtheid (kg/m3)
Het gietstelsel moet zo ontworpen zijn dat het vloeibare metaal altijd vol is. Alle doorsnedes en richtingswijzigingen moeten scherpe hoeken vermijden en afgeronde hoeken benutten.
Hoe gietstelsel te ontwerpen
Om het gietstelsel te ontwerpen, moet de ontwerper zich houden aan de ontwerpeisen zoals hierboven uiteengezet. Hier zijn de formules om te berekenen voor een geschikt gietstelsel.
Klik hier voor detail.
1. Gietstijd berekenen
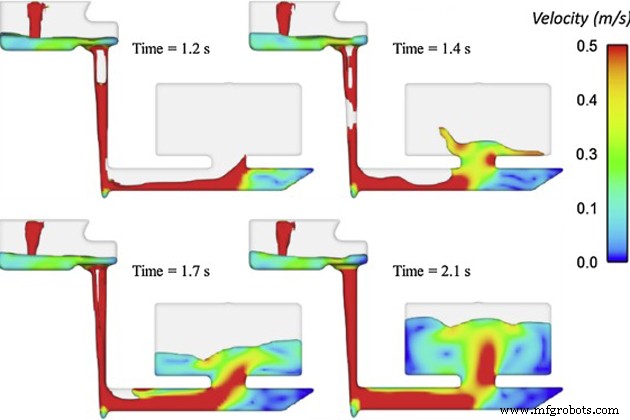
Gietstijd is de tijd waarin metaal de vormholte vult. Hoe langer de gietstijd, hoe hogere giettemperatuur, en de vulling van de vorm is niet gegarandeerd. Hoe korter de gietstijd, hoe chaotischer metaalstroom in de vorm leidt tot vormerosie, en overmatige krimp.
De gietstijd moet geoptimaliseerd worden gebaseerd op deze factoren:
- Gietmaterialen
- Complexiteit van het gietstuk
- Grootte van het gietstuk
- Wanddikte
De formule voor het berekenen van optimale gietstijd:
- Met grijs gietijzer materiaal met gewicht minder dan 450kg:
t=K(1.41+T/14.59)√WK = vloeibaarheid van ijzer (inches) / 40
K: vloeibaarheidsfactor
T: gemiddelde wanddikte (mm)
W: massa van gietstuk (kg)
- Met grijs gietijzer materiaal met gewicht groter dan 450kg:
t=K(1.236+T/16.65)∛W- Met staalgieten:
t=(2.4335-0.3953logW)√W- Met nodulair gietijzer:
t=K₁√WK₁= 2,08 voor dunne secties.
K₁= 2,67 voor secties van 10 tot 25mm dik.
K₁= 2,97 voor zware secties.
- Met koperlegering gietstukken:
t=K₂∛W- Gietstukken met dunne wanden en complexe vormen wegen tot 450kg:
t=K₃∛W'W': massa van het gietstuk met poorten en risers (kg)
| Dikte (mm) | K₃ |
|---|---|
| 1,5 – 2,5 | 1,62 |
| 2,5 – 3,5 | 1,68 |
| 3,5 – 8,0 | 1,85 |
| 8,0 – 15,0 | 2,20 |
- Gietgewicht varieert van 450kg – 1000kg:
t=K₄∛(W'T)| Dikte (mm) | K₄ |
|---|---|
| < 10 | 1,00 |
| 10 – 20 | 1,35 |
| 20 – 40 | 1,50 |
| > 40 | 1,70 |
2. Aanloop ontwerpen
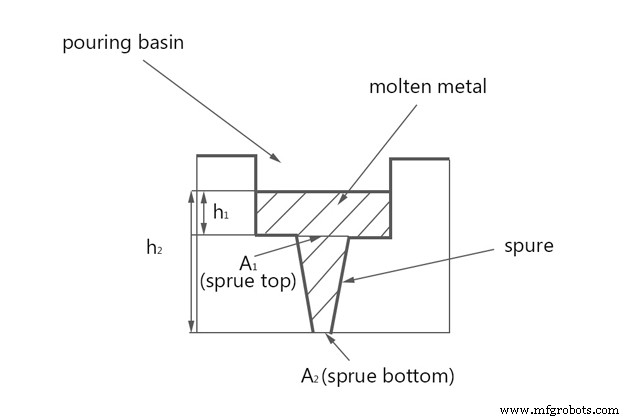
Het ideale ontwerp van de aanloop is dat het grote bovenste einde en afwaarts afneemt als een parabool. Echter, voor eenvoudigere productie, wordt aanbevolen een kegelcilinder te gebruiken. De minimale gradiënt is 5%.
De aanloop uitgang cirkelvormige dwarsdoorsnede is ontworpen gebaseerd op het choke gebied en de gietverhouding. Dit helpt om verstoringen en warmteverlies te verminderen.
De aanloop berekeningsformule:
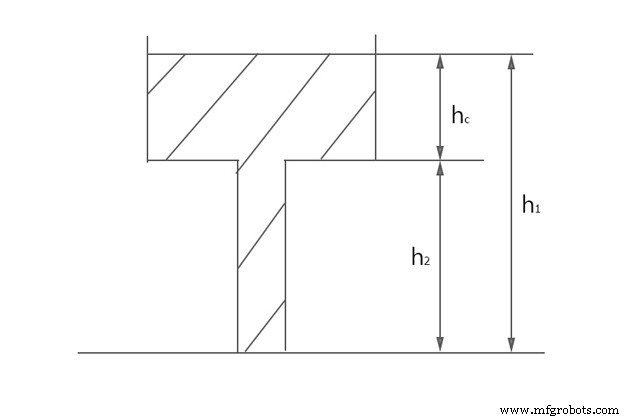
A₁/A₂=√h₂/√h₁h1 en h2: statische metaaldrukhoogte op bovenste aanloop en onderste aanloop.
A1 en A2: de respectieve dwarsdoorsnede.
Ontwerp van de sprue well: Een redelijk sprue well ontwerp is een cylinder tweemaal de diameter van de aanloopuitgang en tweemaal de diepte van de loper. Een afronding geplaatst tussen de well en de loper zal het metaal helpen loodrecht glad af te buigen.
3. Choke ontwerpen
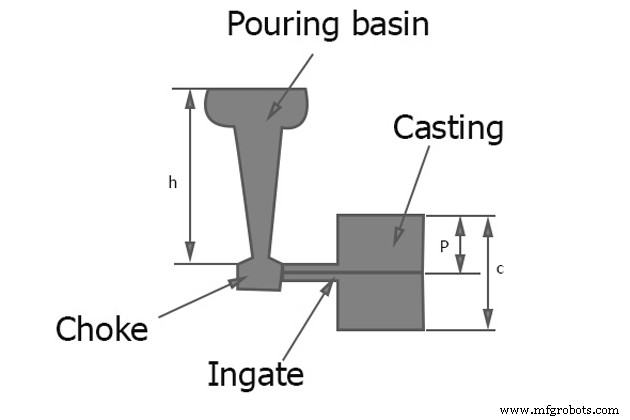
De choke is een controlegebied geplaatst in de sprue well om de stroom van vloeibaar metaal dat in de vormholte stroomt te controleren zodat de vorm in berekende gietstijd gevuld wordt.
Het choke gebied speelt een belangrijke rol in gietstelsels omdat het gebied metaal doorlaat met een consistente en constante stroom. De choke heeft de kleinste verhouding in het gietstelsel vergeleken met de andere delen en de dwarsdoorsnede is het kleinst in het controlegebied.
Formule om choke gebied te berekenen:
A=W/(dtC√(2gH))A: choke gebied (mm)
t: gietstijd (s)
d: massa dichtheid van vloeibaar metaal (kg/mm3)
Al: d = 2500
Cu, Fe, Ni, Co: d = 7000
C: efficiëntie van het gebruikte gietstelsel (= 0,8)
W: gietgewicht inclusief voeders en gietkanalen (kg)
g = 9,8 m/s2
H: aanloophoogte (mm), bereken H door:
- Met bovenpoort: H = h
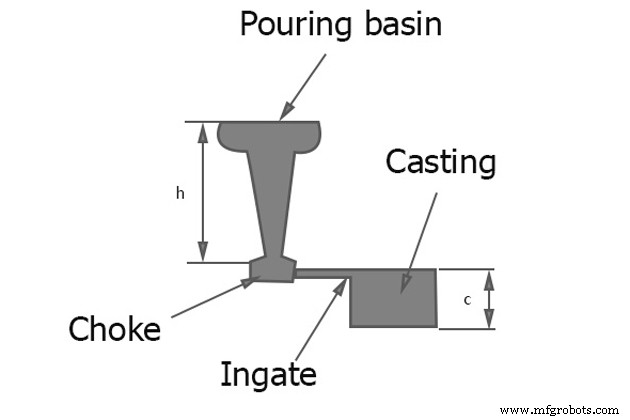
- Met onderpoort: H = h – c/2
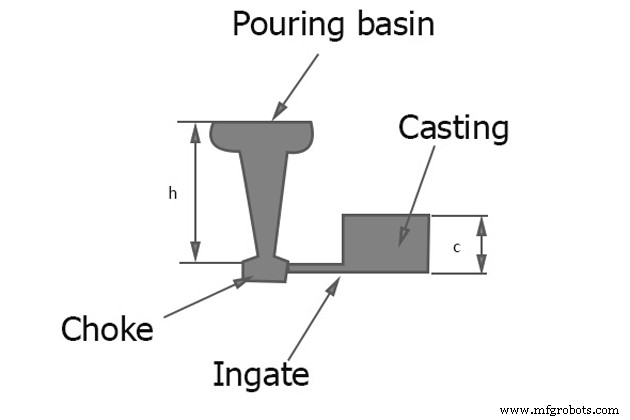
- Met scheidingslijn poort: H = h – P²/2c
4. Loper ontwerpen
De totale dwarsdoorsnede van de loper moet groter zijn dan de aanloopuitgang om de snelheid van de metaalstroom te verminderen van de aanloop naar de inpoorten.
Prioriteitsverhouding van de aanloopuitgang tot loper dwarsdoorsnede is 1: 2. Grotere verhoudingen kunnen resulteren in stroomscheiding en luchtinspanning.
Als er meerdere inpoorten zijn, moet de dwarsdoorsnede van de loper na elk passeren door de inpoort geleidelijk afnemen met een oppervlakte gelijk aan die van de inpoort om een constante stroom te garanderen.
5. Inpoort ontwerpen
Inpoort moet groter gemaakt worden dan de aanloopuitgang om het metaal onder de limiet te versnellen.
- Inpoort moet een kleinere dwarsdoorsnede hebben voor gemakkelijk afwerken.
- Verhouding volume op afkoeloppervlakte moet kleiner zijn dan verhouding van verbonden deel om lokale hitteplek te voorkomen.
- De oppervlakte van de dwarsdoorsnede van de inpoort moet evenredig zijn met de grootte van het verbonden gietstukgebied. Hoe groter het gietstukgebied, hoe groter de benodigde stroom resulterend in een grotere inpoort.
6. Riser (of voeder, header) ontwerpen
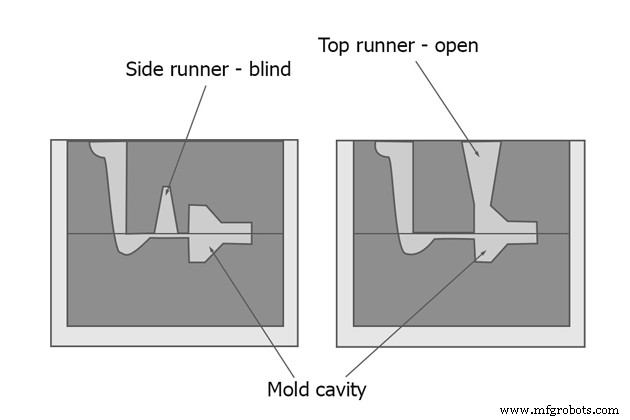
De Riser is een vloeibaar metaal holte in een vorm, klaar om metaal aan de vormholte te leveren om krimp te compenseren naarmate het metaal afkoelt. Het wordt geplaatst in de finale verstolidingspositie van het gietstuk, en het is het langst in vloeibare toestand. De Riser is ook waar de gassen gegenereerd binnenin de vorm vrijgekomen worden tijdens het gietproces.
Optimale riser ontwerp:
- Riser grootte: De verhouding van volume / oppervlakte van de riser moet groter zijn dan die van het gietstuk om een vloeibare toestand te behouden. Als deze voorwaarde niet kan worden vervuld, moet het metaal vloeibaar gehouden worden door extern te verwarmen of door exothermisch materiaal in de riser te gebruiken.
- Positie van de riser: de afstand van de risers moet correct berekend worden gebaseerd op de metaalvoederingsafstand van de risers.
- Riser vorm: de aanbevolen vorm voor de riser is cilindervormig omdat bolvormig het beste is maar moeilijk te gieten. De bodem van de riser moet halfbolvormig zijn om de volume / oppervlakte verhouding te verhogen.
Hoe de effectiviteit van gietontwerp te controleren?
Het ontwerp van het gietstelsel wordt getest door de volgende technieken:
- Water in transparante vorm: de vulling van de vorm wordt opgenomen door de hoge snelheid röntgencamera en defect kan waargenomen worden.
- Hoge snelheid radiografie: de vulling van de vorm wordt opgenomen door de hoge snelheid röntgencamera en defect kan waargenomen worden.
- Open vorm: deel van de cope vorm op de vormholte wordt gesneden en de vloeibare metaalstroom die de vormholte vult wordt teruggedraaid door de camera.
- Contact draadsensor: de draden worden geplaatst in verschillende delen van de vorm, wanneer de metaallijn de draad raakt wordt opgetechn met multikanaal recorder.
- Water in transparante vorm: De toevoeging van oliedruppels of kleurmarkers maakt het gemakkelijker om snelheden in verschillende gebieden op te nemen.
VIC is een van de toonaangevende aluminium- en gietijzer gieterijfabrikanten. Wij richten ons op het produceren van kettlebells met hoge kwaliteit. Als u vragen heeft of metaalgietersgieterij samenwerking nodig heeft, aarzel niet om contact met ons op te nemen per e-mail: ADMIN@MFGROBOTS.COM
Lees meer:
Hoe aluminiumgietkrimp te berekenen
Hoe aluminiumoppervlakteafwerking te verbeteren
Hoe kettlebells gemaakt worden door zandgieten?
Referenties:
- Casting & Welding Engineering by Dr.Ahmed Salad Abou Taleb
- https://en.wikipedia.org/wiki/Reynolds_number
- https://en.wikipedia.org/wiki/Bernoulli%27s_principle
- https://www.ijrerd.com/
Productieproces
- Expertgids voor het ontwerpen van gietsystemen voor metalen gieten
- 3D-Printen Uitgelegd: Typen, Processen en Hoe Het Werkt
- Booglassen begrijpen: typen, werking en belangrijkste voordelen
- Solderen uitgelegd: typen, technieken en stapsgewijze handleiding
- Harden (Brazing) Uitgelegd: Metaalonderdelen Veilig en Effectief Verbinden
- Smeden Uitgelegd: Proces, Types en Materialen
- Krachthamers Uitgelegd: Typen, Ontwerp en Werking
- Voedersystemen Begrijpen: Definitie, Functie, Types en Diagram
- Virtuele Machines Uitgelegd: Typen, Architectuur en Belangrijkste Voordelen
- Bladmetaal uitgelegd: definitie, types en veelvoorkomende toepassingen
- Metaalgieten uitgelegd: definitie, types & proces