



Zandgieten van uw Product: Expertechnieken voor Preciëze Metaaldelen
Het groenzandgietproces in beeld
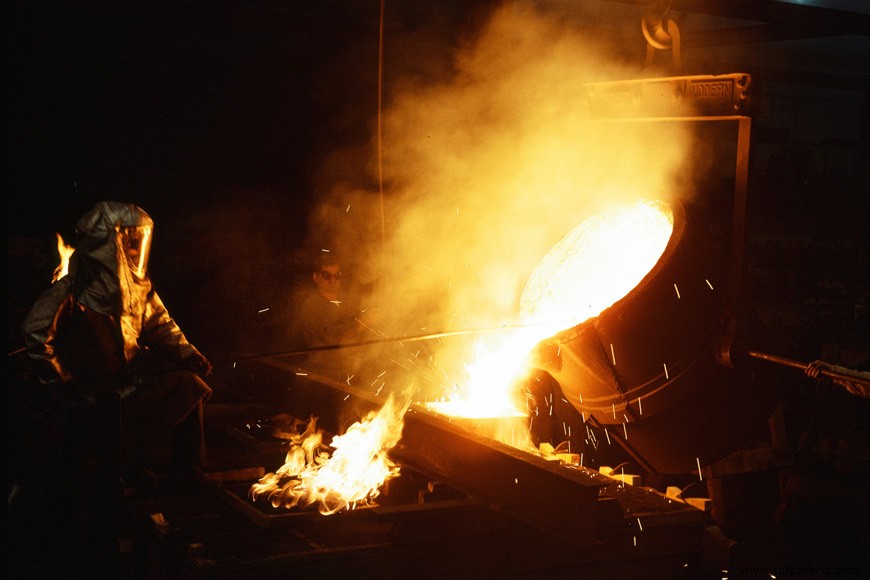
Hoewel er veel typen metalen gieten zijn, is zandgieten verreweg het meest gebruikte type.
Het proces klinkt bedrieglijk simpel. Een replica van het gewenste metaalitem wordt in gietereizand gedrukt, waar het een holle "negatieve" afdrukking van het object creëert. Die leegte wordt gevuld met vloeibaar metaal, waarbij de details gevangen worden. Wanneer de leegte afkoelt, wordt het metaalobject uit het zand getrokken, met het originele ontwerp getrouw vastgelegd.
Iedereen die ooit een complex zandkasteel of zandbeeld heeft gebouwd, heeft enige ervaring met hoe zand goed kan zijn in het vastleggen van kleine ontwerpen. Naast buigzaam is zand goedkoop en bestand tegen de hoge temperaturen die nodig zijn voor metalen gieten.
De basispremis van zandgieten
Zandgieten kan in elke aardse ruimte gedaan worden die zijn vorm rond vloeibaar metaal kan behouden. In deze video wordt vloeibaar aluminium in een verlaten mierennest gegoten. Na afkoeling wordt het ongedoken en gereinigd, en het resulterende gietstuk heeft de vorm van de leefomgeving vastgelegd.
Kunstenaar creëert beeld door zandgieten in een lege mierenheuvel
Toen de mieren hun nest bouwden, vertrouwden ze op dezelfde kwaliteiten als zandgieters: goed opgeslagen korrels aarde kunnen structuur creëren die weerstand biedt tegen instorting. In dit geval behoudt de leefomgeving vorm zelfs wanneer vloeibaar aluminium geïntroduceerd wordt.
Zandgieten: een vakmanschap
Natuurlijk creëren mieren geen ruimtes met gieten in gedachten. Tijdens "in de wilde" zandgieten zullen er problemen zijn met ontweiking van gassen uit het model, de doorgankelijkheid van alle delen van de leefomgeving, en de afkoelsnelheid in elke kamer. Gebieden van het metaal kunnen verzwakken door differentiële afkoelsnelheden – wat irrelevant is voor een interessant en aantrekkelijk kunstwerk dat geen belasting hoeft te dragen.
Echter, metaalstructuur en zwakte zijn relevant voor industriële gietstukken die met mechanische spanning te maken hebben, zoals motoronderdelen en bouwkundige elementen. Het aanpakken van deze aspecten van de metallurgie maakt zandgieten afhankelijk van precieze technieken en expertise.
Om het zandgietproces te starten, wordt het gietereizand bereid in mullers (mengmolens), die het zand, het bindmiddel en het water mengen. Aeratoren worden gebruikt om het zand los te maken en makkelijker te modelleren. Zandsnijders, die over een hoop op de vloer van de gieterei werken, kunnen in plaats van mullers gebruikt worden. Levering van het zand aan de modelvloer kan middels dumptrucks, schoptrucks of bandtransportbanden geschieden.
Op de modelvloer wordt het zand gevormd tot modellen; de modellen kunnen op de grond geplaatst worden of per bandtransportband naar een gietstation worden gebracht. Na het gieten worden de gietstukken uit de flessen (flasks) verwijderd. Aanklevend zand wordt verwijderd door een uitschudstation. Het gebruikte zand wordt via bandtransportband of andere middelen teruggebracht naar de opslagbakkers.
Er is een enorme verscheidenheid aan apparatuur en methoden beschikbaar voor de gieterei. Deze variëren van eenvoudige, arbeidsbesparende hulpmiddelen voor gietereiarbeiders, tot volledig geautomatiseerde eenheden die alles doen van modelleren tot uitschudden. Het automatiseringsniveau dat een gieterei gebruikt, is gebaseerd op de economie van de productielijn. Een bedrijf dat duizenden gelijke onderdelen produceert, zoals een autofabrikant, kan meer automatisering gebruiken dan een "jobbing" gieterei die kleine runs van heel verschillende onderdelen doet.
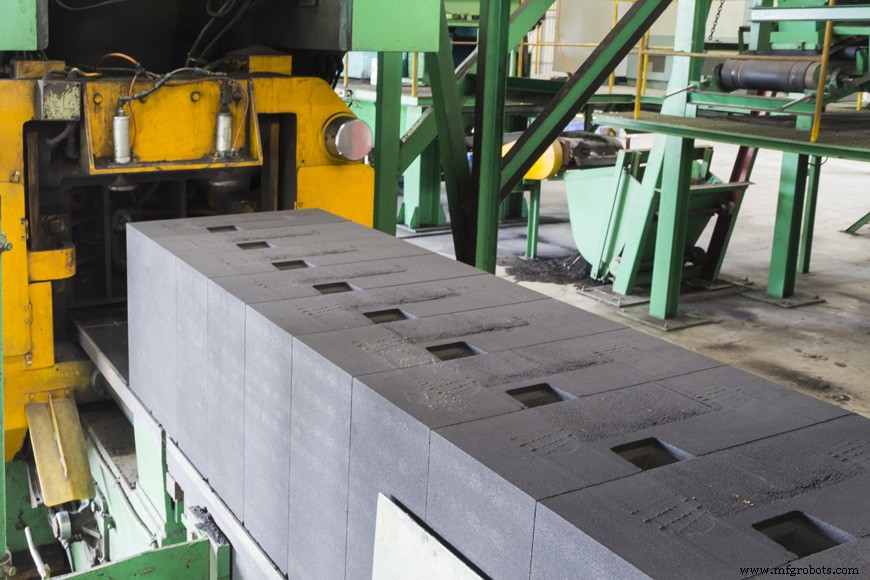
Of geautomatiseerd of niet, gietereiën gebruiken dezelfde typen gereedschappen in zandgietproductie. Een flask (modelkader) is een star frame dat het zand vasthoudt dat een model vormt. Flessen bestaan meestal uit twee delen: de bovenste sectie, de cope, en de onderste sectie, de drag. Wanneer meer dan twee delen gebruikt worden, heten de tussensecties cheeks. In veel gietereiën wordt deze flask op een "bodemplaat" gezet. Deze plaat wordt gebruikt zodat het model nog verplaatst kan worden voor patroonverwijdering, gieten en andere belangrijke stappen, terwijl de flask wordt verwijderd.
Gietereiën gebruiken drie versies van flessen: tight, snap, en slip. Tight flessen blijven op hun plaats terwijl het model met metaal gevuld wordt. Snap flessen zijn aan een hoek gescharneerd en vergrendeld op de tegenoverliggende diagonale hoek. Modelmakers haken deze flessen los en verwijderen ze na het sluiten van het model. Slip flessen zijn van massive constructie en taperen van boven naar beneden aan alle vier kanten: ze glijden gemakkelijk van een gesloten zandmodel af. Snap- of slipflessen staan de modelmaker toe om veel modellen met één flask te maken.
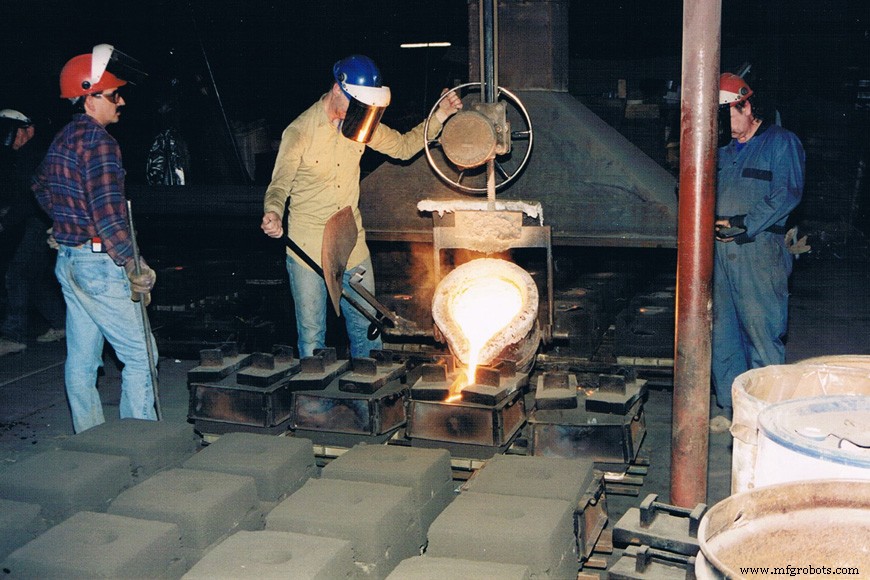
Voordat snap- of slip-flask modellen gegoten worden, wordt een houten of metalen gietjas om het model geplaatst en een gewicht op de bovenkant gezet om de cope te voorkomen dat hij oplift. De cope- en drag-secties op alle flessen worden in juiste uitlijning gehouden door flask-pennen en geleiders.
Flessen kunnen met de hand met zand gevuld worden, door zwaartekracht vanuit bovenste hoppers, geladen door een continue band uit een bak, of dicht gepakt met mechanische zandslingers. Zeer grote modellen kunnen gevuld worden door een overheadkraan uitgerust met een greepbak.
Handstampen is de simpelste methode om zand te compacteren. Om de snelheid te verhogen, worden pneumatische stampers gebruikt. De methode is traag omdat het zand in lagen gestampt wordt, en het is moeilijk om uniforme dichtheid te bereiken. Meer uniforme resultaten en hogere productiesnelheden worden verkregen door perspersmachines. Handbediende persen waren beperkt tot kleine modellen en zijn nu verouderd. Luchtbediende machines werken voor grotere modellen en zijn ook veel sneller. Perpersmouldingmachines produceren de grootste zanddichtheid aan de bovenkant van de flask en het zachtst bij de scheidingslijn van het patroon.
In jolting machines wordt het patroon op een plaat geplaatst die bevestigd is aan de bovenkant van een luchtcilinder. Nadat de tafel is opgeheven, opent een snelle-vrijgavepoort, en de zuiger, plaat en model vallen vrij tegen de bovenkant van de cilinder of slaan op stootdempen. De impact pakt het zand. De dichtheden die door deze machine geproduceerd worden, zijn het grootst naast de scheidingslijn van het patroon en het zachtst bij de bovenkant van de flask. Als afzonderlijke eenheid wordt het voornamelijk gebruikt voor middelgroot en groot werk. Waar platte jolting machines op groot werk gebruikt worden, is het gebruikelijk om de bovenkant van de flask handmatig met een luchthamer te stampen.
Jolting-perpersmachines gebruiken zowel de jolting- als de perpersprocedure. De plaat is gemonteerd op twee luchtcilinders: een kleine cilinder om te jolten, en een grote om het model te persen. Deze worden veel gebruikt voor klein en middelgroot werk, met match-plate of gated patronen.
Soms kunnen patroon-onttrekkingsapparaten geïntegreerd worden met jolting- of perpersmachines. Deze machines verwijderen het patroon automatisch uit het model. Patroonverwijdering kan ook bereikt worden door gebruik van jolt-rockover-draw of jolt-squeeze-rollover-draw machines. Deze machines trillen het model om het patroon gemakkelijker te onttrekken: de kinetische energie van de trilling beweegt anders door het zand dan door het metaal en helpt de componenten te scheiden. Rollover-draw machines keren het model omgekeerd om het patroon makkelijker te laten vallen. Rockover machines kantelen het model, maar gaan niet zo ver.
De zandslinger is de meest breed toepasbare typen stampmachine. Het bestaat uit een roterende pomp genaamd een impulser die op het uiteinde van een dubbel-gewrichtste arm zit. Deze arm heeft transportbanden gemonteerd die zand naar de impulser voeden. De impulser roteert met hoge snelheid en geeft het zand de snelheid om bij impact dicht in het model te stampen. Het hoofd van de machine kan naar alle delen van de flask gericht worden. Dit kan handmatig op grotere machines of automatisch gecontroleerd in hoogspoedproductielijnen voor kleinere modellen.
Trillers (vibrators) worden gebruikt op alle patroon-onttrekkingmachines. Deze lossen het patroon van de greep van het zand voordat het verwijderd wordt. Hun gebruik vermindert modelschade tot een minimum bij onttrekking van het patroon en heeft het additionele voordeel van het produceren van gietstukken van meer uniforme maat. Trillers zijn meestal luchtbediend.
Kleine gietstukken kunnen gegoten worden met behulp van stackmoulding methoden. In dat geval heeft elke flask een drag-kuil in zijn bovenoppervlak en een cope-kuil in zijn onderoppervlak. Deze worden op elkaar gestapeld tot een geschikte hoogte en gegoten vanuit een gemeenschappelijke sprue.
Metallurgie en de maker-beweging
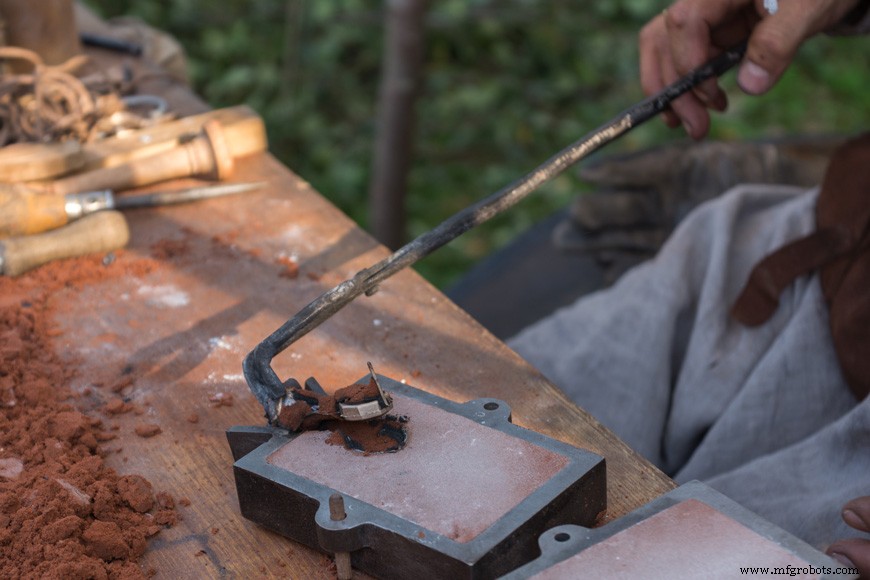
Vroegere metallurgisten gooten brons en messing in kleine operaties van een paar ambachtslieden. Daarna, gedurende de lange periode van de IJzertijd, en voortdurend door de Industriële Revolutie, werden gietereiën grote operaties gespecialiseerd in het managen van de buitengewoon hoge temperaturen nodig om staal- en ijzergietstukken te maken en bij te blijven met de productie-eisen van een groeiende economie. Recentelijk is er een beweging om traditionele productievaardigheden te herwinnen. Hobbyisten met thuisfoundries gebruiken metalen met lagere smelttemperaturen dan ijzer en staal vanwege veiligheids- en complexiteitszorgen, maar veel van de stappen die ze nemen zijn dezelfde. Het proces in actie zien kan het gietwerk ontmaskeren.
YouTube-creator The King of Random demonstreert aluminiumgieten in deze korte video van zijn thuis Mini Metal Foundry. Voor de meeste van zijn gietstukken gebruikt hij een "Foam Casting" methode, een vorm van investment casting waar een polystyreenvorm in los speelzand begraven wordt. Op 6:42 toont hij hoe groenzandgieten een mooiere oppervlakteafwerking produceert. De houten container die hij gebruikt vormt een "tight flask".
King of Random demonstreert gieten met zijn thuis metalen foundry.
Een van de belangrijke aspecten van deze video is de focus op veiligheid. We zien hoe spalling kan gebeuren wanneer warm metaal op beton wordt gegoten: een ongelooflijk gevaarlijk ongeluk dat de reden is waarom veel gietereiën ontworpen zijn met zandvloeren. Metaalgieten is interessant en leuk, maar het risico op ernstige letsel is hoog.
Zandgieten: een innovatieve traditie
Gietereiën produceren al millennia metalen objecten, en gedurende die tijd is de basispremis van zandgieten hetzelfde gebleven: metaal gieten in een leegte gemaakt van goed opgeslagen zandkorrels. Zandgietobjecten zijn alomtegenwoordig in de industriële eeuw: een belangrijk onderdeel van de meeste industriële machines, motoren, en veel architecturale toebehoren. Toch heeft de industrie geïnnoveerd om veiligheid, grootte, consistentie en snelheid te vergroten, en deze vorm van productie ondersteunt de innovatie van uitvinders en ontwerpers die de technologieën van morgen creëren. Zandgieten is dan een interessante reeks paradoxen. Het is een proces dat simpel lijkt maar complexiteit en vakmanschap vereist om te perfectioneren. Het is zowel een van de meest traditionele vaardigheden als een plek van continue, lopende innovatie. Het is geen wonder dat vandaag het werk van de gieterei herontdekt wordt door hobbyisten en nieuwsgierigen, die willen begrijpen de geschiedenis van de objecten die we elke dag gebruiken.
Productieproces
- Premium zandgietoplossingen voor industriële toepassingen
- Vormzand uitgelegd: Samenstelling, toepassingen en voordelen in zandgieten
- Zandgieten Proces: Technieken, Stappen en Best Practices
- Hoe 3D-printen Zandgieten Revolutioneert: Een Praktische Gids
- Efficiënte Snel Prototyping voor Zandgieten – Versnel Ontwerp en Validatie
- Groenzand vs. harszand gieten: Welk proces levert betere kwaliteit en kostenefficiëntie?
- Zandgieten vs. Centrifugaalgieten: de juiste metaalonderdelenproductiemethode kiezen
- Zandgieten vs Smeden: de juiste metaalfabricatiemethode kiezen
- Zandgieten uitgelegd: een bewezen, kosteneffectieve metaalfabricatiemethode
- Zandgietapparatuur verkennen: typen en toepassingen
- Terminologie Zandgieten: Uitgebreide Gids