



Meester worden in zandgietpatroonontwerp voor superieure kwaliteit onderdelen
De klant ziet bijna nooit het belangrijkste deel van een zandgietstuk, want dat is het patroon. Het patroon vormt de caviteit in het zand die vervolgens met gesmolten metaal gevuld wordt. Krijg het patroonontwerp goed en het zandgietproces produceert kwaliteitsonderdelen die een minimum aan bewerking nodig hebben. Krijg het fout en u zult voor altijd worstelen met gietdefecten, slechte opbrengsten en klachten.
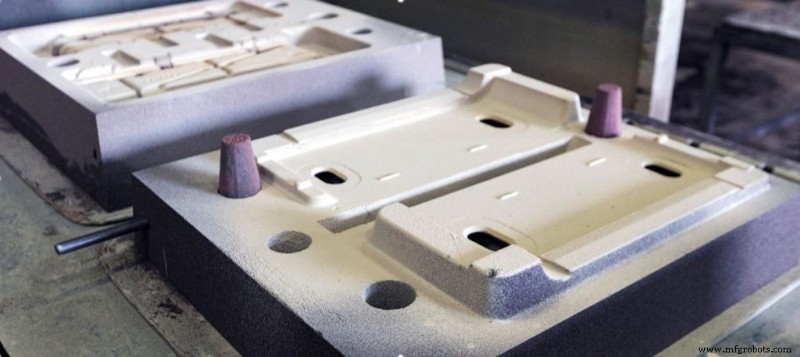
Een gat in het zand maken
In tegenstelling tot drukgieten, wat precisievormen vereist gefreesd uit massieve stukken staal, heeft zandgieten niet meer nodig dan zand, twee dozen en een houten patroon. Dat maakt het een economisch proces voor kleine en middelgrote volume orders.
Het patroon is nominaal dezelfde grootte en vorm als het afgeronde onderdeel, met aanpassingen om het zandgietproces en de eigenschappen van het metaal dat gegoten wordt te accommoderen. Daarnaast moeten spruiten, loopkanalen, inlaatpoorten en voeders allemaal opgenomen worden. Dit zijn de doorvoeringen waardoor metaal in de in het zand door het patroon gevormde caviteit vloeit.
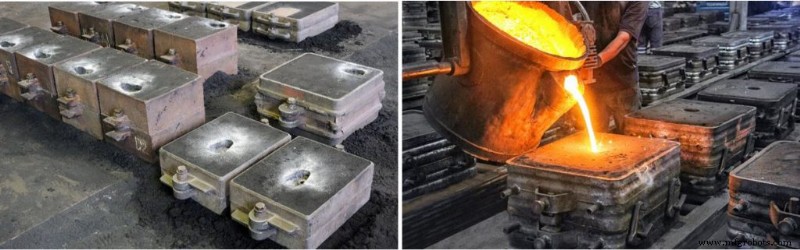
Het zand voor een zandgietstuk wordt in twee dozen ingedrukt. Na verwijdering van het patroon worden deze op elkaar gestapeld. De onderste doos, de drag, heeft altijd een holte gevormd door het patroon. Het zal ook kanalen hebben voor het metaal om in te vloeien.
De bovenste doos, de cope, heeft misschien geen vorm ingevormd, in welk geval het een „platte rug” genoemd wordt. Meeste complexe gietstukken hebben echter wel een deel van de vorm in de cope nodig, wat een scheiding en een scheidingslijn in het gietstuk creëert.
Patroonoverwegingen
Er zijn diverse punten om te overwegen bij het ontwerpen en maken van het patroon.
- Patroon vrijkomt zonder het zand te beschadigen – bereikt door de zijden van het patroon een uitrekenhoek te geven in plaats van verticaal te zijn.
- Caviteit vult soepel – inlaatpoorten, meestal gepositioneerd zodat de caviteit van onder gevuld wordt, zijn openingen die beperken hoe snel metaal instroomt. De optimale snelheid vult zonder turbulentie of bellen en zonder dat het metaal vriest voordat het alle interne hoeken en oppervlakken bereikt.
- Krimp- en vervormingstoelatingen – metaal krimpt naarmate het afkoelt, dus om een onderdeel van de benodigde grootte te produceren, moet het patroon een iets grotere caviteit creëren. Plus, het metaal koelt niet overal met dezelfde snelheid af.
- Voeder grootte – de voeder is een open regio in de cope die het laatste deel is dat gevuld wordt. Dit biedt een visuele indicatie dat de caviteit vol is. Het vormt ook een reservoir van gesmolten metaal dat terug in de caviteit vloeit naarmate het metaal daar afkoelt en krimpt.
Plannen hoe een onderdeel te gieten
De eerste overweging is om te waarborgen dat het patroon geen zakken achterlaat waar lucht vast kan zitten als de caviteit vult. Een hulpmiddel om dat te bereiken is de voeder aan het hoogste punt te plaatsen. Een kenmerk van zandgieten is dat, in tegenstelling tot drukgieten, vastzittende lucht in kleine mate door het zand kan permeeren.
Wanneer een gegoten onderdeel uit het zand komt, heeft het inlaatpoorten en voeders bevestigd. Deze moeten afgeknipt worden voordat het onderdeel bewerkt kan worden.
Een gesplitst gietstuk zal een scheidingslijn hebben die rond de periferie loopt. Toleranties in hoe cope en drag bij elkaar passen, en in patroonplaatsing, betekenen dat er een kleine offset kan zijn tussen de boven- en onderhelften van het gietstuk.
Het gietteam zal met de onderdeelontwerper samenwerken voordat het patroon gemaakt wordt om te minimaliseren hoe deze kenmerken bewerking en het eindonderdeel beïnvloeden.
Het gaat allemaal om het patroon
Een zandgegoten onderdeel kan alleen zo goed zijn als het patroon toelaat. Het kost een groot deel ervaring om het beste uit het proces te halen. Bij Impro zijn we internationaal erkend voor onze zandgietexpertise. Als u wilt weten hoe wij uw onderdelen zouden benaderen om te gieten, neem dan contact met ons op.
Industriële technologie
- Vormzand uitgelegd: Samenstelling, toepassingen en voordelen in zandgieten
- Zandgieten Proces: Technieken, Stappen en Best Practices
- Belangrijkste eigenschappen van vormzand: doortrekbaarheid, cohesie, adhesie, plasticiteit en meer
- Hoe 3D-Printen Zandgieten Revolutioneert
- 10 Essentiële Gietpatroon Types voor Optimale Metaalproductie
- Zandgieten vs Smeden: de juiste metaalfabricatiemethode kiezen
- Zandgieten uitgelegd: een bewezen, kosteneffectieve metaalfabricatiemethode
- Zandgietapparatuur verkennen: typen en toepassingen
- Typische Looptijden voor Zandgieten: Wat U Kunt Verwachten
- Terminologie Zandgieten: Uitgebreide Gids
- Zandgieten Verbeteren met 3D-printen: Snellere Tooling en Kortere Looptijden