



Zandgieten vs. Shell mold gieten: het juiste metaalgietproces kiezen
Zandgieten is een economische manier om onderdelen in een verscheidenheid aan metalen te produceren. Shell mold gieten kan een alternatief proces zijn om te overwegen, gegeven specifieke onderdeelontwerpbehoeftes. Deze blogpost introduceert het shell mold gietproces en vergelijkt het met zandgieten, zodat lezers hun respectieve sterktes en beperkingen kunnen begrijpen.
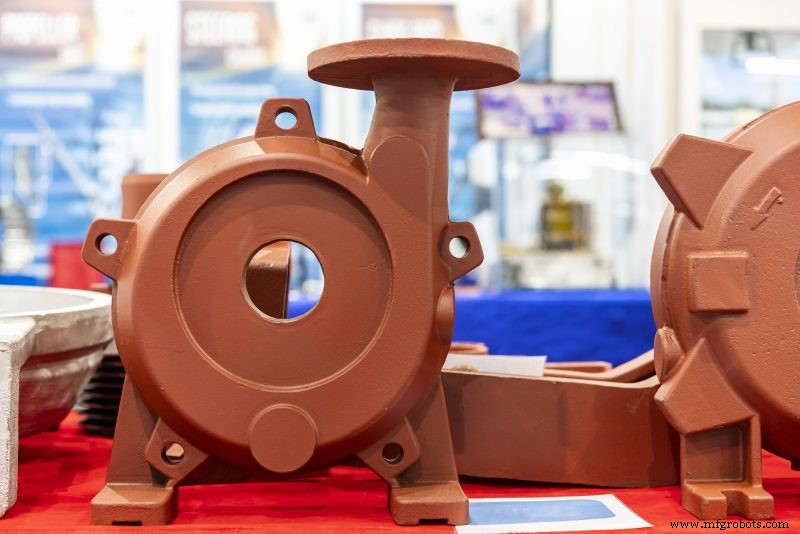
Shell Mold Gieten Basisprincipes
Alle gietprocessen hebben een patroon nodig voor de vorm van het te gieten onderdeel, en shell molding is geen uitzondering. Net als bij zandgieten, inzetgieten en andere gietprocessen, wordt het patroon gebruikt om de holte te creëren waarin vloeibaar metaal wordt gegoten.
Bij shell molding wordt een metaal patroontool gecoat met een laag zand. Dit bevat een hars die smelt wanneer verhit en afkoelt om een dunne schelp te vormen, (typisch 1/4 – 3/8" dik,) rond het patroon. Smelten wordt bereikt door het patroon te verwarmen voordat het in zand wordt gecoat, en vervolgens de schelp te verwarmen om de hars volledig te curen.
De schelp wordt in twee helften gemaakt, zodat het van het patroon kan worden losgemaakt. Nadat elke helft schelp, (soms een "biscuit" genoemd,) van het patroon is opgeheven, worden de twee schelpen samen gebonden, wat de holte in de ruimte ertussen vormt. De gemonteerde schelp wordt vervolgens in een flask geplaatst waar het ondersteund wordt met granulaarmateriaal zoals zand of kogels.
De schelp wordt gevuld met vloeibaar metaal wat wordt toegestaan af te koelen. Eenmaal vast, wordt de schelp uit de flask gehaald en gebroken om het gegoten metalen onderdeel vrij te maken. Een beperking is dat hoewel het niet onmogelijk is om kernen toe te voegen om holle gebieden te vormen, het moeilijk is om te doen.
Twee typen zand
Shell mold gieten gebruikt een ander zand dan dat gebruikt in groenzandgieten, en dit is wat het proces zijn voordelen geeft. Bij zandgieten wordt het "groene" zand, (groen betekent niet gedroogd en niet de kleur,) samengehouden door een binder van klei, meestal bentoniet.
Het silicezand dat voor shell molding wordt gebruikt, is fijner dan dat gebruikt voor zandgieten. De American Foundry Society gebruikt een "fijnheidsnummer" om de gemiddelde korrelgrootte te karakteriseren, waar een hoger nummer kleinere korrels aangeeft. Groenzand is typisch 60-80 op deze schaal, terwijl shell molding zand 100 of hoger is. Bovendien, in plaats van een kleibinder te gebruiken, krijgt het zand een dunne coating van fenolhars wat smelt om de schelp te vormen.
Gevolgen van fijnkorrelig zand
Het fijnkorrelige zand pakt zich dichter dan groenzand, wat de gaspermeabiliteit vermindert. Zandgieten vereist een mate van permeabiliteit om vocht, in de vorm van waterdamp, te laten ontsnappen. Dit is geen probleem in shell molding, omdat de schelp gedroogd en verhit wordt voordat het metaal wordt gegoten.
De grootste voordelen van fijner zand zijn dat het zich nauwkeuriger aanpast aan fijne oppervlaktekenmerken op het patroon en een gladder oppervlak voor het metaal biedt.
Voor nog betere replicatie van oppervlaktedetail en een gladde afwerking, kan een gieterei zirkonzand gebruiken. Dit kan een fijnheidsnummer zo hoog als 150 hebben. Het heeft ook een lagere thermische uitdijngcoëfficiënt, wat toepassing van strakkere toleranties toestaat.
Hoe Shell Molding gegoten onderdelen ten goede komt
Superieure oppervlakteafwerking en reproductie van fijn detail zijn twee van de grootste sterktes van dit proces. Bovendien vereist shell molding minimale aftrekhoeken om het patroon van de schelp te laten loslaten.
Waar zandgieten typisch 2°-3° aftrek nodig heeft, komt het shell molding proces weg met 1°, en op korte verticale muren kan het mogelijk zijn om nul te hebben. Dit stelt toepassing van kleinere bewerkingsmarges toe, wat tijd en geld bespaart in afwerkingsoperaties.
Zandgieten en Shell Mold Gieten vergeleken
Zandgieten:
- Werkt voor ferrode en non-ferrode metalen
- Kan onderdelen produceren van ons tot honderden ponden
- Heeft lage geometrische precisie
- Laat een ruwe oppervlakteafwerking achter
- Vereist grote bewerkingsmarges
- Is een economisch proces
In vergelijking, shell molding:
- Werkt voor ferrode en non-ferrode metalen
- Is beperkt tot onderdelen minder dan 30 lbs
- Is ongeschikt voor onderdelen die kernen nodig hebben
- Reproduceert fijn oppervlaktedetail
- Kan strakke toleranties handhaven
- Laat een gladde oppervlakteafwerking achter
Meer leren
In termen van mogelijkheden en kosten, valt shell mold gieten tussen zand- en inzetgieten. Het is complexer dan zandgieten en kan complexere onderdelen produceren, maar zonder de sophisticatede en complexiteit van een waspatroonproces.
Impro maakt aluminium luchtvaartonderdelen door shell mold gieten wanneer het zinvol is. Als u wilt ontdekken of het proces geschikt is voor uw onderdelen, neem contact met ons op. Onze gietspecialisten zullen graag helpen.
Industriële technologie
- Efficiënte Snel Prototyping voor Zandgieten – Versnel Ontwerp en Validatie
- Groenzand vs. harszand gieten: Welk proces levert betere kwaliteit en kostenefficiëntie?
- Expert harszand gieten: Geavanceerde capaciteiten & nauwkeurige processen
- Zandgieten vs Smeden: de juiste metaalfabricatiemethode kiezen
- Zandgieten uitgelegd: een bewezen, kosteneffectieve metaalfabricatiemethode
- Zandgietapparatuur verkennen: typen en toepassingen
- Typische Looptijden voor Zandgieten: Wat U Kunt Verwachten
- Terminologie Zandgieten: Uitgebreide Gids
- Zandgieten Verbeteren met 3D-printen: Snellere Tooling en Kortere Looptijden
- Niet-verbruikbare Vormgieten Begrijpen: Typen, Voordelen En Toepassingen
- Shell mold gieten ontrafeld: een 6-stappenproces voor precisiegieten