



Gietereizand Onder de Loep: Expert Gids voor Groenzandgieten
Hoe groenzand voor metalen gieten te maken
Modelzand is het hart van het zandgietproces. Het moet een vorm goed vasthouden en de fijne details van een gietstuk vastleggen, maar toch voldoende doorgankelijk zijn om gassen te laten ontsnappen. Onder de spanning van het verwijderen van het model uit het zand, of terwijl het gevuld wordt, mag het niet kruimelen of inzakken. Wanneer het omgekeerd wordt, mag het zijn vorm niet verliezen: de delen van een model moeten waar blijven terwijl ze samengeklikt zijn.
In de meeste gevallen is "groen" zand voldoende om deze eigenschappen aan te tonen. Groenzand heet niet zo vanwege zijn kleur – deze materialen kunnen een brede kleurskala hebben afhankelijk van samenstelling en gebruik. In plaats daarvan krijgt het zijn naam omdat het vochtig is, als groen hout.
Mechanische aspecten van het zand worden gemeten voordat het op de vloer van de gieterei gebruikt wordt. Technici of gieterei-ingenieurs vullen cylinders met zand en voeren toetsen uit. Deze toetsen worden steeds vaker uitgevoerd met gecomputeriseerde apparaten die veel meetpunten met hoge precisie kunnen leveren.
Zanddoorgankelijkheid is het "ontluchtingsvermogen" van het materiaal – hoeveel gas het uit het model laat ontsnappen. Groene druksterkte meet hoeveel compressie het zand aan kan voordat het begint te kruimelen. Groene scheursterkte meet de weerstand tegen structurele breuk onder scheurspanning: een kracht die glijdende breuk parallel aan zijn richting produceert. Zanden worden ook getest op hun droge sterkte, want ze zullen over het algemeen vocht verliezen tijdens het vullen. Warme sterkte (gedrag bij verhoogde temperaturen) wordt ook gecontroleerd. Zal de hoge hitte van het gieten het model laten kruimelen?
Verschillende hulptoetsen worden vaak uitgevoerd, waaronder vochtgehalte, kleigehalte en onderzoek van korrelgrootte. Een gieterei-ingenieur wordt vertrouwd met de controle van de zandeigenschappen en kan tijdens de levensduur van het zand verschillende aanpassingen maken om het in goede werking te houden.
De speciale mengsel die gietereizand creëert, levert het benodigde gedrag. De hoofdingrediënt is een mineraalzand met een consistente korrelgrootte. De grootte van de zandkorrel beïnvloedt de afwerking van het gietstuk, maar soms ook de doorgankelijkheid en porositeit van het model. Deze ingrediënt op zich is niet voldoende: een bindmiddel, meestal klei, wordt toegevoegd, en het mengsel wordt met water bevochtigd.
Natuurlijk gebonden zanden zijn mengsels van kwarts en klei zoals uit de aarde gewonnen, hoewel vaak met enige aanpassing van de verhoudingen om de juiste zandeigenschappen te krijgen. Natuurlijk gebonden zanden worden gebruikt in grijze ijzer, nodulair ijzer, temperbaar ijzer en non-ferro gietereiën (behalve magnesium). Synthetisch gebonden zanden worden geproduceerd door kleivrij zand te combineren met exacte hoeveelheden klei of bentoniet. Ze zijn uniformer dan natuurlijk gebonden zanden, maar vereisen meer zorgvuldige menging en controle. Staalgietereiën, grijze ijzer- en temperbare ijzergietereiën, en magnesiumgietereiën gebruiken dit type zand. Voor kernen, of andere zanden die genoeg moeten harden om een object te zijn dat getild of verplaatst kan worden, is synthetische binding meestal nodig.
Er zijn een aantal opties beschikbaar voor een gieterei bij het samenstellen van een recept voor zandgieten.
Mineraalzanden
De mengsel in gietereiën is meestal 75-85% zand, de rest is klei, water en andere additieven. Het zand kan natuurlijk gevonden worden, meestal uit een meer, of gecreëerd na delven en standaardiseren van kleivrije mineralen.
Olivijn
Traditioneel werd olivijnzand gebruikt voor metalen gieten in zowel ferro- als non-ferro gietereiën. Dit zand kon een fijne afwerking produceren door het metaal snel af te koelen, en het zorgde voor een zeer laag stofmilieu dat niet gevaarlijk is om in te ademen. Het werd beschouwd als een "vergevingsgezind" gietereizand, nam patronen goed aan en zwel niet op bij hitte, maar de treksterkte is niet erg hoog. Kwartsanden zijn altijd voorkeur voor kernen. Sommige olivijnzanden zouden een zeer lichte groene tint kunnen hebben, maar dat is een coincidentie – net als alles anders, kan het "droog" of "groen" zijn.
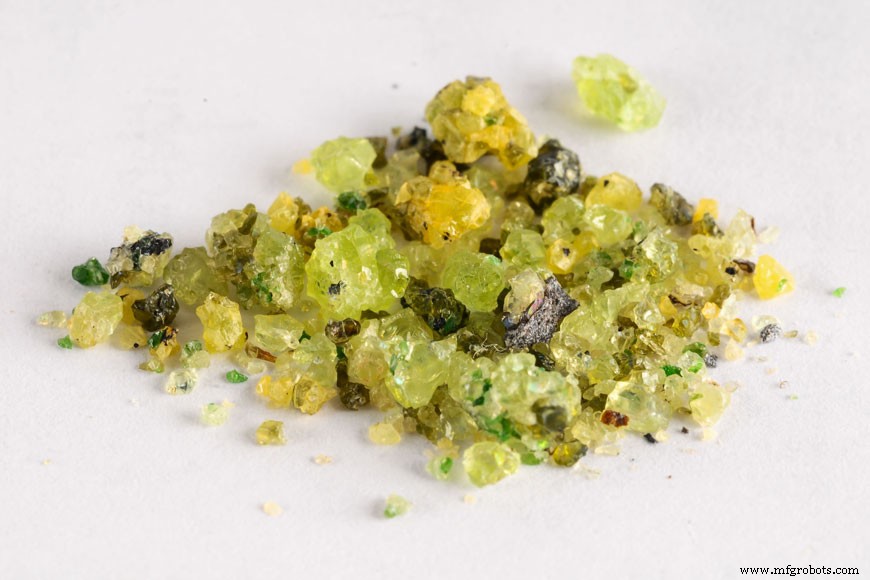
Olivijnzanden worden niet meer in de Verenigde Staten gewonnen, dus, tenminste in Noord-Amerika, is dit niet langer de primaire bron van gietereizand.
Kwarts
Ferro-gietereiën (die met ijzer en staal werken) gebruiken meestal kwartsand, soms bekend als kwartsand. Kwartsand is al lang gebruikt in kernvorming, dus overschakelen naar het gebruik van hetzelfde granulaat door het hele gietproces heeft het beheren van gietereivoorraden vergemakkelijkt.
Gietereiën die dit product gebruiken, nemen enkele extra voorzorgsmaatregelen tegen silicose, een ziekte die in de longen kan ontstaan bij mensen die veel kwartsdeeltjes hebben ingeademd. Soms worden ademhalingsmaskers of filtratiemaskers gebruikt.
Klei in groenzand
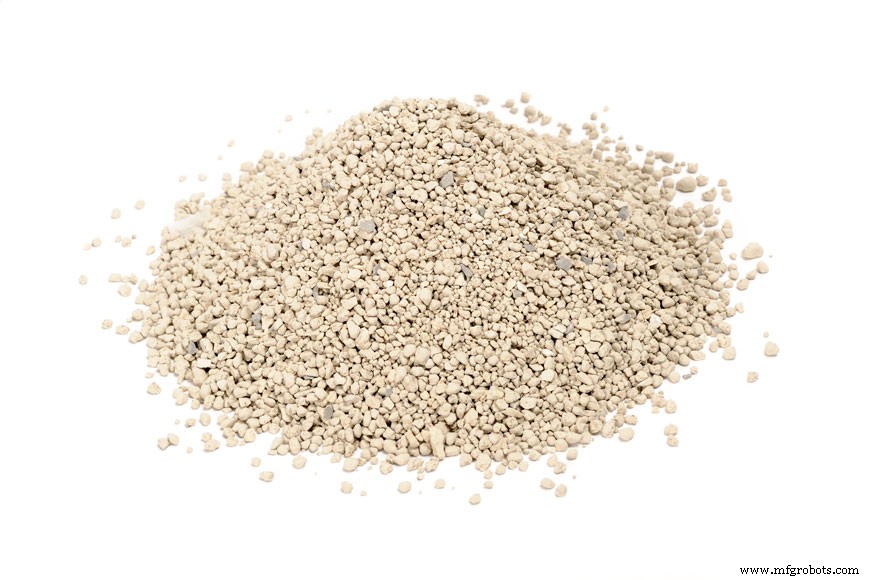
Groenzand bestaat meestal voor 10% uit bentonietklei. Op moleculair niveau bevat deze klei een absorberend mengsel van kwarts en aluminium, en meestal ook kalium, natrium of calcium. Calciumbentoniet is de meest gebruikte klei in het groene gietproces.
Bentonietklei wordt gewonnen en gereinigd voordat het in diverse toepassingen gebruikt wordt. Hoewel het veel industriële en bouwtoepassingen heeft, zijn de meest voorkomende consumententoepassingen van bentoniet in kattenbakgrind en cosmetische producten zoals gezichtsmaskers, waar het gebruikt wordt voor zijn absorberende eigenschappen.
Overige additieven voor groenzandgieten
Vocht is een belangrijk onderdeel in alle groenzandgieten. Water wordt over het algemeen toegevoegd voor 2-5% van het gewicht van de mengsel. De hydrostatische bindingen tussen watermoleculen versterken het zand: het zijn deze bindingen die zandkastelen van nat zand op het strand bouwen, en dezelfde krachten zijn aan het werk in de gieterei. Het is het water dat de capaciteit van het groenzand om scheurspanning en compressie te weerstaan vergroot.
Speciale additieven kunnen naast de basis van zand, klei en water worden gebruikt. Deze omvatten graanproducten, gemalen pek, zeekool, gilsonite, brandstofolie, houtmeel, kwartsmeel, ijzeroxide, perlite, melasse, dextrine, en eigen materialen. Deze dienen allemaal het doel om specifieke eigenschappen van het zand aan te passen om gewenste resultaten te krijgen.
Aanzichtzanden, voor een betere oppervlakte van het gietstuk, worden gebruikt voor grijze ijzer, temperbaar ijzer, staal en magnesiumgietstukken. De ijzerzanden bevatten meestal zeekool, een fijn gemalen kool die voorkomt dat het zand aan het gietstuk kleeft door een gasfilm te genereren bij contact met warm metaal. Voor gietereiën die zeekool in al hun zanden gebruiken, loopt de mengsel op ongeveer 5% koolstofstof. Gilsonite dient hetzelfde doel, namelijk gassen produceren om zand aanbakken of stikstofgerelateerde gaten te voorkomen.
Staalaanzichten kunnen kwartsmeel of andere zeer fijn hoogfirefractaire materialen bevatten om een dichte oppervlakte te vormen die het metaal niet gemakkelijk kan penetreren. Olivijnzand werd ook gebruikt voor gietstukken met mangaanstaal, omdat de combinatie van olivijnzand en mangaan een goede afwerking gaf.
Modelwassen zijn coatings die op het model of kernoppervlak worden aangebracht om de afwerking van het gietstuk te verbeteren. Ze worden nat of droog aangebracht. De gebruikelijke praktijk is om de natte modelwassen te borstelen of te sproeien, en de droge te borstelen of aan te wrijven. Grafiet of kwartsmeel gemengd met klei en melassewater wordt vaak gebruikt. De wassen worden meestal gemengd met water- of alcoholgebaseerde oplosmiddelen. Alcoholgebaseerde oplossingen kunnen aangebrand worden met een vlam, waardoor de alcohol ontbrandt en de modelwassen direct uithardt. Watergebaseerde oplossingen vereisen ovendroogtijd, waarin de wassen uitharden en het overmaat aan vocht verdampt.
Zandbereiding en -afhandeling
Zand wordt bereid in mengmolens (mullers), die het zand, het bindmiddel en het water combineren. Deze mullers roeren niet alleen de verschillende elementen van het gietereizand. In plaats daarvan is druk nodig om elk zandkorreltje gelijkmatig te bekleden met de klei of ander bindmiddel. Aeratoren worden vervolgens gebruikt om het zand weer los te maken, zodat het geschikter is voor modelvorming.
Zandsnijders die over een hoop op de vloer van de gieterei werken, kunnen in plaats van mullers gebruikt worden. Levering van het zand aan de modelvloer kan middels dumptrucks, schoptrucks of bandtransportbanden geschieden.
Tijdens het gietproces wordt het zand gevormd tot modellen die op de vloer geplaatst kunnen worden of per bandtransportband naar een gietstation worden gebracht. Na het gieten worden de gietstukken uit het zand geschud. Het gebruikte zand wordt op zijn beurt via bandtransportband of andere middelen teruggebracht naar de opslagbakkers.
Recycling van gietereizand
Gietereizand kan vaak meerdere keren gebruikt worden voordat het uitgeput is en niet meer gerehabiliteerd kan worden. Dit zand werd vroeger op stortplaatsen gedumpt, maar hergebruik en recycling zijn een punt van interesse geworden. De EPA stelt dat gebruikt gietereizand dat uit het modelvormingsproces komt, veilig in gronden gebruikt kan worden, zowel potgrond als kunstmatige bovengrond. Het kan ook gebruikt worden als funderingslaag voor wegen, of als granulaat in cementproductie.
Een eenvoudig recept met veel variaties
Om thuis groenzand te maken, is alles wat nodig is zand, klei en water. Klonterende klei kattenbakgrind is een goedkope bron van bentoniet, maar moet fijn gemalen worden voordat het toegevoegd wordt: fijn gemalen bentoniet is een duurdere bron die als schoonheidsproduct verkocht wordt. Fijn gemalen kwartsand is in de meeste bouwmarkten verkrijgbaar. 9 delen kwarts tot 1 deel bentoniet, plus water net om het vochtig te maken, is een eenvoudig thuishoudelijk verhouding om te onthouden. Mengen moet zeer grondig zijn en veel knijpen, persen en smeren omvatten, om elk zandkorreltje met een laagje klei te bekleden.
Dit recept kan gebruikt worden voor ruw zandgieten – of voor de beste zandkastelen in de buurt!
Productieproces
- Gieterijen Begrijpen: Waar Metaal De Bouwstenen Van De Moderne Industrie Wordt
- Premium zandgietoplossingen voor industriële toepassingen
- Zandgieten vs. Centrifugaalgieten: de juiste metaalonderdelenproductiemethode kiezen
- Zandgieten vs Smeden: de juiste metaalfabricatiemethode kiezen
- Zandgieten uitgelegd: een bewezen, kosteneffectieve metaalfabricatiemethode
- Scherpe zand begrepen: samenstelling, toepassingen en voordelen
- Zandzeven Begrepen: Cruciale Filtratie in Olie- en Mijnbouw
- AMPCOLOY® 83 Zandgietingen – Hoogpresterend Berylliumkoperlegering
- AMPCO® 21: Hoogpresterende zandgietingen met superieure slijtvastheid
- AMPCO® 18.23: Premium warmtebehandelde zandgietwerk voor superieure sterkte en slijtvasteheid
- AMPCO® M4 Zandgietlegeringen: Hoge prestaties met superieure mechanische eigenschappen