



Kernvorming in de Gieterei: Precisie en Complexiteit bij Zandgieten
Kernen ondersteunen complexiteit bij zandgieten
Wat is een kern in het metalen gieten?
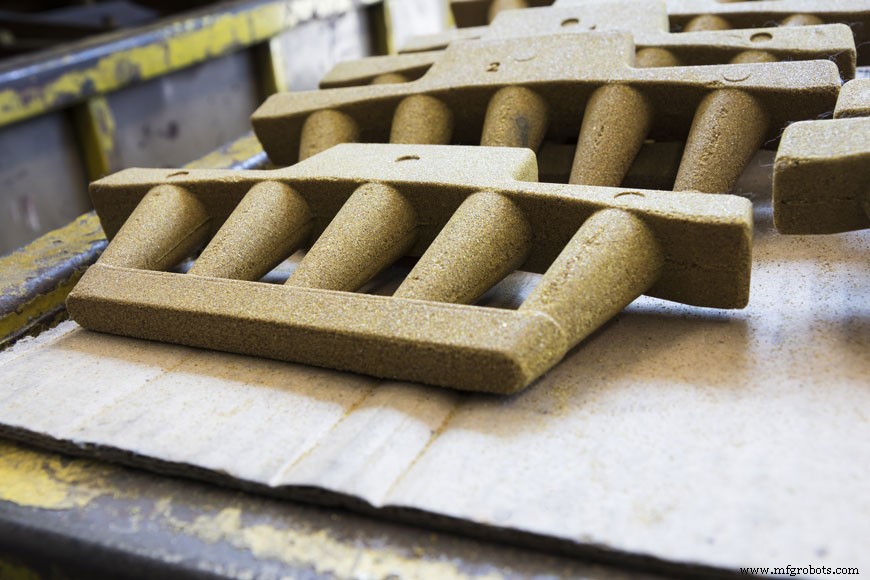
Een kern is een zand- of metalen inlegstuk dat gebruikt wordt om elk deel van een gietstuk te vormgeven dat niet gevormd kan worden door het primaire, verwijderbare model. Wanneer een model in zand wordt geperst en daarna onttrokken, achterlaat het een holle afdrukking. Vloeibaar metaal vult deze leegte en koelt af. Kernen worden gemaakt om meer complexiteit in het ontwerp mogelijk te maken. Goed geconstrueerde kernen creëren gaten of kamers in een gietstuk. Motorblokken voor auto's kunnen tot vijf kernen bevatten om de voor de werking van een verbrandingsmotor benodigde kamers te vormen.
Kernen kunnen ook helpen bij het creëren van hoeken die onmogelijk zouden zijn met een model. Elk overhang boven een lege ruimte zou het onmogelijk maken om het model te onttrekken zonder de overhang te breken. In dergelijke gevallen kan een kern worden gebruikt.
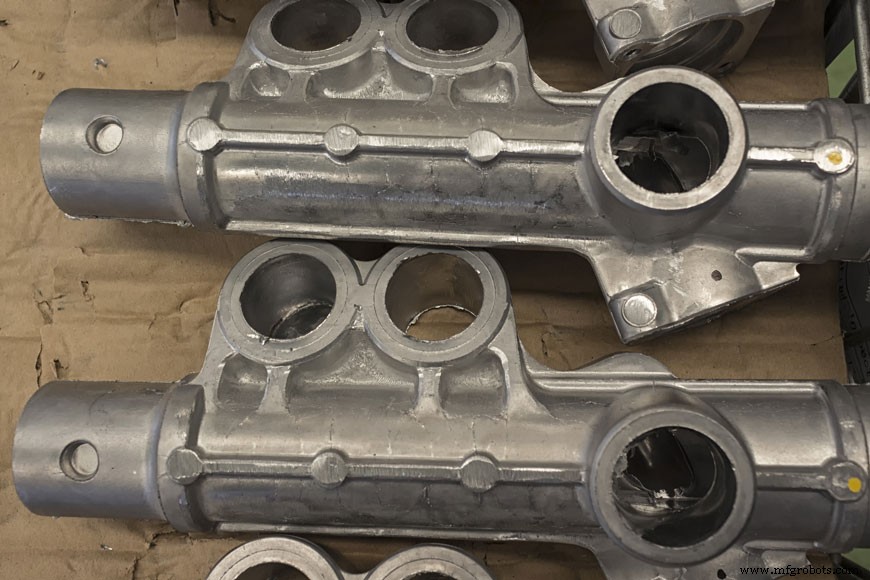
Gietstukken die interne kernen gebruiken, hebben meestal een opening in de buitenste schil van het model om de kern na het gieten te verwijderen, hoewel deze opening tijdens de afwerking mechanisch gedicht kan worden.
Zandkernen zijn ontworpen om te desintegreren; interne kernen worden letterlijk uit het gietstuk geschud aan het einde van het proces. Deze "uitschudopening" is ook handig voor de plaatsing van de kern. Elke plaats waar de kern het model aanraakt, is een plaats waar vloeibaar metaal niet kan vloeien. Om een consistente metaaldikte te garanderen, moet de kern de te vullen ruimte "overbruggen" zonder de zijkanten aan te raken. Hiervoor is de kern normaal langer dan het gietstuk en wordt vastgehouden door inkepingen in het zand buiten het gietpatroon.
Chaplets voor kernondersteuning
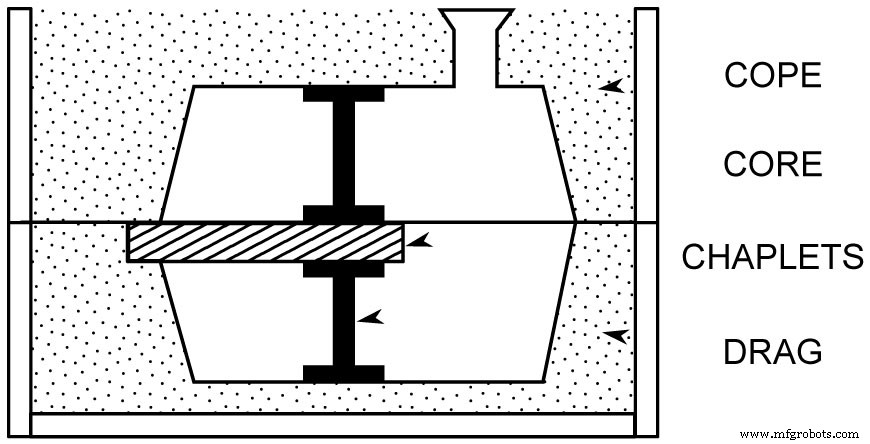
Als de kern erg lang is, of slechts één rand uit het model kan steken, dan worden chaplets gebruikt om de kern op zijn plaats te verankeren. Chaplets zijn vaak gemaakt van hetzelfde metaal als het gietstuk, aangezien een deel van het chapletmetaal in het gietstuk zelf geïntegreerd wordt. Om stevig te binden met de rest van het gietstuk, moet het oppervlak van de chaplet smelten – maar eerst moet het de taak vervullen de kern te ondersteunen. Het ontwerp van chaplets is dus een lastig metallurgisch proces dat waar mogelijk vermeden wordt, omdat er altijd de mogelijkheid is van zwakte of gietfouten bij het gebruik van een chaplet.
Toch zijn chaplets soms de enige manier om bepaalde structuren binnen een gietstuk te creëren. Zandkernen hebben de neiging om op het vloeibare metaal te drijven, soms zo ver dat ze breken. Chaplets bovenaan en onderaan kunnen helpen de kern in de juiste positie te houden. De bovenste chaplet moet de sterkste zijn, om de druk van metaal en gas die in het model omhoog duwt, te compenseren.
Zand met voldoende sterkte creëren
De neiging van de kern om op te drijven is een van de redenen waarom een precies begrip van de mechanische sterkte van het kernzand belangrijk is. Toetsen op scheur- en treksterkte worden uitgevoerd op kernzanden, vergelijkbaar met de toetsen beschreven in ons artikel over gietereizand. Als de scheursterkte van het zand lager is dan de druk die ontstaat door het vullen van het model met vloeibaar metaal, kan de kern scheuren en een vervorming in het gietstuk veroorzaken.
Bindmiddelen spelen een grote rol in het kernzandbereidingsproces. Groene zandkernen worden gemaakt van standaard vochtige modelzandmengsels, met een bindmiddel zoals dextrine. Kernen van dit type zijn zeer broos en kunnen met een kernstaaf of interne draden worden gemaakt om de afhandeling te vergemakkelijken. Droge zandkernen bevatten geen water. Ze worden gemaakt van kwartsand en een bindmiddel om het oppervlak te verharden.
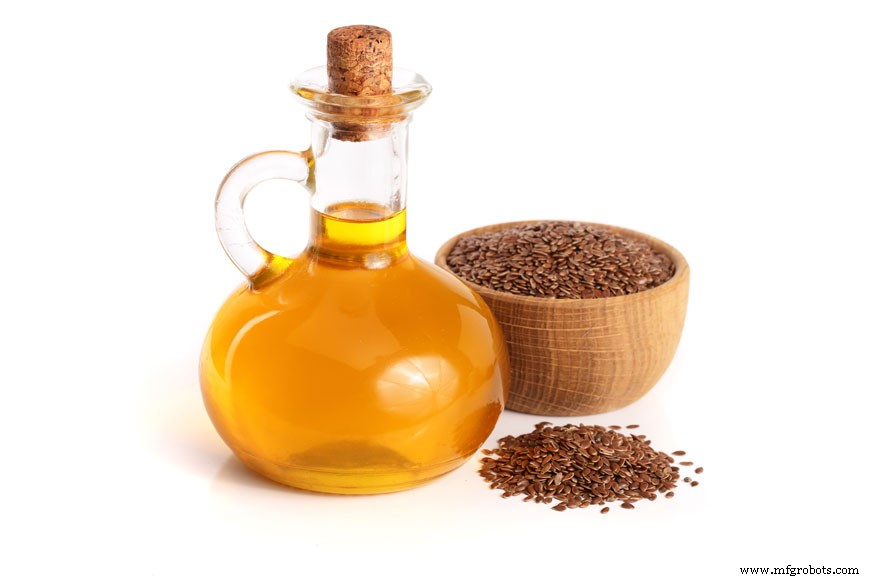
Een transitie in kernbindmiddeltechnologie vond plaats vanaf de jaren 1980. Eeuwenlang was kernolie het traditionele bindmiddel – en wordt nog steeds soms gebruikt. Lijnzaadolie gemengd met kleinere hoeveelheden hars en een verdunner, zoals hoogwaardig petroleum, werd aan droog gietereizand toegevoegd om kernzand te creëren. Additieven zoals maïzena, dextrine, papierfabriek-bijproducten of eiwitbindmiddelen konden worden toegevoegd om de kern te versterken. Deze verbranden normaal bij de hoge hitte van het gieten, waardoor de kern instort en gemakkelijk uitgeschud kan worden. Andere traditionele bindmiddelen omvatten koolteerpek en petroleumpek, met name stabiel voor grote kernen. Hout en gomrožijn werden ook traditioneel gebruikt om de instortbaarheid van de kern te verbeteren, hoewel deze rožijnen in hitte en vochtigheid neigen te klonteren. Veel van deze traditionele samenstellingen zijn vervangen door synthetische opties, zodat de gewenste eigenschappen behouden blijven maar de uitdagingen verdwijnen.
Moderne gietereiën hebben daarom schonere kernvormingsprocessen die de luchtkwaliteit verbeteren en op de vloer van de gieterei gemakkelijker te implementeren zijn. Deze synthetische "chemisch bindende" keren bieden verschillende voordelen, waaronder bakken bij lage temperatuur, gemakkelijke instorting tijdens uitschudden en minder uiting van gassen tijdens het kernvormingsproces.
Vandaag de dag zijn de meest gebruikte kernbindmiddelen kunststoffen uit de ureum- en fenolformaldehyden-groepen, en furanharsen. Er zijn drie categorieën harsbindmiddelprocessen: koudvervangend, koudbak/gas-gehard, en warmverhardend methoden.
Koudvervangende processen beginnen te harden na het toevoegen van de laatste additief aan het zand, zoals cement. Het zijn chemisch zelfverhardende processen. Veelvoorkomende voorbeelden zijn furanharsen en fenolformaldehyharsen die zuur-gekatalyseerd zijn. Ze beginnen te uitharden na het roeren van sulfonzuur door het zand. Timing is cruciaal bij deze processen – het zand mag niet zo langzaam uitharden dat het de productie belemmert, noch zo snel dat de reactie moeilijk te beheersen is.
Koudbak-, of gas-geharde processen voeren een gas in de kernkast in dat chemisch reageert om het kernbindmiddel te verharden. Bijvoorbeeld, zanden verrijkt met furanharsen of epoxy's kunnen gehard worden door introductie van SO2. Waterglas, of natriumsilicaat, kan gehard worden met het CO2-proces.
Warmverhardende methoden zijn afhankelijk van de toevoeging van warmte om het kernzand te verharden. Lijnzaadkernolie, het traditionele kernbindmiddel, wordt met een warm verhardingsproces gezet. In het shell-proces hoeft de gieterei geen chemie te doen: het zand komt voorgemengd of gecoat van de distributeur en de chemicaliën in het zand zorgen ervoor dat er een harde schil ontstaat bij het bakken. Meestal hoeven deze niet volledig door te harden. Hot-box en warm-box methoden gebruiken furan- of fenolharsen en een katalysator zoutzuur die uitharden wanneer de kernkast verwarmd wordt. (Ze verschillen alleen in het type hars en de benodigde temperatuur om te uitharden.)
Kernvormingsmethoden
Kernen worden gemaakt met veel van dezelfde methoden die voor zandmodellen worden gebruikt. Daarnaast worden kernblazers en spindelafvoermachines gebruikt.
Kernblazers persen zand in de kernkast door middel van gecomprimeerde lucht van ongeveer 100 lb/in2. Ze kunnen gebruikt worden voor het maken van alle typen kleine en middelgrote kernen. De geproduceerde kernen zijn zeer uniform, en hoge productiesnelheden worden bereikt.
Spindelafvoer machines worden gebruikt om gewone kernen, meestal cilindervormig, te extruderen. Het kernzand wordt door een dij gedrukt op een kernplaat. Het gebruik van deze machines is beperkt tot de productie van standaardkernen: de lange, geëxtrudeerde cylinder die door de machine wordt gemaakt, wordt gebakken en daarna in de gewenste lengtes gesneden.
Kerndroogkasten zijn als taartvormpjes: ze ondersteunen de vorm van een kern terwijl deze in de kernoven bakken. Meestal zijn het lichte skeletten van ijzer of aluminium, waarvan de interne vorm nauwkeurig overeenkomt met de kop-helft van de kern. Kernen die zouden kruimelen of waarbij delen zouden afbreken als ze op een vlakke plaat gelegd worden, gaan door de oven in een kerndroogkast.
De kern plaatsen
Nadat een kern volledig uitgehard is, wordt deze vaak met de hand afgewerkt. Langs de scheidingslijnen van de kernkast kunnen "graten" zitten die weggefeild moeten worden. Soms worden kernen in meerdere delen gemaakt, als de benodigde vorm groter is dan de beschikbare kernkasten en ovens. Een gesegmenteerde kern wordt na de uitharding samengevoegd. Wanneer de kernen glad en samengevoegd zijn, worden ze in rekken geplaatst om te wachten op gebruik in het model.
Kernen worden bijna altijd zorgvuldig met de hand door gietereiarbeiders geplaatst in plaats van door een machine ingevoegd. Chaplets, indien aanwezig, gaan eerst in de drag (onderhelft), en daarna wordt de kern geplaatst. De gietereiarbeider zorgt ervoor dat de kern correct in het model zit en vrij is van defecten. Eventueel benodigde chaplets worden op de cope (bovenhelft) geplaatst, en als alles er goed uitziet, wordt de cope op de drag gezet en vastgeklikt.
Kernen creëren flexibiliteit bij zandgieten
De mogelijkheid om zandkernen te maken en te plaatsen is een essentieel onderdeel van het gietproces.
In sommige gevallen is de kern noodzakelijk voor de bruikbaarheid van het eindproduct: buizen, motoren en andere mechanische apparaten moeten vaak hol zijn om te functioneren. Voor decoratieve items kunnen kernen ook de totale kosten van metaal verminderen. Vooral bij gieten in ijzer kunnen kernen het gewicht van het eindproduct aanzienlijk verlagen. Waar de mechanische sterkte van massief staal nodig is, kan dit ongeschikt zijn. In andere omstandigheden is een kern echter een goed ontwerpoverweging, zelfs als het niet strikt noodzakelijk is voor de functie van het product.
Productieproces
- De Kracht van Kerncompetenties in het Drijven van Zakelijk Succes
- Zand: Samenstelling, Toepassingen en Moderne Verwerkingstechnieken
- Hoe een voertuigverwarmingskern werkt: Inzicht in het automobiele verwarmingssysteem
- Stator-kernlaminatie Begrijpen: Kernconcepten Voor Betrouwbare Apparatuurprestaties
- Cyber-fysieke systemen: de drijvende kracht achter Industrie 4.0
- Zandgieten voor Zware Apparatuur: Precisie, Duurzaamheid en Vielzijdigheid
- Zandgieten vs. Dijgieten: de belangrijkste verschillen begrijpen
- Zandgieten in de Automotive: Hoge Kwaliteit, Lage Kosten, Volume Flexibiliteit
- Kiezen voor Harszandgieten: Wanneer en Waarom het het Juiste Proces Is
- Typen straalmiddelen: het juiste materiaal kiezen voor uw project
- Lake Erie Crushers: Toonaangevende Leverancier van Premium Zand & Grind