



Na-Giet Verwerking: Uitschudden, Reinigen en Bewerken van Metaalgietstukken
Het nieuwe gietstuk vrijmaken van de vorm
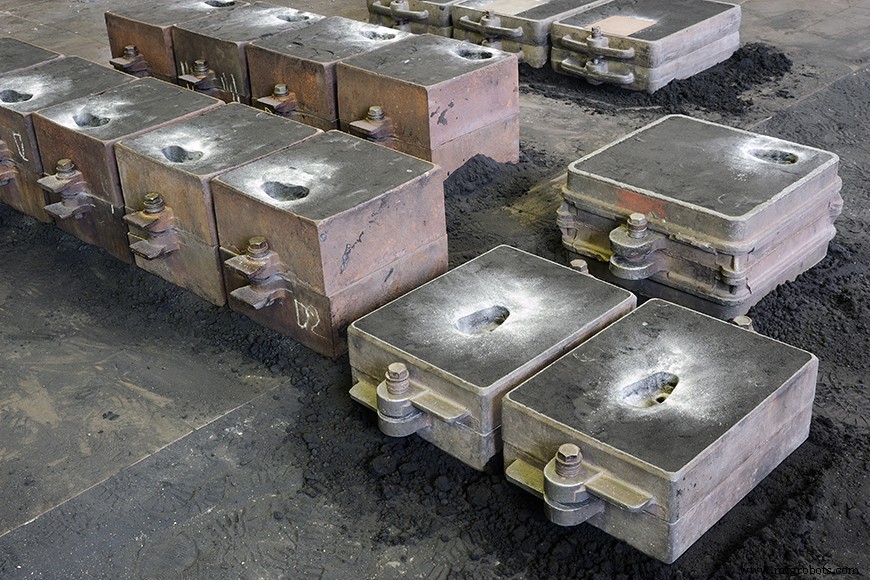
Hoewel niet zo visueel dramatisch als smelten en gieten, is het uitschudden van een nieuw metaalgietstuk nog steeds een indrukwekkende ervaring. Wanneer een gietstuk voor het eerst stoomend uit de vorm getrokken wordt, is het bedekt in zandresten en overmaat metaalmateriaal. Het moet door uitschudden, reinigen, toeloop & riser verwijdering, en afwerkingsmachines, die een bottrillerend lawaai maken tijdens hun werk. Wanneer dit proces klaar is, zal het gietstuk in zijn finale vorm zijn, hoewel warmtebehandeling, poedercoating, en inspectie nog nodig kunnen zijn voordat het verscheept wordt.
Het Gietstuk uit de Vorm Halen
Het proces voor het verwijderen van een gietstuk uit een vorm begint met het bepalen van de juiste tijd en temperatuur om het uitschudden te doen. Na het gieten van het vloeibare metaal, moet het bevriezen voor het ontvormen, maar er zijn andere timingoverwegingen naast simpele soliditeit. Als te vroeg getrokken, kan het oppervlak van het metaal chemisch reageren op de koude lucht met ongewenste effecten. Metaalmicrostructuren veranderen gebaseerd op zijn verhittings- en afkoelsnelheden. Een te heet gietstuk in relatief koude lucht trekken kan de structuur bros maken in een proces bekend als "galvaniseringsverbrozeling." Bij het gieten van sferoïdegrafiet is de gieterei bezorgd over de verhouding van perliet, ferriet, of martensiet structuren, die uit hetzelfde type metaal kunnen ontstaan, afhankelijk van de snelheid waarmee het afkoelt.
Er zijn formules beschikbaar voor gietereien om te bepalen wanneer een gietstuk van een bepaald volume en graad metaal uit de vorm gehaald moet worden, maar veel giteereiwerkers gebruiken visuele aanwijzingen. Bijvoorbeeld, sferoïdegrafiet wordt meestal uit de vorm gehaald nadat het grijs is geworden.
Bij zandgieten, is ontvormen bekend als "uitschudden." Initiële ontvorming kan handmatig gedaan worden in kleine gietereien of met kleine gietstukken, waar een giteereiwerker in de vorm graaft met tangen om een spruit of loopkanaal te grijpen. Ze tillen het gietstuk eruit terwijl de vorm erachter instort, meestal tappend het gietstuk met een ander gereedschap om overtollig puin te laten afvallen. Vaker wordt dit werk echter gedaan op een trilling/trillingstafel die vigoreus schudt als ongevormde vormpjes erop gedropt worden. De trilling lost het zand los wat van het gietstuk valt en door gaten in de tafel zeeft. Het zand valt meestal in een bak of op een bandtransport, om herwonnen te worden als vormzand.
Gietstukken van verliesgieten worden gemaakt in een harde vorm van keramisch zand. Deze vorm moet handmatig gekraakt of met krachtige waterstralen verwijderd worden.
Zandkernen Verwijderen
Zandkernen worden gemaakt met hars of een ander materiaal dat meer structuur biedt dan basis giteereizand, en daarom hebben ze meer nodig dan de trillingstafel om ze te verwijderen. Verwijderingsprocessen zijn afhankelijk van het type materiaal dat voor de kern gebruikt is. Sommige zandkernen zijn geconstrueerd om na zitten in de hitte van de vorm hoog instortbaar te zijn. Andere behouden hun structuur doorheen het gieten, maar kunnen uitgebakken worden met lagere temperaturen voor langere tijden. Sommige zandkernen zijn opgebouwd om een draadframe dat mechanisch geëxtraheerd moet worden. Zandkernverwijdering wordt ook beïnvloed door de plaatsing en diepte van de kern.
De manier om sommige chemische bindmiddelen los te maken is met de toevoeging van andere chemicaliën zoals natrium of kaliumhydroxide, of met koud, water, of stoom. Welk proces ook de zandkern afbreekt, het eindobject mag terug naar een trillingstafel om de laatste zand uit te schudden.
Het Gietstuk Reinigen
Gietstukken komen niet afgerond van de trillingstafel. Ze moeten gereinigd worden in een proces traditioneel vetten genoemd.
In alle metalen gietstukken zal er een spruit en toeloop achterblijven van waar metaal in de vorm gegoten werd. Er zullen over het algemeen ook risers, toelopen, en loopkanalen zijn – de infrastructuur die nodig was om een klank gietstuk te maken. Voor het afwerken van een gietstuk, moet de gieterei deze toelopen en risers verwijderen, alsook eventuele kleine imperfecties. De processen van het reinigen van het gietstuk verwijderen ook de laatste resten van hechtend, verbrand zand.
"Flash" is een veelvoorkomende kleine imperfectie van zand- en drukgieten. Deze dunne overmaat huid van metaal verschijnt meest voorkomend langs de scheidingslijn van een zandvorm of waar uitwerppinnen in een drukgietmachine zitten. In elk van deze plekken lekt een klein beetje vloeibaar metaal uit de vorm. "Burrs" zijn opgerezen randen of kleine stukjes materiaal die komen van lichte verschuiving van het metaal in de vorm.
Primaire Reiniging
Zeer gemeenschappelijk worden kruitschieters gebruikt in het eerste stadium van reinigen. In deze systemen worden staalballen of kleine ijzeren sterren op de gietstukken geschoten door een wervelrad. Ze strippen schil, flash, burrs, en andere onzuiverheden af. Luchtblast machines kunnen ook een kleiner abrasief gebruiken.
Deze blast systemen kunnen op bandtransporten, draaiende tafels, of in grote kamers werken die de giteereiwerker toelaten de abrasieven te richten. Een andere veelvoorkomende machine in dit stadium van reinigen is de trommeltrommel. In deze trommels worden gietstukken in een trommel geplaatst om omgekeerd te worden als kleding in een droger. Lucht of schroot wordt in de draaiende gietstukken geblast, wat zorgt dat alle kanten gereinigd worden.
Pneumatische hamers of boormachines worden veel gebruikt voor zandkernverwijdering. Ze kunnen door een robot of door een giteereiwerker bediend worden.
Waterblast, in zijn meest eenvoudige vorm, is hogedrukreiniging van de gietstukken. Hydroblast systemen kunnen additionele abrasieve elementen aan het water toevoegen om te helpen met verwijdering.
Toelopen en Risers Verwijderen
Sommige toelopen en risers zullen niet verwijderd worden door trommelen of luchtblasten, omdat de extra voorraad te dik is om op deze manier te verwijderen. Deze toelopen en risers kunnen afgeknipt worden met een oxy-acetyleen brander, gehammert met kaphammers of zwaarden, of gezaagd. Als bewerking deel is van de benodigde afwerking van een stuk, kan een deel van de verwijdering van toelopen en risers wachten tot het fijnslijpen, draaien, of zagen op het bewerkingsstadium wordt gedaan.
Het verwijderde voorraadmetaal van de toelopen en risers zal hergebruikt worden. Het kan van betere kwaliteit zijn dan binnenkomend schrootmetaal, omdat het de kans heeft gehad om gasproducerend waterstofrijk materiaal dat meegesleept werd in de ovens, zoals verf of olie, te verbranden. Voorraad is dus een van de manieren waarop een gieterei materiaal consistent kan houden.
Bewerking
Zandgieten levert over het algemeen geen erg fijn, afgewerkt oppervlak op. Als een item glad moet zijn, of precieze dimensionale toleranties nodig heeft, dan zal het bewerkt worden om de specificaties van het item te matchen. Aangezien bewerking een duur proces is, zal de gieterei het gieten geoptimaliseerd hebben om een item zo dicht mogelijk bij de finale specificatie te produceren. Toch kunnen er oppervlakken zijn die extra precisie vereisen.
Bij het Einde van de Lijn
Aan het einde van uitschudden, reinigen, en bewerken, is het gietstuk in zijn finale vorm. Verdere afwerkingsdetails kunnen nog nodig zijn – inclusief warmtebehandeling, schilderen, poedercoating, of montage – maar het werk van een nieuwe vorm uit metaal maken is gedaan. In een eerste productieloot van een nieuw of geïnnoveerd product, kunnen gietstukken in dit stadium de eerste prototypes zijn voor een klant of ontwerper om te controleren op esthetische waarde of bewijs van concept. Inspectie en warmtebehandeling moeten nog kwaliteitsborging leveren voor werkende mechanische belasting, maar op dit punt kan de klant zien of het component hun visie meet, of er issues zijn door het modelmakingsproces die adres nodig hebben. Als enige fouten in ontwerp belicht worden door deze productieprototypes, kan een ontwerper teruggaan naar metaalgietontwerp, wijzer en ervarener voor het doorlopen van het proces!
Productieproces
- Geavanceerde CNC HMC-bearbeitingscentra voor superieure productie-efficiëntie
- Premium zandgietoplossingen voor industriële toepassingen
- Vormzand in metallurgisch gieten: typen, samenstelling en kenmerken
- Zandvormen begrijpen: definities, typen en grondbeginselen van metalen gieten
- Zandgieten: proces, kenmerken en industriële toepassingen
- Zandgieten Uitgelegd: Technieken & Toepassingen (Deel 2)
- Groenzand vs. harszand gieten: Welk proces levert betere kwaliteit en kostenefficiëntie?
- Expert harszand gieten: Geavanceerde capaciteiten & nauwkeurige processen
- Zandgieten vs. Centrifugaalgieten: de juiste metaalonderdelenproductiemethode kiezen
- Zandgieten vs Smeden: de juiste metaalfabricatiemethode kiezen
- Zandgieten uitgelegd: een bewezen, kosteneffectieve metaalfabricatiemethode