



Elektrochemische Machining (ECM): Fundamenten, Componenten, Voordelen, Beperkingen en Industriële Toepassingen
In dit artikel bestuderen we definitie, onderdelen of constructie, werkprincipe, voordelen, nadelen, toepassing van elektrochemische machining in detail.
Laten we beginnen met de definitie:
Definitie van Elektrochemische Machining:
Elektrochemische Machining (ECM), gekenmerkt als niet-traditionele machining, is een geavanceerd bewerkingsproces, contactloos, omgekeerd electroplateringsproces (ECM verwijdert materiaal in plaats van het te depositieren). Bij ECM wordt een hoge elektrische stroom doorgegeven tussen het gereedschap en het werkstuk door een geleidende vloeistof. De hoge stroom en de geleidende vloeistof worden gebruikt om de metaalatomen van het werkstuk te ioniseren en te verwijderen, wat resulteert in een gratvrij oppervlak.
In conventionele of traditionele bewerkingsprocessen moet het gereedschapsmateriaal harder zijn dan het werkmateriaal. Maar het opvallende kenmerk van elektrochemische machining, onafhankelijk van sterkte, hardheid en touwtrekkendheid van het werkmateriaal, maakt het geschikt voor het bewerken van elk geleidend materiaal en ook het bewerken van complexe kaviteiten in hoge-festigheidsmaterialen.
Het elektrolyseproces is de meest fundamentele activiteit van ECM gebaseerd op de wetten van elektrolyse (electroplatering) geformuleerd door Faraday in 1833.
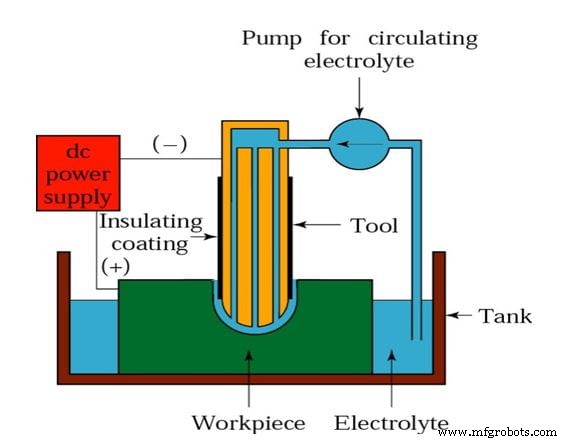
Elektrolyse is een chemisch fenomeen dat optreedt tussen twee geleiders gedoopt in een geschikte oplossing wanneer een elektrische stroom ertussen wordt geleid.
In vaste geleiders wordt de stroom gedragen door elektronen.
In elektrolyten wordt de stroom gedragen door atomen of een groep atomen. Atomen heten ionen wanneer ze een positieve of negatieve lading verwerven door respectievelijk elektronen te verliezen of te winnen. Positieve ionen (kationen) worden aangesproken door de kathode, in de richting van positieve stroom door de elektrolyt, en negatieve ionen (anionen) worden aangesproken door de anode.
Deze opstelling van elektroden en elektrolyten heet elektrolytische cel.
Onderdelen of Constructie van Elektrochemische Machining:
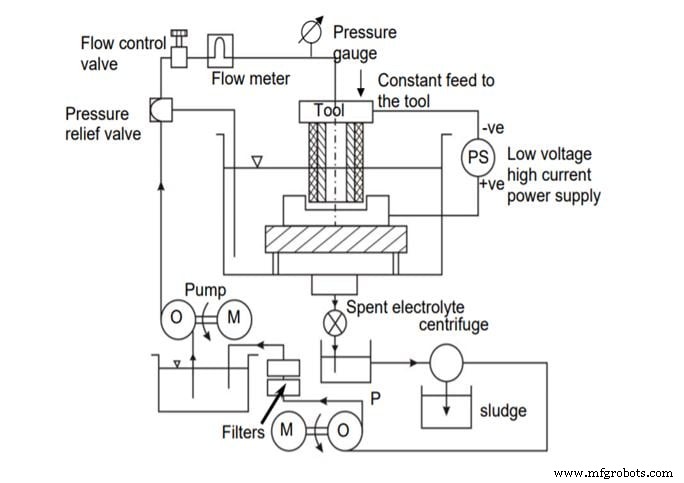
Elektrochemische Machining bestaat uit de volgende hoofponderdelen:
- Voeding
- Elektrolyt
- Werkstuk
- Gereedschap
- Voedeenheid
- Tank
- Werkstukspantafel
- Drukmeter
- Stroommeter
- Stroomregelklep
- Overdrupklep
- Pomp
- Reservoirtank
- Filters
- Slibcontainer
- Centrifuge
- Roetafzuiging
- Omhulling
Voeding:
De spanning moet laag gehouden worden om kortsluiting te voorkomen omdat de ruimte tussen gereedschap en werkstuk klein is voor hoge nauwkeurigheid.
Materiaalverwijderingssnelheid ∝ Stroomdichtheid. Daarom worden hoge stroomwaarden gebruikt voor het ECM-proces.
De volgende zijn de voedingsparameters voor het ECM-proces:
- De energiebron is elektrisch in ECM
- Type: Gelijkstroom
- Stroomcapaciteit: 50 tot 40.000 A
- Spanning klein gehouden (om kortsluiting te voorkomen) : 2-35 V
Elektrolyt:
Elektrolyten zijn geleidende vloeistoffen en worden geselecteerd in pariteit met elektroden. Sommige elektrolyt-elektrode combinaties zijn:
- Natriumchloride (NaCl) met een concentratie van 20% wordt gebruikt voor ferreuse legeringen.
- Natriumnitraat (NaNO3) wordt gebruikt voor ferreuse legeringen.
- Zoutzuur (HCl) wordt gebruikt voor nikkellegeringen.
Een mengsel van natriumchloride (NaCl) en zwavelzuur (H2SO4) wordt gebruikt voor nikkellegeringen.
Een mengsel van 10% fluorwaterstofzuur (HF), 10% zoutzuur (HCl), 10% salpeterzuur (HNO3) wordt toegepast voor titanium.
Natriumhydroxide (NaOH) is voor wolframcarbide (WC).
Elektrolyten moeten de volgende eigenschappen hebben:
- Hoge geleidbaarheid
- Lage viscositeit
- Lage toxiciteit en corrosiviteit
- Chemische en elektrochemische stabiliteit voor betere materiaalverwijderingssnelheid.
3 functies van elektrolyt zijn:
- Draagt stroom tussen gereedschap en werkstuk
- Verwijderd het product uit de interne elektrodenkloof
- Verwijderd de warmte geproduceerd door de doorgang van de stroom.
Elektrolytparameters in ECM zijn als volgt:
- Temperatuur: 20 °C – 50 °C
- Stroomsnelheid: 20 liter/min per 100 A stroom
- Druk: 0,5 tot 20 bar
- Verdunning: 100 g/l tot 500 g/l
Werkstuk:
Een werkstuk is een object dat bewerkt moet worden, waarvan het materiaal in de oplossing gaat. Het werkstuk wordt de anode in ECM. De materiaalverwijderingssnelheid of bewerking is alleen afhankelijk van het atoomgewicht en de valentie van het werkmateriaal.
Het werkstuk kan elk elektrisch geleidend materiaal zijn en is geïsoleerd van het systeem zodat er geen lekkage of kortsluiting van stroom is.
Gereedschap:
Het gereedschap wordt gebruikt om materiaal van het werkstuk te verwijderen. Het wordt de kathode gemaakt en aangesloten op de negatieve pool van de voeding. Het gereedschap wordt geselecteerd en gefabriceerd met in achtneming van de volgende eigenschappen:
- Goede geleider van elektriciteit.
- Stevig genoeg om de belasting en vloeistofdruk aan te nemen.
- Chemisch inert ten opzichte van de elektrolyt.
- Gemakkelijk vormbaar en bewerkbaar tot de gewenste vorm.
- Moet met grote nauwkeurigheid gefabriceerd worden
De kaviteit die in het werkstuk ontstaat, is de replica van de gereedschapsvorm. Daarom wordt de nauwkeurigheid van het werkstuk na bewerking direct beïnvloed door de nauwkeurigheid van de gereedschapsvorm.
Beschikbaar materiaal voor gereedschapsfabricage: Koper, Messing, Titanium, Koper-wolfram, Roestvrij staal, Aluminium, Grafiet, Brons, Platina, Wolframcarbide.
Materiaal wordt in het gereedschap gedeponeerd in het ECM-proces. Echter, voor industriële doeleinden van bewerking, wordt de materiaaldepositie ontmoedigd en het materiaal in oplossing wordt meegenomen door de elektrolytische oplossing.
Het gereedschap is geïsoleerd van het systeem zodat er geen lekkage of kortsluiting van stroom is.
Voedeenheid:
Een servomotor wordt gebruikt om de gecontroleerde voeding aan het gereedschap te geven voor materiaalverwijdering van het werkstuk. Voedsnelheid is 0,5 mm/min tot 15 mm/min.
- Tank: Houdt de elektrolyt waarin het gereedschap en werkstuk gedoopt zijn.
- Werkstukspantafel: De werkstukspantafel houdt het werkstuk stevig.
- Drukmeter: Deze toont de druk waarop de elektrolyt aan het gereedschap wordt geleverd.
- Stroommeter: Deze toont de stroomsnelheid van elektrolyt naar het bewerkingsgebied.
- Stroomregelklep: Helpt bij het regelen van de stroomsnelheid van elektrolyten.
- Overdrupklep: De overdrupklep opent en leidt de elektrolyt om naar de tank voor het geval de druk in de toevoerleidingen stijgt.
Pomp:
De pomp helpt bij het circuleren van de elektrolyt. De pompsnelheid en druk waarmee elektrolyten worden gepompt, moet van tevoren worden bepaald, afhankelijk van de toepassing of vereiste van het proces.
Reservoirtank: Bewaart de elektrolyt.
Filters:
Het filter helpt bij het filteren van onzuiverheden in de elektrolyt die de toevoerleidingen kunnen verstopen.
Filters worden gebruikt om nauwkeurige ECM met hoge kosteneffectiviteit te realiseren door de elektrolytkwaliteit constant te houden en resttoxische ionen uit de elektrolyt te verwijderen voor gezondheids- en milieubeschermingsdoeleinden.
Slibcontainer: Bewaart het slib dat tijdens de bewerking ontstaat.
Centrifuge: Een centrifuge is een apparaat dat centrifugaalkracht gebruikt om het slib van de elektrolyt te scheiden.
Roetafzuiging: Een roetafzuiging is een apparaat dat een ventilator met een negatieve trek gebruikt om rook en stof uit de omhulling te trekken.
Omhulling: Het gehele ECM-systeem wordt in een omhulling geplaatst zodat eventuele giftige rook die in het bewerkingsproces ontstaat, het milieu en de operator niet beïnvloedt.
Werkprincipe van Elektrochemische Machining:
Laten we een voorbeeld nemen van de bewerking van een ijzeren werkstuk. Het ijzeren werkstuk wordt gemonteerd in de werkstukspantafel.
Het gereedschap wordt dicht bij het werkstuk gebracht. De twee elektroden gedoopt in de elektrolytische oplossing van NaCl (gewone zoutoplossing).
De kathode (gereedschap) en anode (ijzeren werkstuk) worden aangesloten op de negatieve en positieve pool van de voeding (meestal rond 10 V) respectievelijk.
De elektrolyt uit de reservoirtank wordt continu gepompt, stromend door het gat in het gereedschap, in de kloof tussen het gereedschap en het werkstuk met behulp van een circulatiepomp.
Het gereedschapsvoedsysteem bewoogt het gereedschap naar het werkstuk toe.
Reacties aan de anode heten anodische reacties. Reacties aan de kathode heten kathodische reacties.
Basale reacties voor natriumchloride elektrolyt:
- Dissociatie van natriumchloride: NaCl → Na⁺ + Cl⁻
- Dissociatie van water: H₂O → H⁺ + OH⁻
Kathodische Reacties: Waterstofionem nemen elektronen van de kathode (gereedschap) om H₂-gas te vormen.
- 2H⁺ + 2e⁻ → H₂↑
Alleen H₂-gas ontstaat aan de kathode. De elektrodevorm blijft onveranderd tijdens het elektrolyseproces, wat het meest significante kenmerk van het ECM-proces is.
Anodische Reacties:
- IJzer komt uit het werkstuk (anode) als ijzerionen
- Fe → Fe²⁺ + 2e⁻
- Reactie binnen natriumchloride elektrolyt
- Na⁺ + OH⁻ → NaOH
- Fe²⁺ + 2OH⁻ → Fe(OH)₂ ↓
- Fe²⁺ + 2Cl⁻ → Fe(Cl)₂ ↓
Fe(OH)₂, Fe(Cl)₂ neerslaan als slib. Het werkstuk wordt geleidelijk bewerkt om een uitstekende oppervlakteafwerking en spanningsvrij oppervlak te geven vanwege deze gecontroleerde anodische oplossing op atoomniveau.
Er zijn geen beperkingen over de geometrie van de gereedschapsvorm. Initieel is de kloof tussen gereedschap en werkstuk onevenredig. Na de bewerking is de kloof uniform (0,1 mm tot 2 mm) door de lengte van het werkstuk en wordt als zodanig gehandhaafd door de juiste gereedschaps- of werkstukvoedsnelheid.
De breedte van de kloof neigt geleidelijk naar een stationaire waarde en onder dergelijke omstandigheden is de verkregen kaviteit de replica van de gereedschapsvorm.
Het slib uit de tank wordt verwijderd en gescheiden van de elektrolyt met behulp van de centrifuge.
De elektrolyt, na doorloop van het filtratiesysteem in filters, weer getransporteerd naar de reservoirtank om gepompt te worden voor het bewerkingsproces.
Dit is hoe elektrochemische machining werkt. Nu bestuderen we voordelen.
Voordelen van Elektrochemische Machining:
De volgende voordelen van elektrochemische machining zijn:
- Complexe en ingevogen kromming onderdelen kunnen gemakkelijk geproduceerd worden met ingevogen en uitgebogen gereedschappen.
- Meer complexe geometrieën kunnen geproduceerd worden met een enkele aangesloten CNC-machine.
- Omdat er verwaarloosbare gereedschapslijtage is, kan hetzelfde gereedschap gebruikt worden voor het produceren van oneindig veel componenten.
- Omdat er geen direct contact is tussen gereedschap en werkmateriaal, zijn er geen krachten en residuale spanningen.
- Een uitstekende oppervlakteafwerking wordt geproduceerd zonder thermische schade door atoomniveau-ontbinding.
- Minder warmte wordt gegenereerd.
Nadelen van Elektrochemische Machining:
De volgende nadelen van elektrochemische machining zijn:
- De zoute (zure) elektrolyt kan corrosie veroorzaken van het gereedschap, werkstuk en apparatuur.
- Hoge specifieke energieverbruik.
- ECM kan alleen elektrisch geleidend werkmateriaal bewerken.
- Het kan niet gebruikt worden voor zacht materiaal.
- Een grote productievloer is vereist.
- ECM vormt gezondheids- en milieurisico's.
Toepassingen van Elektrochemische Machining:
De volgende toepassing van elektrochemische machining is:
- Elektrochemische machining wordt gebruikt voor stempelen en gatcontouring operaties.
- Slijpen, door te combineren met slijpprocessen (met behulp van het negatief geladen korstkorrelslijphiel) om materiaal te verwijderen. Het proces wordt ook aangeduid als elektrochemisch slijpen.
- Kaviteiten snijden, dieper boren en zelfs onregelmatig gevormde gaten in complexe structuren zoals straalmotorturbinenschaufels.
- Uittrekken (door gebruik van een gereedschapselektrode met een kaviteit) en micromachining om microcomponenten te fabriceren omdat ECM een spanningsvrije en goede oppervlakteafwerking biedt die uitgebreide toepassing heeft in nanofabricage en nanotechnologie.
- Profielbewerking en bewerken van complexe profielen zoals stoomturbinenschaufels binnen nauwe toleranties.
Elektrochemische Machining Video:
Industriële technologie
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Laserbundelbewerking: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektrochemische bewerking (ECM): Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektroslaglassen: Principes, Proces, Toepassingen, Voor- en Nadelen
- Smederlassen: Principes, Technieken, Toepassingen, Voor- en Nadelen
- Diffusiebinding: Principes, Proces, Toepassingen, Voordelen & Beperkingen
- Honenproces Ontrafeld: Definitie, Constructie, Principes, Voordelen en Industriële Toepassingen