



Ultrasonische bewerking: fundamentals, componenten en industriële toepassingen
Wat is ultrasonische bewerking?
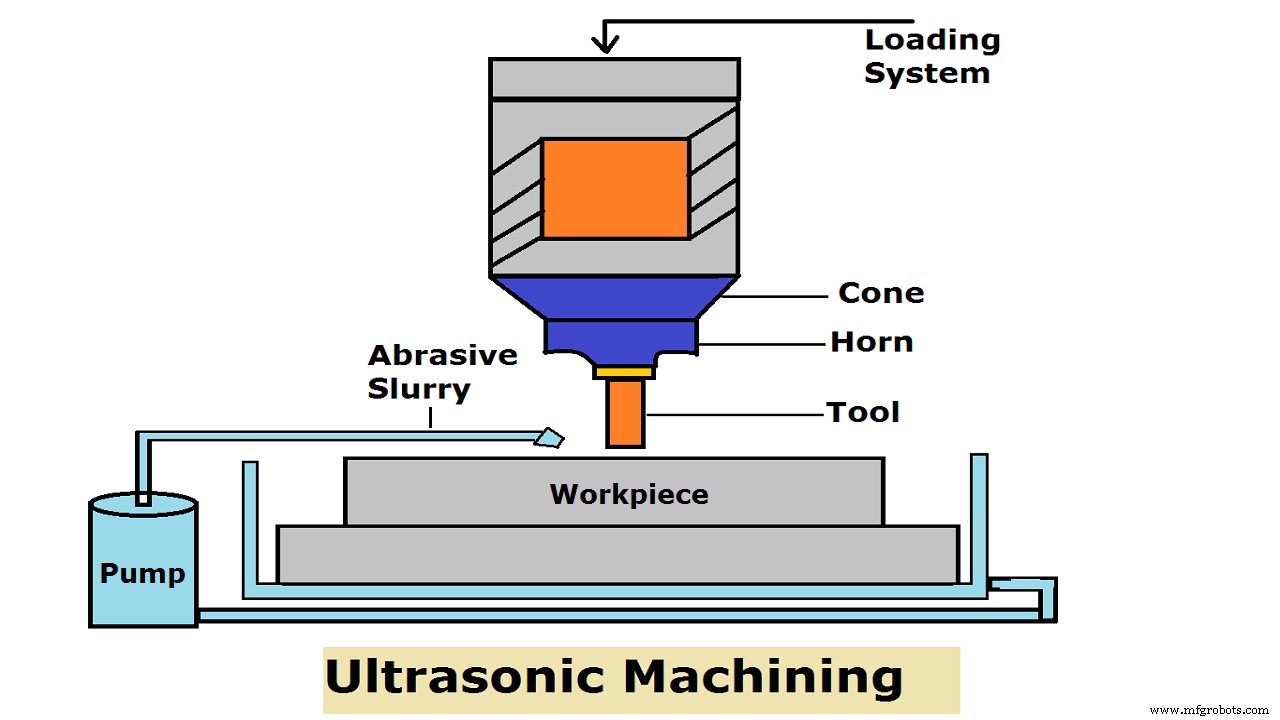
Ultrasonische bewerking is een productieproces dat materiaal van het oppervlak verwijdert door hoge frequentie, lage amplitude trillingen van een gereedschap tegen het materiaaloppervlak, in aanwezigheid van fijn abrasieve deeltjes.
In dit artikel bestuderen we Definitie, Constructie of Onderdelen, Werkingsprincipes, Voordelen, Nadelen en Toepassingen van Ultrasonische Bewerking in detail.
Constructie of onderdelen van ultrasonische bewerking
Hoofdonderdelen:
- Voeding (Power Supply)
- Snelheidstransformator (Velocity Transformer)
- Gereedschap (Tool)
- Abrasieve suspensie (Abrasive Slurry)
- Elektro-mechanische transducer
- Abrasiefpistool (Abrasive gun)
- Werkstuk (Workpiece)
Voeding
Ook hoge-frequentiegenerator of elektronische oscillator. Converteert normale elektrische voeding (50-60 Hz) naar hoge-frequente elektrische voeding (20-40 kHz) met kleine amplitude (micronbereik).
Snelheidstransformator
Ook hoorntje-ontwerp. Functie: versterkt en focust trillingen van transducer tot adequate intensiteit voor dryving gereedschap voor snijbewerking.
Gemaakt van hard, niet-magnetisch, goed bewerkbaar staal met goede vermoeidheidssterkte: K-Monel, Metaalbrons, Zacht staal.
Lineair getapte en exponentieel getapte horens hebben lengte gelijk aan half golfengte van geluid in het metaal.
Gereedschap
Hameren wordt gedaan door een lichaam: het gereedschap. Gereedschapmateriaal voldoende ductiel zodat het zelf geen bros breuk ondergaat.
Materiaalverwijdering van gereedschap parallel met werkstuk onvermijdelijk, dus gereedchapslijting voldoende graad. Moet ook vermoeidheidsbestendig zijn: bij verhoging hamersnelheid tot ultrasonische frequenties ontstaat dynamische belasting.
Bewerkingssnelheid is evenredig met hamersnelheid.
Abrasieve suspensie
Abrazien moeten aan bewerkingsplaats toegepast en samen met verwijderd materiaal van werkstuk en gereedschap afgevoerd worden, dus in een suspensie naar en van bewerkingsplaats.
Gereedschap wordt tegen werkstuk geperst voor lichte druk: laag genoeg om abraziën niet te verpletteren, hoog genoeg voor breuk van werkstuk.
Abrazien hebben hogere breuksterkte dan werkstuk. Eerst abrasieven toepassen.
Toegepast op bewerkingsplaats via watermedium: suspensie (slurry).
Elektro-mechanische transducer
Converteert elektrische energie in mechanische trilling. Hoogfrequent elektrisch signaal naar transducer, converteert naar hoge frequentie, lage amplitude trilling.
Twee typen transducers:
- Piezo-elektrische transducer
- Magnetostrictieve transducer
Piezo-elektrische transducer
Bij compressie genereert kleine elektrische stroom. Bij stroomdoorlaat zet het uit. Stroom weg = kristal herstelt oorspronkelijke vorm/afmeting. Beschikbaar tot 900 Watt.
Magnetostrictieve transducer
Bij magnetisch veld verandert vorm. Van nikkel en nikkellegeringen. Rendement 20-30%. Beschikbaar tot 2000 Watt. Maximale lengteverandering ~25 micron.
Abrafpistool
Abrazien via watermedium (suspensie) naar bewerkingsplaats. Volume/volume: 20 delen abrasieven in 100 delen water, via mondstuk of abrasiefpistool (straal) onder bepaalde druk. Verschoon afval: verwijderd materiaal, gebroken abrasieven.
Werkstuk
Bros niet-geleidende materialen zoals engineering keramiek worden bewerkt met ultrasonische bewerking.
Geen thermische schade aan werkstuk, geen residuale spanningen. 3D-vormen complex mogelijk.
Werkingsprincipe ultrasonische bewerking
Werking: gat tussen gereedschap en werkstuk ~0,25 mm. Gereedschap van ductiel materiaal. Tussenin: suspensie van abrasieven.
Abrazien nestelen in gereedschap en hameren tijdens neerwaartse beweging op werkstuk, verwijderen materiaal.
Materiaal wordt weggespoeld uit bewerkingszone door stroom van suspensie. Gereedschap licht getapt voor rechte gaten.
Bij toename viscositeit dragervloeistof daalt materiaalverwijderingssnelheid (MRR) door moeilijke afvoer. Bij toename frequentie stijgt MRR: meer impacten per tijdseenheid.
Bij toename amplitude stijgt MRR: meer impuls abrasieven.
Amplitude: 5-75 µm. Frequentie: 19-25 kHz.
Bij toename concentratie abrasieven: impact op meer plaatsen = hogere MRR. Maar boven bepaalde waarde: botsing abrasiezen = impulsverlies = dalende MRR.
Bij toename grootte abrasief: impact op groter gebied. Maar boven bepaalde waarde: impulsverlies.
Let op: MRR volgorde: ECM > EDM > USM
Ultrasonische bewerking werkvideo
Voordelen ultrasonische bewerking
- Bewerkt bros, niet-geleidend, hard, kwetsbaar materiaal.
- Geen warmteopwekking = minimaal fysieke verandering werkstuk.
- Niet-metalen niet bewerkbaar met EDM/ECM (slechte geleiding), wel met USM.
- Gratloos, minder vervorming.
- Kan gecombineerd worden met EDM, ECG, ECM.
- Geluidloze operatie.
- Apparatuur bruikbaar door geschoolde en ongeschoolde operators.
- Goede oppervlaktekwaliteit en hoge nauwkeurigheid.
- Elk materiaal bewerkbaar ongeacht geleiding.
Nadelen ultrasonische bewerking
- Lage materiaalverwijderingssnelheid (MRR).
- Hoge energievereiste voor snijden.
- Zachte materialen moeilijk te bewerken.
- Diepe gaten boren moeilijk: beperking suspensiebeweging.
- Hoge gereedchapslijting door beweging abrasieve deeltjes.
Toepassingen ultrasonische bewerking
- Bewerking van niet-geleidende keramieken.
- Materiaal met hoog schrotpercentage (kwetsbaar) effectief bewerkbaar.
- Matrices voor draadtrekken, perforeren, uitkloppen.
- Tandarts kan gat van elke vorm in tanden boren zonder pijn.
- Slijpen van kwarts, glas, keramiek.
- Snijden van industriële diamanten.
- Fabricatie van matrices.
Industriële technologie
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Laserbundelbewerking: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Honenproces Ontrafeld: Definitie, Constructie, Principes, Voordelen en Industriële Toepassingen
- Lapproces Uitgelegd: Principes, Types, Materialen en Toepassingen (PDF Handleiding)
- Abrasieve Straalbewerking: Componenten, Mechanica en Practische Toepassingen
- Ultrasonische bewerking: principes, proces en belangrijke voordelen
- Ultrasonische Bewerking (UB): Onderdelen, Proces, Toepassingen & Voordelen – PDF Gids