



Helicopter: Vielzijdig Rotorvliegtuig voor Verticale Opstijging & Precisie Zweefvlucht
Achtergrond
Helicopters worden geclassificeerd als rotorvliegtuigen, en hun rotor wordt doorgaans aangeduid als de hoofdrotor of simpelweg de rotor. In tegenstelling tot de meer gangbare vaste-vleugel vliegtuigen zoals een sportbiplan of een airliner, is de helicopter capabel van directe verticale opstijging en landing; het kan ook in een vaste positie zweven. Deze kenmerken maken het ideaal voor gebruik waar ruimte beperkt is of waar de capaciteit om over een precies gebied te zweven noodzakelijk is. Momenteel worden helicopters gebruikt om gewassen te bestuiven, bestrijdingsmiddelen aan te brengen, toegang te krijgen tot afgelegen gebieden voor milieuwerk, voorraden te leveren aan werkers op afgelegen zee-olieplatforms, foto's te maken, films op te nemen, mensen te redden die in onbereikbare plekken vastzitten, ongevallachtoffers te transporteren, en branden te blussen. Bovendien hebben ze tal van inlichtingen- en militaire toepassingen.
Talrijke individuen hebben bijgedragen aan de conceptie en ontwikkeling van de helicopter. Het idee lijkt bionisch van oorsprong, wat betekent dat het afstamt van een poging om een natuurlijk fenomeen aan te passen – in dit geval, het wentelende, gespleten fruit van de esdoorn – aan een mechanisch ontwerp. Vroegere pogingen om esdoornzaadjes na te bootsen produceerden de wiebel, een kinderspeelgoed populair in China alsook in middeleeuws Europa. Tijdens de vijftiende eeuw schetste Leonardo da Vinci, de bekende Italiaanse schilder, beeldhouwer, architect, en ingenieur, een vliegmachine die mogelijk gebaseerd was op de wiebel. De volgende overlevende schets van een helicopter dateert uit de vroege negentiende eeuw, toen de Britse wetenschapper Sir George Cayley een tweerotor-vliegtuig in zijn notitieboek tekende. Tijdens de vroege twintigste eeuw lukte het de Fransman Paul Cornu om zichzelf voor een paar seconden van de grond te tillen in een vroege helicopter. Echter, Cornu werd geconfronteerd met dezelfde problemen die alle vroege ontwerpers decennialang zouden plagen: niemand had nog een motor bedacht die genoeg verticale stoot kon genereren om zowel de helicopter als een significante lading (inclusief passagiers) van de grond te tillen.
Igor Sikorsky, een Russisch ingenieur, bouwde zijn eerste helicopter in 1909. Toen noch deze prototype noch zijn 1910 opvolger slaagde, besloot Sikorsky dat hij geen helicopter kon bouwen zonder meer gesofisticeerde materialen en geld, dus richtte hij zijn aandacht op vliegtuigen. Tijdens de Eerste Wereldoorlog bouwde de Hongaarse ingenieur Theodore von Karman een helicopter die, wanneer aangespannen, in staat was om voor uitgebreide periodes te zweeven. Enkele jaren later ontwikkelde de Spaard Juan de la Cierva een machine die hij een autogiro noemde in reactie op de neiging van conventionele vliegtuigen om motorvermogen te verliezen en te crashen tijdens het landen. Als hij een vliegtuig kon ontwerpen waarbij lift en voortstuwing (voorwaartse snelheid) afzonderlijke functies waren, speculeerde Cierva, kon hij dit probleem omzeilen. De autogiro die hij vervolgens uitvond incorporeerde kenmerken van zowel de helicopter als het vliegtuig, hoewel het het laatste meer leek. De autogiro had een rotor die functioneerde als een windmolen. Eenmaal in beweging gezet door op de grond te rollen, kon de rotor supplementaire lift genereren; de autogiro werd echter primair aangedreven door een conventionele vliegtuigmotor. Om landingsproblemen te vermijden, kon de motor ontkoppeld worden en de autogiro zacht naar rust gebracht worden door de rotor, die geleidelijk zou stoppen met draaien naarmate de machine de grond bereikte. Populair tijdens de jaren 1920 en 1930, stopten autogiro's met produceren na de verfijning van de conventionele helicopter.
De helicopter werd uiteindelijk geperfectioneerd door Igor Sikorsky. Vooruitgang in aerodynamische theorie en bouwmaterialen waren gemaakt sinds Sikorsky's initiële poging, en in 1939 tillde hij af in zijn eerste operationele helicopter. Twee jaar later stelde een verbeterd ontwerp hem in staat om een uur en een half in de lucht te blijven, een wereldrecord voor duurzame helicoptervlucht.
De helicopter werd bijna direct na introductie militair ingezet. Hoewel het niet uitgebreid werd gebruikt tijdens de Tweede Wereldoorlog, deden de jungle terreinen van zowel Korea als Vietnam de helicopter's wijdverspreide gebruik tijdens beide oorlogen, en technologische verfijningen maakten het een waardevol hulpmiddel tijdens de Perzische Golf Oorlog ook. In recente jaren heeft private industrie waarschijnlijk de grootste toename in helicoptergebruik geverklaard, aangezien veel bedrijven begonnen hun topmanagers per helicopter te transporteren. Bovendien hebben helicopter shuttle-diensten zich uitgebreid, met name langs de stedelijke corridor van het Amerikaanse Noordoosten. Toch blijft de helicopter onder burgers bekend om zijn medische, reddings- en hulpverleningsgebruik.
Ontwerp
Een helicopter's kracht komt van of een zuigermotor of een gasturbine (recentelijk heeft de laatste gepredomineerd), die de rotoras drijft, waardoor de rotor draait. Terwijl een standaard vliegtuig voortstuwing genereert door lucht achter zijn vleugel te duwen als het vooruit beweegt, bereikt de helicopter's rotor lift door de lucht eronder naar beneden te duwen terwijl het draait. Lift is evenredig met de verandering in de lucht's momentum (zijn massa maal zijn snelheid): hoe groter het momentum, hoe groter de lift.
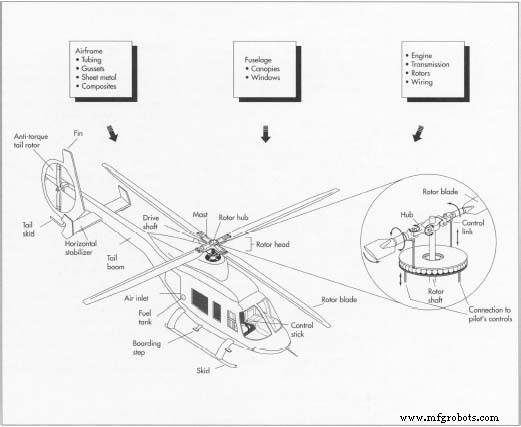
Helicopter rotorsystemen bestaan uit tussen twee en zes bladen bevestigd aan een centrale hub. Meestal lang en smal, draaien de bladen relatief langzaam, omdat dit de hoeveelheid vermogen minimaliseert die nodig is om lift te bereiken en te handhaven, en ook omdat het het sturen van het voertuig makkelijker maakt. Terwijl lichtgewicht, algemeendoel helicopters vaak een twee-bladige hoofdrotor hebben, kunnen zwaardere toestellen een vier-bladig ontwerp of twee aparte hoofdrotoren gebruiken om zware lading te accommoderen.
Om een helicopter te sturen, moet de piloot de aanvalshoek van de bladen aanpassen, wat op drie manieren kan. In het collectieve systeem is de aanvalshoek van alle bladen bevestigd aan de rotor identiek; in het cyclische systeem fluctueert de aanvalshoek van elk blad terwijl de rotor omwentelt, en het derde systeem gebruikt een combinatie van de eerste twee. Om de helicopter in elke richting te bewegen, beweegt de piloot de hefboel die collectieve aanvalshoek aanpast en/of de knuppel die cyclische aanvalshoek aanpast; het kan ook nodig zijn om snelheid te verhogen of te verlagen.
In tegenstelling tot vliegtuigen, die ontworpen zijn om volume en uitstekende delen te minimaliseren die het toestel zouden wegen en de luchtstroom eromheen belemmeren, hebben helicopters onvermijdelijk hoge weerstand. Daarom hebben ontwerpers niet het soort ingetrokken landingsgestel gebruikt dat bekend is bij mensen die vliegtuigen hebben gezien opstijgen of landen – de aerodynamische winst van zo'n systeem zou proportioneel onbetekenend zijn voor een helicopter. Over het algemeen is helicopter landingsgestel veel eenvoudiger dan dat van vliegtuigen. Waar de laatste lange startbanen vereisen om voorwaartse snelheid te reduceren, hoeven helicopters alleen verticale lift te reduceren, wat ze kunnen doen door voor het landen te zweeven. Dus hebben ze niet eens schokdempers nodig: hun landingsgestel bestaat meestal alleen uit wielen of slede, of beide.
Een probleem geassocieerd met helicopter rotorbladen treedt op omdat luchtstroom langs de lengte van elk blad breed verschilt. Dit betekent dat lift en weerstand fluctueren voor elk blad doorheen de rotatiecyclus, wat een onrustige invloed op de helicopter uitoefent. Een gerelateerd probleem treedt op omdat, als de helicopter vooruit beweegt, de lift onder de bladen die de luchtstroom als eerste binnengaan hoog is, maar die onder de bladen aan de tegenovergestelde kant van de rotor laag is. Het netto effect van deze problemen is om de helicopter te destabiliseren. Typisch is de manier om te compenseren voor deze onvoorspelbare variaties in lift en weerstand om flexibele bladen te fabriceren die met een scharnier aan de rotor verbonden zijn. Dit ontwerp stelt elk blad in staat om omhoog of omlaag te verschuiven, zich aanpassend aan veranderingen in lift en weerstand.
Koppel, een ander probleem geassocieerd met de fysica van een draaiende vleugel, zorgt ervoor dat de helicopter romp (cabine) in de tegengestelde richting roteert ten opzichte van de rotor, met name wanneer de helicopter op lage snelheden beweegt of zweeft. Om deze reactie te compenseren, gebruiken veel helicopters een staartrotor, een bloot blad of gekanaliseerde waaier gemonteerd aan het einde van de staartboom die typisch op deze toestellen gezien wordt. Een ander middel om koppel te neutraliseren omvat het installeren van twee rotoren, bevestigd aan dezelfde motor maar in tegengestelde richting draaiend, terwijl een derde, meer ruimte-efficiënt ontwerp tweeling rotoren heeft die in elkaar grijpen, iets als een eierenklopper. Additionele alternatieven zijn onderzocht, en ten minste één NOTAR (geen staartrotor) ontwerp is geïntroduceerd.
Grondstoffen
De luchtvaartuigstructuur, of fundamentele structuur, van een helicopter kan gemaakt zijn van of metaal of organische composietmaterialen, of een combinatie van de twee. Hogere prestatie-eisen zullen de ontwerper neigen tot composieten met hogere sterkte-gewichtsverhouding, vaak epoxy (een hars) versterkt met glas, aramide (een sterk, flexibel nylonvezel), of koolstofvezel. Typisch bestaat een composietcomponent uit veel lagen vezel-geïmpregneerde harsen, gebonden om een glad paneel te vormen. Buisvormige en bladmetaal substructuren zijn meestal gemaakt van aluminium, hoewel roestvrij staal of titanium soms gebruikt worden in gebieden onderhevig aan hogere spanning of hitte. Om buigen tijdens het productieproces te faciliteren, wordt de structurele buis vaak gevuld met gesmolten natriumsilicaat. Een helicopter's rotorbladen zijn meestal gemaakt van vezel-versterkte hars, die kunnen adhesief gebonden zijn met een extern bladmetaallaag om randen te beschermen. De helicopter's windscherm en ramen zijn gevormd van polycarbonaatplaten.
Het Productie
Proces
 Igor Sikorsky stuurt zijn toestel, de VS-300, dicht bij de grond in deze 1943 demonstratie.
In 1939 testte een Russisch emigrant naar de Verenigde Staten wat een prominente prototype zou worden voor latere helicopters. Al een welvarende vliegtuigfabrikant in zijn geboorteland, vluchtte Igor Sikorsky de 1917 revolutie, getrokken naar de Verenigde Staten door verhalen over Thomas Edison en Henry Ford.
Sikorsky werd snel een succesvolle vliegtuigfabrikant in zijn adoptieve vaderland. Maar zijn droom was verticale opstijging, rotorvleugelvlucht. Hij experimenteerde meer dan twintig jaar en vloog uiteindelijk, in 1939, zijn eerste vlucht in een toestel gedoopt de VS 300. Aangespannen aan de grond met lange touwen, vloog zijn toestel niet hoger dan 50 voet boven de grond op zijn eerste verschillende vluchten. Toch waren er problemen: het toestel vloog omhoog, omlaag, en zijwaarts, maar niet vooruit. Echter, helicoptertechnologie ontwikkelde zo snel dat er eigenlijk tijdens de Tweede Wereldoorlog door Amerikaanse troepen in gebruik werden genomen.
De helicopter droeg direct bij aan ten minste één revolutionaire productietechnologie. Naarmate helicopters groter en krachtiger werden, namen de precisieberekeningen nodig voor het ontwerpen van de bladen, die exacte eisen hadden, exponentieel toe. In 1947 begon John C. Parsons van Traverse City, Michigan, te zoeken naar manieren om de ingenieurswerkzaamheden van bladen geproduceerd door zijn bedrijf te versnellen. Parsons contacteerde de International Business Machine Corp. en vroeg om een van hun nieuwe mainframe kantoorcomputers te proberen. In 1951 experimenteerde Parsons met het laten van de computerberekeningen de werktuigmachine daadwerkelijk sturen. Zijn ideeën werden uiteindelijk ontwikkeld tot de computer-numerieke-controle (CNC) werktuigmachine industrie die moderne productiemethoden heeft gerevolutioneerd.
William S. Pretzer
Luchtvaartuigstructuur: Voorbereiden van de buizen
- 1 Elk individueel buisdeel wordt gesneden door een buissnijmachine die snel ingesteld kan worden om verschillende, precieze lengtes en gespecificeerde batchhoeveelheden te produceren. Buizen die hoekige buigingen vereisen, worden in een buigmachine naar de juiste hoek gevormd die uitwisselbare gereedschappen voor verschillende diameters en formaten gebruikt. Voor andere dan kleine buigingen, worden buizen gevuld met gesmolten natriumsilicaat dat uithardt en kinking elimineert door de buis te laten buigen als een massieve staaf. De zogenaamde waterglas wordt vervolgens verwijderd door de gebogen buis in kokend water te plaatsen, wat het inwendige materiaal doet smelten. Buizen die gekromd moeten worden om fuselagecontouren te matchen, worden over een rekvormmachine gemonteerd, die het metaal naar een precies gekromde vorm rekken. Vervolgens worden de buisdetails geleverd aan de werkwinkel waar ze in klemmen worden gehouden zodat hun uiteinden gemachineerd kunnen worden tot de vereiste hoek en vorm. De buizen worden vervolgens ontgrat (een proces waarbij eventuele kammen of vinnen die na voorlopige bewerking overblijven, afgeschoven worden) en geïnspecteerd op scheuren.
- 2 Gussets (versterkingsplaten of beugels) en andere versterkingsdetails van metaal worden uit plaat, hoek, of geëxtrudeerd profielmateriaal gemachineerd door frezen, scheren, uitstansen, of zagen. Sommige kritieke of complexe details kunnen gesmeed of investeringsgieten. Het laatste proces omvat het injecteren van was of een legering met een laag smeltpunt in een vorm of matrice. Wanneer de sjabloon is gevormd, wordt het in gesmolten metaal gedoopt zoveel keer als nodig om de gewenste dikte te bereiken. Wanneer het onderdeel gedroogd is, wordt het verhit zodat de was of legering zal smelten en uitgegoten kan worden. Verhit tot een hogere temperatuur om te zuiveren en in een vormdoos geplaatst waar het door zand ondersteund wordt, is de vorm dan klaar om gesmolten metaal in versterkingsonderdelen te vormen. Na verwijdering en afkoeling, worden deze onderdelen dan afwerk-gemachineerd standaardmethoden voordat ze opnieuw ontgrat worden.
- 3 De buizen worden chemisch gereinigd, in een subassemblage fixture gepast, en MIG (metaal-boog inert gas) gelast. In dit proces wordt een kleine elektrodedraad door een lastboog gevoerd, en een inert, schermend gas (meestal argon of helium) wordt door een bus rondom het geleid; de buizen worden verbonden door het smelten van de draad. Na lassen wordt de subassemblage stressvrij gemaakt – verhit tot een lage temperatuur zodat het metaal eventuele elasticiteit die het tijdens het vormgevingsproces verloren heeft, kan herwinnen. Ten slotte worden de lassen geïnspecteerd op fouten.
Vormgeven van bladmetaaldetails
- 4 Bladmetaal, wat andere delen van de luchtvaartuigstructuur uitmaakt, wordt eerst gesneden in blanks (stukken gesneden tot vooraf bepaalde grootte ter voorbereiding op vervolgwerk) door abrasieve waterstraal, uitstansmatrijzen, of frezen. Aluminium blanks worden warmtebehandeld om ze te aanlopen (hen een uniforme, spanning-vrije structuur te geven die hun smeedbaarheid vergroot). De blanks worden vervolgens gekoeld tot ze in matrijzen geplaatst worden waar ze in de juiste vorm geperst zullen worden. Na vormgeving worden de bladmetaaldetails geouderd tot volledige sterkte en getrimd door frezen tot finale vorm en formaat.
- 5 Bladmetaalonderdelen worden gereinigd voordat ze gemonteerd worden door nieten of adhesief binding. Aluminium onderdelen en gelaste subassemblages kunnen geanodiseerd worden (behandeld om de beschermende oxidefilm op het oppervlak van het aluminium te verdikken), wat corrosieweerstand verhoogt. Alle metalen onderdelen worden chemisch gereinigd en primer-geverfd, en de meeste ontvangen afwerk verf door spuiten met epoxy of andere duurzame coating.
Maken van de kernen van composietcomponenten
- 6 Kernen, de centrale delen van de composietcomponenten, worden gemaakt van Nomex (een merk aramide geproduceerd door Du Pont) of aluminium "honingraat," wat op formaat gesneden wordt door bandsaag of wederkerig mes. Indien nodig, hebben de kernen dan hun randen getrimd en afgeschuind door een werktuigmachine vergelijkbaar met een pizzasnijder of vleessnijmes. Het materiaal waarmee elk component opgebouwd wordt vanuit zijn kernen (elk component kan meerdere kernen gebruiken) heet pre-preg laag. De lagen zijn gelaagde georiënteerde vezels, meestal epoxy of polyimide, die met hars geïmpregneerd zijn. Volgend geschreven instructies van de ontwerpers, creëren werknemers hooggekromde huidpanelen door individuele lagen op bondvormgereedschappen te zetten en kernen tussen additionele lagen te sandwichen zoals aangewezen.
- 7 Voltooide leglagen, zoals de lagen prepreg bevestigd aan de vorm heten, worden dan getransporteerd naar een autoklaaf voor uitharding. Een autoklaaf is een machine die kunststoffen laminateert door ze aan geperste stoom bloot te stellen, en "uitharden" is de verharding die optreedt als de harslagen "koken" in de autoklaaf.
- 8 Zichtbare trimlijnen worden in de panelen gevormd door scriberlijnen aanwezig in de bondvormgereedschappen. Overbodig materiaal rond de randen wordt vervolgens verwijderd door bandsagen. Grote panelen kunnen getrimd worden door een abrasieve waterstraal gemanipuleerd door een robot. Na inspectie, getrimde panelen en andere composietdetails worden gereinigd en geverfd door normale spuitmethodes. Oppervlakken moeten goed verzegeld zijn door verf om metaalcorrosie of waterabsorptie te voorkomen.
Maken van de fuselage
- 9 Kapellen of windschermen en passagierscompartiment ramen worden doorgaans gemaakt van polycarbonaatplaat. Voorpanelen
 Meest cruciale componenten in een helicopter zijn van metaal en gevormd met de gebruikelijke metaalvormingsprocessen: scheren, uitstansen, smeden, snijden, frezen, en investeringsgieten. De polycarbonaat windscherm en ramen worden gemaakt door het plaatje over een vorm te leggen, het te verwarmen, en het te vormgeven met luchtdruk in een proces genaamd 'freeblowing,' waarin geen gereedschap ooit het onderdeel aanraakt. onderwerp aan vogelbotsing of andere impact kan gelamineerd zijn van twee bladen voor grotere dikte. Alle dergelijke onderdelen worden gemaakt door een oversized blank op een fixture te plaatsen, het te verwarmen, en het dan te vormgeven tot de vereiste kromming door gebruik van luchtdruk in een freeblowing proces. In deze methode raakt geen gereedschapsoppervlak de optische oppervlakken om defecten te veroorzaken.
Installeren van de motor, transmissie,
en rotoren
- 10 Moderne helicoptermotoren zijn turbine type in plaats van zuiger type en worden gekocht van een motorleverancier. De helicopterfabrikant kan de transmissieassemblage kopen of produceren, die kracht overbrengt naar de rotorassemblage. Transmissiebehuizingen zijn gemaakt van aluminium of magnesiumlegering.
- 11 Net als hierboven, worden de hoofd- en staartrotorassemblages gemachineerd van speciaal geselecteerde hoge-sterkte metalen maar geproduceerd door typische werkwinkelmethoden. De rotorbladen zelf worden gemachineerd van composiet legvormen. Hoofdrotorbladen kunnen een bladmetaallaag adhesief gebonden hebben om de aanloopkanten te beschermen.
Systemen en besturingen
- 12 Bedradingsharnessen worden geproduceerd door de vereiste draden op speciale borden te leggen die als sjablonen dienen om lengte en pad naar connectors te definiëren. Looms, of gebreide beschermende hulses, worden op de draadbundels geplaatst, en de aangekochte connectors worden met de hand gesoldeerd. Hydraulische buizen zijn ofwel met de hand gesneden tot lengte en met de hand gevormd door ambachtslieden, of gemeten, gevormd, en gesneden door buigmachines. Uiteinden worden uitgevormd, en buizen worden geïnspecteerd op dimensionale nauwkeurigheid en om te garanderen dat geen scheuren aanwezig zijn. Hydraulische pompen en actuatoren, instrumentatie, en elektrische apparaten worden typisch naar specificatie aangekocht in plaats van door de helicopterfabrikant geproduceerd.
Finale assemblage
- 13 Afgewerkte en geïnspecteerde detail luchtvaartuigstructuur onderdelen, inclusief bladmetaal, buisvormig, en gemachineerde en gelaste items, worden geleverd aan subassemblage jigs (fixturen die onderdelen die gemonteerd worden vastklampen). Centrale onderdelen worden in elke jig gelokaliseerd, en geassocieerde details worden ofwel gebout in plaats, of, waar nieten gebruikt moeten worden, match-gebord met pneumatisch aangedreven boormachines om elk nietgat te boren en uit te graaien. Voor aerodynamische gladheid op bladmetaal of composiet huidpanelen, worden gaten ingezaagd zodat de koppen van platte-kop schroeven niet uitsteken. Alle gaten worden ontgrat en nieten aangebracht. Een dichtingsmiddel wordt vaak in elk nietgat aangebracht als de niet geplaatst wordt. Voor sommige situaties kunnen semi-geautomatiseerde machines gebruikt worden voor het verplaatsen van de ene gatlocatie naar de andere, boren, uitgraaien, afdichten, en de nieten plaatsen onder operatorcontrole.
- 14 Na acceptatie van elke subassemblage door een inspecteur, beweegt het typisch naar een andere jig om verder gecombineerd te worden met andere kleine subassemblages en details zoals beugels. Geïnspecteerde "top niveau" subassemblages worden dan geleverd aan finale assemblage jigs, waar de algehele helicopterstructuur geïntegreerd wordt.
Na voltooiing van de structuur, worden de voortstuwingscomponenten toegevoegd, en bedrading en hydraulica geïnstalleerd en getest. Kapel, ramen, deuren, instrumenten, en interieurelementen worden dan toegevoegd om het voertuig te voltooien. Afwerk-verven en trimmen worden op geschikte momenten tijdens dit proces voltooid.
- 15 Na alle systemen in finale vorm geïnspecteerd zijn, samen met fysieke assemblages en uiterlijke aspecten, wordt de complete documentatie van materialen, processen, inspectie, en herwerkingsinspanning voor elk toestel gecontroleerd en archiverd voor referentie. Het helicopter voortstuwingsysteem wordt getest, en het vliegtuig wordt vluchtgetest.
Kwaliteitscontrole
Eenmaal buisvormige componenten gevormd zijn, worden ze geïnspecteerd op scheuren. Om defecten te vinden, behandelen werknemers de buizen met een fluorescent vloeistof penetrant dat in scheuren en andere oppervlaktefouten insijpelt. Na het afvegen van de overmatige vloeistof, bestrooien ze de gecoate buis met een fijn poeder dat met de penetrant interageert om defecten zichtbaar te maken. Na de buisvormige componenten gelast zijn, worden ze geïnspecteerd met Röntgen en/of fluorescente penetrant methoden om fouten te ontdekken. Na voltooiing, worden de contouren van bladmetaaldetails gecontroleerd tegen vormsjablonen en met de hand bewerkt zoals vereist om te passen. Na het autoklaveren en trimmen, worden composietpanelen ultrasonisch geïnspecteerd om eventuele breuken in laminaties of gasgevulde hohlheden te identificeren die tot structurele falen kunnen leiden. Voor installatie, worden zowel de motor als de transmissie subassemblages zorgvuldig geïnspecteerd, en speciaal testapparatuur, op maat gemaakt voor elke toepassing, wordt gebruikt om de bedradingssystemen te onderzoeken. Alle andere componenten worden ook getest voor assemblage, en het voltooide vliegtuig wordt vluchtgetest naast het ontvangen van een algehele inspectie.
De Toekomst
Productieprocessen en technieken zullen blijven veranderen in reactie op de noodzaak om kosten te reduceren en de introductie van nieuwe materialen. Automatisering kan kwaliteit verder verbeteren (en arbeidskosten verlagen). Computers zullen belangrijker worden in het verbeteren van ontwerpen, het implementeren van ontwerpwijzigingen, en het reduceren van de hoeveelheid papierwerk dat gecreëerd, gebruikt, en opgeslagen wordt voor elke helicopter gebouwd. Verder zal het gebruik van robots om filament te wikkelen, tape te wikkelen, en vezel te plaatsen toestaan dat fuselage structuren gemaakt worden van minder, meer geïntegreerde stukken. In termen van materialen, beloven geavanceerde, hoge-sterkte thermoplastische harsen grotere impactweerstand en herstelbaarheid dan huidige thermoharsen zoals epoxy en polyimide. Metallische composieten zoals aluminium versterkt met boorvezel, of magnesium versterkt met siliciumcarbide deeltjes, beloven ook hogere sterkte-gewichtsverhoudingen voor cruciale componenten zoals transmissiebehuizingen terwijl het hitteweerstandsvoordeel van metaal over organische materialen behouden blijft.
Productieproces
- Betrouwbaarheidsexcellentie: Een strategische rand tijdens krappe tijden
- Defensie-onderhoudspersoneel geëerd bij recordbrekend DoD Symposium
- Zakelijke Storing Minimaliseren Tijdens Chinees Nieuwjaar
- Een veerkrachtige duurzaamheidsstrategie vormgeven tijdens de COVID-19 crisis
- Productie-efficiëntie handhaven door de COVID-19-crisis heen
- Bescherming van Digitale Activa: Cybersecurity Strategieën Tijdens Crisis
- Top CNC-machines in de Christmas-uitverkoop – Grijp de beste deals nu
- A3's strategische ondersteuning voor leden tijdens de COVID-19-crisis
- Zakelijke groei versnellen tijdens COVID-19: Bewezen strategieën
- Autonome Voertuig Tech Meetup Highlights: Inzichten van Richard Bishop
- Hoe IoT gezondheidszorg revolutioneerde tijdens de Covid-19-pandemie