



Emailcoating op staal: Geschiedenis, technieken en moderne toepassingen
Emailcoating op staal
De kunst en wetenschap van het smelten van glas (nu bekend als porseleinenamels of simpelweg emailles) op de oppervlakken van metalen dateert uit de beschavingen van de oude Egyptenaren en Perzen. Het vroegste gebruik was voor juwelen waar het email op goud gesmolten werd. Tot de middeleeuwen had de reeks metalen die in staat waren om met glas gecoat te worden, zich uitgebreid van de edele naar de onedele metalen zoals goud, gevolgd door zilver, brons, koper en, in de vroege 1800er jaren, gietijzer. Email werd voor het eerst op bladijzer en staal in Oostenrijk en Duitsland kort na 1850 toegepast. In de 1900er jaren groeide de emailindustrie snel, met veel nieuwe toepassingen zoals huishoudapparaten, boilers en architecturale panelen.
Huidige emailleerprocessen zijn ontwikkeld gedurende de 20e eeuw, weerspiegeldend de vooruitgang in staalproductie, maar ook tegemoetkomend aan steeds strengere milieunormen. Vandaag is het emailleren van staal een high-tech proces geworden met behulp van hooggesofistikeerde materialen en state-of-the-art technieken. Geëmailleerd staal is een materiaal dat voldoet aan moderne eisen van levensduur, esthetische kwaliteiten, hygiëne en respect voor het milieu. Deze oude kunst heeft nu ook nieuwe toepassing gevonden in de industriële elektronica.
Geëmailleerd staal heeft veel eigenschappen die het een eerste-klas materiaal maken voor talloze toepassingen. De kenmerken voortvloeien uit het combineren van de eigenschappen van zijn twee constitutieve elementen namelijk staal en email. Staal bijdraagt mechanische sterkte en vormbaarheid, terwijl email duurzaamheid en een mooie glanzende uitstraling biedt.
Email is een wezenlijk vitrieus of glazen anorganische coating gebonden aan het staalsubstraat door thermische fusie. Deze coating wordt toegepast voor de bescherming van staalproducten van de omringende omgeving. Deze coating biedt niet alleen een esthetisch exterieur maar biedt ook uitstekende ingenieurs-eigenschappen, zoals mechanische sterkte van het geëmailleerde oppervlak, veelvuldigheid en stabiliteit van kleur, corrosieweerstand, weerstand tegen slijtage en abrasie, chemische en warmteweerstand, weerstand tegen thermische schok en brand, hygiëne en gemak van reinigen etc.
Email is essentieel een glas met een lage verzachtemperatuur variërend van 510 °C tot 530 °C. Het is een glas verkreken door fusie bij hoge temperatuur tussen 1000 °C en 1300 °C. Emailles bestaan normaal uit een zuurvast refractair materiaal zoals kwarts, veldspaat, kleien en mica. Om geëmailleerde delen hun eigenschappen van duurzaamheid te geven, moet silice (SiO2) glas gemodificeerd worden, aangezien het niet in zijn oorspronkelijke staat gebruikt kan worden. De smeltpunt is te hoog, de coëfficiënt van thermische uitdijning is te laag vergeleken met die van staal en de adhesie aan staal is nul. Daarom moeten verschillende additieven toegevoegd worden om email te verkrijgen. Afhankelijk van de uiteindelijke functie van het email, kunnen verschillende additieven gebruikt worden zoals pigmenten, opacifiers, kleien of andere materialen om te dienen als deflocculanten en flocculatiewerkzame stoffen, die helpen de emaildeeltjes in een waterige oplossing te suspenderen.
Bestanddelen van emailles
De verschillende bestanddelen van het email kunnen gecategoriseerd worden in vijf hoofdcategorijen, volgens de eigenschappen die ze aan het email toekennen. Deze zijn (i) refractariën, (ii) fluxes, (iii) adhesiemiddelen, (iv) opacifiers, en (v) kleurstoffen.
Refractariën geven email een amorfe structuur, en dus mechanische sterkte. Deze omvatten, als voorbeeld, alumina (Al2O3), wat dient om de coëfficiënt van uitdijning te verlagen, de weerstand tegen temperatuur, chemicaliën en abrasie te verhogen, en de werking van opacifiers te vergemakkelijken.
Fluxes verlagen het smeltpunt en de brandtemperatuur en verhogen de coëfficiënt van uitdijning. Refractariën reageren met de fluxes om glas te vormen. De fluxes zijn hoofdzakelijk samengesteld uit borax (natriumtetra-boraat in zijn anhydre vorm (Na2B4O7) of gehydrateerde vorm (Na2B4O7, 10 H2O)) en alkaline oxiden zoals oxiden van natrium (Na2O), kalium (K2O), lithium (Li2O), calcium (CaO), magnesium (MgO) en strontium (SrO). Deze bestanddelen produceren boro-silicaten van natrium, kalium, lithium, calcium, magnesium of strontium, die een lager smeltpunt hebben dan SiO2 (rond 1400 °C in plaats van 1720 °C). Het smeltpunt kan ook verlaagd worden door toevoeging van fluor (F2) of boortrioxide (B2O3). Fluxes, zoals de alkaline oxiden, verhogen de coëfficiënt van uitdijning door de 'gaten' in de silice structuur te vullen.
Adhesiemiddelen zijn metaaloxiden die betrokken zijn bij chemische redoxreacties voor het bevorderen van adhesie tussen het staaloppervlak en de emailcoating. Deze reacties betrekken ook het ijzer (Fe) en koolstof (C) in staal, alsmede atmosferische zuurstof (O2). Adhesiemiddelen zijn aanwezig in grondlaag email, voornamelijk in de vorm van molybdeenoxide (MoO), kobaltoxide (CoO), koperoxide (CuO), mangaanoxide (MnO2) en chroomoxide (Cr2O3). Nikkeloxide (NiO) is ongetwijfeld het meest efficiënte adhesiemiddel. Echter, emailproducenten hebben het gebruik ervan verboden om redenen verbonden met voedselcontactveiligheid en REACH-compliance.
Opacifiers en kleurstoffen dragen visuele en tactiele kwaliteiten bij aan geëmailleerde delen. Opacifiers dienen om de opaciteit van email te verhogen en zijn aanwezig in dekklaag email. De meest voorkomende opacifiers zijn titaniumdioxide (TiO2), antimoonoxide (Sb2O5), zirconiumoxide (ZrO2) en tin oxide (SnO).
Kleurstoffen worden verkregen door minerale oxiden te combineren. De kleur van email hangt af van het type kleurstof, de concentratie in het email, de chemische samenstelling van het email en de brandcondities in de emailleeroven. De meest voorkomende procedure voor de kleurstof is dat het mechanisch gemengd wordt in de vorm van fijne deeltjes met het email tijdens de maalstadia, voor toepassing op het staalsubstraat.
Typen emailles
Er zijn verschillende typen emailles. Emailles hebben verschillende samenstellingen afhankelijk van het type substraat dat gecoat moet worden en afhankelijk van het emailleerproces gebruikt. De samenstelling van emailles wordt gevarieerd om de emailbrandtemperatuur aan het substraat aan te passen. Hoe hoger de brandtemperatuur, hoe beter de kwaliteit van de geëmailleerde delen. Wat de staal betreft, is de brandtemperatuur beperkt door het substraat. Als voorbeeld, faseveranderingen in staal moeten in aanmerking genomen worden. Ook, de coëfficiënt van uitdijning van email moet compatibel zijn met die van het substraat. De verschillende typen email voor staal zijn (i) grondlaag email, (ii) zelfreinigend email, en (iii) dekklaag email.
Grondlaag email bevat metaaloxiden (Co, Cu oxiden), die email-naar-staal adhesie bevorderen door legeringen te creëren met het Fe in staal. Aangezien metaaloxiden donker in kleur zijn, bestaat witte grondlaag niet. Er zijn meer reactieve grondlaag emailles die een hogere proportie metaaloxiden bevatten. Dit vermijdt de noodzaak van beitsen van het staal voor het emailleren. Deze emailles worden gebruikt, als voorbeeld, voor het twee-laag/een-brand emailleerproces. Grondlaag email beschermt ook tegen corrosie van het geëmailleerde deel. Ook, afhankelijk van het type deel dat geëmailleerd moet worden, zijn andere bestanddelen vereist om te krijgen (i) zuurvaste eigenschappen (ovencaviteiten, drippingspannen) door toevoeging van TiO2, (ii) alkali-vaste eigenschappen (sanitaire apparaten, wasmachines) door toevoeging van ZrO2, en (iii) verbeterde corrosieweerstand voor boilertoepassingen door toevoeging van ZrO2 en Al2O3.
Zelfreinigende emailles worden gebruikt in huishoudovens en helpen het vet dat geproduceerd wordt wanneer voedsel gekookt wordt te elimineren. Er zijn twee typen zelfreinigende emailles namelijk (i) katalytisch, en (ii) pyrolytisch. Katalytische reiniging vindt plaats terwijl de oven werkt (meestal rond 200 °C). Email bevat oxiden die de afbraak van vet katalyseren, vormend water en CO2 (koolstofdioxide). Verder, dit type email is zeer refractair, dus poreus, wat het effect heeft van het verhogen van de contactoppervlakte tussen het email en het vet, wat de eliminatie door de reactie CxHyOz + katalysator = yH2O (g) + xCO2 (g) vergemakkelijkt. De efficiëntie van deze reactie daalt over tijd als gevolg van progressieve verstopping van de poriën. Pyrolytische reiniging vindt plaats terwijl de oven leeg is, rond 520 °C. Vet en resten die op de wanden gedeponeerd zijn tijdens het koken, worden bij deze temperatuur verbrand, wat alleen een C-afzetting achterlaat wat afgewist kan worden. De reactie die plaatsvindt is CxHyOz + warmte = xC + yH2O (g). Dit type email heeft een verzachtpunt hoger dan de pyrolytische temperatuur. Het is glanzend, non-poreus en zeer weerstandsfout tegen zuren en basen.
Dekklaag emailles geven geëmailleerde delen hun esthetische kwaliteit en helpen ook hun chemische weerstand te verhogen. Aangezien deze emailles absoluut geen adhesiemiddel bevatten, kunnen ze onder geen omstandigheden alleen op een metaalsubstraat gebruikt worden.
Productie van email
Er zijn verschillende stadia in de productie van email. Het eerste stadium is om de verschillende bestanddelen van email te controleren, te wegen en te mengen wat tot 15 kan zijn. Dit wordt gevolgd door de fusiefase. Het doel van het fusieproces is om de uiteindelijke amorfe structuur van het email uniform te maken en de brandtemperatuur te verlagen. Dit vereist het 'glas' te smelten bij een temperatuur tussen 1100 °C en 1300 °C, afhankelijk van de gewenste samenstelling van het email. Het meest voorkomende proces betreft het gebruik van een tunneloven (gas of elektrisch), waar de mengsel aan één kant wordt ingevoerd en aan de andere kant uitkomt. Beweging door de oven is door zwaartekracht. De mengsel blijft in de oven ongeveer een uur.
Wanneer het eruitkomt wordt het snel gekoeld, allereerst door door een watergekoelde walsmachine te passeren om een glasplaat te vormen, dan in een koeler. Malen voltooit de koelcyclus. Deze snelle afkoelproces, van een hoge temperatuur, fixatie de structuur van het glas en voorkomt enige fase-scheiding. Een alternatief fusieproces betreft het gebruik van een rotatieoven waarin de bestanddelen worden gegoten, gemengd en verwarmd. Vloeibaar email wordt dan in een put gegoten en watergekweld. Na afkoelen en malen, wordt email frit verkregen.
Email frit kan niet als zodanig gebruikt worden. Het moet eerst met andere ingrediënten gemengd worden, dan gemalen. Email kan ook in vloeibare vorm toegepast worden. In dit geval, na de toevoeging van bepaalde ingrediënten (suspensie, refractair, kleurstoffen, elektrolyten en opacifiers), wordt de email frit gemalen en met water gemengd om een slurry te vormen. Deze slurry wordt dan gebruikt voor dip coating of spuittoepassingen. Emailleerpersonen, die lange productieruns in een enkele kleur doen, zijn steeds minder geneigd om het email zelf te prepareren. Dit heeft geleid tot de introductie van 'klaar-te-gebruiken' poeder in de jaren 1980 om de voorbereiding van de slurry te vereenvoudigen. Het poeder wordt voorbereid door de emailproducenten door specifieke producten toe te voegen voor het malen. De emailleerpersonen hoeven alleen kleurstoffen (optioneel) toe te voegen voordat ze het poeder met water mengen om de slurry te krijgen.
Email kan ook in de vorm van poeder toegepast worden, verkregen door het malen van de email frit. De maaltijd wordt experimenteel bepaald. Het gemalen poeder moet dan gezeefd worden om klonters en diverse residuen kwijt te raken, en dan door een magnetische scheider (permanente magneet of elektromagneet) om eventuele ijzerdeeltjes in het poeder te elimineren. De ijzerdeeltjes neigen om 'gaten' in het email te creëren, wat de corrosiebescherming van het staal vermindert. Ten slotte worden de korrels van email gecoat met silicium, wat hen in staat stelt om aan het staalsubstraat te hechten tussen de toepassings- en brandstadia. Het verkregen emailpoeder vereist geen additieven of verdere behandeling aan de emailleerder kant en kan direct gebruikt worden in poederspuitpistolen. Het kost een behoorlijke investering om een poedereenheid op te zetten, aangezien het electrostatisch moet zijn om financieel haalbaar te zijn. Echter, dit proces is op de lange termijn economischer.
Het emailleerproces
Het emailleerproces omvat het aanbrengen en branden van een of meer lagen email op een of beide kanten van een geschikt staalsubstraat. Succesvol emailleren wordt gekenmerkt door (i) goede adhesie van email aan het staal, en (ii) een goed oppervlakte uiterlijk na het branden van het email. De C-inhoud van het staal kan het proces van het bereiken van deze twee eigenschappen hinderen. C-inhoud van staal is belangrijk voor het waarborgen van de adhesie van email. Echter, als de C-inhoud te hoog is, kan het nadelig de oppervlakte uitstraling van het email beïnvloeden door de vrijlating van gasvormige CO2 en CO (koolstofmonoxide) geproduceerd tijdens het branden. Deze contradictie verklaart de verscheidenheid aan emailleerprocessen die bestaan.
Het emailleerproces omvat normaal diverse stappen (Fig 1) namelijk (i) voorbereiding van het oppervlak van het deel na vormgeving, (ii) voorbereiding van het email, (iii) toepassing van het email op het staal, (iv) droging, en (v) branden bij hoge temperatuur. Er zijn verschillende emailleerprocessen, afhankelijk van het type deel en de uiteindelijke uitstraling vereist. Deze processen zijn (i) emailleren op warmgewalst staalsubstraat, (ii) conventioneel emailleren (twee lagen/twee brands), (iii) grondlaag emailleren (één laag/een brand), (iv) direct-op-wit emailleren, en (v) twee-laag/een-brand emailleren.
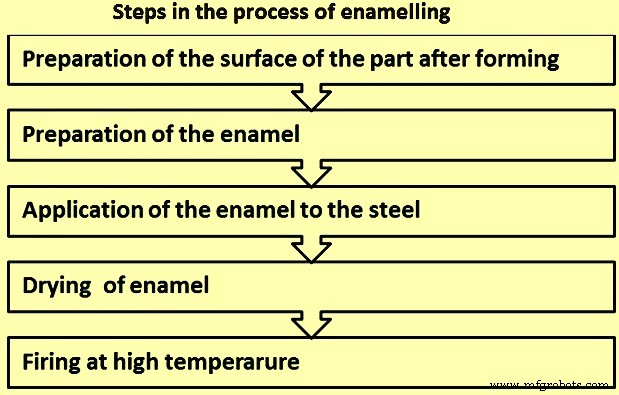
Fig 1 Stappen in het proces van emailleren
Oppervlaktevoorbereiding voor het emailleren – Het doel van oppervlaktebehandeling is om een oppervlak te krijgen dat compatibel is met het emailleerproces. Oppervlaktebehandeling bestaat uit diverse stappen. Het aantal stappen verschilt volgens het gebruikte emailleerproces. De verschillende oppervlaktebehandelingsstappen zijn (i) kwikstoten, (ii) ontvetten, (iii) afspoelen, (iv) beitsen, (v) zuur afspoelen, (vi) nikkel depositie, (vii) afspoelen, (viii) neutralisatie, en (ix) drogen.
Het doel van kwikstoten behandeling van warmgewalst staalsubstraat is om de oppervlakteruwigheid van het staal te verhogen. Dit biedt een betere hechting van het email, aangezien tijdens de emailbrandcyclus, email-metaal chemische reacties bevorderd worden door de resulterende hogere contactoppervlakte, wat de email-naar-staal adhesie verhoogt. Samen met de chemische waterstof (H2) vallen gecreëerd tijdens staalproductie, verbetert dit de weerstand tegen het defect bekend als 'visvschubben'. Kwikstoten wordt uitgevoerd op een geoliëerd staalsubstraat om besmetting van de kwik te voorkomen. Als de kwik besmet raakt met olie, is het minder effectief en besmet het het oppervlak van het staal. Deze besmetting kan het email laten worden afgewezen waar een nat toepassingsproces gebruikt moet worden.
Het doel van ontvetten is om exogeen materiaal te verwijderen zoals roestpreventie olien, trekolien en diverse soorten stof aanwezig op het staaloppervlak en afkomstig van eerdere stappen. Het is daarom een heel belangrijke stap in het proces van oppervlaktevoorbereiding. Verschillende parameters die gecontroleerd moeten worden zijn (i) type ontvettingsmiddel, (ii) ontvettingstemperatuur, wat in het bereik van 60 °C en 90 °C moet zijn, afhankelijk van het gebruikte proces, (iii) concentratie van ontvettingsmiddel normaal in het bereik van 45 gram per liter (g/l) tot 50 g/l, (iv) pH van de ontvettingsbaden, (v) behandelingstijd bestaande uit 15 minuten dompeling en een paar minuten spuiten, en (vi) mogelijke mechanische actie (roeren van het bad of spuitdruk).
Alkalisch ontvettingsproces is het meest gebruikte proces. Alkalische oplossingen kunnen drie verschillende fysico-chemische acties hebben namelijk (i) versepingsactie waar vetzostoffen opgelost worden in de aanwezigheid van een waterige oplossing van soda of potas, vormend oplosbare zepen, (ii) emulgatie-actie waar vetten verdeeld worden in fijne druppels door fosfaten of silicaten, en (iii) actie van daling in oppervlaktespanning waar vetmoleculen gecoat worden met organische agenten, wat de bindingen tussen hen en het staalsubstraat verzwakt.
Twee methoden worden toegepast namelijk (i) dompeling (of dopen), en (ii) spuiten. In het geval van ontvetten door dompeling, worden diverse baden in serie gerangschikt. De mechanische actie (roeren van het bad, spuitdruk) verhoogt de effectiviteit van ontvetten. Onvoldoende ontvetten veroorzaakt oppervlakteblemishes, wat het belang van het monitoren van de condities onder welke dit proces uitgevoerd wordt, aantoont. Een ander ding wat uitgekeken moet worden is het fenomeen van verharding van de olie op het deel dat ontvet moet worden, wat wanneer blootgesteld aan licht ontvetten erg moeilijk maakt, zelfs onmogelijk. Ten slotte, oppervlakteblemishes in het staal (krassen, poriën etc.) kunnen olieresiduen vangen die gassen kunnen vormen tijdens de emailbrandcyclus.
Afspoelen volgt ontvetten en wordt uitgevoerd in een of meer stappen zoals (i) een enkele hete water afspoeling (bij temperaturen van 60 °C tot 70 °C) als er daaropvolgende oppervlaktebehandelingsprocessen zijn (beitsen etc.), (ii) hete afspoeling, koude afspoeling en een finale afspoeling in DM (gedemineraliseerd) water als er geen verdere oppervlaktebehandelingsprocessen zijn.
Beitsen van staal wordt uitgevoerd met als doel het staaloppervlak aan te vallen om de micro-ruwigheid te verhogen en dus de reactiviteit. Dit bevordert de adhesie van email. Beitsen wordt doorgaans uitgevoerd met geconcentreerd zwavelzuur (H2SO4) en het effect is hoofdzakelijk gericht op de korngrenzen. De intensiteit van de beitsing wordt gemeten door ijzer (Fe) verlies. Afhankelijk van het gebruikte proces voor emailleren, kan beitsing licht zijn met Fe verlies van ongeveer 5 gram per vierkante meter (g/m²) per kant of zwaar met Fe verlies van ongeveer 25 g/m² per kant. De chemische reactie die plaatsvindt tijdens beitsen is ijzer + zwavelzuur = ijzer in oplossing in het zuur + waterstofgas (Fe + H2SO4 = FeSO4 + H2).
Tijdens het proces van beitsen, standaard condities bestaan uit (i) temperatuur van het zuurbad rond 75 °C, (ii) H2SO4 concentratie rond 7%, (iii) beitstijd in het bereik van 10 minuten tot 15 minuten, en (iv) concentratie van Fe in het beitsbad rond 2 g/l. De minste afwijking van deze standaardcondities kan een significante variatie in Fe verlies veroorzaken, en dus in emailadhesie.
Chemische analyse van het staal is ook een extrem belangrijke parameter voor het controleren van ijzerverlies. Sommige elementen zoals fosfor, koper of molybdeen hebben een grote invloed op de waarde. Het is dus vitaal om de concentratie van de verschillende chemische elementen in staal nauwkeurig te controleren. In het geval van direct-op-wit emailleren, is beitsen de sleutelstap voor het verkrijgen van goedkwaliteit delen. Na beitsen, varieert het waargenomen oppervlaktepatroon volgens het gemeten Fe verlies.
In het geval van direct-op-wit emailleren, is het essentieel dat nikkel op het deel na beitsen gedeponeerd wordt voor het waarborgen van goede adhesie van het witte email aan het staal. De hoeveelheid nikkel die op een deel bij een gegeven temperatuur kan worden gedeponeerd, de nikkeldepositietijd en de nikkelconcentratie in het bad varieert volgens de pH. De maximale hoeveelheid wordt bereikt bij het pH-niveau van 2,8. Echter, het is gevonden dat na het beitsproces, de pH aan het oppervlak van het deel minder dan 1 is. Als afspoelen niet uitgevoerd wordt na beitsen, blijft het pH-niveau te laag en is onvoldoende nikkel gedeponeerd. Als het deel in water afgespoeld wordt, blijft het resultaat hetzelfde. Daarom is het doel van zuur afspoelen om de pH van het deel te verhogen, zonder de optimale waarde te overschrijden.
Nikkel speelt een belangrijke rol in het direct-op-wit emailleerproces in het bevorderen van emailadhesie. Indien nodig, kan het in kleine hoeveelheden in conventionele processen gebruikt worden (nikkel flash). De populaire methode gebruikt om nikkel te depositieren is de neerslag van metalen nikkel door verplaatsing van Fe ionen zoals vertegenwoordigd door de vergelijking 2Fe + NiSO4 + H2SO4 = 2FeSO4 + Ni + H2. Tijdens het proces van nikkeldepositie, standaard condities bestaan uit (i) NiSO4 in het bereik van 12 g/l tot 15 g/l, (ii) pH-niveau bij 2,8, (iii) temperatuur bij 70 °C, en (iv) tijd bij 7 minuten. De condities van nikkeldepositie hebben een significante invloed op de hoeveelheid nikkel gedeponeerd. Een lichte variatie kan ernstige effecten hebben op emailadhesie.
Voor het waarborgen dat het direct-op-wit emailleerproces email produceert met goede adhesie en een aantrekkelijke uitstraling, is het essentieel dat een optimale combinatie bestaat tussen het te verkrijgen Fe verlies (in het bereik van 25 g/m² tot 50 g/m²) en de hoeveelheid gedeponeerde nikkel (nikkellaag in het bereik van 1 g/m² tot 2 g/m² per kant).
Het doel van de finale afspoeling is om alle sporen van zuur nog aanwezig op het oppervlak van het deel te elimineren. Twee baden worden doorgaans gebruikt voor finale afspoeling. Het eerste bad heeft parameters van pH-waarde in het bereik van 2,5 tot 3,2 en de temperatuur in het bereik van 30 °C tot 35 °C. De afspoeling wordt gedaan voor 7 minuten. Het tweede bad heeft parameters van pH-waarde in het bereik van 3,5 tot 4 en de temperatuur van ongeveer 25 °C. De afspoeling wordt ook in het tweede bad gedaan voor 7 minuten.
Het doel van neutralisatie is om eventuele zuurresiduen volledig te elimineren. Het neutralisatiebad heeft parameters van pH-waarde in het bereik van 10,5 tot 11,5 en de temperatuur van ongeveer 70 °C. De neutralisatie wordt ook gedaan voor 7 minuten.
Eenmaal de oppervlaktevoorbereiding compleet is, moeten de delen gedroogd worden om te voorkomen dat ze roesten voor het emailleren.
Emailtoepassing – Email kan toegepast worden met behulp van het natte of droge proces. Er zijn veel methoden om email aan te brengen middels het natte proces. Deze methoden worden hieronder beschreven.
In het geval van dip coating, worden de te coaten delen in een email slurry (mengsel van emailpoeder en water) gedoopt, de dichtheid en viscositeit waarvan nauwkeurig gemonitord worden. De delen worden dan opgehangen om het excessieve toegepaste email af te laten druppen, wat een uniforme coatingdikte waarborgt. Dit proces wordt veelvuldig gebruikt voor delen die een complexe vorm hebben, zoals ovencaviteiten. Een nadeel van dit proces is dat zakking van het email kan optreden. Een variant van dip coating, de 'dip en schud' methode, die het bewegen van de delen om verschillende assen betreft wanneer ze uit het bad komen, wat zakking en excessieve dikte van de emailcoating minimaliseert.
In het geval van flow coating proces, omvat het proces het bespuiten van het gehele oppervlak van het deel met email door een of meer ronde zuigen.
In het geval van lucht-ondersteund spuiten, wordt email op de te coaten delen gespoten met een spuitpistool aangedreven door een straal gecomprimeerde lucht bij een druk variërend van 3 kg/cm² tot 4,5 kg/cm². Het proces wordt meestal uitgevoerd in een spuitkabine, de delen hangend op een metaal transportband. Handmatig spuiten vereist hoogervaren operators om zakking en excessieve dikte van de emailcoating te voorkomen. Dit proces kan geautomatiseerd worden en neigt ertoe gereserveerd te zijn voor korte productieruns.
In het geval van electrostatisch spuitproces, wordt een ladingverschil toegepast tussen het negatief geladen email en de positief geladen te coaten delen. De emailleerspuitpistool bestaat uit een centrale buis door welke het email passeert, omringd door een annulaire zuiger door welke de atomiseerlucht sneller passeert dan de stroom van email. Dit snelheidsverschil zorgt ervoor dat de email slurry geatomiseerd wordt in fijne druppels. Aan de punt van de spuitpistool, passeren de druppels een atmosfeer die geïoniseerd is in een elektrisch veld en worden negatief geladen voordat ze gedeponeerd worden op het te emailleren deel. Eenmaal de initiële lagen toegepast zijn, worden de druppels steeds minder aangetrokken tot het deel en ontstaat een afstotende kracht. Dit tegenspreekt de aantrekkende kracht tot evenwicht bereikt is, wat de dikte van de coating controleert. De resulterende emailcoating is uniform en verliezen zijn geminimaliseerd.
Het electroforese proces ook bekend als electrostatisch dip emailleren of ETE (Elektro-Tauch-Emaillierung) proces wordt primair gebruikt voor direct-op-wit emailleren. Deeltjes van email, in colloidale suspensie in een zoute oplossing, worden getransporteerd onder het effect van een elektrisch veld. Deze deeltjes worden negatief geladen op het oppervlak en worden naar de anode van de elektrolytische cel getransporteerd, wat het te emailleren deel is. Dit proces resulteert in een zeer uniforme dikte van email (automatische beperking van depositie) en een uitzonderlijke oppervlakteuitstraling. Het is een heel efficiënte techniek voor platte delen. De nadelen van het proces zijn (i) het is een duur proces, (ii) het vereist het gebruik van een kathode met de vorm van het te emailleren deel, en (iii) het monitoren van de elektrische eigenschappen van de email slurry is tamelijk complex.
Emailtoepassing door het droge proces wordt gedaan door electrostatisch poederspuiten. Het principe van electrostatisch poederspuiten is hetzelfde als voor de natte methode. Een elektrisch veld wordt gevormd tussen de zuigerelektrode en het te emailleren deel. De deeltjes van email, voortgedreven uit de spuitpistool door een stroom lucht, worden negatief geladen, migreren naar het te emailleren deel (positieve elektrode) en worden daar gedeponeerd. Eenmaal de eerste laag gedeponeerd is, beginnen de deeltjes hun aantrekkende kracht te verliezen. Een afstotende kracht wordt dan gegenereerd. Wanneer deze gelijk wordt aan de aantrekkende kracht, worden de deeltjes niet langer gedeponeerd. Dit proces levert dus een uniforme emailcoating en beperkt de dikte ervan automatisch.
De deeltjes van email moeten gecoat worden (organische omhulling, doorgaans silicium) om hydratatie te voorkomen, wat het effect kan hebben van het verminderen van hun elektrische weerstand, wat correcte depositie van email op het deel verhindert. De kwaliteit van de organische coating, de korrelgrootte en rheologie van het poeder zijn cruciale factoren voor het verkrijgen van uniforme depositie van email en een aantrekkelijke oppervlakteuitstraling na branden. Dit proces is zeer effectief voor platte delen, maar het is moeilijker om holle delen te emailleren – bijv. ovencaviteiten – vanwege het Faraday-kooieffect. Het proces biedt diverse voordelen zoals (i) afvalreductie, (ii) materiaalbesparing, en (iii) uniformiteit van coatingdikte.
Drogen en branden van email – Drogen van email is een vitale stap na de natte toepassing van email. Vocht, wat 40% tot 50% van de gedeponeerde massa vertegenwoordigt, kan in feite gelokaliseerde intrekking van het email tijdens branden veroorzaken. De gedroogde coating verkregen wordt 'biscuit' genoemd. Luchtdrogen is niet wenselijk aangezien de delen besmet kunnen worden door stofdeeltjes in de lucht en residueel vocht kan blijven in het email, wat de vorming van 'visvschubben' defecten bevordert. Droogkasten of ovens moeten gebruikt worden bij een temperatuurbereik van 70 °C en 120 °C. Infraroodstraling of convectiedroging is de veiligste manier om delen voor te bereiden voor branden.
Branden van email wordt doorgaans uitgevoerd bij een temperatuurbereik van 780 °C tot 850 °C, wat wel boven de verzachtemperatuur van email (500 °C tot 600 °C) ligt. Het kan gedaan worden in een kastoven of in een continue tunneloven. Brandtijd en temperatuur hangen af van de dikte van het staal en het type email. Branden wordt uitgevoerd in een oxidiserende atmosfeer.
Kastovens worden normaal gebruikt voor korte productieruns en kleine delen. Tunnelovens zijn rectilinieus, U-vormig, of L-vormig en geschikt voor lange productieruns. Ze zijn verdeeld in drie zones bestaande uit pre-verhitting, branden en afkoeling zones. Dit stelt een gecontroleerde toename en afname in de temperatuur toe. De delen, gerangschikt op kraden, passeren deze secties, opgehangen aan een transportband. Luchtdichtingen, gelegen aan de in- en uitgang van de oven, voorkomen warmteverlies. De ovens zijn hoofdzakelijk elektrisch of gas-gefede radiant buis. De verwarmingselementen zijn gerangschikt aan de wanden en bodem van de oven. Thermische energie wordt aan de delen overgedragen door straling en convectie.
Email-naar-staal adhesiemechanismen
De adhesie van email aan het onbehandelde staal wordt bereikt door middel van chemische reacties die plaatsvinden tijdens de brand- en afkoelcycli. Het proces kan verdeeld worden in vier stadia.
In het eerste stadium wat tot 550 °C is, penetreert het vocht en de O2 aanwezig in de lucht de poreuze email en oxideert het Fe in het staal. Dit zorgt voor de vorming van een laag ijzeroxide aan de email/staal interface. Het atoomsgewijs H2 voortkomend uit de decompositie van H2O diffuseert in het staal, hercombineert als moleculair H2 en vult de gaten in het staal. De oplosbaarheid van H2 in staal neemt toe met de temperatuur.
In het tweede stadium wat in het temperatuurbereik van 550 °C tot 830 °C is, verzacht het email dan smelt, vormend een semi-permeabele laag. Dit vermindert gasuitwisseling met de ovenatmosfeer. Het ijzeroxide aanwezig aan de email/staal interface wordt opgelost door het email.
Het derde stadium is rond 830 °C. Op deze temperatuur vinden chemische redoxreacties plaats tussen de ijzeroxidelag aan de email/staal interface, de metaaloxiden in het email en de C in het staal. Fe-Co legeringen neerslaan aan de email/staal interface. Deze zijn het hart van de adhesie van email aan staal. Adhesie wordt bevorderd door de ruwigheid van het staal. De opgeloste O2 hercombineert met de C in het staal, wat gasvormige CO/CO2 vrijlaat. De intensiteit van deze vrijlatingen moet gemonitord worden. De hoeveelheid H2 in het staal is op maximumniveaus.
Het vierde stadium bestaat uit afkoeling. Het email solidificeert, wat gasuitwisselingen stopt. H2 oplosbaarheid in het staal daalt wanneer de temperatuur daalt. Het staal wordt oververzadigd en H2 accumeert onder de emailcoating. Een excessieve hoeveelheid H2 aan de interface veroorzaakt 'visvschubben' defecten.
Defecten van emailcoating
Defecten die afwijzing veroorzaken betreffende kwaliteitsstandaarden voor productie van email gecoate materialen worden aangeduid als emaildetecten. Deze defecten kunnen lokaal begrensde onderbrekingen zijn van de compactheid of structuur van het glasachtige coating. Wanneer emailcoatings besproken worden, zijn reparatie of hergebruikprocessen tamelijk moeilijk uit te voeren voor defecte emailcoatings. Terwijl de vorming van defecten vaak toegeschreven kan worden aan een combinatie van diverse ongunstige parameters, wat leidt tot praktisch oneindig aantal individuele fouten, domineert vaak één factor een typisch defecttype. Daarom worden de defecten ingedeeld in groepen hieronder volgens de onderliggende basismaterialen en toepassingsprocessen.
Visvschubben – Dit zijn staalgerelateerde defecten die halfmaanvormige kraken zijn in grond- of deklagen, die onmiddellijk of zelfs uren of dagen na de brandoperatie optreden. Deze defecten kunnen individueel optreden met een typische grootte van 1 mm tot 5 mm in diameter. De defecten zijn het resultaat van H2 diffusie door het staal en in de emaillaag. De defecten treden alleen op op stukken geëmailleerd aan beide kanten. De H2 wordt gevormd aan het staaloppervlak tijdens branden volgens de reactie Fe + H2O = FeO + H2. H2 wordt in atoomsgewijze vorm opgelost en na afkoeling blijft in het staal als supersatureerde oplossing. De scheiding van H2 van het staal vindt plaats door hercombinatie tot moleculen aan de staal/email fasengrens, dan opbouwen in druk tot 200 kg/cm², wat schubvorming veroorzaakt.
Slechte adhesie – Adhesie van de emailcoating wordt uitgelegd met twee basale adhesiemechanismen namelijk (i) chemische theorie, en (ii) mechanische theorie. Chemische theorie geeft aan dat een continue verschuiving van het type binding te bereiken is in de regio van de fasengrens van de metalen binding van het basismetaal via een oxide adhesielaag tot de ionische binding van de emaillaag. Mechanische theorie wordt gedefinieerd door de voorwaarde voor goede adhesie is verruwing van de interfaceoppervlak wat leidt tot een stevige mechanische klemming van het email aan het staaloppervlak. De adhesie van de emaillaag kan bepaald worden door het te vernietigen door middel van mechanische vervorming. Slechte adhesie van het email is een erg ernstig kwaliteitsprobleem wat de uitstraling bederven kan en kan leiden tot snelle vernietiging van het staal/email composiet. Slechte adhesie kan heel verschillende oorsprongen hebben, variërend van ongeschikte staalkwaliteiten over slechte pre-behandeling, toepassing van emailles met te lage kobalt/nikkeloxide inhoud tot onder- of over-branden.
Bellen – Bellen zijn holle gaten door het gebrand email, met een diameter tot 1 mm, die intact kunnen blijven in het emailoppervlak, maar ook afblazen wat een trechtervormige recess achterlaat. De veelvoorkomende oorzaak van dit defect, ook wel herkooking of C-kooking genoemd, is een lokale sterke gasontwikkeling tijdens branden, met het gas bevattende H2 alsook CO. Beitsresiduen, door hun (gasvormige) decompositieproducten kunnen heel zware opkooking met email en staal veroorzaken. Vanwege de diffusie van de daaruit voortvloeiende H2, kunnen verontreinigingen ook waargenomen worden aan de tegenoverliggende kant van het bladstaal. Vaak worden bellen waargenomen bij holle waren waar in verzegelde ringen of slecht gevormde handvatten obstinate residuen van beitszuur accumuleren.
Verontreinigingen – Verontreinigingen in basislaag emailleren kunnen variëren van bladstaalverontreiniging tot schaalafzettingen. Vaak is het erg moeilijk en tijdrovend om de oorsprong te vinden omdat verontreinigingen in alle stappen van het emailleerproces geïntroduceerd kunnen worden. De meest frequente zijn (i) fijne ijzerdeeltjes van snijden en lassen, (ii) residuen van pre-behandelingsmiddel, (iii) grove deeltjes van malen en ballen (witte vlekken), (iv) grove (onge maal) mal toevoegingen, (v) stof van deklage email, en (vi) schaalafzetting van brandgereedschappen.
Uitbrandingen – Uitbrandingen zijn gelokaliseerde gebieden van ijzeroxide erupties door de emailcoating. De hoofdoorzaken voor deze defecten zijn een te dunne emaildikte of een onvoldoende hoeveelheid refractaire mal toevoegingen. In het eerste geval, penetreert de excessieve ijzeroxide die niet opgelost is in de basise-mail van de fasengrens naar het oppervlak.
Eigenschappen van geëmailleerde stalen
Geëmailleerd staal heeft diverse nuttige eigenschappen die hoofdzakelijk voortvloeien uit de vitrieuze aard van het email. De chemische samenstelling van email verschilt volgens zijn eindgebruik voor het volledig voldoen aan de vereiste kenmerken. De eigenschappen worden hieronder gegeven.
Emailadhesie – Het email moet aan het staalsubstraat hechten voor het waarborgen dat het geëmailleerd staal de vereiste eigenschappen heeft voor elk eindgebruik. Adhesie wordt bepaald door middel van een impacttest, wat betreft het vervormen van een monster van geëmailleerd blad met een halfbolvormige ponch door een 1,5 kg gewicht op de ponch te laten vallen vanaf een hoogte passend voor de dikte van het staalsubstraat. De graad van adhesie wordt bepaald door vergelijking met referentiefoto's. De toegewezen waarde varieert van 1 (zeer goede adhesie) tot 5 (zeer slechte adhesie).
Corrosieweerstand – Email is een coating die staal voorziet van uitstekende corrosieweerstand, zelfs bij hoge temperaturen. Geëmailleerde oppervlakken zijn non-poreus en dus impermeabel voor alle vloeistoffen. Zoutspuittests uitgevoerd op geëmailleerde delen met een koudgewalst of gealuminiseerd staalsubstraat tonen aan dat geëmailleerde delen zoutspuit kunnen weerstaan voor meer dan 500 uur zonder enige tekenen van rood roest. Tests uitgevoerd door het Porcelain Enamel Institute hebben aangetoond dat geëmailleerde panelen 30 jaar kunnen duren zonder enige tekenen van corrosie op het staalsubstraat.
Chemische weerstand van email – De chemische eigenschappen van email kunnen op maat gemaakt worden aan de omgeving waarin het gebruikt moet worden. Email heeft dus extreem goede weerstand tegen chemicaliën (zuren, basen, detergenten en organische oplossingen). Geëmailleerd staal is ook extreem weerstandsfout tegen atmosferische aanval. Dus, regen, atmosferische verontreiniging (zwaveldioxide, stikstofoxide), zoutbeladen kustatmosferen, ultra-violette (UV) straling en plotselinge temperatuurveranderingen leiden niet tot enige veranderingen in de uitstraling, kleur of glans van het geëmailleerde oppervlak.
Mechanische sterkte van het oppervlak – Net als glas, is het oppervlak van geëmailleerd staal erg hard, wat betekent dat het extreem weerstandsfout is tegen krassen, abrasie, impact en slijtage. Hardheid van geëmailleerde stalen is tussen 5 en 7 op de Mohs-schaal. Een van de voordelen van de oppervlaktehardheid van geëmailleerd staal is dat het extreem weerstandsfout is tegen abrasie. Abrasieweerstand wordt bepaald door middel van een wrijvingstest.
Hoge en lage temperatuur stabiliteit – Vanwege de vitrieuze aard, hebben geëmailleerde oppervlakken uitstekende temperatuurstabiliteit. Sommige toepassingen van geëmailleerde stalen vereisen bedrijfstemperaturen van ongeveer 450 °C tot 500 °C. Geëmailleerd staal kan ook blootgesteld worden aan temperaturen van min 60 °C zonder enige nadelige effecten op het email.
Thermische schok weerstand – Emailcoatings kunnen grote temperatuurverschillen van meer dan 100 °C weerstaan zonder enige schade te lijden. Daarom kan het gebruikt worden in toepassingen waar dergelijke variaties bestaan.
Brandweerstand – Een vlam of enige andere warmtebron veroorzaakt geen schade aan een geëmailleerd oppervlak. Verder produceren emailcoatings geen toxische rookgassen in het geval van langdurige blootstelling aan warmte. De brandweerstand van geëmailleerde panelen is geclassificeerd als A1.
Hygiëne en gemak van reinigen – Het gladde, harde vitrieuze oppervlak van geëmailleerd staal heeft geen poriën of kraken. Dit voorkomt de groei van bacteriën en de accumulatie van stof. Daarom kan geëmailleerd staal gebruikt worden in gevoelige gebieden. Verder is geëmailleerd staal een voedselgraad materiaal dat geen geuren afgeeft. Ook, geëmailleerde oppervlakken zijn heel gemakkelijk te reinigen. Het gladde, afgedichte oppervlak van email en zijn uitsluitend minerale samenstelling betekenen dat commercieel beschikbare oplosmiddelen gebruikt kunnen worden voor reinigingsdoeleinden, wat het veel gemakkelijker en goedkoper maakt om te reinigen.
Kleurstabiliteit – Geëmailleerd staal komt in een vrijwel oneindige reeks kleuren, patronen en texturen met een glans, half-mat of matte afwerking. Bovendien is het mogelijk om elk beeld met extreme nauwkeurigheid te reproduceren door schermprinten, bijv. borden, posters, kunstwerken of foto's. Als het proces uitgevoerd wordt bij hoge temperatuur, duren deze beelden zo lang als de rest van het geëmailleerde paneel. Aangezien de kleuren gecreëerd worden met minerale pigmenten, tonen ze aanzienlijke stabiliteit over tijd. Een bijzonder kenmerk is dat ze niet gevoelig zijn voor UV-straling.
Toepassingen van geëmailleerd staal
Geëmailleerde stalen kunnen zowel voor binnen- als buitentoepassingen gebruikt worden. Domestiek gebruik van geëmailleerd staal omvat (i) sanitaire artikelen, (ii) elektrische boilers, en (iii) huishoudapparaten en kookgerei.
Geëmailleerd staal is, in feite, het enige materiaal in staat om de vele spanningen te weerstaan waaraan huishoudapparaten onderworpen zijn, met name in kooktoepassingen. Daarom is het onmisbaar geworden voor specifieke toepassingen waar het onovertroffen is vanwege zijn vele nuttige eigenschappen. Sommige van deze nuttige eigenschappen zijn (i) betere weerstand tegen krassen en abrasie, (ii) geëmailleerd staal behoudt noch absorbeert geuren, dus het kan ze niet overdragen, (iii) weerstandsfout tegen producten normaal gebruikt in de keuken, of ze nu zuur of alkaline zijn, (iv) uitstekende corrosieweerstand, (v) vlamvaste en kan hoge temperatuur weerstaan, (vi) veilig voor contact met voedsel en voorkomt de groei van bacteriën, (vii) zeer weerstandsfout tegen stoom, dus kan gemakkelijk gebruikt worden voor deze kookmethode, en (viii) uitstekende esthetische kwaliteiten.
Geëmailleerd staal heeft veel toepassingen in de bouw. Het kan gebruikt worden als bekleding voor gebouwen of tunnels en in de interieurs van publieke plaatsen, zoals trein- en metro stations, luchthavens en andere gebouwen, als wandbekleding en voor valse plafonds, scheidingswanden en liften. Geëmailleerd staal is ook een uitstekend materiaal voor het inrichten van schone kamers.
Geëmailleerd staal is de ideale oplossing voor buitentoepassingen aangezien het weer- en UV-straling bestendig is, met vrijwel onbeperkte decoratiemogelijkheden. Geëmailleerde panelen zijn bijzonder geschikt voor scheidingsmuren of voor het bekleden van meer traditionele bakstenen gebouwen. Ze zijn vorgefabriceerd om de exacte afmetingen van het gebouw te matchen. De panelen kunnen in elk weer geïnstalleerd worden.
Het gebruik van geëmailleerd staal voor het bekleden van tunnels wordt aanbevolen, aangezien het ze makkelijker en goedkoper te reinigen maakt, betere verlichting waarborgt en de brandweerstand verbetert.
Geëmailleerd staal is een heel populaire keuze voor het inrichten van publieke plaatsen. Vlamvaste, vandalismebestendig, makkelijk te onderhouden en biedend vrijwel onbeperkte decoratiemogelijkheden, is het ideaal als wandbekleding en voor plafonds, scheidingswanden, liftkabines etc. Aangezien het vrij is van bacteriën en niet beïnvloed wordt door vocht, is het ook de perfecte oplossing in ziekenhuizen, schone kamers en sanitaire systemen.
Geëmailleerd staal heeft ook belangrijke toepassingen in de industrie, zelfs in de meest corrosieve atmospheren, bijv. in de chemische en agro-voedselindustrie. De weerstand tegen chemicaliën en fermentatie maakt het een uitstekende bekleding voor silo's, chemische reactoren, droogkasten, gesloten tanks en andere waterbehandelingsopslagsystemen. Verder, vanwege de weerstand tegen hoge temperaturen en warmtereflectie-eigenschappen, kan het gebruikt worden in kolommen en warmtewisselaars. De weerstand tegen corrosie veroorzaakt door verbrandingsgassen maakt het ook een uitstekend materiaal voor de fabricatie van rookgasafvoeren en uitlaatcollectoren.
Geëmailleerd staal is een ideale oplossing voor binnen- en buiten borden en communicatiepanelen. Het oppervlak wordt niet beschadigd door stedelijke verontreiniging, weer, of UV-straling. Het is brandvaste en biedt een reeks decoratieve mogelijkheden, wat het het best mogelijke materiaal maakt voor de meest gesofisticeerde grafische creaties.
Productieproces
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- Stalen Pijp: Typen, Geschiedenis en Moderne Productie
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- De juiste gereedschapstaalgraden kiezen voor optimale prestaties
- Wat is A2 staal? Een veelzijdige, kosteneffectieve gereedschapsstaalkwaliteit voor industriële en houtbewerkingstoepassingen
- EN 10326 Graad S550GD Koudgewalst Constructiestaal met Warmgalvanisatie-Coatings
- EN 10326 S250GD Koudgewalst Constructiestaal – Hoogwaardig, Warm-Gedopt
- EN 10326 S280GD Koudgewalst Staal – Premium Hoogwaardig Constructiestaal
- EN 10326 S320GD Koudgewalst Constructiestaal – Hoogwaardig, Meerdere Coatingopties
- EN 10326 S350GD Koudgewalst Constructiestaal – Hoogwaardig, Niet-Gelegeerd
- EN 10326 S220GD Koudgewalst Constructiestaal – Hoogwaardige, Corrosiebestende Coatings