



Continu walzen van staaf en draad: high-tech voor superieure langproducten
Eindeloos walzen van staven en draad
Eindeloos walztechnologie is de meest geavanceerde procesmethode voor het walzen van staven en draad (langproducten) van blokken (billets). Het bestaat uit een lasinrichting ontworpen om blokken eindeloos aan elkaar te verbinden voor een continue toelevering aan de walserstreet. Ingeschakeld door lassen van blokken uit de opverhittingsovens aan de bovenstroomse kant van de walserstanden. Het verbinden van het staarteinde van het gewalste blok en het kopereinde van het te walzen blok is een van de sleutelaspecten van de eindeloze walztechnologie.
Hoewel eindeloos walzen sinds eind jaren '90 commercieel in werking is, duurde het lang voordat een zekere technische rijpgraad bereikt werd. Hoofdredenen:
- Moeilijkheid ontwikkelen lastechnologie voor warme blokken met grote dwarsdoorsnede in korte tijd.
- Bereiken hoge laskwaliteit voor verbeterde opbrengst.
- Moeilijkheid technologie voor complete en gladde ontgrating van de gelaste naht in korte tijd om oppervlaktefouten en vervorming van blokken te voorkomen.
- Kwaliteitsverschil tussen gelaste naht en rest van blok binnen acceptabele grenzen houden, aangezien de naht tijdens walzen uitgerekt wordt tot grote lengte, wat uniformiteit van chemische samenstelling en mechanische stabiliteit van het eindproduct beïnvloedt.
Eindeloos walzconcept
Het concept heeft de algemene walsmethode veranderd, die eerder gebaseerd was op individuele blokken met cyclus: neus-instroom, walzen, staart-uitstroom, blokkengaten. Deze cyclus dicteerde ontwerp van bestaande apparatuur en regelsystemen in huidige staaf- en draadwalzers.
Opslagschil op blok uit opverhittingsoven wordt verwijderd door hoogdrukwaterstraal in descaler. Daarna wordt koper van blok gelast met staart van blok dat al in ruwwalsgroep is. Lassen moet voltooid zijn terwijl blok vooruit beweegt. Lasmachine vast op bewegende wagentje (twee brushless motoren) of met knelrolsets aan weerskanten (of beide). Snelheid van beide blokken moet gelijkgetrokken worden. Lasmachine-klemmen (hydraulisch aangedreven) klemmen de twee einden → eindvlakken gecentreerd. Eerste stap: smelten eindvlak, vervolgens uitdrukken (upsetting) van blokken → lasverbinding. Deze methode zorgt dat fysieke structuur lasnaat conform is met bronblokken → laskwaliteit gewaarborgd.
Eisen aan aandrijfsysteem
- Veiligheid lasmachine en nauwkeurigheid lasproces: snelheid blok aan kopzijde lasmachine = lineaire waalsnelheid in eerste stand.
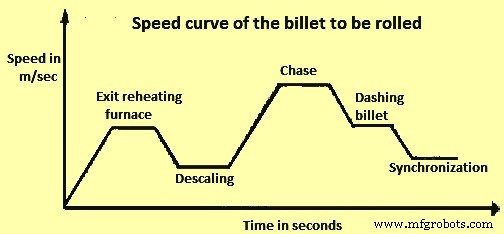
- Snelheid blok (lager voor descalereffect in descaler) moet na descalen toenemen om in te halen op snelheid blok al in walzer. Rollengang van oven tot ruwwalsgroep moet multilevel snelheidsaandrijving zijn.
- Willekeurige condities tijdens walzen → plaats waar te walzen blok inhaalt op blok al in walzen verschilt telkens. Aandrijving voor "nachten" (chase) moet corresponderen met positie-servosysteem. Snelheidscurve in Fig. 1.
Lasproces
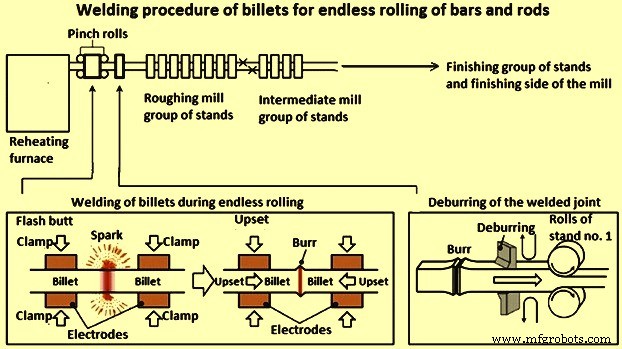
Lasproces voltooid tijdens voorwaartse beweging blok. Gecontroleerde elektrische boog tussen twee blokkeinden → smelten staal op beide kanten in voldoende volume → vervolgens upsetten (samendrukken) en verbinden via hydraulische upset-inrichting. Deel van staal "spreidt" uit (grat) aan beide blokkeinden. Na lasvervollediging wordt grat bij gelaste naht verwijderd door ontgratmachine en getraceerd tijdens walzen. Totale verwijderde grat = verlies in walzersopbrengst (0,2–0,3% gewicht van 12 m blok), direct afhankelijk van blokgrootte. Hele reeks geautomatiseerd → eindeloos walzen zonder extra werklasting operatoren.
Voor las binnen beperkte ruimte tussen oven en ruwwalzer wordt normaal flash-butt lasmethode gebruikt, binnen beschikbare korte tijd. Lasmachine tussen oven en ruwwalzer, knelrollen voor en na lasmachine. In conventioneel walzen: constante spacing tussen blokken via instelling blokonttrekkingstijd in sequentiële controle oven en/of overdrachtsnelheid knelrollen in sequentiële controle ruwwalzer. Bij eindeloos walzen: blokoverdrachtsnelheid gecontroleerd door voor- en achterzijde knelrollen → daarna snelheid lasmachine gesynchroniseerd met blokoverdrachtsnelheid → lassen en upsetten aan blokkeinden.
Lasmethode: flash-butt las. Grote hoeveelheid vonken en spatter tijdens lassen in alle richtingen (boven, zijkanten, onderzijde). Risico op spatter dat apparatuur/kwaliteitsproblemen veroorzaakt in aangrenzende draad. Hoofduitdaging: effectieve inperking vonken en spatter tijdens voorverhitting en flash-fase. Ongecontroleerde spreiding zorgt dat materiaal aan lasunit componenten en verdwijn-rolsysteem (inclusief sensoren/encoders) kleeft → potentiële schade. Verschillende leveranciers hebben methoden ontwikkeld om spatter te minimaliseren. Lasprocedure en ontgratoperatie in Fig. 2.
Temperatuur- en walsverschleisfactoren
In ideale omstandigheden alle materiaal dezelfde verwarmings- en walscyclus. Bij eindeloze bloklassen in nieuwe walzer kan lay-out dicht bij deze voorwaarde ontworpen worden. In bestaande walzers kan tijd tussen verlaten oven en aankomst eerste stand aanzienlijk verschillen tussen kop- en staarteinde blok. Tijdens walzen wordt kleine lengte blok in temperatuur verhoogd door energie bij las, terwijl aan weerskanten lagere temperaturen heersen door watergekoelde klemmen van lasmachine.
Twee hoofdinvloeden op eindeloos continu walzproces: (i) walsverslijt, (ii) temperatuurverschil. Voor compensatie walsverslijt: kleine walsopeningwijzigingen die rekening houden met materiaalspreiding, spanning tussen gekoppelde standen, overbelasting individuele stand. Consistente temperatuur via statistische drukcontrole om cyclische temperatuurafwijkingen te minimaliseren.
Nodig: eindeloze operatie zo stabiel mogelijk maken voor afwerkwalzer met consistente condities → verbeterde tolerenties, metallurgische kwaliteit, walzerbedrijf. In praktijk te compenseren effecten: (i) instroomtijdcyclus levert niet gelijke bloktemperaturen kop-staart, (ii) lasproces creëert temperatuurdifferentieel, (iii) ontgrating gelaste naht creëert kleine dwarsdoorsnedeverschillen. Verder: eindspiraalgewicht (indien opgehold) niet meer gekoppeld aan blokgewicht → tracking ontworpen voor kwaliteitsidentificatie en nauwkeurige spiraalgewichten.
Lasproces tijdens voorwaartse beweging → eindeloos walsbestsysteem moet bestaan uit aandrijfcontrole, luscontrole, sequentiële controle.
Automatisering van het lasproces
Effectief automatiseringssysteem is sleutelcomponent voor controle lasproces → waarborgt vereiste kwaliteitsniveau en processtabiliteit. Succesvolle, goed uitgevoerde gelaste naht moet tonen:
- Robuustheid en mechanische stabiliteit tijdens walzen → geen oppervlaktefouten op gewalst product.
- Voldoende en consistente waarden ontkooling (in laszone) binnen acceptabele variatie 4–8% max voor alle lage en middelmatige koolstofgraden (koolstofgehalte ≤ 0,4%).
- Absolute afwijking in treksterkte en reksterkte ≤ ±8% van normale waarde staaf.
Deze eisen niet gehaald bij slechte homogeniteit smeltmateriaal of aanwezigheid kaviteiten/gasbellen in laszone. Defecten door instabiliteit elektrische boog of onvoldoende uitvoering upset-fase (toegepaste druk, benodigde geometrische "samendrukking" tussen blokkeinden). Toegewijde automatisering nodig voor strikte, punctuele real-time monitoring van parameters:
- Temperatuur blokken verlaten oven
- Temperatuur lasvlakken op basis van smeltkarakteristieken blok
- Positie klemmen, spanning tussen klemmen en stroom door klemmen
- Brandsnelheid lasvlakken
- Verbrande lengte tijdens flashing
- Smeltdiepte en flashing-tijd
- Druk en "uitgedukte" diepte tijdens upset-fase
Voordelen van het eindeloze walzproces
- Eliminatie van inter-blok gaptijd: productiecapaciteit walzer toename 8–12% max (mits ingebouwde capaciteit in oven, geen wijziging walsparameters). Bij gebrek aan ingebouwde capaciteit: zelfde output met lagere waalsnelheid → besparing specifiek stroomverbruik, minder slijtage wisselende onderdelen.
- Eliminatie kop- en staartsnijden: opbrengststoename 0,7–0,9% (afhankelijk van walsdoordesign en indeling cizerscharen).
- Hogere stabiliteit walzerbedrijf: consistentie opstelling door walzen van één eindeloos blok.
- Verminderd risico op kabels (cobbles) in walzer.
- Praktisch geen korte staven op afkoelbed: door walzen van één eindeloos blok → opbrengststoename tot 1% (afhankelijk walsdoordesign, productgrootte, automatiseringsniveau).
- Langere levensduur wisselende onderdelen: drastische reductie aantal kopbijten in walsstanden en geleiders → minder mechanische slagen, betere temperatuurstabiliteit.
Productieproces
- TMT-wapeningsstaven – Aangebrande en aangedund voor ultieme sterkte en duurzaamheid
- Dunne Bram Gieten & Walzen: Verbetering van Plat Product Productie
- Geavanceerde Billet-inspectie en -conditionering voor Automobielstaafstalen en Draadstaven
- Walserij uitgelegd: typen walserijen en veelvoorkomende metaaldefecten
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen
- Walsen begrepen: hoe walserijprocessen metaal vormgeven
- Walserijen Begrepen: Types, Processen en Toepassingen
- Professionele kraan geleiderstaven & systemen voor betrouwbare stroomvoorziening
- AMPCO® 8 Extruderen & Getrokken Staven – Hoogsterkte Aluminiumbrons voor Superieure Prestaties
- AMPCO® 21: Hoogpresterende Gestrudeerde en Getrokken Rondstaven en Staven
- AMPCO® 18: Premium geëxtrudeerde & getrokken ronde & rechthoekige staven