



Buigen van roestvrij staal buizen onder de knie krijgen: Bewezen technieken & sleuteltips
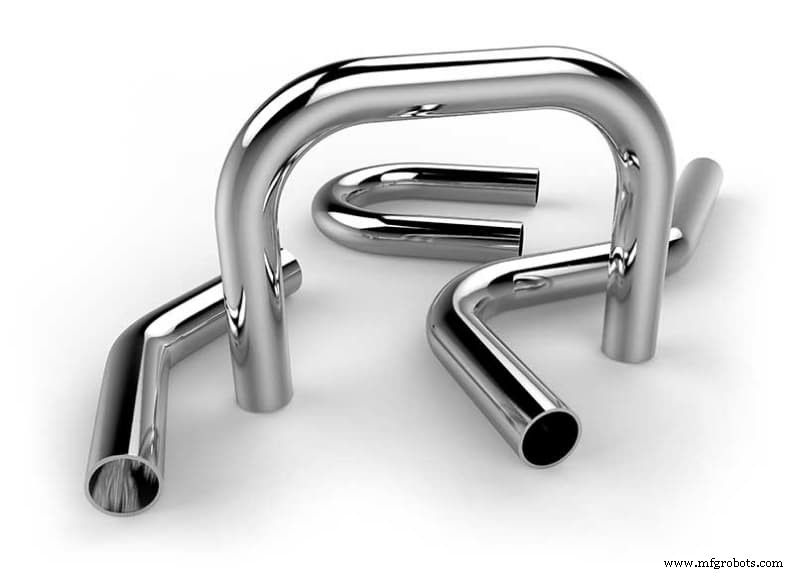
Roestvrij staal is een van de meest populaire materialen in de productie-industrie. Dit maakt buigen van roestvrij staal buizen een standaard vormgevingsproces voor het fabriceren van metalen onderdelen voor diverse toepassingen. Ingenieurs en ontwerpers beschouwen het als een hoofdbewerking als onderdeel van een systeem van buizen en pijpleidingen.
Echter, een goed begrip van hoe staalbuizen te buigen is nodig. Sommige high-end roestvrij staal materialen zijn nu mainstream, wat hun bewerkingsuitdagingen verergeren. Daarom is het essentieel om te weten hoe men het buigproces aan moet pakken.
In dit artikel zullen we de meest effectieve methoden van buigen van staalbuizen bespreken. We begeleiden u ook door het halen van het beste uit het proces.
Basis en uitdagingen van Buigen van roestvrij staal buizen
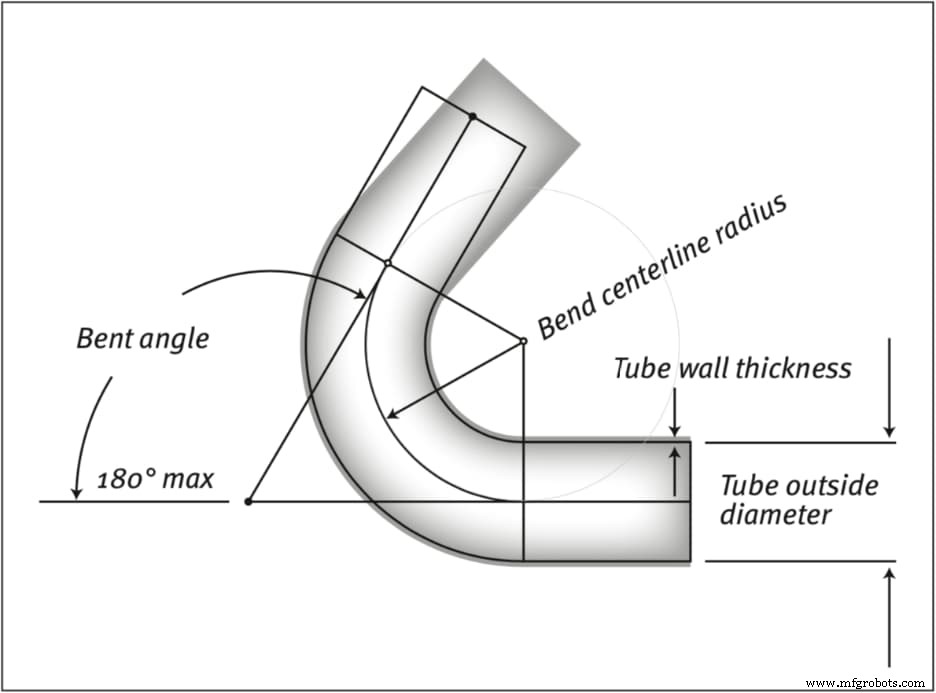
Het gebruik van staal voor custom prototyping kan lastig zijn. Het is een hard materiaal. Echter, het is een duktil en smeedbaar materiaal. Het is gemakkelijk te vormen met diverse bewerkingsprocessen in verschillende vormen. Buigen van roestvrij staal buizen is een proces dat helpt de buizen in diverse waardevolle configuraties te vormgeven.
Hoewel het mogelijk is om roestvrij staal in verschillende vormen te buigen, kan het proces aanzienlijke directe druk vereisen voor gespecialiseerde tools. Wanneer we praten over buigen van high-end roestvrij staal materialen, verschuift de aandacht naar verhoogde buigmoeilijkheden. De moeilijkheid hangt vaak af van de dikte van de buis.
Dikwandige buizen vereisen meestal verhoogde kracht om te buigen. Bovendien kunnen specifieke formaten en vormen van buizen hun eigen set buigapparatuur vereisen. De mogelijkheid van terugvering treedt ook op als een significante uitdaging bij het buigen van roestvrij staal buizen.
Hoe roestvrij staal buizen te buigen
Het is best lastig om met roestvrij staal buizen te werken. Echter, sommige technieken kunnen het proces vereenvoudigen. Deze sectie zal bespreken hoe roestvrij staal buizen te buigen met de meest effectieve methoden.
Mandrel buigbuizen
Mandrel buigen van metalen buizen wordt vaak uitgevoerd op een rotary draw tube buigmachine. Een mandrel is een tool die binnenin een buis wordt geplaatst om ervoor te zorgen dat de vorm intact blijft tijdens het buigen. Mandrels kunnen voorzien zijn van additionele balvormige staal om ervoor te zorgen dat ze binnenin de gebogen secties van buigingen blijven tijdens het buigproces.
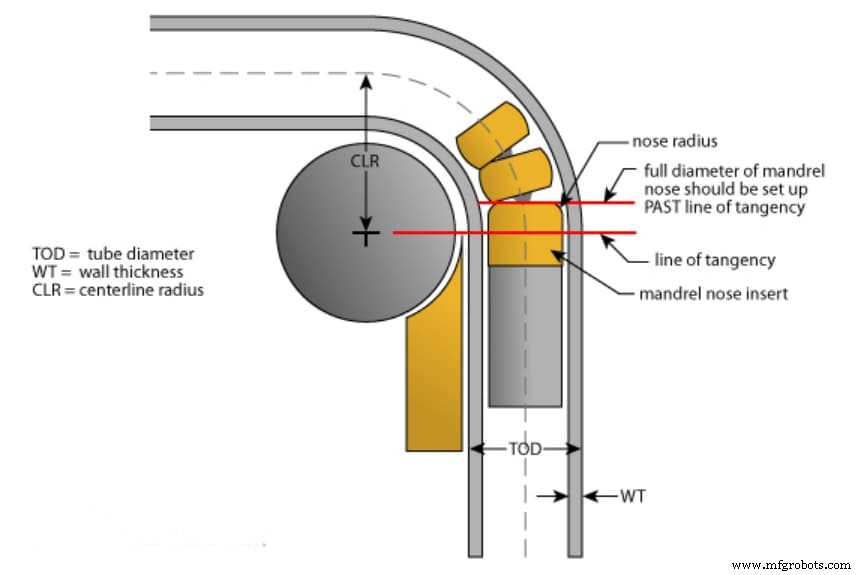
De opstelling voor mandrel buigbuizen omvat:
- Een drukmatrijs — deze matrijs houdt de tangens (of het rechte deel) van de buis vast.
- Een klemmatrijs — roteert de staalbuis om de buigmatrijs.
- Een mandrel — ondersteunt het interieur van de buis rondom de buiging en kan voorzien zijn van enkele articulatieballen.
- Een wipermatrijs — maakt contact met de buis net voor het tangenspunt van de binnenstraal, wipt tegen het werkstuk om rimpels op de binnenstraal te voorkomen.
Mandrel buigbuizen domineert het landschap van buigen van roestvrij staal buizen, met name toepassingen met strakke stralen. Wanneer u denkt aan hoe roestvrij staal buizen te buigen tot een straal, moet u mandrel buigen kiezen. Dit is omdat de methode maximale controle biedt over ovaliteit en wandverdunning.
Het gebruik van een mandrel in de binnen-diameter (ID) helpt de stroom van materialen tijdens het buigen te ondersteunen. Evenzo ondersteunt de drukmatrijs de buiten-diameter (OD). De elementen combineren om de buis OD en ID tijdens het buigproces te controleren. Mandrel buigbuizen helpt de meest voorkomende buigproblemen te voorkomen, het meest belangrijk, terugvering. Het voorkomt ook rimpels, vervlakking en knikken.
Drie-rol buigen
Roll buigen of hoek buigen is een effectief proces voor grotere werkstukken. Het omvat doorgaans drie rollen in een piramide-achtige positie met ofwel verticale of horizontale freesoriëntatie, afhankelijk van de grootte van de sectie. De rollen bewegen zodanig dat ze grote, meestal specifieke stralen kunnen produceren.
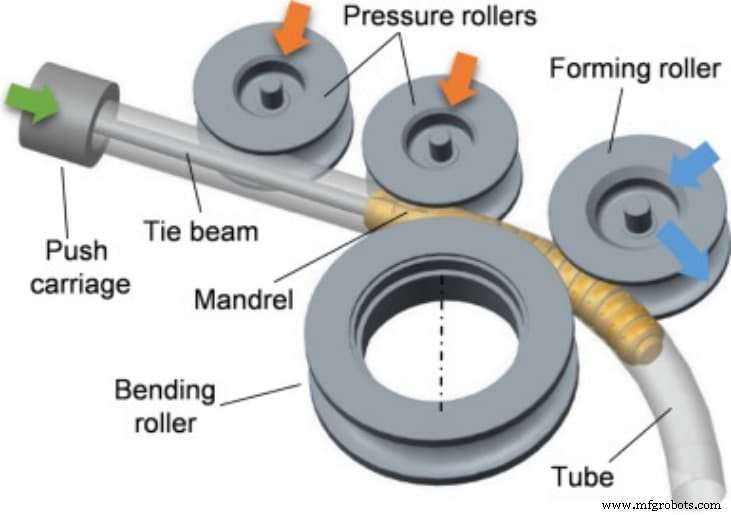
De machine bepaalt welke rollen naar welke kant bewegen. De locatie van de middelste rol bepaalt de straal van de buis of pijp. De bovenste rol kan op sommige machines omhoog en omlaag bewegen om de gewenste hoek te geven. Op andere machines bewegen de twee onderste rollen terwijl de bovenste rol stationair blijft.
Fabrikanten gebruiken roll buigen voor het produceren van spiralen. De operator continue spoelen produceren door de buis na een omwenteling te tillen. In dit geval zou het werkstuk een grote straal en een één-diameter pitch moeten hebben. Echter, als het een grotere spoelpitch heeft, zal er behoefte zijn aan een additionele rol. Deze rol helpt de buis naar buiten te leiden tijdens de vorming van de spoel.
Draw buigen
Deze methode is vergelijkbaar met het mandrel buigbuizenproces, gewoon zonder de mandrel. Het verhoogt de precisie van het buisonderdeel om complexe mengsels zonder deformaties te bereiken. In deze methode wordt de machine ondersteund met klemmen.
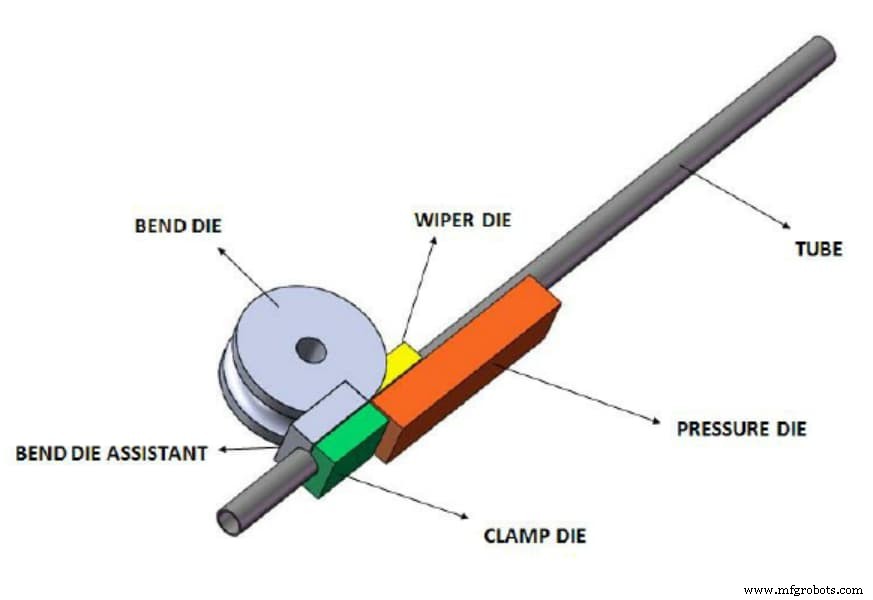
De klemmen stellen het trekken van de buis naar een vorm toe die een vergelijkbare straal heeft als de pijp. Met dit principe helpt draw buigen om scherpe buigingen op de buis te krijgen terwijl hoge-niveau nauwkeurigheid en consistentie behouden blijven.
Fabrikanten gebruiken vaak de rotary draw buigmethode op buisonderdelen die gebruikt worden op structurele frameworks en machines. Typische voorbeelden zijn rollcages, fietsstuur, leuningen, etc.
Compressie buigen
Een andere efficiënte methode van buigen van roestvrij staal buizen is compressie buigen. Deze methode buigt het materiaal om een stationaire buigmatrijs met behulp van een compressiematrijs. Het systeem omvat de initiële klemming van de buis achter het achterste tangenspunt. Na dit helpt de compressiematrij om het werkstuk te "comprimeren" tegen de buigmatrijs.
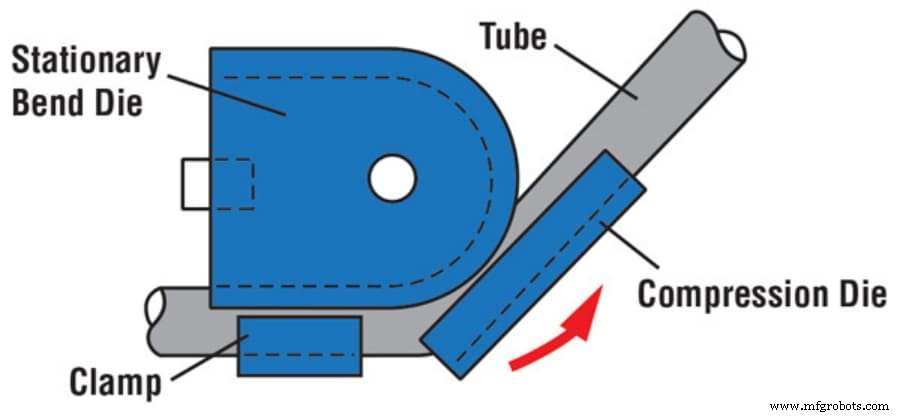
Compressie buigbuizen werkt het beste voor symmetrische werkstukken. Dit zijn buizen met identieke buigingen aan beide kanten. De buiging van deze buizen vindt plaats in één opstelling op machines met twee buigkoppen. Dus, u wilt misschien deze methode kiezen wanneer de rondeheid van een buiging niet de meest kritieke overweging is.
Compressie buigen is ideaal voor snelheid en economie wanneer u hogere output wilt bereiken bij lagere kosten. Echter, we raden deze methode niet aan voor buizen met een centerline radius (CLR) minder dan twee keer de buigdiameter. Dat wil zeggen, u hebt ten minste een 2-inch centerline nodig voor een 1-inch buisbuiging om de gewenste buigkwaliteit te krijgen.
Geïnteresseerd in andere buigtechnieken op ander bladmetaal? Lees: Hoe bladmetaal te buigen. Heeft u de behoefte om gebogen roestvrij staal buizen te produceren, RapidDirect is de uwe. Upload gewoon uw ontwerpbestand.
Overwegingen voor Buigen van roestvrij staal buizen
Wanneer u nadenkt over hoe staalbuizen te buigen, moet u enkele structurele overwegingen en factoren in aanmerking nemen. De belangrijkste zijn:
Buigradius
Buigen van staalbuizen vereist vaak het bereiken van een strakke straal. In de meeste gevallen resulteert de verdunning van de buitenwand van de buiging in een vervormde buiging. Het inzetten van een mandrel voor ondersteuning kan hierbij helpen. Dit betekent dat mandrel buigbuigen de meest betrouwbare methode is in dit geval.
Soms kan het bereiken van een strakke straal ertoe leiden dat het staal zijn elastische grenzen overschrijdt. Dit leidt vaak tot deformaties zoals rimpels en hobbel. Drie-rol buigen of rotary draw buigen is de aanbevolen methode in dergelijke situaties.
Bovendien vereisen strakkere buigradii vaak dat u kracht meer voorzichtig toepast. Een 180-graden buiging kan haalbaar zijn afhankelijk van de buis zijn binnen-diameter en dikte. Echter, een bredere "U"-vorm kan nodig zijn om de structurele integriteit en de binnenvorm te behouden.
Strekgrens
Een andere essentiële overweging voor buigen van roestvrij staal buizen is strekgrens. Het is een van de karakteristieken van staalmaterialen die de waarschijnlijkheid van terugvering vorming kan geven. Materialen met hogere strekgrens zullen een grotere elastische tot plastische vervorming verhouding hebben. Dergelijke materialen zullen ook meer terugvering tonen dan die met lagere strekgrens.
Daarom is het vitaal om de strekgrens van uw staalmateriaal te bepalen voordat u buigt. Elke buiging geeft een redelijke hoeveelheid vervorming. Daarom moet de strekgrens overwogen worden met betrekking tot de specifieke hoeveelheid verwachte vervorming.
Materiaal dikte
Materiaal dikte variaties zijn een grote uitdaging wanneer het aankomt op buigen van roestvrij staal buizen. Het speelt met name een significante impact wanneer fabricanten proberen specifieke buigtoleranties te bereiken. De dikte van diverse roestvrij staal wordt vaak besproken met betrekking tot gemiddelden. Echter, de daadwerkelijke materiaaldikte valt in de realiteit binnen een specifiek bereik.
Daarom kan een lichte variatie in dikte de buighoek met enkele graden significant beïnvloeden. Dit beïnvloedt resultaten vaak, zeker als u strakke toleranties nodig hebt. Het is essentieel te weten dat sommige materialen meer buigkracht nodig kunnen hebben dan andere tijdens custom buisfabricatie. Dikkere roestvij staal graden zullen grotere kracht vereisen dan dunne.
De vervorming betrokken bij het buigen van dikkere materialen rond gegeven stralen is hoger dan die van dunne materialen rond dezelfde stralen. Hoekker de wanden, hoe hoger de druk de buis kan weerstaan. Evenzo zijn buizen met dunne wanden meer vatbaar voor instorting tijdens het buigen.
Daarom is het raadzaam om de buigkracht correct in te stellen om inconsistenties en materiaaldeformatie te voorkomen. U moet het juiste proces kiezen en de machine correct instellen.
Gelaste buizen vs. Naadloze buizen
Zowel naadloze als gelaste buizen kunnen gebogen worden. Echter, naadloze buizen buigen vaak beter als de gewenste straal strak is. Aan de andere kant maken de dunne wanden van gelaste buizen ze nuttig voor grotere diameter toepassingen. De naad van gelaste pijpen kan interfereren met de consistentie van buigingen. Dit is door het spanningsconcentratiepunt dat op de buis vormt.
Spanningsconcentratie geeft gelaste buizen 20% minder werkdruk dan naadloze buizen. We kunnen ook de mogelijkheid van onjuiste lasvorming niet negeren, wat leidt tot de buis niet perfect rond te zijn. Dit voorkomt juist buigen van gelaste buizen.
Roestvrij staal buizen buigradius tabel
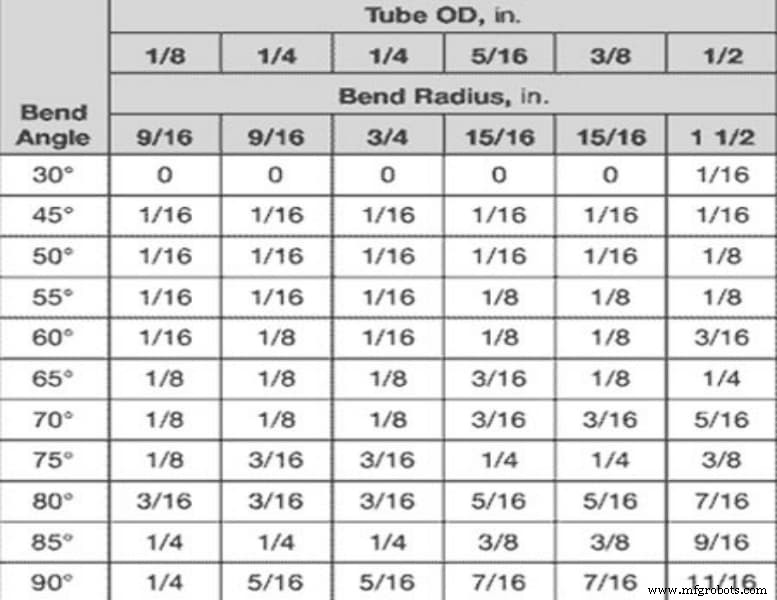
De buigradius van een buis is de straal gemeten tot de buis zijn middenlijn. Buigradius tooling verschilt vaak, afhankelijk van de buigmachine. Echter, de meest voorkomende zijn meestal in lijn met specifieke vuistregels.
Standaard Draw Buigradius is 2 x D
Dit betekent dat een buis met een OD van 20mm een buigradius van 40mm vereist. Strakkere buigradii zoals ½ x D zijn mogelijk. Echter, het is vaak duurder om iets onder 2 x D te krijgen.
Minimale Rol Buigradius is 7 x D
Materiaaleigenschappen en wanddikte beïnvloeden de minimale rol buigradius. Daarom is het technisch veilig om de 7 x D-richtlijn aan te houden. Het is ook raadzaam om een brede tolerantie in buigradii toe te staan.
Toepassingen van roestvrij staal buizen
Roestvrij staal buizen is een veelzijdig materiaal dat in diverse industrieën gebruikt wordt vanwege zijn gemak van montage. Het kan ook extreme condities weerstaan zoals hoge temperaturen en druk. Dit is een van roestvrij staal zijn eigenschappen die ze nuttig maken in specifieke industrieën.
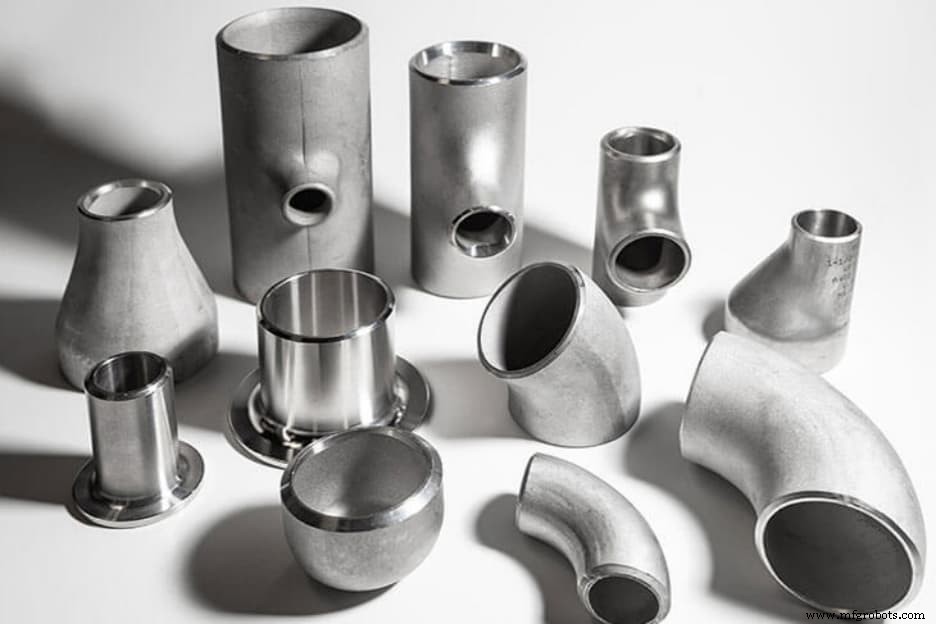
Bijvoorbeeld, CNC-bewerking voor de automobielindustrie gebruikt roestvrij staal buizen voor het fabriceren van hoge-kwaliteit dempers. Dit is omdat ze de extreme druk die door ze heen gaat kunnen weerstaan. Het vindt ook gebruik in medische hulpmiddelen, zonnepanelframes, industriële apparatuur, en elektrische bedrading. Het vermogen om staalbuizen in diverse vormen en diktes te vormen maakt ze nog nuttiger.
U zult roestvrij staal buizenproducten vinden voor diverse huishoudelijke toepassingen, inclusief apparaten, verwarming, water, en rioleringssystemen. Er is nauwelijks een industrie die dit veelzijdige materiaal niet gebruikt, variërend van luchtvaart, automobiel, technologie, elektrisch, constructie, en voedsel & drank industrieën.
Innovators blijven elke dag nieuwe toepassingen voor roestvrij staal buizen ontdekken terwijl ze ze in elk aspect van het leven incorporeren.
Dus, is buisbuigen goed voor uw toepassing?
Zoals vermeld, zijn staalbuizen nuttig in diverse industrieën voor verschillende toepassingen. Ook de beschikbaarheid van gesofisticeerde machines en moderne methoden maakt buisbuigen preciezer. Daarom zal het selecteren van het geschikte materiaal, proces, en tooling u een geweldige kans geven om de perfecte buiging voor uw toepassing te bereiken.
Als u bereid bent om meer kosteneffectieve middelen te leren en correcte buisbuigbegeleiding te krijgen, is RapidDirect's CNC-bewerkingsservice voor u! Wij bieden ook custom buisfabricatie en productiediensten die u ergens anders niet zult vinden. Ons team van experts biedt rapid prototyping-diensten tegen concurrerende prijzen.
Dat is nog niet alles. Ons expertteam biedt professioneel advies over uw ontwerp. Dan helpen wij u hoge-kwaliteit en gewenste staalbuizen te fabriceren. Wij bieden kwaliteitsborging die u altijd kunt vertrouwen. Upload vandaag uw CAD-bestand en krijg een instant offerte.
Veelgestelde vragen
Hoe moeilijk is het om roestvrij staal buizen te buigen?
Buisbuigen kan heel moeilijk zijn door de hardheid van het materiaal. Echter, het kiezen van de juiste fabricant met juiste kennis van processen en tooling kan het proces meer naadloos maken.
Is mandrel buigen beter dan rol buigen?
De methode die u kiest hangt af van uw buigvereisten. Mandrel buigen is preferred voor buigoperaties met strakkere stralen om vervlakking, rimpels en knikken te voorkomen. Aan de andere kant is rol buigen ideaal voor dunne buizen met een grote buigradius.
Wat zijn de toepassingen van roestvrij staal buizen?
Veel industrieën gebruiken roestvrij staal buizen voor diverse toepassingen. Ze worden gebruikt in huishoudelijke apparaten, automobiel- en luchtvaartonderdelen, elektronische apparaten, rioleringssystemen, medische hulpmiddelen, en nog veel meer.
Industriële technologie
- Koolstofstaal vs Roestvrij Staal: Belangrijkste verschillen die elke fabrikant moet kennen
- Belangrijkste roestvrij staal hanteringsfouten om te vermijden voor levensduur & esthetiek
- Premium roestvrij staal oplossingen voor snijden, slijpen en afwerken
- Roestvrij Staal Recyclen: Voordelen, Uitdagingen en Best Practices
- Austenitisch vs. ferritisch roestvrij staal: belangrijkste verschillen uitgelegd
- Roestvrij Staal Handvaten: Voordelen, Nadelen en Expert Inzichten
- Roestvrij Staal Uitgelegd: Samenstelling, Productie En Mondiale Impact
- Roestvrij staalkwaliteiten: typen, eigenschappen en toepassingen
- Monel Legeringen Uitgelegd: Sleutel Eigenschappen en Toepassingen in de Praktijk
- Conditie A vs. Conditie B Roestvrij Staal: Belangrijkste Verschillen Uitgelegd
- Roestvrij Staal: De Drijfveer van de Moderne Achtbaan Revolutie