



Voorkomen van waterstofgeïnduceerde scheuring bij lassen van koolstof- en laag-gelegerde stalen
Lassen van koolstof- en laag-gelegerde stalen en waterstofgeïnduceerde scheuring
Booglassen is een proces waarbij stalen door samenvloeiing worden verbonden. Normaal gesproken gebruikt het proces een compatibel vullingsmateriaal. Voordat een goed verbonden naad ontstaat, moet het naadoppervlak boven de smelttemperatuur worden verhitt om volledig te vloeien met het lasmetaal. Hoewel de metallurgische reacties die smelten, verziliding en vaste-stoftransformaties omvatten niet ongewoon zijn, zijn de waargenomen temperaturen en afkoelsnelheden extreem.
Actieve gassen zijn ook aanwezig en kunnen oplossen in het gesmolten staal. Fluxen worden toegevoegd om te legeren met en het lasmetaal te beschermen. Over het algemeen zijn naden rigied en beperken dimensiewijzigingen veroorzaakt door krimp en vaste-stoftransformaties, wat restspanningen van de orde van de strekkingsgrens (YS) produceert. Omdat de metallurgische veranderingen niet onder evenwichtscondities plaatsvinden en de spanningen hoog zijn, kunnen veel van de reacties plaatsvinden in het lasmetaal, de warmtebeïnvloede zone (HAZ) van het staal, of beide, en defecten produceren die de integriteit verzwakken.
Vanwege de enorme variabiliteit van lasprocessen is het moeilijk om veel details te geven over de exacte mechanismen of de correcties die aangebracht kunnen worden. Bovendien zijn veel correctieve maatregelen voor de hand liggend zodra de meeste defecten worden uitgelegd. Eén probleem, dat betrekking heeft op waterstof (H₂), is niet eenvoudig. Omdat dit probleem relevanter wordt naarmate meer hoogsterke, laag-gelegerde (HSLA) stalen worden gelast, is het onderwerp van waterstofgeïnduceerde scheuring (HIC) zeer belangrijk.
Classificatie van stalen
Koolstof- (C) en laag-gelegerde stalen worden gelast omdat ze wijdverspreide toepassingen hebben en een goede lasbaarheid vertonen. Deze bruikbaarheid is voornamelijk te danken aan de metallurgische kenmerken van het ijzer- (Fe) basesysteem. De kenmerken omvatten de mogelijkheid om allotrope (microstructuur-) transformaties te ondergaan, wat de mogelijkheid biedt tot verharding en versterking door martensitische en bainitische transformaties of uitvallingsmechanismen, naast de mogelijkheid om gemakkelijk te legeren met een groot aantal elementen. De lasbaarheid van C- en laag-gelegerde stalen kan algemeen worden geclassificeerd in (i) fabricagelasbaarheid en (ii) dienstlasbaarheid.
Fabricagelasbaarheid is te danken aan de mogelijkheid om C- en laag-gelegerde stalen te lassen zonder schadelijke discontinuïteiten te introduceren. De acceptabiliteit van deze discontinuïteiten hangt af van de toepassingsomstandigheden voor de specifieke gelaste constructie. De fabricagelasbaarheid van staal kan adequaat zijn voor een niet-kritische toepassing. Echter, hetzelfde staal wordt misschien niet aanbevolen voor een kritische toepassing, of speciale voorzorgsmaatregelen zoals voorverhitting kunnen nodig zijn bij het lassen. Fabricagelasbaarheid heeft voornamelijk te maken met discontinuïteiten zoals H₂-geassisteerde porositeit, laagscheuring, koude scheuring, warme scheuring en herhittaarscheuring.
Dienstlasbaarheid van C- en laag-gelegerde stalen is te danken aan het feit dat de afgelaste constructie eigenschappen heeft die voldoende zijn voor de beoogde functie. Een belangrijk kenmerk van dienstlasbaarheid is de vergelijking van HAZ-eigenschappen met die van het onbeïnvloede basistaal. De acceptabiliteit van de dienstlasbaarheid hangt ook af van de geplande toepassing. De dienstlasbaarheid van bepaalde stalen kan acceptabel zijn voor een toepassing waar corrosiebestendigheid zeer belangrijk is, maar zwaarte van ondergeschikt belang. Echter, hetzelfde staal is onacceptabel voor een toepassing waar zwaarte zeer belangrijk is. Dienstlasbaarheid omvat het effect van de lastthermische cyclus op de eigenschappen in de HAZ. Dienstlasbaarheid bepaalt vaak het bereik van toelaatbare hitte-inbreng voor bepaalde stalen. Lage hitte-inbreng kan ongewenste lage-zwaarte microstructuren introduceren, evenals fabricagelasbaarheidsproblemen gelinkt aan koude scheuring. Hoge hitte-inbreng kan grove microstructuren introduceren met zowel lage zwaarte als lage sterkte. De hitte-inbreng alleen controleert niet de resulterende microstructuur en HAZ-eigenschappen, maar de geïnduceerde thermische cyclus controleert de microstructuur en eigenschappen. Daarom zijn zowel hitte-inbreng als dikte van het staal belangrijk.
Classificatie van stalen
C- en laag-gelegerde stalen dekken een breed scala aan samenstellingen en eigenschappen. Stalen worden vaak geclassificeerd volgens hun C- en/of legeringselementeninhoud. Verschillende classificaties zijn beschikbaar onder diverse benamingen, zoals gewone C-stalen, C-Mn (mangaan) stalen, medium C-stalen, laag-gelegerde stalen, hoogsterke laag-gelegerde (HSLA) stalen, en micro-gelegerde stalen. Recent is een nieuwe classificatie van staal geïntroduceerd die de staalverwerkingsmethode als classificatiefactor gebruikt. Deze stalen, bekend onder diverse benamingen, worden vaak beschreven als thermomechanisch gecontroleerd verwerkte (TMCP) stalen. De grenzen tussen al deze classificaties zijn vaak diffus, overlappen zich frequent en zijn soms subjectief.
Lage C-stalen bevatten tot ongeveer 0,30% C en tot ongeveer 1,65% Mn. De meeste gewalste stalen die voor gelaste toepassingen worden gebruikt, bestaan uit lage C-stalen. Deze groep omvat stalen die grote variaties in lasbaarheid kunnen vertonen. Als voorbeeld: het is mogelijk om lage C-stalen met minder dan 0,15% C met alle lasprocessen te lassen. Het is ook mogelijk om lage C-staal met 0,15% tot 0,30% C (meestal bekend als zachte staal) in diktes tot 25 mm te lassen. Echter, dikke profielen van zachte staal kunnen aanvullende maatregelen vereisen voor succesvol lassen.
HSLA-staal is ontworpen om betere mechanische eigenschappen te bieden dan conventionele C-stalen. Dit staal heeft normaal een YS van 290 tot 550 N/mm² en is van het C-Mn-type, met zeer kleine toevoegingen van niobium (Nb) en vanadium (V) voor korrelverfijning en uitvallingsverharding. HSLA-staal wordt normaal geïdentificeerd als micro-gelegerd staal. Dit staal wordt normaal in de als-gewalste of genormaliseerde toestand gelast. De lasbaarheid van HSLA-staal is vergelijkbaar met die van zachte staal.
Recent is een nieuwe familie HSLA-stalen met lage C-, koper- (Cu) bevattende uitverharding ontwikkeld. Deze stalen zijn niet echt laag-gelegerd, aangezien de totale inhoud van Cu, Ni (nikkel) en Cr (chroom) meestal rond de 1% ligt. De lasbaarheid van deze stalen is erg goed, voornamelijk vanwege hun lage C-gehalte (minder dan 0,06%). Deze stalen worden doorgaans in de aangebrand en uitverharde toestand gebruikt. Vanwege deze twee condities worden deze stalen soms ook gekenmerkt als TMCP-stalen. Aangebrand en aangelaste (Q&T) stalen worden warmtebehandeld voor een YS van 350 tot 1030 N/mm². Andere voorbeelden van deze stalen zijn Ni-Cr-Mo (molybdeen) stalen. Lasconstructies van deze stalen hebben doorgaans geen verdere warmtebehandeling nodig, behalve een na-las-warmtebehandeling (spanningsverlichting) in sommige speciale toepassingen. Het voordeel van deze HSLA-stalen ten opzichte van geselecteerde Q&T-stalen is de verminderde voorverhittingsvereiste voor Cu-uitverharding. Echter, deze HSLA-stalen lassen niet als zachte stalen.
Warmtebehandelbare laag-gelegerde (HTLA) stalen worden normaal her-austenitiserd, daarna aangebrand en aangelast na het lassen. Dit staal is relatief hardbaar en ontwikkelt in de aangebrande en aangelaste toestand een YS hoger dan 960 N/mm². Lasmetalen kunnen doorgaans geen acceptabele combinaties van sterkte en zwaarte op dit niveau ontwikkelen in de als-gelaste of gespanningsverlichte toestand. Daarom is het nodig om de gehele lasconstructie na het lassen te her-austenitiseren en vervolgens aan te branden en aan te lasten.
TMCP-stalen worden doorgaans geproduceerd met een combinatie van gecontroleerd walzen gevolgd door versnelde afkoeling of in-line directe aanbranding. Deze verwerking maakt de ontwikkeling mogelijk van een combinatie van hoge sterkte en hoge zwaarte terwijl een goede lasbaarheid behouden blijft. De lasbaarheid is goed omdat de inhoud van legeringselementen in deze stalen erg laag gehouden kan worden, met een C-gehalte meestal minder dan 0,06%. YS-niveaus van 700 N/mm² en hoger zijn mogelijk met deze stalen. Deze stalen kunnen normaal zonder voorverhitting worden gelast. Echter, bij de hoge sterkteniveaus kan voorverhitting nodig zijn om scheuring in het lasmetaal te voorkomen.
Cr-Mo-stalen worden wijd gebruikt voor hoge-temperatuuraanwendingen. De Cr-inhoud van deze stalen varieert van 0,5% tot 9%, en de Mo-inhoud van 0,5% tot 1,0%. Deze stalen worden doorgaans in de 'genormaliseerde en aangelaste' of de 'aangebrande en aangelaste' toestand geleverd. Aangezien deze stalen een redelijke hardbaarheid hebben, zijn adequate voorzorgsmaatregelen nodig om H₂-geassisteerde koude scheuring (HACC) te voorkomen. De diensttoepassing legt vaak aanvullende eisen op aan het lassen van deze stalen. Als voorbeeld: in sommige industrieën zijn deze stalen nodig voor hun Kriekuitgang, en moeten zowel het lasmetaal als de HAZ adequate Kriekeigenschappen leveren. De corrosieve atmosfeer in sommige industrieën vereist dat de maximale HAZ-hardheid beperkt wordt om corrosiescheuring te voorkomen.
Relatieve gevoeligheid van stalen voor HACC
Graville heeft voorgesteld dat de gevoeligheid voor HACC geëvalueerd kan worden door de C-equivalent (CE) te berekenen en te vergelijken met de C-inhoud zoals getoond in het Graville-diagram (Fig 1). Stalen in zone I hebben lage C en lage hardbaarheid en zijn niet erg gevoelig voor scheuring. Stalen in zone III hebben zowel hoge C als hoge hardbaarheid, en alle lascondities produceren scheurgevoelige microstructuren. Daarom is het voor het voorkomen van HACC in stalen in zone III noodzakelijk om lage-H₂-maatregelen te gebruiken, inclusief voorverhitting en na-las-warmtebehandelingen. Stalen in zone II hebben hogere C-niveaus met lagere hardbaarheid. Daarom is het mogelijk om scheurgevoelige microstructuren te voorkomen door de HAZ-afkoelsnelheden te beperken. Dit kan bereikt worden door controle van de hitte-inbreng en, in mindere mate, met voorverhitting.
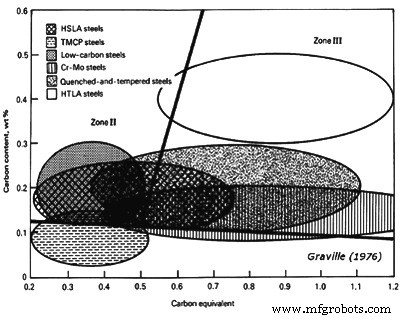
Fig 1 Graville-diagram dat de gevoeligheid van stalen voor HACC toont ten opzichte van C-inhoud en CE
De CE die in het Graville-diagram wordt overwogen is CE = % C + (% Mn + % Si)/6 + (% Ni + % Cu)/15 + (% Cr + % Mo + % V)/5. De gevoeligheid voor koude scheuring neemt progressief toe naarmate stalen overgaan van zone I naar zone II, en naar zone III. Het Graville-diagram toont ook dat warmtebehandelbare legeringsstalen, voornamelijk in zone III, speciale overwegingen voor het lassen vereisen. Cr-Mo- en Q&T-stalen vereisen eveneens voorzorg, net als sommige HSLA-stalen. Lage C-stalen zijn gemakkelijk te lassen, behalve in dikke profielen, waarvoor sommige voorzorgsmaatregelen nodig zijn. TMCP-stalen zijn specifiek ontwikkeld om in zone I te liggen, en daardoor is hun lasbaarheid uitstekend. Fig 1 betekent slechts één aspect van lasbaarheid en er zijn veel andere zorgen; de gewenste voorkeur met betrekking tot HACC is om stalen te gebruiken die de samenstellingsdekking naar de linkerbovenhoek van het Graville-diagram duwen.
Normale defecten geassocieerd met booglassen
Porositeit wordt veroorzaakt door de insluiting van kleine gasbellen, met name H₂ en N₂ (stikstof), die doorgaans een hogere oplosbaarheid in vloeibaar, dan in vast ijzer (Fe) hebben. Tijdens verziliding proberen gassen het lasmetaal te verlaten. Echter, vanwege hoge verzilidingssnelheden, kan een deel van het gas insluiten raken. Deze insluiting hangt af van zowel de snelheid van gasoplossing als de verzilidingssnelheid van het lasmetaal. Als de oplossingssnelheid hoog is, hebben gasbellen de kans om zich te ontwikkelen en te ontsnappen voordat het staal verzilid. Als de snelheid laag is, blijft het gas in oplossing, wat porositeit voorkomt maar andere problemen toelaat zoals H₂-geïnduceerde scheuring (HIC) of slechte zwaarte. Bij intermediaire snelheden kan het gas nucleeren en, afhankelijk van de hoeveelheid opgelost gas in het lasmetaal en de lasverzilidingssnelheid, bellen ontwikkelen die vastzitten. Een erg ernstige vorm van porositeit, genaamd wormgaten, treedt op wanneer de snelheden van gasontwikkeling en verziliding gelijk zijn, waardoor verlengde gaszakken ontstaan in plaats van essentieel sferische bellen.
Mogelijke bronnen van H₂ zijn vocht in fluxen, koolwaterstoffen in ofwel draadtrekmiddelen of oppervlakteverontreinigingen in de te lassen naad, en waterlekken in 'gas metal arc welding' (GMAW) apparatuur. N₂ wordt uit de lucht verzameld die de booggebieden binnenkomt als gevolg van slechte bescherming van de boog. Bij GMAW kan dit gebeuren wanneer de gasstroomsnelheid zo laag is dat dwarswinden de bescherming verdrijven of zo hoog dat de omringende atmosfeer in het beschermingsgas wordt ingesogen. Bij het 'shielded metal arc welding' (SMAW) proces kan dit gebeuren wanneer lassers niet voldoende vaardig zijn of onjuiste methoden gebruiken die ervoor zorgen dat de booglengte excessief is.
Onvolledige vloeien kan diverse vormen aannemen, zoals onvoldoende naadpenetratie, afwezigheid van wortelvloeien, of gebrek aan zijwandvloeien. Deze defecten kunnen veroorzaakt worden door (i) onvoldoende energie-inbreng in de las, voornamelijk onvoldoende stroom, (ii) excessieve lassnelheid, waardoor het lasmetaal voor de boog uitstroomt, of (iii) onjuiste elektrodenhoek of werkpositie.
Problemen met naadpenetratie en wortelvloeien zijn meestal te wijten aan het gebruik van een naadontwerp dat niet geschikt is voor het gebruikte lasproces of aan een verwaarlozing van de maatregelen die nodig zijn om adequate penetratie van de boog te bieden. In de meeste gevallen betekent dit dat de lasstroom te laag is. Echter, in het geval van gasbeschermde lasprocessen, kan het betekenen dat het verkeerde beschermingsgas wordt gebruikt. Als voorbeeld: met argon- (Ar) rijke gasmengsels is het penetratiepatroon relatief ondiep, met uitzondering van een redelijk diepe centrale 'vinger'. Helaas is deze vinger meestal niet gecentraliseerd positioneerd en kan daarom niet worden betrouwd. Echter, beschermingsgasmengsels die rijk zijn aan helium (He) of koolstofdioxide (CO₂) zijn in staat tot een meer uniform en dieper bruikbaar penetratiepatroon. Slecht wortelvloeien dat optreedt bij lassen vanaf één kant vereist een aanpassing van het naadontwerp om betere penetratie toe te staan of een overgang naar lassen vanaf beide kanten van het staalstuk.
In de meeste gevallen treedt gebrek aan zijwandvloeien tussen het lasmetaal en de naad op wanneer de juiste maatregelen of controlerende technieken niet door lassers worden gebruikt. Bij het GMAW-proces kan dit te wijten zijn aan het gebruik van ongeschikte varianten, zoals kortsluitingsoverdracht, bij het lassen van zware profielen. Kortsluitingsoverdracht is alleen effectief bij lage energieniveaus, wat het zeer geschikt maakt voor het lassen van staalplaat of dunne plaat in alle posities. Dit komt omdat het proces ontworpen is om weinig penetratie te bieden en het lasmetaal snel te laten verziliden. Om die reden vloeit het lasmetaal niet de zijwanden van naden waarvan warmte snel wordt onttrokken, dat wil zeggen, die dikker zijn dan 6 mm. Zowel een sprayboog met Ar als een begraven boog met CO₂-bescherming produceren lassen die te massaal en vloeibaar zijn om in verticale of overhead-posities ondersteund te worden. Echter, deze processen zijn zeer effectief voor het maken van lassen in vlakke of horizontale posities. Aan de andere kant is de gepulste boogvariant met Ar-rijke bescherming zeer effectief in alle posities, biedend zowel voldoende penetratie als controle van het lasbad om defecten door slecht zijwandvloeien te voorkomen.
Warme scheuren worden ook centrumlijn- of verzilidingsscheuren genoemd en worden veroorzaakt door de afstoting van laag-smeltende bestanddelen langs de centrumlijn van gebonden lassen. Ze ontwikkelen zich onmiddellijk nadat de lassen voltooid zijn, en soms terwijl de lassen worden gemaakt. Als de lassen worden verbroken om deze scheuren te onthullen, blijken ze geblauwd te zijn, of warmtegetint. Deze scheuren, die vaak door zwavel (S) en fosfor (P) worden veroorzaakt, zijn meer geneigd om in hogere C-legeringsstalen op te treden. Meestal is de basistaalplaat hun bron. De gevoeligheid voor scheuring, gebaseerd op lassamenstelling, is vergeleken met empirische vergelijkingen, zoals UCS = 230 × % C + 190 × % S + 75 × % P + 45 × % Nb – 12,3 × % Si – 5,4 × % Mn – 1. Als de UCS-waarde minder dan 10 is, is de gevoeligheid voor scheuring laag, terwijl een waarde hoger dan 30 betekent dat deze gevoeligheid hoog is, en een waarde tussen 10 en 30 betekent dat de lastechnieken gecontroleerd moeten worden.
Defecten, zoals warme scheuren en krater scheuren in de lasnaad, zijn meer geneigd om op te treden met lasprocessen of -technieken die hoge vermenging produceren (dat wil zeggen, diepe penetratie). Een andere factor die bijdraagt aan centrumlijnscheuring is een scherp traanvormig profiel van de laskrater, wat kenmerkend is voor hoge lassnelheden. In deze situaties ontwikkelt de laskrater vaak krimpscheuren, genaamd kramerscheuren. Zowel de traanvormige krater als diepe penetratie worden geproduceerd met het 'submerged arc welding' (SAW) proces en het GMAW-proces met CO₂-bescherming. Het probleem kan ook optreden in zoollassen die erg concaaf zijn, aangezien hun dwarsdoorsnede mogelijk niet voldoende is om de transversale spanningen te weerstaan die door laskrimp ontstaan.
In de meeste gevallen kan het probleem voorkomen worden door de gecombineerde S- en P-niveaus onder 0,06% te houden. Echter, bij het lassen van sterk gebonden naden met hoogsterke stalen is een gecombineerd niveau onder 0,03% doorgaans noodzakelijk. Wanneer de te lassen stalen excessieve hoeveelheden S of P bevatten, kunnen warme scheuren vermeden worden door (i) laspraktijken of -technieken te gebruiken die niet diep penetreren, (ii) reissnelheden te selecteren die voldoende langzaam zijn om de vorming van traanvormige krater te voorkomen, (iii) convexe naadprofielen te bieden, en (iv) de krater aan het einde van elke naad te vullen.
Laagscheuring treedt op in de basistaalplaat wanneer deze door zijn dikte wordt gespannen en wordt normaal net onder de HAZ gevonden. Het is geassocieerd met gebande stalen die dunne lagen van insluitsels bevatten gelegen onder de staalplaatoppervlakken. Als het vervuilde staal moet worden gebruikt, kan het probleem voorkomen worden door het naadontwerp te wijzigen om de rek door de dikte van de staalplaat bij de las te minimaliseren.
Een inslijping is een onregelmatige inkeping die meestal in de bovenste teen van een horizontale zoolnaad wordt gevonden. De basistaalplaat in dat deel van de las wordt gesmolten door de boog, maar niet opnieuw gevuld door het lasmetaal. Meestal wordt dit defect veroorzaakt door onjuist geselecteerde lascondities zoals de elektrodenhoek, lassnelheid en lasstroom. Het is meer geneigd om op te treden bij het proberen zoollassen te maken met benen die langer zijn dan 8 mm. Bij het GMAW-proces kan het ook optreden bij het gebruik van een Ar-schild met minder dan 2% zuurstof (O₂). Inslijping kan ook in verticale posities gemaakte lassen worden gevonden, waar het doorgaans wordt toegeschreven aan excessief weven.
Een overlapp, ook wel ommezwaai genoemd, is meestal geassocieerd met zoollassen en kan worden gevonden wanneer de lasstroom te laag is om de basistaalplaat correct te laten vloeien of de lassnelheid te laag is om de hoeveelheid af te zetten metaal te accepteren. Slecht hanteren van de elektrode tijdens het SMAW-proces kan ook een factor zijn.
Insluitsels worden geproduceerd door slak die tussen laslagen vastzit. Ze ontstaan als ongesmolten fluxstukjes die in een naad vast kunnen zitten, of als slak die voor de boog mag stromen en door het lasmetaal wordt bedekt, of als verzilide slak die niet tussen laslagen is verwijderd, of als zware walzschilfer die niet uit een naad is verwijderd vóór het lassen. Het probleem is meest voorkomend bij het SMAW-proces omdat het geïntensiveerd kan worden door slechte controlerende technieken aan de kant van de lasser. De aanwezigheid van insluitsels kan worden verwacht bij lassen over sterk gewelfde of ruwe lassen, aangezien hun randen moeilijk te reinigen zijn tussen passen of te penetreren tijdens het lassen. Preventie is mogelijk door (i) lassers te trainen om een las met een nauwkeurig vlak profiel neer te leggen, (ii) lassen te positioneren om hogere energie en vloeibardere afzettingen mogelijk te maken, (iii) roestvorming tussen passen te voorkomen, en (iv) ervoor te zorgen dat de lassen tussen passen correct worden voorbereid door reinigen of slijpen.
Waterstofgeïnduceerde scheuring
Waterstofgeïnduceerde scheuring (HIC) is een fenomeen voornamelijk geassocieerd met lassen in laag-gelegerde stalen. De factoren die bijdragen aan HIC zijn (i) aanwezigheid van H₂, (ii) hoge trekkrachtspanning, (iii) gevoelige microstructuren, (iv) temperaturen tussen ongeveer 200 °C en -100 °C, en (v) tijd. Bij lagere sterkteniveaus (rond 490 N/mm²) wordt HIC normaal waargenomen als longitudinale scheuren in de HAZ van het basistaal, vaak onderrandscheuring genoemd. Bij hogere sterkteniveaus (rond 830 N/mm² en hoger) kunnen transversale scheuren in het lasmetaal optreden.
De vaak gebruikte uitdrukking 'H₂-embrittlement' suggereert dat H₂ de zwaarte van lassen schaadt, maar de term is een misnomer. Slagproeven op materiaal verwijderd uit het gebied tussen scheuren hebben getoond dat het materiaal zwaarteniveaus vertoont die equivalent zijn aan lassen gemaakt in afwezigheid van H₂ en, natuurlijk, scheuren. Echter, trekductiliteit kan verminderd zijn omdat HIC kan optreden terwijl de trekkingproef in gang is, wat de dwarsdoorsnede van de proefstaaf vermindert. Het resulterende defect in het breukoppervlak wordt 'vis-oog' genoemd. Koude scheuring is een andere uitdrukking die gebruikt wordt om deze scheuren te differentiëren van de warme scheuren die in het lasmetaal worden gevonden en geproduceerd worden door laag-smeltende bestanddelen die zich scheiden tijdens verziliding. Uitgestelde scheuring is een andere term die gebruikt wordt. Ze is beschrijvend omdat HIC dagen of weken lang niet hoeft op te treden. Wanneer HIC wordt verwacht, worden lassen frequent gedurende een week of langer niet geröntgend, om de scheuren de tijd te geven zich te ontwikkelen.
Mechanisme
Waterstof is een universele verontreiniging in alle booglasprocessen. Het bestaat in het water dat in fluxen niet vermeden kan worden, in de organische smeermiddelen op de oppervlakken van vuldraden, in het afval dat zich in lasnaden verzamelt, en in het vocht in de lucht dat in de boogstroom kan worden ingesogen. H₂ heeft een hogere oplosbaarheid in vloeibaar Fe dan in vast Fe, en de oplosbaarheid daalt met de temperatuur in vast Fe ook. De oplosbaarheid van H₂ in Fe is een functie van de temperatuur.
De oplosbaarheid boven de liquidus bij 1500 °C is ongeveer 30 ppm (delen per miljoen) per gewicht, maar ongeveer 8 ppm in de vaste toestand. Bij 400 °C daalt de oplosbaarheid tot minder dan 1 ppm. De verzilidingssnelheid van het lasmetaal is erg hoog en als resultaat wordt de H₂ die in het gesmolten lasmetaal is opgelost, behouden. Hoewel H₂ die als gas ontsnapt vaak in de vorm van kleine bellen of lasmetaalporositeit wordt vastgehouden, blijft een aanzienlijk bedrag in het verzilide lasmetaal als supersatureerde H₂. Het residu kan onbeduidend lijken, maar het moet worden erkend dat zelfs zo weinig als 1 ppm H₂ scheurproblemen kan veroorzaken in hoogsterke stalen.
Tijdens het afkoelinterval diffundeert atomaire H₂ snel, met een deel dat in de HAZ van de las gaat, een deel dat naar de lucht ontsnapt, en de rest die in het lasmetaal blijft. Gegeven de juiste condities, zoeken deze hoog mobiele atomen scheuren en discontinuïteiten in het metaalrooster en concentreren zich op die punten. In samenwerking met de restspanningen in het rooster die te wijten zijn aan externe binding en volumeveranderingen veroorzaakt door verziliding en vaste-stoftransformatie, vergroot de H₂ de discontinuïteiten tot micro-scheuren. De gelokaliseerde spanningen worden abrupt verlicht als de atomen de scheuren penetreren en als moleculen vastzitten. De resulterende micro-scheuren, die scherpe pointen hebben, zijn ook verbonden met hoge spanningsconcentraties waar extra atomen zich verzamelen. Deze spanningen bouwen op tot zij ook verlicht worden doordat de scheur wordt verlengd. Dit proces van spanningsopbouw en verlichting door scheuring gaat door tot (i) het dwarsdoorsnede-areaal voldoende is verminderd om breuk te veroorzaken, (ii) H₂ in voldoende mate ontsnapt om de concentratie onder het niveau te brengen dat nodig is voor scheuring door te gaan, en (iii) onderrandscheuren de restspanningen in de las onder het niveau hebben gebracht dat nodig is voor scheuring door te gaan.
HIC treedt niet spontaan op, maar als discrete stappen. De stapsgewijze progressie kan akoestisch waargenomen worden. In kleine proefstukken kan de progressie ook worden gemonitord door veranderingen in weerstand te meten. De monitoring toont de veranderingen in weerstand die optreden nadat het HIC-proces begint, evenals de manier waarop HIC stap voor stap voortschrijdt tot breuk. De monitoring toont ook de gevoeligheid van HIC voor het niveau van externe spanning. Breuk treedt snel op wanneer de spanning op een proefstuk de treksterkte (TS) overschrijdt, of H₂ nu aanwezig is of niet. Echter, wanneer voldoende H₂ aanwezig is, kan schade veroorzaakt door HIC geïnitieerd worden met spanningen ver onder de TS. Met voldoende H₂ en tijd kan HIC breuk veroorzaken. Normaal neemt de tijd die nodig is om de scheuren te initiëren en tot breuk te leiden toe naarmate de spanning vermindert.
Het is belangrijk te weten dat HIC niet optreedt onder een kritieke spanning. Naast de toegepaste speelt de hoeveelheid H₂ opgelost in het staal ook een belangrijke rol. Met toenemende H₂ is minder spanning nodig om HIC te initiëren, en de tijd die nodig is voor de initiatie is ook verminderd. De interactie van deze twee variabelen, spanning en H₂, toont aan dat zowel de tijd om HIC te initiëren als de kritieke spanning waaronder breuk niet optreedt, omgekeerd evenredig zijn met de hoeveelheid H₂ die in het staal aanwezig is.
De derde variabele die HIC beïnvloedt, is de microstructuur van het staal (zowel het lasmetaal als de HAZ). Getwinde martensiet, die optreedt in stalen met hogere C-inhoud (meer dan ongeveer 0,3% C), is meestal erg moeilijk, hoewel het probleem kan optreden met alle naaldvormige microstructuren, inclusief bainiet. Deze veronderstelling kan deficiënt zijn aangezien naaldvormige microstructuren typisch zijn voor die geassocieerd met hoogsterke stalen, en hogere spanningen op zich een verergerende factor zijn bij HIC. Echter, staal met een relatief tolerante microstructuur kan een hogere kritieke spanning tonen dan sterker staal met een gevoelige microstructuur. Normaal is het sterkere staal gevoeliger voor H₂ wat betreft zowel een vroegere initiatietijd voor HIC als een lagere kritieke spanning. Zulke gedragsverschillen zijn waargenomen tussen hoogsterke martensitische en zwakkere bainitische stalen.
Insluitsels zijn ook belangrijk. De zwaarte van HSLA-stalen wordt belemmerd door verontreinigingen, met name wanneer in de vorm van insluitsels. Echter, aangezien insluitsels als putten voor H₂-atomen kunnen dienen, kunnen ze ook een gunstig effect hebben. Om die reden zijn sommige erg zuivere stalen verrassend gevoelig voor HIC gebleken. Er mag niet geconcludeerd worden dat lassen extern gespannen hoeven te zijn om HIC te ontwikkelen. De differentiële krimp geassocieerd met smeltlassen produceert altijd restspanningen in lasconstructies, en, met zeldzame uitzonderingen, zijn die spanningen ten minste equivalent aan de YS van het zwakste component van de naad. Aangezien de meeste lasmetalen sterker zijn dan het basistaal, zijn de restspanningen dicht bij de YS van de basistaalplaat. Frequent is het mogelijk om de ontwikkeling van HIC in kritische constructies te minimaliseren door een zwakkere, of undermatchende, lasmetaal te selecteren om de restspanningen zo laag mogelijk te houden. Bij sommige toepassingen, zoals die met vermoeiding, kan een zwakkere maar gezonde constructie geschikter zijn dan een die HIC bevat. Echter, gegeven een gevoelige microstructuur en voldoende H₂, kan de kritieke spanning erg laag zijn, wezenlijk lager dan typische restspanningen. Daarom, als HIC een probleem is, ontwikkelt het zich in de meeste gevallen voordat een gelaste constructie het fabricagegebied verlaat.
Een andere belangrijke waarneming is dat het mechanisme van HIC beïnvloed wordt door temperatuur. De kansen voor HIC zijn minimaal wanneer temperaturen ongeveer 200 °C overschrijden. Bij hogere temperaturen is de H₂-diffusiesnelheid erg hoog om de atomen toe te laten zich te concentreren bij roosterdefecten of andere scherpe discontinuïteiten in de las. Aangezien de mobiliteit van H₂ essentieel nihil is, is HIC onwaarschijnlijk in lassen afgekoeld tot onder -130 °C.
Controle van HIC
Bij het overwegen van de metallurgische vereisten voor HIC is het duidelijk dat een aantal benaderingen gevolgd kunnen worden om de voorkoming ervan te bewerkstelligen. Deze vereisten omvatten reductie van de restspanningen verbonden met een lasconstructie. Deze zijn (i) vermijding van naaldvormige microstructuren in het lasmetaal en de HAZ of tenminste selectie van die microstructuren die bainitisch zijn, in plaats van martensitisch, (ii) reductie van de hoeveelheid H₂ opgelost in het lasmetaal tijdens de lasbewerking, of (iii) toestaan dat H₂ ontsnapt voordat het schade kan veroorzaken. De meest geschikte van deze benaderingen hangt af van de grootte van het te lassen component, de benodigde mechanische eigenschappen, de voorziene dienst, het te gebruiken lasproces, en de kostenbeperkingen. In de meeste gevallen moeten compromissen gesloten worden en is een combinatie van deze benaderingen waarschijnlijk het meest kosteneffectief.
Zoals eerder gesteld, zijn de restspanningen in lassen meestal equivalent aan de YS van het zwakste materiaal in de naad. In naadconfiguraties die hoge tri-axiale spanning introduceren, kan de restspanning aanzienlijk hoger zijn dan de YS. Hoewel ontwerpers zelden zwakkere materialen gebruiken puur om restspanningen te verminderen, moet erkend worden dat HIC een aanzienlijk effect kan hebben op de vermoeidingslevensduur van een constructie. Om zwakkere staal te accommoderen, kan een acceptabel compromis zijn om de lasconstructie te herontwerpen om dikke profielen te incorporeren. Echter, andere benaderingen kunnen genomen worden om volledig voordeel te halen uit de beschikbare sterkte in laag-gelegerd staal zonder HIC op te lopen.
Aangezien het veranderen van de microstructuur van het lasmetaal of de HAZ een afgelegen mogelijkheid is, tenzij er de optie is om ander staal te selecteren, moet het staalmateriaal geselecteerd worden dat meest tolerante is voor HIC. Een andere methode voor het verminderen van restspanningen in de las is het gebruik van een na-las-warmtebehandeling bij een temperatuur lager dan de kritieke temperatuur. Aangezien het staal zwakker is bij hogere temperatuur, is een aanzienlijke reductie van restspanning mogelijk door de las te verwarmen tot een temperatuur waarop plastische vervorming kan optreden. Voor staal met een aangelaste martensietstructuur zou de meest geschikte keuze voor deze warmtebehandeling bij of net onder de oorspronkelijke aangelastingstemperatuur zijn, wat doorgaans dicht bij 620 °C ligt. Deze behandeling wordt spanningsverlichtingsgloven (SRA) genoemd. Voor deze behandeling om effectief te zijn, moet de lasconstructie in een geschikte grote oven gehouden worden voordat de temperatuur onder 200 °C daalt en vervolgens, om problemen met vervorming te voorkomen, langzaam worden opgewarmd en afgekoeld. Overwegend de temperatuur en tijd die vereist zijn voor de SRA-behandeling, is het duidelijk dat alle diffuseerbare H₂ in de las zal ontsnappen. Echter, tenzij de spanningen in een las om andere redenen dan het voorkomen van HIC moeten worden verlicht, kan SRA een erg kostbare optie blijken. Na-verhitting heeft ook een plaats in het schema van het voorkomen van HIC. Het is niet nodig om de lasconstructie opnieuw te verwarmen tot temperaturen die veel hoger zijn dan 200 °C om de ontsnapping van H₂ te versnellen en toch het temperatuurbereik te vermijden waarin HIC waarschijnlijk is. Zulke thermische behandelingen zijn goed voor gelaste componenten die klein genoeg zijn om in een oven voorverhit te worden vóór het lassen en onmiddellijk na het lassen terug te keren naar de oven voor een periode die toelaat dat alle H₂ ontsnapt. Deze benadering is voornamelijk belangrijk voor erg hoogsterk legeringsstaal, dat erg gevoelig is voor scheurproblemen verbonden met H₂.
Een vergelijkbaar resultaat is mogelijk door de snelheid te vertragen waarmee de las na het lassen mag afkoelen. Dit biedt meer tijd voor H₂ om te ontsnappen voordat de temperatuur onder 200 °C daalt. Het vertragen van de afkoelsnelheid stelt ook de transformatie van austeniet naar zachtere microstructuren toe die minder gevoelig zijn voor HIC.
De afkoelsnelheid van booglassen wordt voornamelijk beïnvloed door drie factoren, namelijk (i) de temperatuur van de naad voordat het lassen begint, (ii) de boogenergie-inbreng tijdens het lassen, en (iii) de naaddikte. De initiële temperatuur kan de omgevingstemperatuur zijn van het gebied waar het staal is opgeslagen, of de temperatuur waartoe de lasconstructie is opgewarmd als gevolg van een vorige las door externe methoden (de tussentemperatuur), of de temperatuur waartoe de naad is opgewarmd (de voorverhittingstemperatuur). Naarmate de voorverhittingstemperatuur toeneemt, neemt de afkoelsnelheid af. De boogenergie-inbreng wordt gedefinieerd door de elektrische energie gedissipeerd door de boog en de snelheid waarmee de boog langs de naad wordt bewogen. Hogere boogenergie-inbreng vertraagt de afkoelsnelheid.
De naaddikte beïnvloedt ook de afkoelsnelheid aangezien de meeste warmte die in de naad binnenkomt, door geleiding in het lichaam van de lasconstructie wordt onttrokken. Geleiding is maximaal met driedimensionale afkoeling. Dit treedt op wanneer de naad dikker is dan ongeveer 25 mm. Geleiding is minder effectief in dunne profielen, wat betekent dat de lasafkoelsnelheid omgekeerd evenredig is met de dikte. Hoewel de afkoelsnelheid van dunne profielen ook beïnvloed wordt door straling en convectie, is het effect veel minder uitgesproken dan dat van geleiding.
De bovenstaande variabelen kunnen in een enkele vergelijking worden geïntegreerd die berekeningen toelaat van de snelheid waarmee de las op een specifieke temperatuur afkoelt. CRt = K [(T-To)² /E] waarbij CRt de afkoelsnelheid is bij temperatuur T, K een proportionaliteitsconstante (inclusief een correctie voor de staaldikte, als deze dunner is dan 25 mm), To de voorverhittings- of tussentemperatuur is, en E de boogenergie-inbreng, berekend als E = VI/S waarbij V de boogspanning is, I de lasstroom, en S de boogsnelheid. Door de bovenstaande twee vergelijkingen te combineren, wordt een algemene uitdrukking voor de afkoelsnelheid verkregen: CRt = K [(T-To)² × S / VI]. Deze vergelijking is ontwikkeld met het doel om las- en HAZ-microstructuur te voorspellen in combinatie met een continu-afkoeltransformatiediagram. Dit diagram maakt het mogelijk om de afkoelsnelheden te bepalen boven welke sterke martensiet of bainiet gewaarborgd zijn of waaronder ze vermeden kunnen worden. Dezelfde vergelijking kan gebruikt worden om de afkoelsnelheid te berekenen bij de temperatuur die kritiek is voor de evolutie van H₂ en het voorkomen van HIC.
De aanpassing van lasprocedures wordt gerealiseerd door de stroom of de lassnelheid te variëren. Spanning is een sterk afhankelijke variabele die wordt bepaald door (i) het lasproces, (ii) de kenmerken van de elektroden, fluxen of beschermingsgassen, en (iii) de stroom. Het mag niet worden gezien als een variabele waarmee de lasafkoelsnelheid gecontroleerd kan worden.
De andere methode van het vertragen van de afkoelsnelheid, wat wellicht de meest gangbare methode is, is het controleren van de voorverhittingstemperatuur of tussentemperatuur van de naad vóór het lassen. Relatief kleine veranderingen in deze temperaturen kunnen een sterke invloed uitoefenen op de afkoelsnelheid bij temperaturen rond 200 °C, wat kritiek is met betrekking tot de aanvang van HIC. Als voorbeeld: door de voorverhittingstemperatuur te verhogen van 20 °C naar 100 °C, wordt de afkoelsnelheid bij 200 °C met ongeveer een derde verminderd. Door voor te verhitten tot 150 °C, wordt de afkoelsnelheid met een factor van ongeveer tien verminderd, wat een zeer significant bedrag is bij het fabriceren van hoogsterk staal dat weinig tolerantie voor HIC heeft.
Voorverhitting is redelijk kostbaar. Het kan de lasmicrostructuur beïnvloeden en de werkomstandigheden onhoudbaar maken voor de lasser. Echter, voorverhitting is vitaal voor het verminderen van HIC. Voorverhitting beïnvloedt de lagere kritieke spanning in de HAZ van hoogsterk staal wanneer gelast met een beklede elektrode. De uiteindelijke TS van dit hoogsterk staal is rond 750 N/mm². Toch, met een voorverhitting van 25 °C (kamertemperatuur), wordt breuk veroorzaakt door HIC in minder dan 10 min bij een spanningsniveau van ongeveer 490 N/mm². De lagere kritieke spanning waaronder breuk niet optreedt is rond 415 N/mm². Door voor te verhitten tot een temperatuur van 120 °C, wordt de kritieke spanning verhoogd tot 620 N/mm², wat rond de YS van het hoogsterk staal ligt, maar nog steeds als onveilig beschouwd wordt. Om HIC volledig te voorkomen, onder de condities gebruikt om de las te produceren, moet de voorverhittingstemperatuur hoger zijn dan 150 °C.
Een aantal benaderingen is gebruikt om de meest geschikte temperatuur voor het voorverhitten van staal voor het voorkomen van HIC te selecteren. Sommige benaderingen berusten op empirisch afgeleide tabellen die de stalen en aanbevolen lasmaatregelen opsommen, inclusief die voor voorverhitting en na-verhitting. Een andere relieft scheuringstendensen kwantitatief aan de hardbaarheid van het staal, berekend op basis van de CE. Een dergelijke formule voor CE wordt gegeven door de vergelijking CE = C + Mn/6 + Si/24 + Ni/40 + Cr/5 + Mo/4.
Voor toepassingen die lassen met beklede elektrodes omvatten, tonen de aanbevolen voorverhittingstemperaturen voor stalen met verschillende CE's hoewel een aanzienlijke spreiding, het algemene trend een lineair verband tussen de CE en de voorverhittingstemperatuur. Voor een snelle benadering van de vereiste voorverhitting kan de relatie To = 200 × CE worden gebruikt, waarbij To in °C is. Voor het includeren van de spreidingsband die alle datapunten omvat, kan een nauwkeurigere interactie tussen de CE en de voorverhittingstemperatuur getoond worden door de relatie To = 210 × CE (+15 tot -45). De spreidingsband van 60 °C is tamelijk groot, wat suggereert dat het bovenste deel gebruikt wordt voor het selecteren van geschikte voorverhittingstemperaturen om potentiële problemen te voorkomen. Echter, als metallurgische verzachting vermeden moet worden, is de meest geschikte actie om te vertrouwen op laboratoriumproeven om het minimum effectieve niveau van voorverhitting te bepalen. Natuurlijk vereist zo'n bepaling dat de energie-inbreng, de dikte van de naad, en het lasproces ook overwogen worden.
Meting van H₂
Directe meting van H₂ in lasmetaal is moeilijk. Tenzij goede zorg wordt besteed aan het stoppen van de ontsnapping uit een las voordat een analyse kan worden gemaakt, is de gemeten hoeveelheid doorgaans niet representatief voor die welke een scheur zou kunnen hebben veroorzaakt. Dit betekent dat het monster snel geanalyseerd moet worden of onderkoeld in vloeibare stikstof (N₂) om de diffusie van H₂ te stoppen terwijl men de analyse afwacht. De door de American Welding Society (AWS) aanbevolen techniek meet het volume H₂-gas dat ontsnapt uit een proeflas van ongeveer 75 mm lang. Het wordt verzameld in ofwel een eudiometerbuis (in een kwik- of glycerinebad) of in de isolatiekamer van een gaschromatograaf.
Indirecte methoden zijn ook gebruikt door de bronnen van H₂ te meten. Voor draden gebruikt in GMAW- en SAW-processen kan dit gedaan worden door de koolwaterstoffen op hun oppervlak te meten. Massaspectrometrie kan voor de analyse worden gebruikt. Voor SMAW- en SAW-processen kan het in fluxen geadsorbeerde vocht bepaald worden. Vaak wordt dit gedaan door gewichtsverlies te meten na drogen bij hoge temperaturen van ongeveer 400 °C tot 425 °C. Het probleem met indirecte metingen is dat de overbrengsefficiëntie van H₂ naar de las vanuit de draden of fluxen moeilijk te voorspellen is. Het is normaal afhankelijk van de lastechniek. Daarom worden empirische resultaten gebruikt om de hoeveelheid H₂ in de lasmaterialen te relateren aan de HIC in de lasconstructie. Om die reden wordt een vergelijking tussen processen zeer moeilijk. Echter, zelfs metingen van gasontwikkeling kunnen bekritiseerd worden, aangezien alleen de diffuseerbare H₂ wordt gemeten. Een deel blijft in oplossing en een deel zit vast in lasdefecten of insluitsels.
Belang van het lasproces
Het booglasproces heeft een bron van vullingsmateriaal en methoden voor het beschermen en controleren van de boog en het af te zetten metaal nodig. In de meeste gevallen wordt het vullingsmateriaal geleverd in de vorm van staven, continue draden, of continue buizen. Het oppervlak van al deze materialen is verontreinigd met residu van H₂-rijke treksmeermiddelen. Bij het GMAW-proces wordt een beschermingsgas gebruikt voor bescherming. Voor kern-draad wordt een combinatie van beschermingsgassen en fluxen gebruikt. De ondergedompte boog en beklede elektrode technieken omvatten alleen fluxen. Alle fluxen zijn bronnen van chemisch gecombineerd of geadsorbeerd water. De hoeveelheid H₂ opgelost in lasmetaal kan variëren, niet alleen tussen maar ook binnen processen.
Van alle booglasprocessen met consumeerbare elektrodes is het GMAW-proces geassocieerd met de laagste H₂-niveaus, de primaire bron zijnd residueel treksmeermiddel op het draadoppervlak. Totaal droge draad is onacceptabel, omdat het moeilijk te voeden is. De hoeveelheid residueel smeermiddel is doorgaans geen probleem met staal met een YS minder dan 520 N/mm². Echter, naarmate de YS 620 N/mm² benadert, wordt het residueel smeermiddel een potentiële belangrijke factor als HIC vermeden moet worden, tenzij relatief hoge voorverhittingstemperaturen gebruikt kunnen worden. Wanneer de YS 830 N/mm² overschrijdt, moet het residueel smeermiddel zo laag mogelijk gehouden worden.
Het belang van de residuen weerspiegelt zich in de effecten van H₂ op HIC in lassen met een YS van 930 N/mm² en die geminimaliseerd moeten worden door controle van de afkoelsnelheid. In dit geval wordt de afkoelsnelheid bepaald bij 540 °C, een temperatuur dicht bij die waarop het lasmetaal transformeert van austeniet naar martensiet. Bij de relatief snelle afkoelsnelheid van ongeveer 30 °C/seconde, is aangetoond dat 4 ppm H₂ op het draadoppervlak HIC veroorzaakte. Om veilig vrij van HIC te zijn, moet het H₂ op een niveau onder 3 ppm worden gehouden. Door de lastechniek, voorverhittingstemperatuur, of beide, aan te passen om de afkoelsnelheid bij 540 °C te vertragen tot minder dan 20 °C/seconde, kan de tolerantie voor H₂ op de draad verhoogd worden tot 5 ppm.
Zoals gesteld onder H₂-metingen, is het moeilijk om de hoeveelheid H₂ te voorspellen die overgebracht wordt naar een las van oppervlakteverontreinigingen die in de boog (of voordat ze de boog bereiken) worden gedecompileerd, met name wanneer het niveau gemeten wordt in eencijferige ppm. Dit niveau is zo laag dat het de gebruik van de gasontwikkelingstechniek voor de meting van H₂ verhindert. De hogere tolerantie voor draadoppervlakteverontreinigingen bij lagere afkoelsnelheid kan evenveel te wijten zijn aan de zachtere microstructuur als aan de ontsnapping van H₂. Om hoge sterkte te behouden, is de hogere afkoelsnelheid noodzakelijk. Doorgaans is er een erg plotselinge daling in sterkte als de afkoelsnelheid onder 10 °C/seconde daalt. Duidelijk is dat, om de sterkst mogelijke las te verkrijgen zonder HIC te tegenkomen, het noodzakelijk is om de aanwezigheid van verontreinigingen die H₂ bevatten te minimaliseren.
Het bereiken van een erg laag H₂-niveau is niet mogelijk met enig van de andere booglasprocessen, omdat ze fluxen nodig hebben in plaats van beschermingsgassen voor bescherming. Fluxen kunnen water absorberen. Er is het belang van vocht in een ondergedompte boog flux op de scheurgevoeligheid van een lasmetaal met een YS van 830 N/mm². Het toont aan dat diffuseerbaar H₂-niveau zo laag als 7 milliliter/100 gram de kritieke sterkte kan laten dalen tot 105 N/mm² (H₂-inhoud van 1 ppm is equivalent aan 1,11 milliliter/100 gram). Zelfs het bakken van de flux om het las-diffuseerbare H₂ onder 2 milliliter/100 gram te brengen, elimineert HIC niet. De kritieke spanning blijft onder 415 N/mm². Het is duidelijk dat de lascondities gebruikt voor de ondergedompte booglas niet acceptabel zijn. Of het staal is ongewone gevoelig voor H₂ of de gebruikte flux is niet in staat voldoende gedroogd te worden om H₂-verontreiniging te reduceren.
Vergelijkbaar HIC-probleem wordt in het SMAW-proces tegengekomen wanneer de lassterkte 480 N/mm² overschrijdt. Om die reden is lage-H₂-elektrode specifiek ontwikkeld om het probleem te minimaliseren, zo niet te voorkomen. Lage-H₂-elektrodebekleding is geformuleerd zonder enig organisch materiaal. Deze lage-H₂-bekleding wordt gebakken bij temperaturen boven 430 °C om het residueel vocht te reduceren tot een niveau van ongeveer 0,1%. Dit is bijna het laagste praktische niveau, aangezien de afwezigheid van vocht in een bekleding er geneigd maakt om bros te worden. Het effect van bakken op het residueel vocht tijdens de initiële fabricage toont aan dat zelfs met zorgvuldige controle van formulering en bakken, het vochtniveau van beklede elektrodekleding niet gereduceerd kan worden tot niveaus voldoende laag om HIC in staal met een YS hoger dan 830 N/mm² te voorkomen.
Het vocht in lage-H₂-elektrodes wordt meestal gespecificeerd als 0,2% max. Dit vochtniveau is wat verwacht mag worden in bekledingen van commerciële lage-H₂-elektrodes, onmiddellijk na verwijdering uit hermetisch afgedichte containers. Echter, als blootgesteld aan vochtige, warme lucht, absorbeert de elektrodekleding opnieuw vocht. De snelheid van vochtopname hangt af van de bestanddelen in de bekleding. In sommige gevallen kan heropgenomen vocht niveaus bereiken die 1% overschrijden. Om die reden moeten elektroden in verwarmde ovens opgeslagen worden op warme en vochtige dagen en alleen voor korte tijd aan werkplaatsatmosferen blootgesteld worden.
Vochtbestendige bekleding is ontwikkeld om het heropnameprobleem te bestrijden. Hoewel de bekleding redelijk veilig is wanneer blootgesteld aan de relatief koele en matig vochtige atmosfeer aangegeven, is extra voorzorg nodig bij lassen in tropische omstandigheden. Het is mogelijk om elektroden die 'nat' zijn geworden te redden door ze opnieuw te bakken bij temperaturen die benaderen die gebruikt tijdens hun fabricage. Droogtijd van ongeveer 1 uur is typisch nodig om elektrodes te reconditioneren bij ongeveer 400 °C tot 425 °C. Hoewel herbakken elektroden die per ongeluk aan vochtige condities zijn blootgesteld kan redden, mag het proces niet herhaald worden omdat de beklede elektrodes gelegerd zijn met metaalpoeders die geoxideerd kunnen worden tijdens herbakoperaties. Daarom zijn de resulterende legeringen magerder en zwakker.
Herbakken veroorzaakt een verlies in zowel Mn- als Si-inhoud van het lasmetaal, wat resulteert in een daling van de las-YS. Dit gebeurt bij erg gecontroleerd herbakken. Helaas wordt dezelfde zorg niet altijd in werkplaatsatmosferen genomen. Aanzienlijk grotere verliezen in Mn- en Si-inhoud, alsook mechanische eigenschappen, kunnen verwacht worden.
Productieproces
- Optimalisatie van staalkwaliteit: beheer van inslagdeeltjes en vooruitgang in schone staalproductie
- Optimaliseren van Warmtebeïnvloede Zone en Lasmetaal Eigenschappen bij Staallaslassen
- Koolstofafvang & Opslag Technologieën: De Planeet Beschermen en Energie-efficiëntie Verhogen
- Geavanceerde Smeertechnieken voor Koolstof- en Legeringsstalen
- Koolstofstaalcorrosie Begrijpen: Oorzaken, Effecten en Preventie
- Waterstof-gedreven Decarbonisatie van Staalproductie: Een Pad naar een Duurzame Industrie
- Lassen vs. Hardsolderen: Belangrijkste verschillen voor betere metaalverbindingen
- TIG-lassen: Toepassingen, Voordelen en Beperkingen
- Koolstofbooglassen (CAW): Proces, Uitrusting en Moderne Toepassingen
- Belangrijke factoren die gereedschapslevensduur verlengen bij bewerking van koolstof- en legeringsstalen
- Lassen van titaniumlegeringen op roestvrij staal: uitdagingen en best practices