



Lassen Spatter Begrijpen: Oorzaken en Effectieve Reductietechnieken
Wat is Lassen Spatter?
Las spatter bestaat uit druppels gesmolten metaal of niet-metalmateriaal die tijdens het lasproces verstrooid of gespled worden. Deze kleine stukjes heet materiaal kunnen vliegen en op de werkbank of vloer vallen, terwijl andere aan het basismateriaal of omringend metalen materiaal kunnen plakken. Ze zijn gemakkelijk te identificeren omdat ze rond, klein, balvormige substanties zijn wanneer ze verstarden.
Las spatter treedt meestal op bij gas metaal booglassen (GMAW). In excess kunnen las spatters gerecycled worden in een oven om vaste structuren te leveren.
De kwaliteit van het materiaal dat u last, bepaalt significant hoeveel spatter geproduceerd wordt. Dit varieert van de samenstelling van het metaal tot de bekleding, samen met de schoonheid van het oppervlak.
Spatter is een nachtmerrie voor veel lassers, en hoewel u het niet volledig kunt vermijden, kunt u het significant minimaliseren. Terwijl u over elke oorzaak leest, gebruik de gegeven oplossingen om het effect te verminderen voor een pijnvrije laservaring.
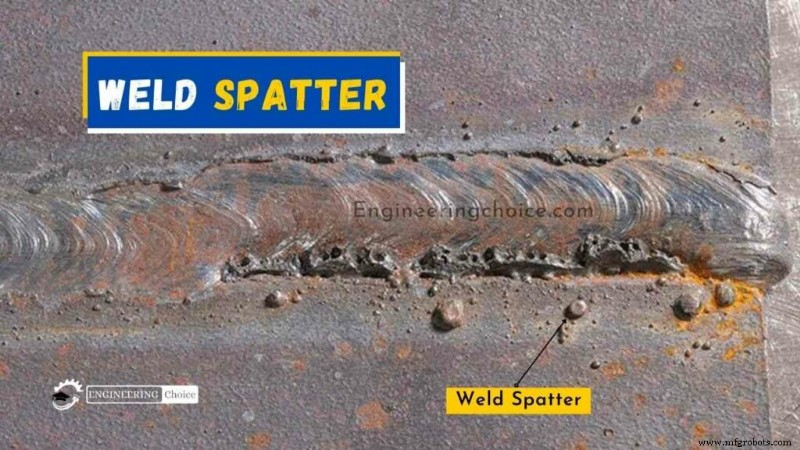
Wat Zijn de Oorzaken van Lassen Spatter en Hoe Vermindert U Het?
Las spatter wordt over het algemeen veroorzaakt door de storing van het lasbad. Deze deeltjes zijn een last voor ontwerptechniek aangezien ze het oppervlak van het basismetaal beïnvloeden wanneer ze plakken.
Ze kunnen ook letsels in de werkplaats veroorzaken als de lasser veiligheidsvoorzorgsmaatregelen niet in acht neemt. Las spatter kan gevaarlijk zijn in industrieën die met olie te maken hebben. De meest voorkomende oorzaken van las spatter zijn:
- Lange lasboog
- Korte lasboog
- Schoonheid van het basismateriaaloppervlak
- Keuze van gaslassen (CO2 lassen levert meer op)
- Lassen op een verkeerde hoek
- Onbalans tussen spanning en amperage
- Onjuiste draadvoedsnelheid
De merken, schade, barsten, of poriën die op het oppervlak van het basismateriaal achterblijven, kunnen corrosie initieren.
1. Metaalsamenstelling
Sommige metalen zijn niet ontworpen voor lassen. Ze hebben componenten toegevoegd met verschillende sterkte die lasbaarheid niet omvatten. Andere worden verkocht als lasbare metalen maar zo goedkoop mogelijk geproduceerd, met goedkope additieven in de kernproductiemengsel.
Als u zich zorgen maakt over las spatters, gebruik geen van beide typen metaal. Hoewel goedkope materialen aantrekkelijk zijn, veroorzaken de verontreinigingen en niet-lasbare componenten die ze bevatten vaak excessieve spatter bij lassen.
Hoe te Voorkomen: Deze materialen zijn de verkeerde keuzes om mee te lassen. Een nieuw metaal vinden om te gebruiken is de enigste manier om de spatter in dit geval te minimaliseren. Als dit de enige materialen zijn die u heeft en u de klus moet doen, volg de "andere oplossingen" sectie om het effect van de spatter op uw project te verminderen.
2. Metaalbekleding
Terwijl het juiste type materiaal kritiek is om minimale spatter te garanderen, vereist een project soms een specifieke bekleding om het metaal te bedekken voordat u het last. Dit omvat verzinkte bekledingen, elke metalen platering zoals zink (Electrogalve), chroom, verf, rubber, en alles wat het metaaloppervlak bedekt.
Basis, het zuiverder het materiaal dat gelast wordt, de schonere de las zal zijn, wat resulteert in minder spatter. Sommige bekledingen zoals voorgeprimerde staal van de plank zijn ontworpen zonder lasverontreinigingen, wat betekent dat ze niet aan spatterproblemen bijdragen, maar de meerderheid zal uw leven moeilijk maken als ze ongeroerd gelaten worden.
Hoe te Voorkomen: Slijp de bekleding af waar u gaat lassen. De laag zal wegsmelten wanneer gelast, maar het afslijpen vóór het lassen biedt een zuiver oppervlak om mee te werken, wat veel minder spatter produceert. Zorg ervoor dat u tenminste ¾ inch rond waar u last afslijpt. De intense hitte zal alles in de buurt verbruiken, wat excessieve spatter produceert zelfs als het niet direct in de las zit.
3. Vies Metaal
Net zoals componenten binnen het metaal en bekledingen het oppervlak bedekken lasproblemen veroorzaken, is vuil een significante bijdrager tot spatter. Of het nu olie, vet, markerpenlijnen, of een beetje stof is, het zal niet goed mergelen met uw las, wat spatterproblemen veroorzaakt.
Hoe te Voorkomen: Schoon vóór u last. Lassen is een eenvoudig proces dat minimale spatter zou produceren als al het voorbereidingswerk eerst gedaan is, en schoonmaken is een cruciale aspect hiervan. Het kost niet veel. Een snelle veeg met een doek voordat u de hitte aandraait helpt een gladde las te garanderen en de spatter tot een minimum te beperken.
4. Lasbaar Vullingsmateriaal
Kwaliteitsmateriaal creëert kwaliteitslassen, en kwaliteitslassen hebben minimale spatter. Als u het juiste metaal koopt maar geen kwalitatieve vullingsdraad of staven, bent u terug bij nul met spatterproblemen.
Lage Kwaliteit Vulling
U krijgt waar u voor betaalt, en als u spatter wilt kwijtraken, betaalt het om een kwalitatieve vullingmetaal te kiezen. Ongeacht de lasdiscipline, moeten de verbruiksmaterialen die u gebruikt de juiste samenstelling hebben om schone lassen te produceren.
Zoals met basismetalen, is het goedkoper voor bedrijven om vullingsproducten te creëren door componenten toe te voegen die niet gerelateerd zijn aan lassen. Ze dienen nog steeds hun doel in het zijn van lasbaar en vulling aan uw las toe te voegen, maar extra spatter is een typisch resultaat van de compromis.
Hoe te Voorkomen: Onderzoek de kwaliteit van de vullingen die u van plan bent te gebruiken voordat u koopt. Koop niet zomaar de laagst geprijsde om geld te besparen, of zelfs de duurste om het beste te krijgen. Onderzoek de diverse typen en wees zeker dat wat u koopt een kwalitatief product is, zodat het de minst spatter produceert.
Gecontamineerde Vulling
Lassers laten hun verbruiksmaterialen herumliggen zonder dekkels. Ze raken gecontamineerd met olie, vuil en stof, en kunnen beginnen te roesten door inactiviteit. Vuil en roest die direct in de las binnenkomen zullen excessieve spatter veroorzaken.
Hoe te Voorkomen: Zorg goed voor uw verbruiksmaterialen door ze bedekt te houden wanneer ze niet gebruikt worden. Roestvrij staal vullingsstaven zijn niet zo kritiek omdat ze niet roesten, maar als ze buiten liggen, zorg ervoor dat u ze afveegt voordat u last. Staalstof kan echter roestvrij staven laten roesten en lassen besmetten. Als u staal slijpt, houd roestvrij staven er vandoor.
Hoewel de meeste MIG-lasspulen bedekt zijn, moet de draad altijd in een tas zitten wanneer niet gebruikt, tenzij het frequent gebruikt wordt, of het spoeldeksel verzegeld is. Vocht kan op de spoel opbouwen wanneer het te lang onbedekt blijft, wat roestvorming veroorzaakt.
SMAW (boog of staavlassen) staven zijn minder kritiek, aangezien de flux op de staaf een unieke manier heeft om verontreinigingen zoals lucht en andere onzuiverheden uit lassen te verwijderen. Natte of olijzige staven zullen daarentegen veel meer spatter produceren, dus het betaalt nog steeds om deze in een tas of container te bewaren.
5. Lasser Instellingen
Als u kwalitatief staal koopt, met de top verbruiksmaterialen ervoor, alles vlekloos schoonmaakt en in een las duikt aannemend dat alles goed zal gaan, kunt u nog steeds vreselijke spatter krijgen. Zo noodzakelijk de kwaliteit van de materialen die u gebruikt is, als uw lasser instellingen verkeerd zijn, zult u hetzelfde probleem hebben.
MIG Instellingen
Een veelvoorkomende oorzaak van MIG las spatter is excessieve snelheid of onregelmatigheid met uw draadvoeding. Spatter treedt op wanneer de vullingsdraad het lasbad binnenkomt. De vaste draad smelt op een snelle snelheid door de extreme hitte. Terwijl het smelt, verandert de vullingsdraad in een vloeibare vorm, wat het bad creëert.
Als de draad heet genoeg is voordat hij het staal raakt, smelt hij zachtjes in het bad met zeer minimale spatter. Wanneer het te koud is, raakt de draad het bad voordat het smelt en spat het eruit, wat een pop en sputten met spatter vliegend veroorzaakt.
De lasser instellingen moeten heet genoeg zijn voor de draad om te smelten voordat hij het bad raakt op een gezond tempo. Als het te heet is, smelt de draad te ver van het bad weg, wat spatter veroorzaakt door de enorme ruimte tussen het bad en het vloeibaar wordende metaal dat naar het bad toe reist. Het kan ook een kleverige mondstip creëren wanneer de draad ernabij smelt.
Restanten bouwen op, wat een inconsistente voedsnelheid veroorzaakt door de draad die vastzit. Dit resulteert in verdere spatter. Let op dat de hitte van uw las bepaald wordt door het verhogen of verlagen van de amperage en spanning van uw lassen.
SMAW Instellingen
Hetzelfde principe geldt voor SMAW lassen. Uw hitte moet goed zijn voor de maat staven en metaaldikte. Als uw lassen te koud is, zal er geen gladde consistentie in uw las zijn. Het zal wisselen tussen lassen en vastkletsen, wat excessieve spatter, een lelijke las, en algehele frustratie in het proces veroorzaakt.
Als uw lassen te heet is, kunt u een consistente las creëren, maar u moet veel sneller reizen om doorbranden of een undercut te creëren te vermijden. Excessieve snelheid verhoogt de spuit van spatter. Het handhaven van een consistente hitte perfect voor de plaatdikte en staven produceert de schonste las.
Hoe te Voorkomen: Om ervoor te zorgen dat uw lasser niet bijdraagt aan spatterproblemen, oefen op wat schone schrootmetaal om uw MIG en SMAW lasser instellingen aan te passen tot u ze verfijnt. Het is nuttig om te weten wat de aanbevolen instellingen van de lasser en verbruiksmaterialen zijn voor uw project (gevonden op de lasser of verbruiksmateriaal verpakking), maar vertrouw er niet op als er nog steeds spatter is. Met lassen betekenen de variabelen van de realiteit dat uw eigen trial-and-error vaak de beste optie is wanneer dingen niet goed gaan.
6. Lasser Techniek
Toen ik begon in de werkplaats, stelde mijn baas de lasser in met de ideale instellingen voor de klus. Ik had al mijn stukken die gelast moesten worden grondig voorbereid en immaculaat schoongemaakt. Toch, toen ik vol vertrouwen in het project sprong, spatte de las weg bij me, wat een rommel over het frame veroorzaakte.
Ik had alles goed behalve het kennen van de juiste technieken om te lassen. De les die ik leerde was niet te vergeten de fundamentele wortel van de juiste lastechniek: u moet alles goed voorbereiden, maar het leren van de juiste methoden is even cruciaal.
MIG Technieken
Als u op het metaal vuurt met een MIG brander onder een hoek van 20° of meer, verwacht dan niet dat het niet afspuit met spatter. Uw hoek correct krijgen verandert niet alleen de penetratie en vorm van uw las, maar is ook een cruciale speler in hoeveel spatter u produceert. Reishoek is nuttig, maar hoe steiler de hoek na 15°, des te meer spatter u zult hebben.
Zoals vermeld, minimaliseert consistentie in draadsnelheid spatter. Evenzo zorgt consistentie in reissnelheid, samen met een stevige hand, voor een schone las. Hoe consistenter u kunt zijn met de techniek die uw las vereist; des te minder spatter zal optreden. Vind de juiste hoek, snelheid en lijn, en houd erbij.
Zorg ervoor dat de techniek die u gebruikt correct is voor het type las en materiaal. Een voorbeeld hiervan is duwen of trekken van uw lasbad. Als uw las hoge en consistente hitte-invoer vereist, is het trekken van uw las langs (reizen met uw brander afgewinkel van uw reisrichting) de weg om te gaan.
Als de las meer hitteverstrooiing vereist, in plaats van gelokaliseerde hitte-invoer, is duwen (afgewinkel naar de richting waarin u beweegt) de weg om te gaan. Het gebruik van de verkeerde techniek voor de vereisten van uw las zal excessieve spatter produceren.
SMAW Technieken
In tegenstelling tot MIG-lassen, zijn er minder SMAW technieken die spatterresultaten bepalen, maar trekken creëert bijvoorbeeld meer spatter dan duwen. Wanneer u kunt duwen, duw dan, maar onthoud, blijf niet vast aan één techniek omdat het typisch minder spatter creëert. De juiste methode voor de correcte las is ook cruciaal met SMAW voor minder spatter.
Zorg ervoor dat uw reissnelheid correct is, en reist snel genoeg voor een schone las, maar onthoud dat met meer snelheid meer spatter komt. Vind de juiste lassnelheid en blijf er consistent bij om de beste resultaten te bereiken.
7. Lasgas
Gas is een ander cruciale element in spatterproblemen. Het type gas dat u gebruikt kan een immense invloed hebben op hoe schoon uw las is, wat de hoeveelheid spatter beïnvloedt die u produceert. Er zijn diverse gassen die u kunt gebruiken om uw MIG-lassen te schermen, maar argon en CO2 zijn de meest voorkomende en beste om te gebruiken.
Zuiver CO2: Zuiver CO2 is een goedkoper gas om te kopen. Het schermt goed en faciliteert diepe penetratie, maar het is bekend om veel meer spatter te produceren dan argon.
Zuiver Argon: Zuiver argon wordt primair gebruikt om aluminium te MIG-lassen (een legering met minimale spatterproblemen), en voor TIG-lassen roestvrij staal. Het produceert geen kwalitatieve MIG-lassen in staal en zal een effect hebben vergelijkbaar met zuiver CO2 met slechte spatter.
Argon en CO2 Mengsel: Diverse mengsels zijn best voor verschillende soorten MIG-lassen, inclusief 95% argon, 5% CO2 tot 80% argon, 20% CO2, met een paar combinaties ertussen. Hoe dikker het staal is, des te hoger het percentage CO2 moet zijn. Als u het juiste mengsel voor uw dikte kiest, bereikt u de gladste las met de minst spatter.
Hoe Spatter Te Schoonmaken?
Hoewel het volgen van de bovenstaande oplossingen om spatter van uw lassen te minimaliseren significante resultaten zal hebben, zal er meestal nog steeds enige spatter zijn. Wat het project ook voor is, de spatter ziet er lelijk uit en moet verwijderd worden.
In tegenstelling tot aluminium, is spatter van staal en roestvrij staal lassen een uitdaging om te verwijderen. Deze drie finale oplossingen zullen spatter niet stoppen, maar ze zullen het ervan weerhouden uw werk te ruïneren of uw tijd te verspillen.
Anti-spatter
Dit nuttige product is een olie-gebaseerde spray die u over uw lasgebied aanbrengt. Het is gemaakt om over te lassen zonder uw laskwaliteit te beïnvloeden. Het voorkomt dat de spatter aan het metaal plakt, wat voornamelijk losse ballen op uw project achterlaat.
De meeste ervan kunnen ofwel afgeborsteld of gemakkelijk afgekapt worden. Het is een nuttig product dat u zult waarderen, maar het is niet perfect. Sommige spatter kan nog steeds in uw werkstuk insmelten.
Lastape
Deze tape is niet uw gewone plastic tape. Het is over het algemeen gemaakt van aluminium en wordt overal toegepast waar u spatter van wilt fernhouden, maar het kan niet direct waar u last gebruikt worden zoals anti-spatter spray.
Het is een dure optie, maar voor kritische delen van projecten, zoals een bewerkt oppervlak of elk deel dat niet beschadigd mag worden, is dit uw perfecte optie. Het kan duur zijn afhankelijk van waar u het koopt, maar het zal alle spatter weerhouden van insmelten in de gebieden waar u het toepast.
U kunt andere tapes of materialen voor een lagere prijs gebruiken. Houd er rekening mee dat de meeste materialen zullen smelten, branden, of zelfs vliegen vangen van de verbrande spatter. Aluminium tape zal echter spatter niet doorlaten.
Spatter Beitel/Hamer
Wanneer u elke oplossing toegepast hebt om de perfecte las te produceren, en er nog steeds een paar spatterplekken op uw werkstuk zijn, is een spatter beitel/hamer de beste oplossing. Met veer in de handvat en een koude beitelkop, zal een spatterhamer gemakkelijk alles wat op uw klus overblijft afkappen. Het is snel, gemakkelijk, en laat weinig bewijs van de spatter's aanwezigheid.
Slijper
De lasser's beste vriend met een flapwiel is een andere geweldige laatste redmiddel. Het zal de restanten niet afkappen zoals een spatterhamer, maar het zal het afslijpen tot een schone afwerking. Als u enige afwerkslijpen op het project moet doen, kan het snel zijn om de spatterhamer te vergeten en de betrokken oppervlakte een kuiltje te geven terwijl u al andere gebieden slipt.
Productieproces
- Toolafwijking in CNC-bewerking begrijpen – oorzaken en effectieve reductiestrategieën
- MIG-lassen uitgelegd: wat het is en hoe je het proces onder de knie krijgt
- Booglassen begrijpen: typen, werking en belangrijkste voordelen
- Lasroken Begrijpen: Gevaren & Effectieve Reductie Strategieën
- Titaan Lassen Beheersen: Bewijst Proces en Technieken
- Lasnaad begrijpen: typen, vorming en kwaliteitsindicatoren
- Elektrodelasten uitgelegd: apparatuur, proces en stapsgewijze handleiding
- Lasporositeit begrijpen: oorzaken, detectie en preventietechnieken
- Lassen Spatters: Oorzaken en Effectieve Reductietechnieken
- Downtime verminderen, productiviteit verhogen: bewezen strategieën
- Lasnaad (Bead Weld) Begrijpen: Types, Technieken En Toepassingen