



Verbrandingssystemen Optimaliseren voor Efficiënte Staal Herverwarmsovens
De hoofdfunctie van een herverwarmsoven is om de temperatuur van de half-fabrikaten (billetten, blommen, platen of rondjes) typisch te verhogen tot temperaturen tussen 1000 °C en 1250 °C, totdat het plastisch genoeg is om gewalst te worden naar de gewenste doorsnede, afmeting of vorm in de warmwalserij. De herverwarmsoven moet ook voldoen aan specifieke eisen en doelstellingen in termen van de verwarmingssnelheden voor metallurgische en productiviteitsredenen. In de herverwarmsoven is een continue stroom van materiaal dat wordt verwarmd tot de gewenste temperatuur terwijl het door de oven reist.
Eisen aan Moderne Herverwarmsovens
Warmwalzoperaties vereisen hoge kwaliteit herverwarmede half-fabrikaten tegen de laagst mogelijke kosten en bij de optimale productiesnelheid van de walserij. De herverwarmsovens die gebruikt worden voor het verwarmen van de half-fabrikaten in een warmwalserij consumeren een grote hoeveelheid energie en genereren tegelijkertijd grote hoeveelheden verontreinigingen. Daarom is er een noodzaak om te kijken naar manieren voor de reductie van energieverbruik alsook verontreinigingen en dus de kosten. Dit kan gedaan worden door de brandstofefficiëntie van de herverwarmsovens te verbeteren.
Het verbrandingssysteem van de herverwarmsoven heeft een grote invloed op zowel de kwaliteit van het herverwarmede half-fabrikaat staalproduct als op de hoeveelheid brandstof die nodig is voor de herverarming. De belangrijke verwachtingen van een herverwarmsoven vandaag de dag zijn niet alleen om de emissie van verontreinigingen en het energieverbruik te verlagen, maar ook om de verbeterde hoge kwaliteit van het verwarmde staalproduct, betrouwbaarheid, uniforme temperatuur, warmtestroom en veiligheid van de apparatuur en personeel te hebben. Al deze zijn de sleutelfactoren die een aanzienlijke invloed hebben op het verbrandingssysteem van de herverwarmsoven.
Basisprincipes van Verbranding
De drie basisdingen die nodig zijn om verbranding te starten en te handhaven zijn: (i) brandstof, (ii) zuurstof en (iii) voldoende energie voor ontbranding. Het verbrandingsproces is het meest efficiënt als brandstof en zuurstof elkaar kunnen ontmoeten en reageren zonder beperkingen. Echter, in praktische verwarmingsapplicaties is het niet voldoende om alleen de efficiënte verbranding te overwegen, maar de warmteoverdrachtsaspecten moeten ook in overweging worden genomen. De volgende zijn de belangrijke parameters voor een verbrandingssysteem in de herverwarmsoven.
- Hoeveelheid warmte die aan het laadmateriaal moet worden overgedragen.
- Generatie van warmte binnen de oven vereist niet alleen om het laadmateriaal te verwarmen maar ook om alle warmteverliezen te overwinnen.
- Overdracht van een deel van de beschikbare warmte van de ovengassen naar het oppervlak van het te verwarmen laadmateriaal.
- Vergelijking van de temperatuur binnen het laadmateriaal.
- Warmteverliezen uit de oven door de deuren en wanden etc.
- Warmte meegevoerd door de rookgassen.
- Emissies van verontreinigingen (bijv. NOx etc.) veroorzaakt door de rookgassen.
Lucht bestaande uit zuurstof verteerd met 78% stikstof en 1% argon biedt geen optimale omstandigheden voor verbranding en warmteoverdracht. De stikstof in de lucht wordt tijdens het verbrandingsproces verwarmd en om het energieverlies overgedragen aan de stikstof te vermijden, wordt het noodzakelijk om deze energie te herwinnen om brandstof te besparen.
Warmte wordt overgedragen aan een vast productoppervlak door convectie, geleiding en straling. De warmteoverdracht binnen het product is alleen door geleiding. Dit impliceert dat het productoppervlak, wat verandert over tijd wanneer verwarmd, afmetingen en materiaal van de half-fabrikaten belangrijk zijn alsook de interne afmetingen van de oven.
Voor efficiënte en gelijkmatige verwarmen, is de gassamenstelling en stroompatroon binnen de oven van belang. Een traditionele, niet-optimaliserende verwarmingsstrategie mag voldoende lijken onder steady-state omstandigheden maar biedt geen optimale kwaliteit en kostenprestaties wanneer er onderbrekingen in de productie zijn, variatie in de productkwaliteiten of -afmetingen, of variatie in de doel uittreedtemperaturen. In de huidige situatie is een oplossing nodig die de hoogste kwaliteit en laagste kosten verwarming levert onder alle omstandigheden met minimaal impact op het milieu.
Deze dagen, vanwege opwarming, vereisen strenge milieuregels minimalisatie van specifiek brandstofverbruik terwijl tegelijkertijd verontreinigingen inclusief stikstofoxiden (NOx) worden gereduceerd. De conflicterende doelen van minimaal energieverbruik en verontreinigingsuitstoot terwijl tegelijkertijd aan de productievereiste wordt voldaan, bieden uitdagingen zowel aan de operators als de apparatuurliefers om elke beschikbare technologie te gebruiken om energie-efficiënte, milieuvriendelijke verbrandingssystemen in de herverwarmsovens te ontwerpen.
Met conventionele branderontwerpen zijn deze twee doelen vaak conflicterend. Echter, door gebruik te maken van de nieuwste technologie en branderontwerpen met gediffundieerd vlamverbrandingstechnieken, worden nu hoge efficiënieniveaus via voorverwarmde verbrandingslucht met daarbij lage NOx-emissies bereikt.
Typen Herverwarmsovens en Zonering
Er zijn veel typen herverwarmsovens die in bedrijf zijn in staalfabrieken. De structuur van een herverwarmsoven bestaat uit verschillende zones. Herverwarmsovens worden normaal ontworpen met meerdere verwarmingszones: (i) voorverwarmazone, (ii) verwarmingszones, en (iii) inlaatzones. De half-fabrikaten staalstukken worden gevoerd naar de voorverwarmazone en langzaam door verwarmings- en inlaatzones sequentieel bewogen. De staalstukken worden verwarmd tot de doeltemperatuur ruwweg in de voorverwarmazone en verwarmingszones en worden in de inlaatzone ingelaten om de uniforme temperatuur door de staalstukken te behouden, die hoofdzakelijk worden verwarmd door stralingswarmteoverdracht van de omringende gassen. Elke zone heeft een ander doel en de zones hebben typisch onafhankelijke brandercontroles hoewel de producten van verbranding door de vorige zones bewegen om de rookgasafvoer te verlaten. De lucht-tot-brandstof verhouding wordt typisch ingesteld met de bedoeling om een gewenst niveau van overmaat zuurstof in de rookgas te produceren. Het doel is ervoor te zorgen dat alle brandstof verbrand binnen de herverwarmsoven maar tegelijkertijd overmatige verbrandingslucht te vermijden die de verwarmingsefficiëntie van de oven reduceert.
De multi-zone constructie van de herverwarmsovens maakt verbrandingsoptimalisatie zeer moeilijk vanwege zone-interactie, constant veranderende producteisen, veranderende uittreksnelheid, en de actie van het uittrekken van staven zelf. Er zijn veel kwesties die een drift in het eindresultaat kunnen veroorzaken. Enkele van deze kwesties zijn als volgt:
- Ongenaauw meeten van gas of lucht
- Veranderingen in luchtvochtigheid van de lucht
- Significante hoeveelheden brandstof of zuurstof migrerend van een andere zone van de oven
- In het geval van voorverwarmde lucht via recuperators, kunnen er zijn: (i) lekkages in piping of recuperators, (ii) temperatuurcorrectiefactoren buiten kalibratie, en (iii) seizoensvariaties
- Slijtage of schade aan kleppen en actuatoren
- Lekkages in oven
Verder, gebaseerd op brandervermogens en gewenste niveaus van overmaat zuurstof, zijn vaste stoechiometrische verhoudingen vereist voor elke zone. De verhoudingen kunnen van zone tot zone verschillen om de volgende twee redenen.
- De gewenste overmaat zuurstof kan verschillen per zone vanwege de relatie tussen zuurstofniveau, temperatuur en schilvorming.
- Stoechiometrie moet mogelijk worden aangepast voor verschillende brander turndown snelheden vanwege de mengvermogens van de branders.
Normaal weet de operator van de herverwarmsoven niet of de zuurstof op of nabij het gewenste setpunt is vanwege geen real-time procesfeedback. De gevolgen van het bedienen van een oven met dit niveau van onzekerheid kunnen significant zijn. Overwegend de branderreacties en theoretische producten van verbranding, kunnen er mogelijkheden zijn wanneer de stoechiometrie afwijkt van het setpunt. Als het werkelijke zuurstofniveau in de rookgas het setpunt overschrijdt, wordt de efficiëntie gereduceerd wat onnodige brandstofkosten toevoegt. Als het werkelijke zuurstofniveau lager is dan het setpunt, dan stijgen de koolstofmonoxide niveaus wat zowel een onveilige bedrijfsomstandigheid creëert als verminderde efficiëntie door onverbrande brandstof die de oven verlaat. Daarnaast passen lucht-brandstof verhoudingscontrollers in de herverwarmsovens continu hun setpunten aan om te voldoen aan veranderende ovaneisen en dus de oxidatietoestand verandert ook altijd. In de praktijk ervaart de herverwarmsoven een mate van onvolledige verbranding. Er zijn diverse kwesties die bijdragen aan slecht mengsel. Deze kwesties zijn als volgt:
- Brander-efficiëntie
- Turndown
- Lucht- en brandstofsnelheden niet gematched
- Verhoudingscontrole buiten instelling
- Oven lekkages
Onvolledige verbranding door slecht mengsel kan ook resulteren in de co-existentie van koolstofmonoxide en zuurstof. In de praktijk is het gebruikelijk om zowel koolstofmonoxide als zuurstof aanwezig te hebben. Daarom vereist optimale bedrijfsvoering van een herverwarmsoven real-time verbrandingsproductdata met geschikte sensoren.
Warmteherwinning en Geavanceerde Verbrandingstechnologieën
Een recuperator wordt normaal gebruikt in de herverwarmsovens als een afvalwarmteherwinningseenheid om hoge thermische efficiëntie en energiebesparing te realiseren. De herwonnen afvalwarmte wordt gebruikt om de verbrandingslucht voor te verwarmen, wat dan aan een brander wordt toegevoerd. De voorverwarmde lucht resulteert in energiebesparing en goede verbrandingsprestaties. Echter, de nadelen omvatten het incorporeren van een grootschalig warmteherwinningssysteem voor afvalwarmte. Verder is de temperatuur van de voorverwarmde lucht normaal slechts rond 600 °C tot 700 °C ten hoogste.
Er zijn twee grote ontwikkelingen in het gebied van herverwarmen van half-fabrikaten staal in het recent verleden. Deze ontwikkelingen zijn: (i) hoge-temperatuur luchtverbranding, en (ii) zuurstof-brandstof verbranding.
Hoge-Temperatuur Luchtverbranding (HiTAC)
Hoge-temperatuur luchtverbranding (HiTAC) technologie gebruikt voorverwarmde lucht in overmaat van 1000 °C. De adoptie van deze verbrandingstechnologie in herverwarmsoven stelt de staalfabriek in staat om aanzienlijk bij te dragen tot de gelijktijdige reductie in energieverbruik alsook reductie van emissies van koolstofdioxide en stikstofoxiden. Gebruik van HiTAC-technologie resulteert ook in reductie in de fysieke grootte van de herverwarmsoven vergeleken met het traditionele type oven.
Het basisconcept van de HiTAC-technologie is dat de combinatie van maximale afvalwarmteherwinning door hoge-cyclus regenerator en gecontroleerd mengsel van hoog voorverwarmde verbrandingslucht met verbrande gassen uniforme en relatief lage temperatuur vlammen oplevert.
De regeneratieve brander die in de HiTAC-technologie wordt gebruikt, heeft unieke verbrandingskenmerken. Deze kenmerken resulteren in een efficiënte en schone vlam met een zelfs temperatuur- en warmtestroomprofiel. Deze eigenschappen resulteren in een verbeterde productiesnelheid en betere productkwaliteit en een veel mildere omgeving voor ovencomponenten. HiTAC-technologie kan resulteren in gereduceerde exploitatiekosten.
HiTAC-technologie biedt significant hogere vlamstabiliteit bij alle brandstof-lucht mengsels (inclusief zeer magere brandstofmengsels), hogere warmteoverdracht, en lage warmteverlies uit de schoorsteen (afvalwarmte). De methode biedt een middel om de warmte van de hoge-temperatuur kant (verbrande gas) terug te circuleren naar de onverbrande mengselkant met behulp van een geschikte warmtewisselingsmethode. De voorverarming geeft additionele enthalpie aan het onverbrande mengsel zonder verwatering door de verbrandingsproducten.
Met HiTAC-technologie zijn er significant verschillende vlamkenmerken, vlamstabiliteit, gereduceerde emissies, en significante energiebesparingen. De vlkleur is veel anders dan de gebruikelijk waargenomen blauwe of gele. Onder bepaalde omstandigheden is blauwgroene en groene kleur vlam waargenomen met typische koolwaterstofbrandstoffen. In tegenstelling, is vlamloze (of kleurloze) oxidatie van de brandstof ook waargenomen.
De hoofdkennmerken van de HiTAC-technologie zijn als volgt:
- Verbranding van koolwaterstoffen met zeer hoge lucht voorverwarms-temperaturen gebruikmakend van een regenerator in de brander.
- Zinvolle warmte van de uitlaatproducten wordt gebruikt om verbrandingslucht te verwarmen (temperatuur groter dan 1000 °C). De technologie probeert lucht voorverarming dicht bij doelhooftemperatuur te hebben.
- Uitlaatgastemperaturen zijn rond 150 °C tot 200 °C.
- Het meeste van de energie in de brandstof wordt onttrokken voor het verwarmenproces.
- Er zijn brandstofbesparingen van tussen 50% (vervangende koude lucht) en 30% (vervangende lucht van recuperators).
- Er is zeer gelijkmatige warmteverdeling in de oven.
- Generatie van NOx is erg laag.
In de regeneratieve brander is er een paarconfiguratie waarbij elke brander cycelt tussen branden en uitlaten. De verbrandingslucht cycelt tussen twee sets paden in de brander. Het komt binnen via één set en haalt warmte op van het regeneratieve materiaal in de brander. De verbrandingsproductgassen verlaten via de andere set en verwarmen het regeneratieve materiaal tot hoge temperatuur. In de volgende cyclus wisselen de verbrandingslucht en de verbrandingsproducten van paden.
Het concept van de HiTAC is geïllustreerd in Fig. 1 en vergeleken met die van conventionele herverwarmsoven verbranding. Extreem hoge temperatuur vlammen worden meestal gegenereerd in ovens, als directe verbranding tussen brandstof en hoge temperatuur verse lucht optreedt. Als resultaat van de gewijzigde ovensgeometrie, vindt niet alleen uiting van basisvlammen plaats door de schuifbeweging van hoge snelheid inlaatlucht, maar ook de verwatering van lucht met verbrand gas (BH) moet plaatsvinden voor verbranding door brandstof en lucht inlaten te scheiden. Het is op te merken dat dit de omstandigheden zijn waarin gewone verbranding niet volgehouden kan worden met omgevingstemperatuur lucht. Daarnaast, de brandstof die apart in de oven geïnjiceerd wordt, trekt ook verbrand gas in de oven, en sommige veranderingen in de brandstof, zoals pyrolyse, decompositie, en verdamping van vloeibare brandstof, indien aanwezig, tijdens deze voorbereidingsperiode. Zwakke verbrandingsreacties kunnen optreden tussen brandstof en getrokken product (B*F) en de hoofverbranding volgt in de mengzone van brandstof en verwaterde lucht met een grote hoeveelheid verbrand gas (B*F*BH). De verandering van vlam door een lage zuurstofconcentratie veroorzaakt door de hoge snelheid van hercirculatie van verbrand gas levert waarschijnlijk een verbreedde reactiezone op, waar relatief langzame reacties kunnen plaatsvinden. In gevestigde verbranding zonder voorverwarmde lucht, vindt directe verbranding tussen brandstof en verse lucht (F*A) plaats in de nabije-vicinitet van de brander. Daarna kan enige verbranding in verwaterde conditie met verbrande gassen volgen in de downstream-richting van de vlam vanwege de intrappen van hergirculeerde verbrande gassen door de binnenkomende verbrandingslucht. Verbranding (F*A) in de nabijheid van de brander toont de maximum temperatuur in de oven, en de meeste stikstofoxiden die uit de oven worden geëmiteerd, worden daar gevormd. Echter, verbranding in deze regio is essentieel om de verbranding in de oven te handhaven, en de hele vlam kan niet bestaan als uiting in deze portie optreedt.
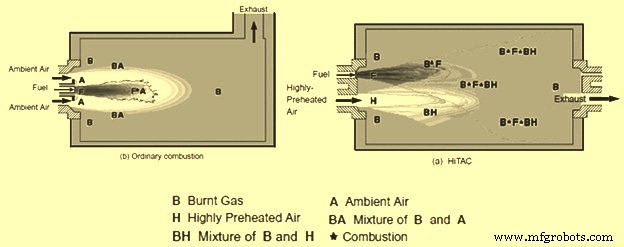
Fig. 1 Concept van menging en verbranding met HiTAC-technologie
Ondanks het gebruik van hoog voorverwarmde lucht, is de gemiddelde temperatuur alsook de instantane piektemperatuur aanzienlijk lager in HiTAC dan in gewone verbranding.
Oxy-Brandstof Verbrandingssysteem
Oxy-brandstof verwijst naar de praktijk van het volledig vervangen van lucht als de bron van oxiderend middel voor verbranding door zuurstof die geproduceerd kan worden door cryogene technologie of adsorptietechnologieën. Het algemene voordeel van het vervangen van lucht door zuurstof is dat de hoeveelheid stikstof die met lucht in het verbrandingsproces wordt gebracht, bijna of volledig geëlimineerd wordt. Reductie van stikstof in verbranding staat hogere vlamtemperatuur en verbrandingsefficiëntie toe omdat lagere volume van de verbrandingsgas de hoeveelheid warmte reduceert die van de vlam genomen wordt en verloren gaat naar de uitlaat. Dus, de voordelen van het gebruik van oxy-brandstof vergeleken met lucht-brandstof verbranding zijn als volgt:
- Reductie in het energieverbruik
- Verbeterde verwarmingssnelheid resulterend in hogere productie (zonder verhoging van oven temperatuur setpunt)
- Reductie in de ovenemissies
Naast de bovengenoemde voordelen, kan het gebruik van oxy-brandstof verbranding soms resulteren in lagere kapitaalinvestering vergeleken met andere methoden van efficiëntieverbetering zoals recuperators of emissiecontroleapparatuur. Oxy-brandstof verbranding kan ook resulteren in minder schilverlies door betere controle en kortere verwarmtijd.
Vergeleken met lucht-brandstof, heeft oxy-brandstof verbranding een veel hogere partiële druk wat de twee verbrandingsproducten, CO2 en H2O, betreft. Dit verbetert de warmteoverdrachtsnelheid. Aangezien de uitlaatgassen niet verwaterd zijn met stikstof, neemt de gasfase een actievere deel in het warmteoverdrachtsproces, niet alleen omdat de warmteoverdrachtsgeleiding en de warmtecapaciteit van CO2 en H2O hoger zijn, maar ook omdat beide hoge warmtestralende drie-atomaire gassen zijn.
Het stroompatroon in een oxy-brandstof oven is voordelig vergeleken met lucht-brandstof. Uitlaatgasvolume is gereduceerd met 70% tot 80% omdat geen stikstof aanwezig is en vanwege de brandstofbesparingen. Dus, de verblijftijd van het gas is langer, met meer tijd om warmte over te dragen aan het product. Het product is in feite ondergedompeld in een gasvormige uitlaatvloeistof bestaande uit CO2 en H2O, d.w.z. een vochtige omgeving met een hogere capaciteit om warmte over te dragen.
Bij het vergelijken van een oxy-brandstof oven met een lucht-brandstof oven, beide ingesteld op dezelfde oventemperatuur, bereikt het materiaal een setpuntwaarde sneller in de oxy-brandstof oven. Dit is vanwege de gaseigenschappen.
Met de oxy-brandstof verbranding is er een substantiële toename in beschikbare warmte vergeleken met lucht-brandstof verbranding. De toename in beschikbare warmte van verbranding is direct gerelateerd aan reducties in energieverbruik en toename in oventoer.
Een toename in beschikbare warmte van verbranding betekent dat minder warmte verloren gaat naar de uitlaat en een groter percentage van de totale energie-invoer overblijft om het werk in de herverwarmsoven te doen. Dus, wanneer beschikbare warmte toeneemt, wordt de hoeveelheid totale energie-invoer vereist om een constante hoeveelheid werk te doen gereduceerd.
De energiebesparingen variëren afhankelijk van brandstoftype, bestaande verbrandingsverhouding en verbrandingsluchttemperatuur. Andere factoren zoals reductie in rookgaspoortgrootte en stralingsverlies kunnen de daadwerkelijke energie reductiesnelheden met oxy-brandstof beïnvloeden. Een ander effect van verhoogde verbrandingsefficiëntie met oxy-brandstof is de mogelijkheid om de verwarmingssnelheid te verhogen en meer oventoer te verkrijgen.
De praktische limiet voor productietoename is afhankelijk van het vermogen van het half-fabrikaat staalmateriaal om warmte te absorberen en de tijd en temperatuur waarop het half-fabrikaat staalmateriaal aan warmte blootgesteld is. Ervaring van diverse oxy-brandstof installaties geeft aan dat materiaaltoer in de meeste operaties kan worden verhoogd zonder de oventemperatuur setpunt te verhogen met de uitzondering van ovens die al een set temperatuurramp limiet halen. Naast de toename in beschikbare warmte, hebben de hogere oxy-brandstof vlamtemperatuur en stralingspotentieel van verbrandingsgassen een positieve impact op verwarmingscapaciteit en productiesnelheid.
Oxy-brandstof vlamtemperatuur is doorgaans 500 °C tot 800 °C hoger dan lucht-brandstof vlamtemperatuur. Aangezien stralingswarmteoverdracht afhangt van het temperatuurverschil van de bron naar de ontvanger tot de vierde macht, resulteert oxy-brandstof verbranding in een grote toename in vlam-naar-materiaal stralingspotentieel. De verbrandingsproducten van oxy-brandstof zijn ook betere bronnen van stralingswarmteoverdracht. Dit is omdat de meerderheid van lucht-brandstof verbrandingsproduct stikstof is wat niet zo efficiënt is als stralingswarmteoverdracht mechanisme als koolstofdioxide en waterdamp die de meerderheid van oxy-brandstof verbrandingsproducten vormen.
In sommige gevallen is ovenproductie beperkt door de hoeveelheid gasvormige emissies die de oven mogen verlaten. Oxy-brandstof verbranding kan ook een middel zijn om ovenemissies te reduceren en toename in productiecapaciteit binnen een toelaatbare emissieplafond toe te staan.
Het volume van uitlaatgassen is aanzienlijk lager met oxy-brandstof. Totale uitlaatgasvolume met oxy-brandstof is doorgaans 70% tot 90% minder dan totaal lucht-brandstof uitlaatgasvolume. In veel gevallen kan de uitlaatgasvolumereductie alleen al voordelig zijn, vooral waar de bestaande verontreinigingscontroleapparatuur beperkt is en/of waar deeltjesemissies een zorg zijn. Een belangrijker resultaat met oxy-brandstof verbranding is lagere emissie van bepaalde uitlaatgasbestanddelen. Het meest voor de hand liggende resultaat van het gebruik van oxy-brandstof verbranding is de reductie in het brandstofverbruik. Met de reductie in brandstofverbruik is de emissie van CO2 lager over een gegeven tijd of per eenheid half-fabrikaat staalmateriaal verwarmd. Terwijl de generatie van CO2 momenteel geen grote zorg is, duiden de opwarming en klimaatverandering die plaatsvindt, aan dat meer strenge voorwaarden van CO2-emissie een factor in de toekomst kunnen zijn. Een meer directe zorg van veel ovenoperators is NOx-emissie. Met oxy-brandstof verbranding is de partiële druk van stikstof in de verbrandingsproducten drastisch gereduceerd wat het potentieel voor NOX-vorming verlaagt zelfs bij verhoogde vlamtemperatuur. Veel factoren beïnvloeden de NOx-emissiesnelheid van oxy-brandstof gestookte ovens. Zuiverheid van het zuurstofproduct is zo'n factor. Echter, de belangrijkste factor in het minimaliseren van oxy-brandstof NOx-emissies is ovendrukcontrole. Secundaire luchtlek gecombineerd met hoge oxy-brandstof vlamtemperatuur kan de impact van oxy-brandstof verbranding als NOx-controle techniek aanzienlijk reduceren.
Oxy-brandstof vlammen hebben een hogere temperatuur met minder volume en lengte dan lucht-brandstof vlammen. Het vlamkenmerk met oxy-brandstof moet overwogen worden bij het ontwerpen van oxy-brandstof brandersystemen voor de toepassing van herverwarmen van staalmaterialen. Doorgaans vereist staalherverwarmen een gelijkmatige temperatuurdistributie zodat gelokaliseerde oververhitting of onderverhitting in het herverwarmede staalproduct vermeden wordt. Het type en de plaatsing van oxy-brandstof branders hangt af van het type van de herverwarmsoven en de nabijheid van vlammen tot half-fabrikaten staalmaterialen.
Hercirculatie van de verbrandingsproducten bevordert beweging van gassen in de verwarmingskamer, waarmee temperatuurverschillen worden geminimaliseerd. Ook hercirculatie van verbrandingsgassen in de oxy-brandstof vlam verlaagt de piekvlamtemperatuur en bevordert een meer gelijkmatig vlamstralingprofiel om het product dichtst bij de brander te beschermen tegen oververhitting. Er zijn verschillende oxy-brandstof branderontwerpen beschikbaar om het hercirculatie-effect te verkrijgen inclusief een gepatenteerde mondstuk samen met andere ontwerpen die oxy-brandstof vlamimpuls gebruiken om gashercirculatie te produceren.
Terwijl substantiële voordelen voor efficiëntie worden geboden, heeft het lage volume van verbrandingsproducten met oxy-brandstof verbranding speciale aandacht nodig bij het ontwerpen van verbrandingscontrolsysteem. Goede controle van verbrandingsverhouding is kritisch voor het herverwarmenproces omdat de producten van verbranding de verwarmingsatmosfeer vormen en uiteindelijk de snelheid en het type schilvorming beïnvloeden. In lucht-brandstof verbrandingssystemen biedt het hoge volume van stikstof dat met lucht in het verbrandingsproces wordt gebracht, een demper of veiligheidsfactor tegen veranderingen in lucht-tot-brandstof verhouding. Met oxy-brandstof is deze demper bijna volledig geëlimineerd. Dit betekent dat een procentuele verandering in zuurstof-tot-brandstof verhouding met oxy-brandstof verbranding een grotere impact zal hebben op de ovenatmosfeer dan dezelfde verandering met lucht-brandstof verbranding.
Goede controle van ovenatmosfeer met oxy-brandstof verbranding heeft een hoger niveau van nauwkeurigheid voor het controlsysteem nodig dan met lucht-brandstof verbranding. Massa-stroom compensatie is doorgaans vereist om de nauwkeurigheid te bereiken die vereist is om een goede ovenatmosfeer met oxy-brandstof verbranding te handhaven. Een andere belangrijke variabele voor controle van oxy-brandstof verbranding betreft ovenuitlaat- en drukcontrolesystemen.
Uitlaatgasvolume met oxy-brandstof verbranding reduceert in het bereik van 10% tot 30% van lucht-brandstof verbranding uitlaatvolume afhankelijk van de hoeveelheid thermische efficiëntiewinst. Dit betekent dat bestaande ontwerpen gebruikt om ovendruk te controleren met lucht-brandstof verbranding in de meeste gevallen niet adequaat zijn om goede ovendrukcontrole te handhaven bij conversie naar oxy-brandstof verbranding. Specifiek, het controlebereik van drukcontrole-instrumentatie met de grotere rookgaspoort en demperformaten gebruikt met lucht-brandstof verbranding reduceert tot het punt van oneffectief met oxy-brandstof verbranding uitlaatvolume. Daarom is het noodzakelijk om de rookgaspoortgrootte te reduceren bij conversie naar oxy-brandstof verbranding of te compenseren voor het lagere uitlaatvolume bij het ontwerpen van nieuwe herverwarmsoveninstallaties. Het gebrek aan goede ovendrukcontrole kan resulteren in tertiaire luchtlek wat een bron van stikstof kan bieden voor additionele NOx-vorming, dus het potentieel voor reductie van emissies minimaliseren of elimineren. Luchtlek in de herverwarmsoven beïnvloedt ook de ovenatmosfeer en introduceert complicaties voor staaloppervlakte-kwaliteitscontrole.
De snelheid en het type schilvorming is een belangrijke overweging voor staal herverwarmsoven operaties ongeacht het type verbrandingssysteem. Naast staallegeringstype, is ovenatmosfeer samen met verwarmingssnelheid de belangrijkste factoren die schilvorming regelen. Goede controle van verbrandingsverhouding en ovendruk is vereist om controle op schilvorming en staaloppervlakte-kwaliteit te handhaven. Echter, de atmosfeer geproduceerd door oxy-brandstof verbranding is anders dan de atmosfeer met lucht-brandstof verbranding zelfs onder ideale omstandigheden.
Productieproces
- Zonneverwarmingssystemen: Van Passief tot Actieve Oplossingen voor Duurzame Huisverwarming
- Intelligent Parkeersysteem: Efficiënte Stedelijke Parkeersoplossingen
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Energy Optimizing Furnace (EOF): High-Tech Stalenproductietechnologie
- Opverwarmingsovens: Typen, Functies en Industriële Toepassingen
- Efficiënt Gasherwinning- en Reinigingssysteem voor Basiszuurstofovens
- DC Lichtboogoven: Efficiënte Enkele-Elektrode Stalenproductietechnologie
- Transportbandsystemen Uitgelegd: Werking, Typen en Voordelen
- Interne Verbrandingsmotor Koelingsystemen: Een Uitgebreide Gids
- Meester uw voertuig ophangingssysteem: Auto beschermen & rijcomfort verbeteren
- C# using-statements: imports, aliasen en static directives