



Productiviteit en Kwaliteit Verbeteren in Continue Gietmachines
Continu gieten is het proces waarbij vloeibaar staal wordt verstold tot een half-fabrikaat staalproduct (billet, bloem, of plaat etc.) voor daaropvolgende walzen in de warmwalserijen. Continu gieten van vloeibaar staal werd in de jaren 1950 geïntroduceerd voor commerciële toepassing. In de relatief korte tijdspanne sinds de introductie van continu gieten voor commerciële toepassing, heeft het proces zich ontwikkeld met een grote verscheidenheid aan nieuwe procesontwikkelingen gericht op het bereiken van verbeterde productiviteit en superieure productkwaliteit. Deze ontwikkelingen omvatten nieuwe ontwerpconcepten van continue gietmachines, metallurgische praktijken, en de toepassing van procescontrole en automatisering door computersystemen.
Drijvende Krachten voor Ontwikkeling
De hoofddrijvende kracht achter deze ontwikkelingen is de erkenning dat aanzienlijke verbetering in de opbrengst en energiebesparingen mogelijk zijn die een dramatisch effect hebben op de exploitatiekosten. Door deze ontwikkelingen is het mogelijk geweest om grote kwaliteitsverbeteringen van het continu gegoten product te bereiken. Huidige continue gietmachines produceren gegoten staalproducten met een kwaliteit die volledig equivalent is aan en die van producten geproduceerd uit blokstaal overtreft. Moderne continue gietmachines produceren efficiënt essentieel alle staalkwaliteiten, inclusief de hoogste kwaliteiten voor kritische toepassingen.
Productiviteitsverbetering
De twee methoden om de productiviteit van het continu gietproces te verbeteren omvatten het verbeteren van de doorvoer van de continue gietmachine (ton/uur) en de nettowerkverhouding. De doorvoer van de continue gietmachine wordt verbeterd door de gietsnelheid te verhogen alsook door het vergroten van de doorsnede-oppervlakte, terwijl de nettowerkverhouding verbetert door de downtime van de gietmachine te verminderen.
De gietsnelheid van de continue gietmachine wordt beperkt door verscheidene verschillende fenomenen als hieronder gegeven.
- Een hoge gietsnelheid resulteert in een significante toename in de stroomsnelheid van het vloeibare staal in de kokervorm. Elke kleine storing in de stroom van het vloeibare staal stoort de vorming van de verstollende schil in de kokervorm, vertraagt de floterende van de inclusies, en kan leiden tot insluipen van gietpoeder in de straan. Excessieve niveauschommelingen en golven aan het meniscus in de kokervorm worden erger met hogere gietsnelheid. Dit kan oppervlakte-kwaliteitsproblemen en zelfs sticker-breakouts veroorzaken. Dit probleem kan worden aangepakt door kokervorm-ontwerp te veranderen (de stroom meer naar beneden richten, of mogelijk door een bodem verticale poort toe te voegen), elektromagnetische roering toe te passen, gietpoeder te veranderen, en andere methoden te gebruiken om het stroompatroon in de kokervorm te controleren.
- Hoge gietsnelheid resulteert in excessieve axiale vervormingen veroorzaakt door de oscillatie en onttrekkingskrachten nodig om wrijving te overwinnen aan de interface tussen de verstollende schil en de kokervorm. De geassocieerde transversale scheuren en breakouts kunnen de gietsnelheid beperken, vooral als er verstoring is, excessieve tapering van de kokervorm, of een discontinue vloeibare gietpoederlaag. Spanningen zijn klein als de vloeibare laag van het gietpoeder continu kan worden gehouden over het hele kokervorm-oppervlak en de uitlijning goed is.
- Bij hoge gietsnelheid kunnen excessieve membraanspanningen worden gegenereerd in de dunne schil door de ferrostatische druk van het vloeibare bad onder de kokervorm. Dit kan leiden tot scheuren en breakouts als de schil niet dik genoeg is bij de uitgang van de kokervorm. De kritische schildikte moet van de orde van 3 mm zijn voor de meeste staalkwaliteiten. Dit wordt gemakkelijk bereikt door elke haalbare gietsnelheid, wat aantoont dat andere criteria belangrijker zijn.
- Elke lokale non-uniformiteit in de schilgroeï door hoge gietsnelheid kan leiden tot lokaal hete en dunne regio's in de schil, wat longitudinale scheuren en breakouts kan initieren zelfs als de schil gemiddeld boven de kritische dikte is. Dit probleem wordt normaal aangepakt door het gietpoedergedrag tijdens initiële verstolting te optimaliseren, oscillatiepraktijk, en tapering-ontwerp, zodanig dat gietpoedersmeering continu is, de initiële warmtestroom laag en uniform is, en de kokervorm-tapering past bij het schilkrimpprofiel. Perietische staalkwaliteiten en austenitische roestvrije stalen zijn het meest vatbaar voor dit probleem. Superheat van vloeibaar staal dat de kokervorm binnenkomt kan ook bijdragen aan dit probleem, vooral nabij de vlakken waar de vloeibare staalstraal inslaat bij gieten met gedompte bifurcate zuigers.
- Excessieve uitbuiking van de straan onder de kokervorm kan het gevolg zijn van hoge gietsnelheid en dit kan leiden tot een verscheidenheid aan inwendige scheuren en zelfs breakouts als de uitbuiking extreem is. Uitbuiking kan gecontroleerd worden door voldoende steunrollen te kiezen, roluitlijning te handhaven, sproeiafkoeling onder de kokervorm te controleren, en plotselinge veranderingen in rol-pitch, sproeiers, of door de gietsnelheid te verlagen te vermijden.
- De afstand onder het meniscus van het punt van eindige verstolting van het centrum van de straan neemt in directe proportie toe met de gietsnelheid voor een gegeven doorsnede-dikte en limiteert de maximale gietsnelheid in een bepaalde continue gietmachine. De fakkelafsnij- en rolsteunsysteem moet uitgebreid worden om deze toename in metallurgische lengte te accommoderen. De metallurgische lengte kan niet significant worden verkort door de sproeiafkoelintensiteit te verhogen.
- Herverwarmen van de straan onder het einde van de sproeiafkoelzones kan gebeuren door hoge gietsnelheid. Deze herverarming van de straan genereert inwendige trekkingspanning en koude-scheur scheuren, die in ernst toenemen met gietsnelheid. Dit moet worden opgepakt tijdens het ontwerp van de sproeizones. De sproeiafkoelzone moet uitgebreid worden om deze scheuren te vermijden.
- Er zijn verschillende speciale kwaliteitszorgen, die soms limieten op gietsnelheid opleggen. Bijvoorbeeld, in ultra-laag koolstof stalen, is de gietsnelheid beperkt tot een relatief lage bovengrens om potloodpijp en andere blaasdefecten te reduceren door argonbelletjes insluiping op de binnenstraal van gebogen kokervorm type continue gietmachines. De gietsnelheid kan in dergelijke situaties alleen verhoogd worden door zorgvuldige veranderingen in bedrijfsomstandigheden die deze specifieke defecten kunnen vermijden. Daarom is zorgvuldige overweging van veel verschillende verschijnselen van belang nodig voor het verhogen van de gietsnelheid. Er zijn ten minste acht afzonderlijke criteria die moeten worden voldaan, waarvan de vijf belangrijkste die de gietsnelheid voor een gegeven operatie kunnen beperken, temperatuur, uitbuiking, vervorming, spanning en breuk in het gegoten product. Het is altijd nodig om de kritische gietsnelheden te vinden om kwaliteitsproblemen gerelateerd aan uitbuiking onder de kokervorm te vermijden.
Break-out is een van de operationele problemen dat de productie van continue gietmachines het meest nadelig beïnvloedt. Het treedt op als volgt. Tijdens de initiële verstolting van vloeibaar staal in een continue gietkokervorm, kan de verstollingsschil op sommige positie niet adequaat gevormd worden om welke reden dan ook, en wanneer die positie uit de onderste eind van de kokervorm komt, vloeit vloeibaar staal uit door het defecte deel van de schil. Break-out vermindert niet alleen de productie, maar berokkent ook zware schade aan de apparatuur, wat uitgebreide reparatiewerk vereist. Om break-out te voorkomen, is het dus essentieel om ervoor te zorgen dat een klank initiële verstollingsschil stabiel in de kokervorm gevormd wordt. De belangrijkste factoren die de initiële verstolting van vloeibaar staal in een continue gietkokervorm beïnvloeden, zijn staaltemperatuur, gietpoeder, kokervorm-koperbekleding, en primair afkoelwater.
Het essentiële voor het verhogen van de continue gietmachine productie op basis van stabiele initiële verstolting is het handhaven van een adequate balans van de staaltemperatuur in de kokervorm, warmteverwijdering, en de gietsnelheid. Wanneer zowel staaltemperatuur als gietsnelheid hoog zijn, ontwikkelt de verstollingsschil niet voldoende, en er kan een geval zijn waar vloeibaar staal door de schil breekt direct onder de kokervorm (herverwarmin break-out). Dit geeft aan dat, om productie te verhogen zonder break-out, de vloeibare staaltemperatuur en gietsnelheid adequaat gecontroleerd moeten worden.
Het vergroten van de werktijd en giettijd van een continue gietmachine is ook een effectieve manier voor het verhogen van de productie van de continue gietmachine. In relatie tot continue gietmachines, worden deze termen als volgt gedefinieerd.
Kalendertijd = Nettowerktijd + Downtime
Nettowerktijd = Giettijd + Machinevoorbereidingstijd
De sleutels tot hogere productiecapaciteit zijn hoe downtime te verminderen om de verhouding van nettowerktijd tot kalendertijd te verhogen en hoe machinevoorbereidingstijd te verminderen om de verhouding van giettijd te verhogen.
Productiviteitsverbeteringen kunnen ook bereikt worden door de nettowerkverhouding te verbeteren. Nettowerkverhouding kan verbeterd worden door de downtime van de continue gietmachine te verminderen en dus de tijd dat de machine daadwerkelijk giet (machine benuttingstijd) te verhogen terwijl de capaciteit om de verscheidenheid aan gegoten staalproductafmetingen en staalkwaliteiten te produceren, gehandhaafd blijft.
Om de downtime te reduceren en gietmachine problemen zoals breuk van segmentrollen en lagers te voorkomen, ondergaan continue gietmachines normaal periodieke afsluiting voor 12 tot 24 uur in elke drie tot vier weken voor wisseling van segmenten.
De volgende zijn de vijf belangrijkste factoren (fig. 1) die bijdragen aan downtime van de continue gietmachine en die moeten worden aangepakt.
- Machinevoorbereidingstijd na voltooiing van een gietsequentie
- Kokervormwisseling nodig voor gieten van verschillende doorsnede-afmetingen
- Gietmachine of straan stoppingen vanwege storingen zoals straan breakout, verstoppingen van tundish zuigers geblokkeerd door koud staal of door inclusie-opbouw, en ongecontroleerde stroom van vloeibaar staal van de staal gietbeker (bijv. lopende stop)
- Uit-van-specificatie hitte in samenstelling of/ en temperatuur
- Onderhoud van de continue gietmachine.
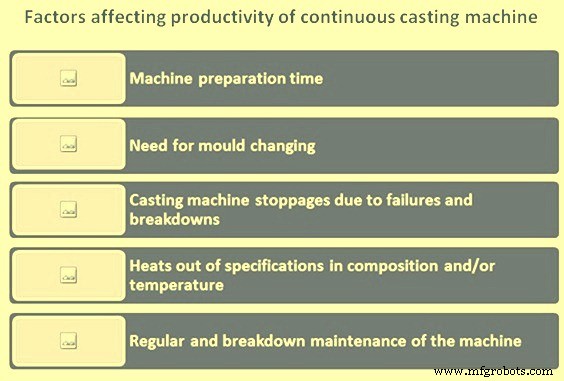
Fig. 1 Factoren die de productiviteit van de continue gietmachine beïnvloeden
Naast verbeterde controle praktijken en technieken tijdens staalproductie, is de invloed van deze factoren gereduceerd door het ontwikkelen van nieuwe operationele concepten en apparatuurontwerpen in de continue gietmachines. De grote veranderingen in operationele concepten omvatten het volgende.
- Sequentieel gieten om de voorbereidingstijd van de continue gietmachine te reduceren
- Splitsen van het gegoten product om de frequentie van kokervormwisseling te reduceren alsmede om de voorraad van de kokervorm te reduceren.
- Gebruik van kokervormen met variabele breedte-aanpassing om de wisselingstijd van de kokervorm te reduceren
- Gedeelde of gesplitste kokervormen om kokervormwisselingstijd en kokervormvoorraad te reduceren en de gietsnelheid (ton per uur per straan) te verhogen
- Boven gevoede (naar beneden inserende) dummy balk om de voorbereidingstijd te reduceren
- Gebruik van elektromagnetische roering wat toelaat de gietsnelheid te verhogen wat op zijn beurt de productiviteit van de gietmachine verhoogt
Het aantal heats dat door een continue gietmachine gegoten wordt zonder onderbreking tussen inserties van de dummy balk, verschilt van gietmachine tot gietmachine afhankelijk van factoren zoals de grootte van een productielot van dezelfde staalchemie, levensduur van gedompte invoerzuigers, en optreden van zuigerverstoppingen en andere problemen in het gietysteem.
Het voorbereidingswerk tussen de gieten omvat extractie van het laatste stuk, inseratie van de dummy balk, tundishwisseling, en kokervormafdichting. Het laatste stuk van de vorige giet wordt zorgvuldig geëxtraheerd om bloeding te voorkomen, een probleem van vloeibare slag of staal dat uitstroomt van de bovenste eind, waar verstolting vaak onvoldoende is. Dit snel te doen is belangrijk om de voorbereidingstijd te verkorten.
Wat de dummy balk inseratie betreft, is de naar beneden inserende type tegenwoordig voorkeur omdat de dummy balk kan worden geïnserteerd terwijl het laatste gegoten stuk wordt geëxtraheerd. In het geval van het naar boven inserende type, in tegenstelling, moet de dummy balk inseratie wachten tot het laatste stuk volledig uit de gietmachine komt, wat de voorbereidingstijd met 10 tot 20 minuten verhoogt.
Productkwaliteit
De kwaliteit van continu gegoten staal is afhankelijk van de staalproductie- en gietpraktijken die gebruikt worden. Het wordt beïnvloed door de interactie van chemische en fysieke factoren die nauw gecontroleerd moeten worden om het volledige potentieel van het proces te verkrijgen.
Typische defecten die in continu gieten worden ervaren, omvatten het volgende.
- Oppervlaktedefecten zoals (i) vervormde doorsnede (inclusief inholting en uitholling), (ii) scheuren (longitudinaal en transversaal), (iii) naten, schil en ingesloten inclusies en slag, en (iv) oscillatiemerkjes etc.
- Sub-oppervlaktedefecten zoals (i) speldgaten en blaasgaten, (ii) inclusies, en (iii) scheuren
- Inwendige defecten zoals (i) scheuren (centraal, diagonaal en halverwege), (ii) porositeit, (iii) inclusies, en (iv) segregatie etc.
Scheurvorming treedt op door een wijd bereik van fysieke oorzaken. Technieken gebruikt om de voorkoming van externe en inwendige scheuren te elimineren of te reduceren omvatten het volgende.
- Oppervlaktescheuren – Kokervorm en secundaire afkoeling, kokervormsmeering, kokervormcoatings, kokervormslijtagecontrole, machineuitlijning en gietsnelheid.
- Inwendige scheuren (en porositeit) – Machinetype, machineuitlijning, elektromagnetische roering, in-line reducties, multi-punt rechtzetten, compressie gieten, vloeibaar staal temperatuur en gietsnelheid.
Naten en schillen zijn gerelateerd aan gietsnelheidscontrole en de integriteit van de gietstroom tussen de tundish en kokervorm. Oscillatiemerkjes zijn een functie van de staalkwaliteit gegoten en het type kokervormoscillatie.
Speldgaten en blaasgaten worden gecontroleerd door ontzuring en tundish-stroomverduistering. Centraalijnsegregatie is geminimaliseerd door lage giettemperatuur, elektromagnetische roering en gietsnelheid.
De frequentie van inclusies, of aan het oppervlak, sub-oppervlak of in het interieur van de gegoten doorsnedes, is progressief gereduceerd door verbeteringen, bijvoorbeeld, in staalproductie, ontzuring en verduisteringspraktijken, en apparatuurontwerp. Deze verbeteren vormen een integraal deel van een voortdurende inspanning om de kwaliteit van continu gegoten staalproducten verder te upgraden.
De meest significante recente ontwikkelingen in het verbeteren van productkwaliteit omvatten het volgende.
- Concept van schone stalen
- Toepassing van elektromagnetische roering
- Lucht-mist afkoeling om de incidentie van oppervlaktescheuren verder te reduceren.
Een van de primaire doeleinden is om gegoten staalproduct te produceren met een oppervlakte die geen conditionering vereist voor verdere verwerking.
De eisen van staalgebruikers zijn gediversifieerd, en hogere functionaliteit wordt gezocht in termen van gewichtsreductie, betere bewerkbaarheid, en hogere sterkte etc. Strengere controle van oppervlaktedefecten en eliminatie van inwendige defecten worden nu steeds meer geëist. Al deze, samen met de nastreving van hogere opbrengst en productiviteit, hebben het kwaliteitsniveau dat vereist is voor de staalproductie- en staal continue gietprocessen, zeer veeleisend gemaakt. Aan de andere kant, is het waar dat dergelijke toenemend toughere gebruikerseisen hebben geholpen bij het opbrengen van de technische mogelijkheid van de staalproductie- en staal continue gietpraktijken.
Het minimaliseren van inclusies in de kokervorm is een van de belangrijkste kwaliteitskwesties van continu gieten. Inclusies verslechteren de mechanische eigenschappen van staal onder trekking, buiging, gat-uitrekking, persvormen, en andere typen bewerking, en veroorzaken oppervlaktedefecten. Daarom is het van groot belang om besmetting van staal te minimaliseren en inclusies eruit te verwijderen in het continue gietproces.
De typische oppervlaktedefecten die hun oorsprong vinden in staalproductieprocessen zijn die door inclusies van alumina en gietpoeder. Ze worden gevangen in de staalschil tijdens initiële verstolting, en wanneer het staal in de walserij gewalst wordt, worden ze uitgerekt en vormen defecten in strepen aan het oppervlak die normaal als spills, schillen, of splinters bekend zijn. Zulke inclusies nabij een oppervlak van gegoten product kunnen verwijderd worden door scharrelen, maar aangezien scharrelen kosten met zich meebrengt en opbrengst verlaagt, is het te verkiezen om hun insluiping tijdens de initiële verstolting in de kokervorm van de continue gietmachine te minimaliseren. De kokervorm elektromagnetische roering laat het staal direct binnenin de verstollingsschillen stromen met een voorgeschreven snelheid of sneller om inclusies te voorkomen dat ze in de schillen ingesloten worden.
Wat gietpoeder betreft, om de insluiping ervan te voorkomen, wordt de viscositeit van het poeder meestal verhoogd. Ook de controle nauwkeurigheid van het vloeibare staalniveau in de kokervorm wordt verbeterd, de kokervormoscillatie wordt gewijzigd, en de instroom van vloeibaar staal in de kokervorm wordt stabieler gemaakt. Als resultaat zijn oppervlaktedefecten door inclusies afkomstig van het gietpoeder aanzienlijk afgenomen.
Daarnaast, om de hoeveelheid inclusies die de kokervorm bereiken te minimaliseren, worden maatregelen genomen om inclusies zoveel mogelijk van staal in de tundish te scheiden. Een dergelijke maatregel is de vergroting van de tundishcapaciteit. Een tundish fungeert als een intermediaire houder om stabiele staalstroom van de bekers naar de continue gietkokervorm te garanderen, en in het geval van een multi-straan gietmachine, staal te verdelen over de straten. Door de tundish-grootte te vergroten, is het mogelijk om inclusies te laten opstijgen naar het vloeibare staaloppervlak makkelijker en de opschorting van slag in staal bij de gietpositie van de beker te onderdrukken.
Productieproces
- Betrouwbaarheid Maximaliseren: Onderhoud & Premium Onderdelen voor Mechanische Pon & Schaarmachines
- Machinewinkel Productiviteit Boosten met Hoogwaardige Ponzen en Matrijzen
- Spindellagers: Precisie & kwaliteitszekerheid
- Metaal & Hout Zagen Verbeteren met Hoogpresterende Bandsagemachine
- Productiviteit Maximeren door Frezen en Draaien te Combineren met Toer-gereedschappen
- Efficiëntie maximaliseren met cilinderlijpmachines
- Gietpersmachines: werking, typen en voordelen
- Voedselproductie verbeteren: Bewezen strategieën voor superieure kwaliteit & consistentie
- Producttraceerbaarheid Verhogen: Kwaliteit en Beveiliging Versterken
- Investeren in gekwalificeerde machinisten & premium apparatuur: De sleutel tot ons succes
- Audio-AI stethoscoop: Real-time monitoring van machinegezondheid en kwaliteit