



Gieten Defecten Beheersen: Wanneer Een Gietstuk Terug Te Sturen Of Te Herwerken
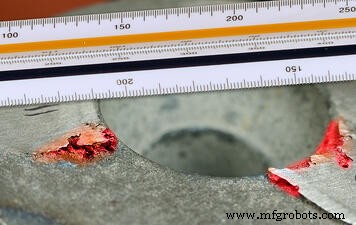
Metaalgieten is een moderne productieindustrie, en gegoten producten worden gebruikt in 90% van duurzame goederen, van lampposten tot ruimteshuttles. Toch is geen gietstuk perfect. Zelfs met recente innovaties in simulatie- en procesgechnologie, zal vrijwel elk gegoten product een zekere mate van defect bevatten. Een duidelijke begrip van gietdefecten is vitaal voor elke gietklant, omdat het helpt realistische verwachtingen te stellen bij samenwerken met een gietfaciliteit.
Terwijl ervaren gietfaciliteiten vaardig zijn in het vinden van een balans tussen kosten en kwaliteit, moeten kopers nauw betrokken zijn bij het bepalen van toelaatbare defectniveaus in leverbare producten.
Veelvoorkomende Gietdefecten
Enkele van de meest voorkomende typen gietdefecten zijn porositeit en inclusies. Porositeit kan veroorzaakt worden door gas in de legering, in welk geval de resulterende defecten typisch kleine, negatieve defecten zijn die elliptisch van vorm zijn. Porositeit kan ook voortkomen uit krimp, wat optreedt wanneer onvoldoende voermateriaal beschikbaar is in bepaalde gebieden. In sommige gevallen kan porositeit zelfs veroorzaakt worden door inclusies of oxiden die hun weg naar binnen de vorm vinden.
 Bij zandgieten en lostwasgieten is het relatief gebruikelijk om inclusies te zien van stukken van de vorm die losbreken tijdens gieten, of die in de zijkant van een gietstuk verbranden. Bij lostwasgieten verschijnen schilinclusies als kleine stukken keramiek vastgezet in het verzolidificeerde deel. Schilvormgegietenen tonen soms inbranding, waar zand uit de vorm bindt met de legering zodat het niet verwijderd kan worden tijdens uitschudden. Inclusies worden vaak door gietereien gerepareerd voordat ze naar de klant worden verzonden, en in veel gevallen zijn lage niveaus van inclusies toelaatbaar in een eindproduct.
Defecten die vaker retourneerbaar zijn, omvatten heet scheuren, koude overlappening, buigen, misruns en uitloop. Heet scheuren zijn barsten die in een gietstuk vormen door oververhitten plekken in de vorm. Koude overlappening kan optreden als giet temperatuur of giet snelheid niet geoptimaliseerd zijn, en verschijnt als een scheiding in het gietstuk waar de ene kant te veel afkoelde voor het ontmoeten van de andere kant. Buigen kan in bijna elk gietproces voorkomen, maar is meest voorkomend met herbruikbare vormen, zoals in permanent gieten. Misruns treden op wanneer gesmolten metaal de vormholte niet vult. Dit kan voortkomen uit een scheve vorm, een onvoldoende giet of onjuiste giet temperatuur. Met name bij zandgieten kan uitloop ook een veelvoorkomend defect zijn. Uitloop treedt op wanneer metaal uit de vorm lekt, hetzij door een beschadigde vorm of een onvoldoende afdichting tussen de kop en trek.
Gietdefecten Voorkomen Of Repareren
Als defecten leiden tot retourzendingen of in-house schroot, zullen gietfaciliteiten workflows aanpassen om hun incidentie te reduceren of elimineren. Smeltprocessen en ontgassingsmaatregelen kunnen aangepast worden om gasporositeit te reduceren. Krimpporositeit kan voorkomen worden door hoeken te ontwerpen met grotere radialen, of door vorm- en giettemperaturen te optimaliseren. Inclusies kunnen verminderd worden door slakken tijdens smelten grondiger te verwijderen, of door vormen te coaten zodat ze intact blijven tot uitschudden. Misruns worden vaak veroorzaakt door fouten in het gietproces, en kunnen gecorrigeerd worden door instructie.
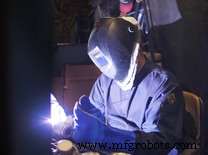
Afhankelijk van het type, ernst en frequentie van gietdefecten, kunnen gietfaciliteiten kiezen om de defecten te repareren door nabewerking zoals slijpen en lassen. Positieve defecten kunnen weggezaagd worden om een glad oppervlak te vormen. Porositeit van gas of krimp — en zelfs misruns in sommige gevallen — kunnen gerepareerd worden door lassen. Lassen (afgebild boven) is in staat om het onderdeel te herstellen tot dezelfde specificaties die mogelijk waren zonder het defect. Vooral na warmtebehandeling, hebben gelaste materialen bijna identieke fysieke eigenschappen als volledig gegoten onderdelen.
Wanneer Een Gietstuk Retourneerbaar Is
Bepalen wanneer een onderdeel retourneerbaar is, is een belangrijk aspect van het productontwikkelingsproces. Klanten en gietfaciliteiten moeten van tevoren akkoord gaan over toelaatbare defectniveaus. Bijvoorbeeld, elk porositeitspercentage groter dan het overeengekomen niveau zal retourneerbaar zijn, maar alles eronder zal doorgaan.
Specifieke kenmerken van een onderdeel hebben soms verschillende eisen. Bijvoorbeeld, gasporositeit is vaak onzichtbaar totdat het oppervlak weggewerkt is, wat negatieve defecten binnen het gietstuk onthult. Het ontwerp van de klant kan erg lage porositeitsniveaus in het specifieke gebied dat bewerkt zal worden vereisen, om een glad oppervlak na bewerking te garanderen.
Andere defecten kunnen lijken retourneerbaar, maar bij nader inzien zijn ze het niet. Kleine inclusies of krimp kunnen esthetische vlekken produceren die klanten kwaliteitscontrole zullen vlaggen tijdens inspectie. Echter, het baat zowel de klant als de gieterei om tot een akkoord te komen dat een zeker niveau van variabiliteit in niet-kritische oppervlakken accommodeert. De kosten om esthetische defecten volledig te elimineren kunnen te hoog zijn voor het onderdeel om winstgevend te zijn, hetzij voor de gieterei of de eindklant.
Verschillende industriële groepen bieden standaardrichtlijnen en beoordelingssystemen om toelaatbare defectniveaus te helpen bepalen, inclusief ASTM, ASME en SAE. Deze standaarden bieden schalen om de incidentie van defecten te meten, maar elk onderdeel heeft verschillende vereisten. Productieprocessen kunnen verbeterd en aangepast worden om onderdelen op de schaal te brengen, maar hogere kwaliteit betekent bijna altijd hogere kosten.
Om een bevredigend resultaat voor beide partijen te garanderen, moeten gietfaciliteiten en klanten samenwerken om een balans te bepalen tussen gietkwaliteit, defectniveau en totale kosten.
Leer meer over het ontwerpen en produceren van gegoten producten met de Eagle Group: download onze Quick Reference Guide met toleranties, mogelijkheden en ontwerpaanbevelingen:
Productieproces
- Giettekortkomingen: Types, Oorzaken en Bewezen Oplossingen
- Hoe kiest u het Juiste Precisiegietbedrijf: 6 Essentiële Factoren
- Centrifugaalgieten: Proces, Toepassingen en Voordelen
- Zandgieten Proces: Technieken, Stappen en Best Practices
- Veelvoorkomende gietfouten in de metallurgie: oorzaken en preventie
- Shellvorming bij Gieten op Verloren Wasmodel: Gids voor Precisie en Kwaliteit
- Kiezen voor Harszandgieten: Wanneer en Waarom het het Juiste Proces Is
- Wanneer Kies Je voor Vacuümgieten in plaats van Spuitgieten? Een Praktische Gids
- Drukgieterij materialen: het juiste metaal kiezen voor uw productie
- Drukgieterij uitgelegd: precisie, efficiëntie en productievoordelen
- Maatgewerkte bewerking uitgelegd: wanneer en waarom u erbij moet zijn