



Plastic Verpakking Film Productie: Uitgebreid Overzicht Van Processen En Materialen
Plastic zakken – vaak aangeduid als plastic verpakking – zijn alomtegenwoordig in modern leven, biedend lichtgewicht, kosteneffectieve oplossingen voor het bewaren van voedsel, consumentengoederen, en industriële producten wereldwijd. Hoewel hun gemak onmiskenbaar is, staan de milieugevolgen van hun wijdverspreide gebruik steeds meer onder de loep. Hieronder biedt Sunrise Colors een expert-geleide, stap-voor-stap kijk op de productiereis van plastic verpakking films, van grondstof tot afgewerkte zak, en belicht de nuances die cruciale polymertypen differentiëren.
1. De Vier-Stap Productiecyclus Voor Veilige, Hoogwaardige Verpakking
Om te voldoen aan strenge kwaliteits- en veiligheidsnormen – met name voor voedselcontact toepassingen – volgen plastic verpakking bedrijven een bewezen vier-stap sequentie die hygiënische praktijken en nauwkeurige invoercontrole prioriteert.
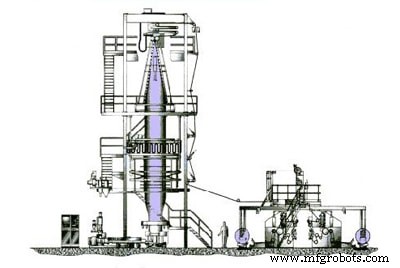
1.1. Materiaal Voorbereiding: Mengen En Conditioneren
Tijdens deze initiële fase mengen technici virgin plastic granulaat – of een mengsel van gerecycled inhoud – met essentiële additieven, vormend een "plastic-in-gebruik" materiaal. De resulterende mix, of masterbatch, zorgt ervoor dat elke filmlaag de gewenste mechanische, optische, en barrière eigenschappen bezit.
1.2. Filmvorming: De Blaasvormingsfase
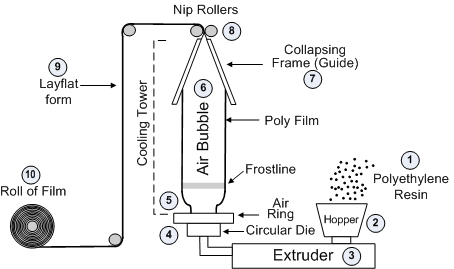
Na de pre-mixing, wordt het gesmolten materiaal in een extruder of een stro-achtig systeem geleid, waar het wordt verhit en getransformeerd in een bel – bekend als een "heet-smelt" of thermische-breuk – met een precies gecontroleerde dikte en breedte. Operators calibreren de membraan om de vereiste specificaties voor de doeltoepassing te bereiken.
1.3. Na-Extrusie: Afkoelen En Opwinden
Zodra de bel is afgekoeld, wordt deze door een reeks rollen geleid die het vormgeven tot een plat, stabiel vel. De film wordt vervolgens op een papier of plastic kern opgewonden, wat een dubbellaagse rol oplevert. Voor eendaagse producten creëert een secundaire stripping stap twee kernen simultaan.
1.4. Eindsnijden En Zegelen
De voltooide rol wordt in een geautomatiseerde snijder gevoed. Geavanceerde sensoren meten elk segment's lengte voor uniformiteit, geïntegreerd met een hittepers-systeem dat de zak's bodemranden zegelt. Het resultaat is een kant-en-klaar plastic zakje dat veiligheids- en prestatiecriteria voldoet.
2. Materiaalspecifieke Productienuances
Hoewel de kern extrusie-blaas cyclus consistent blijft over polymeren, heeft elk materiaal – LDPE, HDPE, PP – unieke kenmerken die procesaanpassingen en eindgebruikgeschiktheid beïnvloeden. Hieronder is een beknopte vergelijking van deze gangbare kunststoffen.
2.1. LDPE (Laag-Dichtheid Polyethyleen)
- Eigenschappen: Hoge flexibiliteit, uitstekende transparantie, superieure barrière tegen vocht en chemicaliën, geschikt voor voedselcontact.
- Typisch Gebruik: Flexibele zakken voor vloeistofopslag, kruidensachets, en zakjes voor vers fruit en groente.
- Procesnoot: Smeltpunt 105–115 °C; gemakkelijk te printen maar lastig te perforeren door de buigzaamheid. Anti-statische behandelingen worden aanbevolen voor elektronische of explosieve omgevingen.
- Productie: Volgt de standaard extrusie-blaas sequentie, met lichte aanpassingen om filmintegriteit tijdens afkoeling te behouden.
2.2. HDPE (Hoog-Dichtheid Polyethyleen)
- Eigenschappen: Matig doorzichtig, glanzend oppervlak, stijver dan LDPE, hogere mechanische sterkte.
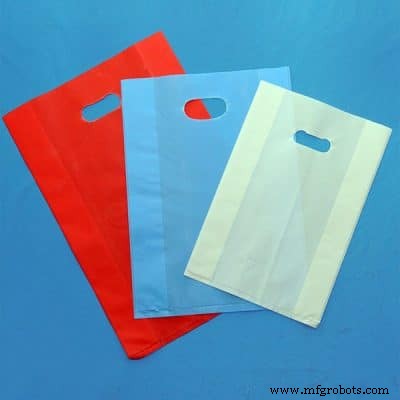
- Typisch Gebruik: Handvatzakken, boodschappenzakken, en starre containers.
- Procesnoot: Smeltpunt 130–150 °C. Vereist een centrale stabilisatorstaaf in het mondstuk om de bel rechtop te houden tijdens extrusie en snelle afkoeling van de hoge-temperatuur smelt te faciliteren.
- Productie: Vergelijkbaar met LDPE maar incorporeert de stabilisatorstaaf en een licht gewijzigd afkoelregime.

2.3. PP (Polypropyleen)
- Eigenschappen: Kleurloos, geurloos, niet-giftig, uitstekende hittebestendigheid (160–171 °C), gemakkelijk te scheuren bij perforatie.
- Typisch Gebruik: Hoog-waarde productverpakking, afreukzakken, en botanische containers.
- Procesnoot: De hoge smelttemperatuur noodzaakt een top-down blaasmethode; de bel wordt van boven gevormd om scheuren te voorkomen. Waterstraal afkoeling zorgt voor snelle temperatuurdaling, stabiliserend de film voor opwinden.
- Productie: Deelt de extrusie-blaas-pers en snijstappen met andere polymeren, maar vereist gespecialiseerde blaastechnieken en afkoeling om filmintegriteit te bewaren.
Ongeacht polymertype, de fundamentele productiefasen – mengen, extrusie-blaazen, afkoelen, en snijden – blijven constant. Echter, de unieke fysieke eigenschappen van elk materiaal dicteren specifieke procesaanpassingen, wat zorgt dat het eindproduct voldoet aan de functionele eisen van de beoogde toepassing.
kleurstof
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- Belangrijkste Elektrische Booglasprocessen en Toepassingen
- Essentiële Booglasapparatuur: Typen, Functies en Toepassingen
- Belangrijkste mechanische eigenschappen van materialen: een overzicht
- 8 cruciale tech-trends van 2021 verkend met real-world voorbeelden
- De juiste lost-wax gietmaterialen kiezen: Typen, voordelen en toepassingen
- Kunststof Extrusie Onder de Loep: Proces, Materialen & Belangrijke Toepassingen
- Quick-Release Pen Handvaten: Typen, Kenmerken en De Juiste Kiezen
- Tungsten-Koper Legeringen: Het Hoogpresterende Materiaal voor Micro-elektronica Behuizing
- Top 3 Hoogsterkte Materialen voor Kunststof Bevestigingsmiddelen
- Ultra Purge 100X: Efficiënte, on-the-fly reiniging voor dunwandige polyolefine molds