



Optimaliseren van uitwerpennen voor superieure spuitgietprestaties
Uitwerpennen zijn cruciale componenten van de spuitgietcyclus, die afgekoelde onderdelen uit de vormkaviteit duwen direct na afkoeling. Samen met uitwerplepels en -blokken zorgen ze voor snelle, betrouwbare onderdeelvrijgave.
Het selecteren van de juiste uitwerpenn is essentieel, omdat het direct de integriteit en oppervlakte-kwaliteit van het onderdeel beïnvloedt. Deze gids legt de basisprincipes, typen, veelvoorkomende defecten en best-practice selectie van uitwerpennen uit.
In spuitgieten verwijdert het uitwerpenn-mechanisme afgekoelde onderdelen uit de vorm, wat de cyclus-efficiëntie aanzienlijk verhoogt.
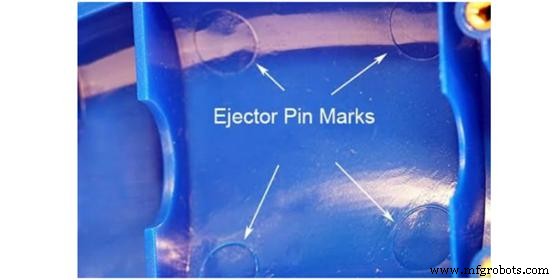
De vorm bestaat uit twee helften: een bewegende zijde A en een stationaire zijde B die het uitwerpsysteem bevat. Nadat de kaviteit afkoelt en opent, duwt de uitwerpenn het uitgehardde plastic uit de vorm.
Let op: De kracht van de uitwerper kan een ondiepe deuk op het onderdeel achterlaten.
Typen uitwerpennen gebruikt tijdens spuitgieten
Fabrikanten bieden verschillende uitwerpenn-configuraties afgestemd op specifieke materialen en onderdeelgeometrieën. Hieronder de meest voorkomende opties gebruikt in snelle gereedschapsbouw.
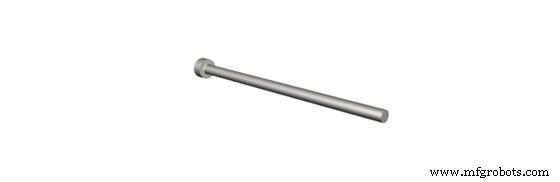
Uitwerpenn #1: Door-geharde uitwerper
Door-geharde pennen ondergaan warmtebehandeling om de diametersterkte te verhogen, wat gebruik met polymeren onder 200 °C mogelijk maakt.
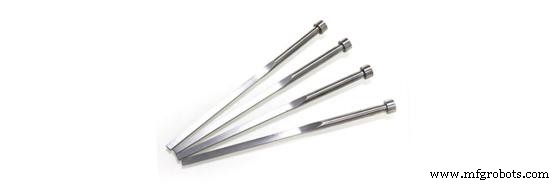
Uitwerpenn #2: Genitridede H13 uitwerper
Kas-geharde H13 pennen weerstaan temperaturen tot 600 °C. Ze zijn boor- en taphbaar, maar zachter en kwetsbaarder voor afbrokkelen dan hogere varianten.
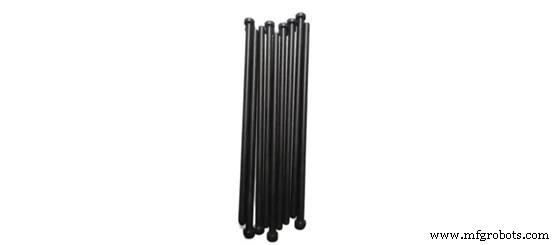
Uitwerpenn #3: Zwarte uitwerper
Zwarte uitwerpennen vervangen genitridede H13 in hoge-temperatuur toepassingen. Hun zelf-smerende oppervlak verdraagt tot 1.000 °C, ideaal voor automobielcomponenten, tegen een hogere prijs.
Andere uitwervsystemen
- Uitwerpmantels zijn holle pennen die de kernpen beschermen en gidsen.
- Uitwerpplaten werken met de pennen door de penkop vast te houden, wat ongewilde ontkoppeling tijdens gieten voorkomt.
- Uitwerpblokken hebben smeringsnuten en worden gebruikt op dunne onderdelen om pennensporen te verminderen, wat de oppervlakte-afwerking verbetert.
Hoe werkt een uitwerpenn?
Het begrijpen van de uitwerpenn-cyclus – bestaande uit injectie, afkoeling en onderdeelvrijgave – helpt de juiste machine te selecteren en defecten te vermijden.
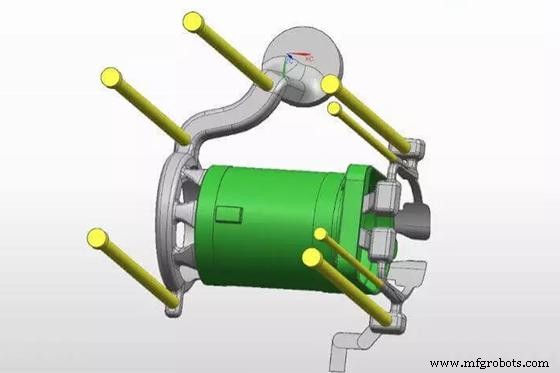
- Injectiefase: Gesmolten plastic wordt in de vormkaviteit geïntroduceerd.
- Afkoelingsfase: Plastic verharde tot een vast onderdeel.
- Onderdeelvrijgavefase: Het uitwerpsysteem duwt het onderdeel uit de kaviteit, handmatig of automatisch.
Automatische uitwerpennen leveren een enkele axiale duw, gegid door klemplaten en de uitwerpkast, wat consistente vrijgave garandeert.
Oorzaken en oplossingen van uitwerpennensporen
Hoewel pennensporen onvermijdelijk zijn, kunnen ze geminimaliseerd worden met juiste procescontrole. Veelvoorkomende oorzaken en remedies:
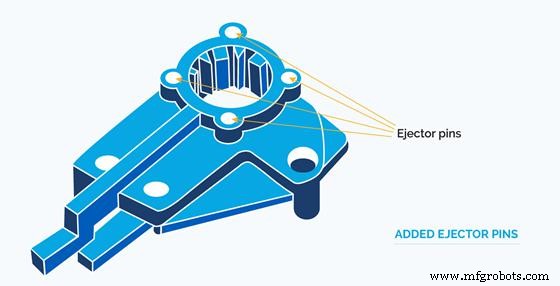
Onvoldoende afkoeltijd
Onvoldoende afkoeling laat de pen in het onderdeel indrukken, wat diepe deuken creëert. Zorg dat het onderdeel volledig uitgehard is voordat uitwerping plaatsvindt.
Dun product en andere kenmerken
Zeer dunne onderdelen (≤ 2,5 mm wanddikte) zijn gevoeliger voor zichtbare sporen. Voor hoge-oppervlakte-afwerking onderdelen, overweeg uitwerplepels of blokken in plaats van pennen.
Verlijftijd en verlijftemperatuur
Overmatige verlijftijd verhoogt de glasovergangstemperatuur, wat leidt tot vooroorlogse uitwerping en zwakke onderdelen. Verminder verlijftijd om te matchen met het thermische profiel van de polymeer.
Uitwerpenn plaatsing en indeling
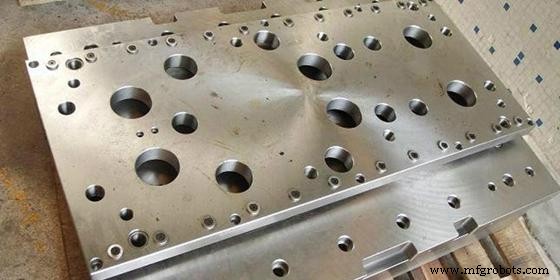
- Complexe onderdelen kunnen meer pennen vereisen.
- Plaats pennen op vlakke oppervlakken – trappen of hellingen verminderen ondersteuning en verhogen sporen.
- Houd pennen op veilige afstand van koelkanalen om interferentie te voorkomen.
- Richt op hoge-kracht gebieden zoals kernen en ribben.
Machinekeuze
Grote capaciteit machines kunnen overmatige druk genereren voor kleine, laag-volume vormen, wat interne spanning en sporen creëert. Pas machinecapaciteit aan vormgrootte aan.
Houd-druk
Stel houd-druk in om onderdeelintegriteit en gemak van uitwerping te balanceren; te hoge druk maakt verwijdering moeilijk.
Andere methoden om uitwerppennensporen te reduceren
- Gebruik slijtvaste polymeren zoals nylon, polyoxymethyleen of UHMWPE.
- Pas een vormvrijgave-middel toe voor gladde uitwerping.
- Integreer aftrekhoeken om uitwerpkracht te verlagen.
Hoe de juiste uitwerpennen te kiezen in spuitgieten?
Het selecteren van de juiste pennen omvat het evalueren van materiaal, grootte en procesparameters. Belangrijke overwegingen:
Grote pen-diameter voor grote onderdelen
Een grotere diameter verlaagt de penetratiekracht, wat deuken minimaliseert. Gebruik gehele waarden om productie-onregelmatigheden te vermijden.
Pen-grootte relatief aan onderdeelafmeting
Hoewel de diameter groot moet zijn, moet de totale pen-grootte overeenkomen met de onderdeelafmetingen om over-penetratie te voorkomen.
Sterkteeisen
Zorg dat de pen de injectiedruk kan weerstaan – diameters van minimaal 2,5 mm worden aanbevolen. Voor undercuts, overweeg schouderpennen.
Reken ook met materiaaltype en kosten; een robuuste pen verlaagt lange-termijn onderhoudskosten.
Conclusie
Uitwerpennen zijn essentieel voor efficiënte onderdeelvrijgave in spuitgieten. Het begrijpen van hun typen, werking en best-practice selectie kan de onderdeelkwaliteit en procesbetrouwbaarheid aanzienlijk verbeteren.
Op zoek naar snelle gereedschapsbouw en spuitgietdiensten? Neem contact op met WayKen voor hoogwaardige vormonderdelen, snel en kosteneffectief geleverd.
FAQs
Wat is een pennenspoor?
Uitwerpennensporen zijn glanzende of witte indrukken op het klasse-A oppervlak van het component door de pen. Ze kunnen leiden tot oppervlakte-kraking als niet beheerd.
Hoe kan ik uitwerpennensporen herkennen?
Pennensporen verschijnen als glanzende of witachtige deuken op de exacte locaties waar de pennen het onderdeel contact maken.
Welk materiaal zijn uitwerpennen gemaakt van?
Gebruikelijke materialen zijn staal, H-13, M-2 en 420 roestvrij staal, vaak warmtebehandeld voor verhoogde sterkte.
Industriële technologie
- Essentiële servomotor gids voor beginners: Basisprincipes & toepassingen
- Belangrijkste oorzaken van machinefaling identificeren en strategieën om downtime te voorkomen
- DVIRC welkomt Bernadine Hawes in NIST MEP Advisory Board; kondigt leiderschapsbenoemingen aan
- Elektronenbundellassen Uitgelegd: Definitie, Proces en Voordelen
- Automatiserings transformerende rol in de moderne productie
- CNC M06, M98, M99 codes beheersen: Toolwissel automatisering & subprogramma efficiëntie verbeteren
- SolarWinds Inbraak Onthult IoT en Supply-Chain Beveiligingskwetsbaarheden
- Afvalreductie Beheersen: Bewezen Lean Manufacturing Strategieën
- AC-commutatormotoren begrijpen: ontwerp, typen en toepassingen
- Rekenkundige Eigenschappen: Associatief, Commutatief & Distributief Uitgelegd
- Complete Gids voor Subpanel Bedrading: Hoofdlug Installatie voor 120V & 240V (NEC)