



Flash in spuitgieten begrijpen & elimineren
Flash – een ongewenste dunne laag gesmolten plastic die de vormkaviteit ontvlucht – vermindert de onderdeelskwaliteit en kan de vorm zelf beschadigen. Weten waarom het ontstaat en hoe u het stopt, is essentieel voor elke spuitgietoperatie.
Wat veroorzaakt flash?
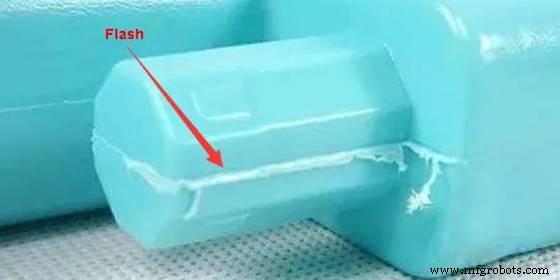
Flash ontstaat meest vaak aan de scheidingslijn, maar kan ook elders in de kaviteit verschijnen. Veelvoorkomende veroorzakers zijn:
1. Scheidingslijn-mismatch
Als de twee vormhelften niet perfect aansluiten – door vervuiling, slijtage of een ontwerpfout – is de afdichting incompleet, waardoor gesmolten plastic kan ontsnappen.
2. Onvoldoende ontluchting
Ontluchtingen die te klein, verstopt of versleten zijn, voorkomen dat lucht ontsnapt, wat de kaviteitsdruk verhoogt en materiaal uit de vorm drijft.
3. Onvoldoende sluitdruk
Zelfs met een perfecte scheidingslijn laat een zwakke sluitkracht de vorm open gaan onder hoge injectiedruk, wat flash creëert.
4. Lage viscositeit
Plastic dat te gemakkelijk stroomt – door hoge temperatuur of lage druk – neigt ertoe door de afdichting te zakken voordat het uithardt.
5. Overvullen van de vorm
Overmatig materiaal verhoogt de kaviteitsdruk boven wat de klem kan bevatten, wat lekkage tot gevolg heeft.
Flash verhelpen nadat het is ontstaan
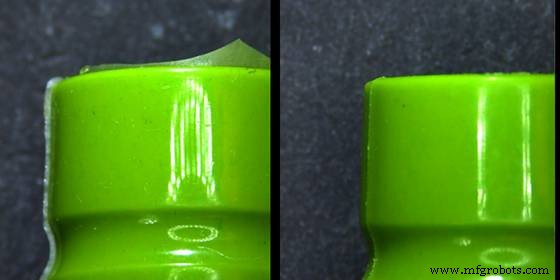
Als flash al gevormd is, zijn er diverse herstelmethoden beschikbaar:
1. Heetlucht-deflashing
Het blazen van verwarmde lucht over het onderdeel smelt dunne flash-lagen terug in het oppervlak. Het werkt best voor fijn flash; voor dikke flash, combineer met mechanische verwijdering.
2. Cryogene deflashing
Snel afkoelen van het onderdeel met vloeibare stikstof maakt het flash broos en makkelijk te verwijderen zonder de afwerking te beïnvloeden. Hoewel effectief, kan de apparatuur kostbaar zijn.
3. Handmatige deflashing
Geschikte operators gebruiken scharen, messen of slijpmachines om flash langs de scheidingslijn te trimmen. Deze methode biedt hoge precisie en directe visuele inspectie.
4. Vlam-deflashing
Het aanbrengen van een gecontroleerde vlam kan flash verwijderen, maar riskeert de oppervlakte-textuur te veranderen en downstream verwerking zoals schilderen te compliceren.
Proactieve maatregelen om flash te voorkomen
Voorkomen is altijd beter dan corrigeren. Belangrijke strategieën zijn:
1. Houd de vorm schoon
Gebruik een schone doek, vormreiniger en geperste lucht om vervuiling, plasticresten en verborgen fragmenten te verwijderen voor elke run.
2. Pas optimale klemkracht toe
Balanceer sluitkracht om de vorm gesloten te houden zonder de onderdelen of de vorm zelf te overbelasten.
3. Design for Manufacturability (DFM)
Integreer geaccepteerde ontwerpregels: correcte poortplaatsing, uniforme wanddikte en duidelijke scheidingslijnlocaties om flash-risico te elimineren.
4. Gebruik flash-vrije vormen
Hoog-precisie vormen met strakke toleranties zijn ideaal voor kritieke onderdelen waar esthetiek en functionaliteit het meest belangrijk zijn.
5. Controleer injectieparameters
Het vertragen van de injectiesnelheid verlaagt piekdruk. Combineer dit met adequate temperatuur- en drukinstellingen om de viscositeit van het materiaal in de gaten te houden.
Andere veelvoorkomende spuitgietdefecten
Flash is slechts een van vele imperfecties die een onderdeel kunnen compromitteren. Typische problemen zijn:
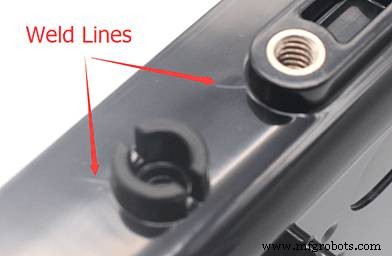
1. Laslijnen (Weld Lines)
Wanneer twee stroomfronten te vroeg samenkomen, ontstaat een zichtbare lijn. Verhoog temperatuur en druk, of pas wanddikte aan om te mitigeren.
2. Oppervlakte-delaminatie
Vocht of verontreinigingen veroorzaken dat het oppervlak loslaat, vooral nabij de poort. Gebruik droge, compatibele materialen.
3. Straalvorming (Jetting)
Vroegtijdige uitharding van de initiële straal creëert een huid op het onderdeel. Verhogen van de materiaaltemperatuur of verlagen van de druk helpt.
4. Kraking
Spanning van koude vormen of lage injectiesnelheden kunnen het onderdeel laten kraken. Hogere injectiesnelheid en temperatuur, plus correcte vormconditie, verminderen het risico.
5. Stroomlijnen (Flow Lines)
Gepatroneerde lijnen door variërende afkoelsnelheden. Handhaaf constante injectiedruk en voldoende afkoeling voor vulling.
Conclusie
Flash verlaagt niet alleen de productkwaliteit, maar kan ook de vormlevensduur verkorten. Door de oorzaken te begrijpen en zowel correctieve als preventieve maatregelen toe te passen, kunnen fabrikanten vlekvrije onderdelen produceren terwijl ze hun apparatuur beschermen. Voor meer inzichten in rapid spuitgieten en flash-vrije oplossingen, neem contact op met WayKen.
FAQ
Wat is de meest effectieve manier om flash te stoppen?
Het vertragen van de injectiesnelheid verlaagt de druk, en het verhogen van de klemkracht zorgt dat de vorm gesloten blijft.
Heetlucht vs. cryogene deflashing?
Cryogene is ideaal voor grote, dikke flash omdat het hitteschade voorkomt, terwijl heetlucht best is voor dunne, fijn flash-verwijdering.
Primaire oorzaak van flash?
Lekkage langs de scheidingslijn door hoge injectiedruk en een slecht ontworpen of versleten scheidingslijn.
Industriële technologie
- Een Laag‑Frequente Astable Multivibrator Audio Oscillator Bouwen met Discrete Transistoren
- Een essentieel bedrijf definiëren: Gewone operaties omzetten in kritieke activa tijdens een crisis
- Diode Klemschakelingen (Clippers): Typen, Werking & Toepassingen
- Infographic: 3 Bewezen Stappen om Operator Veiligheid te Versterken
- Netwerkanalyse uitgelegd: geavanceerde technieken voor complexe elektrische schakelingen
- Digitale Transformatie In Productie: Efficiëntie & Concurrentiekracht Versterken
- Vier bewezen strategieën om een federale weginspectie te halen
- 7 Bewezen Voorraadbeheersstrategieën voor Efficiëntie en Winstgevendheid
- Zonnebatterijladers: Werking, Toepassingen en Stapsgewijze Handleiding
- De TM1637 4-Digit 7-Segment Display Beheersen: Arduino Tutorial
- Expertgids: Kabelfouten Lokaliseren, Typen & Oorzaken Begrijpen