



Waarom 5-as bewerking essentieel is voor complexe vliegtuigbeugels
In aerospace-fabricatie is gewicht minimaliseren terwijl structurele integriteit behouden wordt, Paramount. Moderne vliegtuigcomponenten hebben geïntegreerde, lichtgewichts topologieën met complexe geometrieën. Als CNC-bewerkingsingenieur gespecialiseerd in aerospace, word ik vaak gevraagd of een structureel component zoals een vliegtuigbeugel strikt multi-as verwerking vereist. De shop-floor realiteit: 5-as aerospace bewerking is niet langer optioneel – het is een fabricage-noodzaak.
Wereldwijde Tier-1 leveranciers die 5-as CNC-bewerkingsservices zoeken, eisen geverifieerde mogelijkheden, strikte tolerantiecontrole en uitgebreide risicomigatie voor high-value materialen. Dit artikel levert een engineeringanalyse van waarom complexe vliegtuigcomponenten geavanceerde multi-as productie vereisen en hoe deze systemen traditionele freesbeperkingen overwinnen.
Wat is 5-as CNC-bewerking en waarom heeft aerospace het nodig?
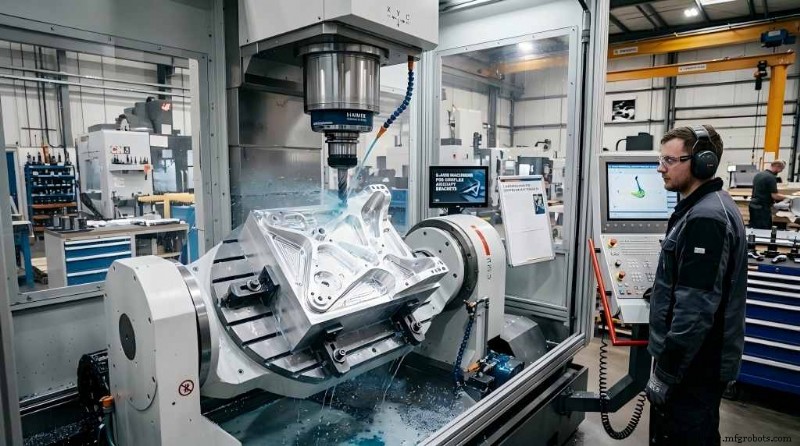
Conventionele CNC-frezen opereren op drie lineaire assen (X, Y, Z). Ze excelleren bij prismatische delen maar zijn kinematisch beperkt voor complexe geometrie. Een 5-as freesmachine voegt twee rotatieassen toe – typisch A-as (kantelen over X) en B- of C-as (roteren over Y of Z) – wat het snijgereedschap in staat stelt om het werkstuk vanuit elke richting binnen een halfbolvormige werkomhulling te benaderen.
Aerospace-componenten – structurele beugels, wimpels, bulkhead frames – hebben organische contouren, free-form oppervlakken, variable-hoek draft webs en diepe interne kaviteiten. Het verwerken van deze op 3- of 4-as machines introduceert serieuze risico's:
- Geaccumuleerde opstellingsfouten: Een multi-zijde beugel bewerken op een 3-as machine vereist meerdere opstellingen en gedediceerde fixering. Elke handmatige herpositionering accumulateert aligneringsvarianten, wat GD&T fouten vergroot.
- Onvoldoende toolreikwijdte: Op een 3-as machine is de toolas vast. Angewinkelde features of diepe zakken veroorzaken toolbotsingen of laten onbewerkt materiaal achter.
5-as bewerking elimineert deze door operaties in een enkele opstelling te voltooien, wat de exacte ruimtelijke relaties tussen geometrische features behoudt.
Waarom een vliegtuigbeugel absoluut 5-as frezen vereist
Het onderzoeken van een typische structurele lastdragende beugel – die aerodynamische krachten van vliegrumpf naar besturingsvlakken overdraagt – toont technische noodzaak.
Uitdaging 1: Diepe kaviteiten & dunne wanden
Gewichtslimieten drijven ontwerpen met diepe zakken begrensd door dunne wanden (<2,0 mm).
- 3-As falen: Lange, extended-reach tools missen rigiditeit. Deflectie neemt cubisch toe met onondersteunde lengte → severe chatter, slechte oppervlakteafwerking, versnelde toolslijtage, dunwandvervorming.
- 5-As oplossing: Kantel spindel of trunnion om in kaviteit te treden met een korte, starre tool onder optimale hoek. Chatter-vrij, houdt ±0,02 mm wanddiktetoleranties, vermijdt mechanische vervorming.
Uitdaging 2: Opstellingsfouten elimineren voor strikte geometrische toleranties
Beugels bevatten cruciale boorgaten, montagevlakken, alignatiesleuven met true-position toleranties vaak binnen 0,03 mm ten opzichte van primaire datums. Meerdere fixaties/opstellingen maken naleving bijna onmogelijk door fixture positionering, spanningsvariaties en machine oorsprongsshifts.
5-as single-setup principe: klem grondstof één keer, benader vijf zijden achtereenvolgens. Relatieve positionering gecontroleerd door machine encoder nauwkeurigheid – elimineert menselijke indexeringsfouten.
Uitdaging 3: Constante oppervlaktesnelheid op organische vormen
Freesen van complexe externe contouren op een 3-as machine verschuift het contactpunt van de balneus frees naar de centrumtip (nul rotationele snelheid), wat wrijving in plaats van scheren veroorzaakt.
5-as continue bewerking kantelt de toolas dynamisch relatief aan de oppervlaktenormaal, handhaaft optimale contactdiameter, stabiele oppervlaktesnelheid (Vc), vermijdt burnishing en haalt Ra 1,6 µm aerospace standaard zonder handmatig polijsten.
Titanium en Inconel bewerken met 5-as technologie
Aerospace beugels gebruiken geavanceerde legeringen onder zware cyclische belasting en thermische omgevingen. Deze materialen presenteren extreme bewerkbaarheidsuitdagingen die multi-as toolpath strategieën vereisen.
| Materialegroep | Typische Legering | Mechanische Kenmerken | 5-as Mitigatiestrategie |
|---|---|---|---|
| Titaniumlegeringen | Ti-6Al-4V (Grade 5) | Lage thermische geleiding, hoge chemische reactiviteit bij verhoogde temps, hoge snijkrachten | Continue 5-as tooloriëntatie optimalisatie voorkomt gelokaliseerde warmteopbouw. Handhaaft exacte invalshoeken voor voorspelbare flankverzaking en verlengde toollevensduur. |
| Nikkel-gebaseerde Superlegeringen | Inconel 718 | Snelle werkverharding, hoge afschuifsterkte bij temperatuur, abrasieve microstructuren | Hoge-rigiditeit 5-as toolpaths gecombineerd met trochoidale frezen verdelen toolbelasting gelijkmatig, mitigeren notch wear en vermijden breuk. |
| Luchtvaart Aluminium | 7075-T651 | Hoge residuele spanning van rollen/smeden, gevoelig voor vervorming tijdens zware materiaalverwijdering | High-speed 5-as adaptieve frezen verwijdert materiaal snel en symmetrisch, balanceert interne spanningen om vervorming te voorkomen. |
Een 5-as CNC-bewerkingsservice selecteren voor aerospace
Naast machineaantal, moeten inkoopprofessionals verifiëren:
- Apparatuurklasse & Kinematische rigiditeit: High-end 5-as frezen (DMG MORI, Makino, Hermle, Matsuura) met thermische stabilisatie, direct-drive high-torque spindels, high-resolutie lineaire schalen voor volumetrische stabiliteit onder volle belasting.
- Certificering & Kwaliteitssysteem: AS9100D verplicht – zorgt voor batch traceerbaarheid, NDT procedures, FAI per AS9102.
- Geavanceerde CAM programmering & Simulatie: Gespecialiseerde suites (Hypermill, Mastercam) + volledige simulatie (VERICUT) voor kinematische verificatie, clearance checks, crash avoidance.
- Metrologische precisie: On-site CMM's met continue scanning of 5-as proberkoppen om geometrische features te meten tegen native 3D CAD modellen.
Multi-as frezen is het fundamentele proces dat voldoet aan moderne aviati-eisen voor lager gewicht, hogere stijfheid, langere levensduur – van structurele beugels tot turbinecomponenten. Precisie 5-as processen zorgen dat delen voldoen aan engineering specs terwijl doorvoer gemaximaliseerd wordt.
Veelgestelde vragen
V1: Welke geometrische toleranties kan een 5-as aerospace bewerkingsservice halen?
A1: High-tier 5-as centra in klimaatgecontroleerde faciliteiten handhaven lineaire positioneringstoleranties binnen ±0,005 mm (0,0002 in) en rotatie-indexering binnen ±2 boogseconden. True-position toleranties voor cruciale boorgaten typisch gehouden binnen 0,02 mm ten opzichte van primaire datums.
V2: Hoe verlaagt 5-as bewerking doorlooptijden voor complexe beugels?
A2: Hoewel CAM programmeren/simulatie langer duurt dan 3-as, elimineert het meerdere fixtureontwerpen, opstellingen en changeovers, wat totale productietijd met 40-60% reduceert.
V3: Waarom is AS9100D verplicht voor 5-as aerospace bewerkingswinkels?
A3: AS9100D incorporeert ISO 9001 met strikte risicobeheer, kritieke items controle en configuratiebeheer specifiek voor aerospace/defense/space. Het zorgt ervoor dat elke 5-as bewerkingsfase – van smeden tot ultrasoon testen – gedocumenteerd is om defecten te voorkomen.
Industriële technologie
- De juiste CMMS kiezen: Gratis, Open Source, of Proefsoftware Uitgelegd
- Camcode belicht Navy IUID Journal met toonaangevende UID label expertise
- Hoe CMMS hogere activumomzet drijft
- Level 1 Fasteners verbetert productie-efficiëntie met lean manufacturing
- AI-doorbraak: Autonome navigatie zonder kaarten met kompas, camera en GPS
- COVID-19 benadrukt de urgente noodzaak voor digitale transformatie in de productie
- 7 Bewezen strategieën om de efficiëntie van uw productiefabriek te verhogen
- Hoe Metaalbewerkers COVID-19-inspanningen Kunnen Ondersteunen: Automatisering & Veiligheidsoplossingen
- Expert onderhoudsstrategieën voor parken & recreatie: Lessen van Ron Swanson
- Vochtgevoeligheid in PCB's begrijpen: Preventie, detectie en verwijdering
- ACS712 Stroomsensor: Complete Gids voor Accurate Stroommeting