



Bewijzen ontwerprincipes voor succesvolle urethane gietwerk
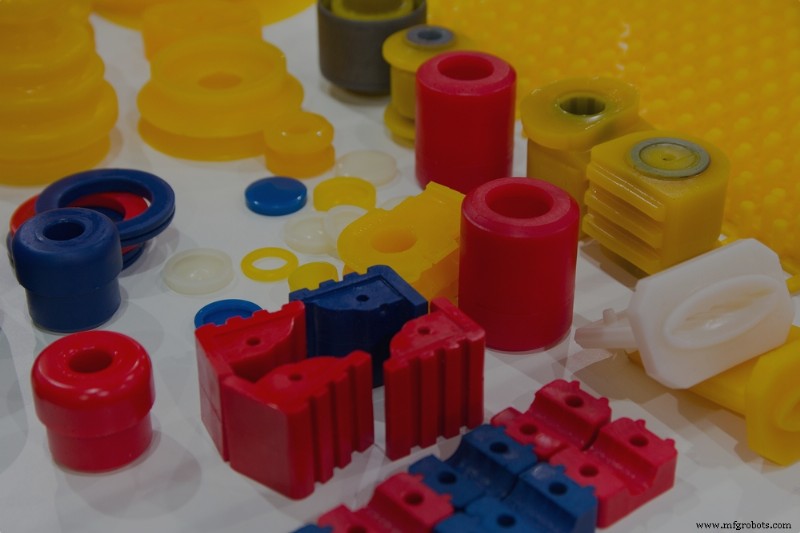
Als productiemethode staat urethane gietwerk in schril contrast met de harde tooling van spruitgieten. Waar spruitgieten dure, arbeidszware tooling vereist, maakt urethane gietwerk gebruik van flexibele siliconenmallen, waardoor fabrikanten hoogwaardige, eindgebruiksonderdelen kunnen produceren met veel kortere levertijden en lagere kosten. Daarom wordt het proces veel gebruikt voor brugtooling, lage-volume productieruns, snelle prototyping, het fabriceren van gewrichten en het vervaardigen van onderdelen met fijn detail (zoals opgerekte lettering).
Het urethane gietproces begint met het maken van een masterpatroon — essentieel een replica (vaak 3D-geprint) van het eindonderdeel. Het patroon wordt vervolgens volledig ingepakt in vloeibare siliconen en mag uitharden. De mal wordt in helften gesneden en het patroon verwijderd. Daarvandaan kan het proces herhaald worden met de juiste urethane giethars.
Polyurethane gietmaterialen zijn in staat om prestatiekenmerken te leveren die vergelijkbaar — zo niet superieur — zijn aan de thermoplasticum die in spruitgieten gebruikt worden. Echter, net als bij andere productiemethoden, vereist het gieten van hoogwaardige onderdelen die aan alle prestatievereisten voldoen ook dat productteams de best practices voor design for manufacturability (DFM) volgen. Hier zijn enkele van de belangrijkste richtlijnen voor productteams om in gedachten te houden:
Toleranties
Enige mate van variatie is onvermijdelijk in de productie (hoewel teams ernaar moeten streven zoveel mogelijk variabelen te berekenen), en toleranties zijn de acceptabele hoeveelheid dimensionale variatie tussen individuele eenheden. Gegoten urethane toleranties zijn doorgaans rond ± 0,015" of ± 0,003 per inch, wat het grootst is. Strakkere toleranties kunnen op een case-by-case basis aangeboden worden.
In het algemeen is een krimpspercentage van +0,15% typisch. Dit wordt veroorzaakt door de thermische uitrekking van het urethane gietmateriaal en hoe de flexibele siliconenmal warm wordt in reactie.
Daarnaast is het belangrijk om te noteren dat urethane gegoten onderdelen goed aansluiten bij nabewerking (hoewel additionele processen, zoals polijsten of custom afwerking, de productiekosten snel in de hoogte kunnen drijven), sommige ontwerpkenmerken zoals scherpe hoeken of lettering een lichte afronding kunnen ervaren tijdens het afkoelproces, wat de definitie van fijnere details beïnvloedt. Dat gezegd hebbende, is het mogelijk om een afwerking aan het masterpatroon toe te voegen die een SPI-afwerking of textuur nabootst. U kunt ook urethane gegoten onderdelen verven om Pantone kleuren te matchen, en bepaalde kleuren en pigmenten kunnen direct aan de gietmaterialen worden toegevoegd.
Wanddikte
Onderdelen geproduceerd met urethane gietwerk moeten een minimale wanddikte van 0,040" (1mm) hebben, hoewel wanden van 0,020" (0,5mm) voor sommige kleine componenten bereikt kunnen worden. Grotere onderdelen vereisen doorgaans dikker wanden om de structurele integriteit van het stuk te waarborgen.
Urethane gietwerk staat toe voor onderdelen met variërende wanddiktes of irregular geometries, maar het ontwerpen van onderdelen als zodanig moet alleen gedaan worden wanneer strikt noodzakelijk. Het handhaven van een consistente dikte helpt om de potentie voor onjuiste krimp en deformatie tijdens het uithardingsproces te minimaliseren.
Ondergaten en aftrekt
Terwijl ondergaten het spruitgietontwerp snel kunnen compliceren, staat de flexibele aard van de siliconenmallen die in urethane gietwerk gebruikt worden doorgaans toe voor onderdelen om eenvoudig en zonder schade te worden verwijderd.
Hetzelfde geldt voor aftrekhoeken: ze zijn een noodzaak voor het uitwerpen van stukken uit metalen mallens, maar minder essentieel voor urethane-gegoten onderdelen. Dat gezegd hebbende, kan het incorporeren van 3-5 graden aftrek in het onderdelenontwerp de spanning op uw mal significant verminderen en de levenscyclus ervan verlengen.
Ribben
Ribben voegen stabiliteit en sterkte toe, maar het is belangrijk om te waarborgen dat ze georiënteerd zijn om de buigstijfheid van de wanden die ze ondersteunen te maximaliseren. Als algemene regel: de hoogte van de rib mag niet meer dan drie keer de breedte zijn, en de breedte van de rib waar deze de onderdeelwand ontmoet moet tussen 40-60% van de wanddikte liggen. Ten slotte, om de sterkte van de rib te maximaliseren, moeten alle binnenhoeken een afrondingsstraal van minimaal 25% van de onderdeelwanddikte hebben.
Bossen
Bossen stellen veilige maatonderdelen toe om via schroeven, pennen en andere bevestigingsmiddels te worden bevestigd. Net als bij ribben, moet de basisstraal ongeveer 25% van de onderdeelwanddikte bedragen, wat in dit geval het extra voordeel heeft om te helpen voorkomen dat de bevestiger verbrandt wanneer deze in de bos wordt gezet.
Binnenhoeken van bossen moeten een afrondingsstraal van 0,060" (1,5mm) gebruiken om dikte te minimaliseren en de kans op inzakken te verminderen. Het waarborgen dat bossen niet meer dan 60% van de nominale wanddikte zijn, helpt ook om krimp te minimaliseren.
Profiteer vandaag nog van de voordelen van urethane gietwerk
De voordelen van urethane gietwerk — korte levertijden, lage kosten, en ontwerp- en materiaalflexibiliteit, om er een paar te noemen — betalen zich alleen echt uit als u zich houdt aan ontwerp- en productiebest practices. Dit betekent letten op variabelen zoals urethane gietmaterialeigenschappen, algemene toleranties voor rubberonderdelen, en alles ertussenin — wat snel gecompliceerd wordt zonder de assistentie van een ervaren productiepartner.
Fast Radius is een on-demand productieplatform met een bewijzen trackrecord in het vervaardigen van prototypes en eindgebruiksonderdelen van ongekende kwaliteit via urethane gietwerk. Met onze agile benadering zijn we in staat om levertijden significant te verkorten en operationele efficiëntie te verhogen voor productteams van alle vormen en maten.
Ons bedrijf is niet alleen gebaseerd op het produceren van superieure onderdelen — we werken ook onvermoeibaar ervoor te zorgen dat onze productieprocessen zo efficiënt mogelijk zijn, zelfs als dat betekent dat we een combinatie van technieken gebruiken om de klus klar te maken. Neem vandaag nog contact met ons op om meer te weten te komen.
Industriële technologie
- HP MJF 3D-Print Ontwerprichtlijnen – Optimaliseer Uw Delen voor Precisie
- Essentiële RF- en Microgolf-ontwerpprincipes voor Betrouwbare PCB-prestaties
- PCB-ontwerp optimaliseren voor productie: Sleutelstrategieën & best practices
- Gieten in de luchtvaart: Precisie, efficiëntie en duurzaamheid
- Uitgebreide Kwaliteitscontrole Technieken voor Zandgietcomponenten
- Essentiële DFMA-richtlijnen Voor Efficiënt PCB-ontwerp & Productie – Deel I
- Essentiële Ontwerprichtlijnen voor PCB-fabricage en -assemblage – Deel II
- Essentiële PCB-ontwerprichtlijnen voor soepel productieproces
- Design for Manufacturability beheersen: Deel 2 – Toleranties & optimalisatie van kenmerken
- Design for Manufacturability: Essentiële richtlijnen – Deel 1
- CNC-bewerking Meesteren: Bewezen Ontwerpstrategieën voor Optimale Onderdelen