



Inzetgieten vs MIM: de beste aanpak kiezen voor kleine onderdelenproductie
Bedrijven zijn constant op zoek naar de meest kostenefficiënte oplossing voor het creëren van kleine onderdelen. Verschillende metaalbewerkingstechnieken bieden variërende resultaten. Twee methoden die voor dit proces worden overwogen, zijn inzetgieten en MIM.
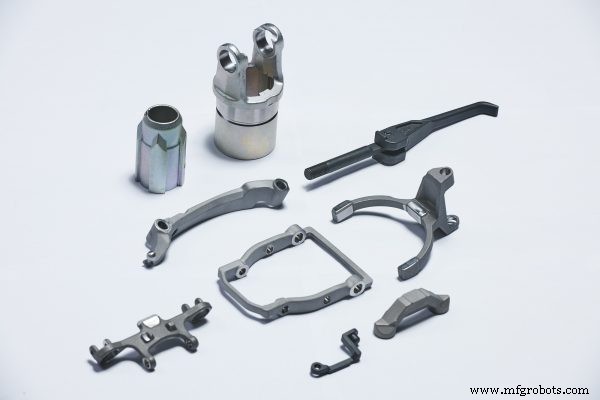
Inzetgieten is al generaties lang gebruikt, aangezien het het oudste metaalmoldproces is. De methode omvat het gebruik van een waspatroon om een keramische mold te creëren, waar gesmolten metaal in wordt gegoten om het onderdeel te creëren. Voor metal injection molding (MIM), worden bindermaterialen in fijn gepulverd metaal geplaatst om feedstock te vormen. Vervolgens neemt injectiemouldingapparatuur de feedstock om het te vormen en uit te harden tot onderdelen.
MIM-methoden begonnen in de jaren 1980 en worden nog steeds beschouwd als een relatief nieuwe technologie. Toch blijft inzetgieten gezocht voor veel productielijnen. Het bepalen welke methoden te gebruiken, hangt af van verschillende factoren.
Materialen
Inzetgieten werkt met een grote verscheidenheid aan materialen. Vanwege de keramieken die gebruikt worden, kan de mold hogere temperaturen weerstaan. Dus metalen kunnen volledig smelten, aangezien de keramiek niet snel afkoelt tijdens het gieten. Dit voordeel stelt klanten in staat om meer opties te hebben bij het selecteren van het metaal dat geschikt zou zijn voor hun toepassingen.
Aan de andere kant, is MIM alleen geschikt voor metalen die hogere smeltpunten bezitten en voor die geen sterke oxiden vormen. Metalen zoals titanium, zink of aluminium zouden niet geschikt zijn met dit proces.
Afmeting en productievolume
Zowel MIM als inzetgieten kunnen worden gebruikt voor kleine onderdelenproductie voor eenvoudige en complexe geometrieën. Ze werken allebei goed voor onderdelen met zeer strakke toleranties. In het geval van MIM, is deze methode geschikt voor onderdelen die zeer dunne wandsecties vereisen, minder dan 20 gram wegen, of een lengte hebben die minder dan 100mm is.
MIM is ook geschikt voor productievolume runs die 5000 stukken of meer in een batch hebben. Wat inzetgieten betreft, werkt dit proces ook goed voor onderdelen van variërende gewichten en afmetingen, inclusief die minder dan 20 gram wegen. Inzetgieten is veelzijdig voor lage tot hoge productievolumes.
Toolingkosten en afwerkingen
Toolingkosten voor MIM zijn duurder dan voor inzetgieten. Het is om deze reden dat MIM hoofdzakelijk wordt gebruikt voor hoge batch runs van onderdelen. Klanten kunnen inzetgieten selecteren wanneer ze meer economische toolingkosten vereisen voor lage productieruns en wanneer ze prototyping werk willen.
Bij het evalueren van afwerkingen, bieden zowel inzetgieten als MIM uitzonderlijke oppervlakteafwerkingen met minimaal of geen secundaire bewerking vereist.
Metaalgieten van Impro
Metaalgietprocessen zijn ontworpen om de beste opties en mogelijkheden te brengen naar de productie van onderdelen. Met de vele verschillende technieken beschikbaar, hebben klanten een reeks keuzes om te selecteren om nauwkeurige onderdelen te hebben om time-to-market deadlines te halen. Impro is een one-stop oplossingsaanbieder voor precisiegietonderdelen. De in-house gietmogelijkheden omvatten inzetgieten, zandgieten, permanent gieten en shell mold gieten. Wanneer u zoekt naar de beste metaalgietoplossingen, wend u zich tot Impro.
Industriële technologie
- Complete gids voor het produceren van lost-wax gietstukken
- AION500 MK3: De Snelste FFF 3D-Printer voor Kleinseriefabrieksproductie
- Productie-efficiëntie verhogen: 5 bewezen strategieën voor MKB
- Kleine fabricanten empoweren door digitale productie
- PCB-productie in het 5G-tijdperk: Trends en uitdagingen
- Gieten in de luchtvaart: Precisie, efficiëntie en duurzaamheid
- Kiezen Tussen Gevulde en Ongevulde Wasprocessen voor Gieten op Verloren Wasmodel
- De Juiste Inconel-legering Kiezen voor Hoogtemperatuur Gieten op Verloren Wasmodel
- Uitgebreide Kwaliteitscontrole Technieken voor Zandgietcomponenten
- GD&T Toleranties: Precisie en Pasvorm Zekerstellen in Onderdelenproductie
- Miyano GN-3200 Ultra-precisie draaicentrum – Excellentie in kleine onderdelen