



HP Multi-Jet Fusion Ontwerprichtlijnen: Expert Tips voor Hogekwaliteit Nylon Delen
Multi Jet Fusion stelt de efficiënte productie van eindgebruik nylon delen in met behulp van additievere technologieën. Hier is een checklist voor ontwerpteams.
Inleiding
Wat is Multi Jet Fusion?
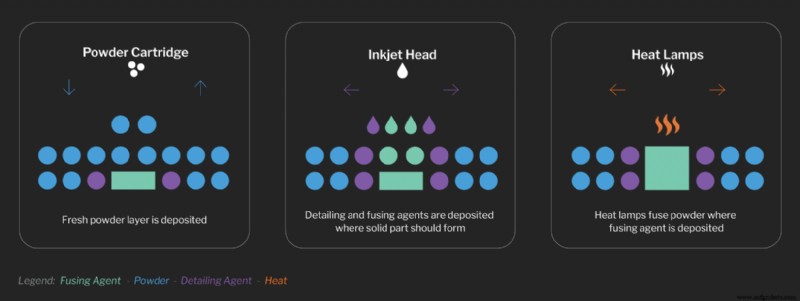
Multi Jet Fusion (MJF) is een industriële vorm van 3D-printen die kan worden gebruikt om functionele nylon prototypes tot hogere volume productiedelen te produceren met uitzonderlijke ontwerpvrijheid en mechanische eigenschappen. Het MJF-proces werkt door inktstraalnozzles te gebruiken om selectief smelt- en detailagenten te verdelen over een bed gelaagd met nylonpoeder. In tegenstelling tot selectieve lasersintering, die lasers gebruikt om het poeder in vast materiaal te smelten, gebruikt de MJF-printer een continue zwaiende beweging om agenten te verdelen en warmte toe te passen over het printbed laag voor laag tot het deel klaar is. MJF kan hoge-kwaliteit delen produceren bij hoge snelheden.
Dit productieproces vereist ook geen ondersteuningsstructuren om delen te produceren, wat het mogelijk maakt om complexe geometrieën te creëren zoals interne kanalen of co-geprinte assemblages. MJF-delen hebben mechanische eigenschappen vergelijkbaar met gespruiten delen, maar zonder de noodzaak voor dure gereedschappen.
Ontwerpen voor fabricageerbaarheid zal ver helpen om optimale deulkwaliteit en opbrengst te garanderen, na-bewerkingsbehoeften te minimaliseren en kosten te verlagen. Hier is een snelle checklist om uw team te helpen ervoor te zorgen dat u de MJF-ontwerpbest practices volgt.
1. Is MJF een geschikt proces voor mijn project?
Voordat u in ontwerpswijzigingen duikt, is het belangrijk om te verzekeren dat het MJF-proces alle productvereisten zal halen. Hier zijn een paar vragen die u uzelf kunt stellen:
Voldoen de materiaalaanbod aan mijn productvereisten?
Hoewel MJF veel sterke punten heeft, heeft het een beperkte lijst met goedgekeurde materialen. PA12 en de glasdeeltjes-variant zijn redelijk veelzijdig voor starre kunststoftoepassingen. TPA, een flexibel polyamide, kan worden gebruikt waar een elastomermateriaal vereist is. Als de beschikbare materialen niet aan een specifieke eis voldoen, moet u wellicht een ander proces overwegen.
Past mijn deel in het bouwvolume?
Een cruciale beperkende factor is het bouwvolume van de machine, wat 380 x 380 x 284mm is voor de Jet Fusion 4200. In sommige gevallen kunnen grote delen als kleinere onderdelen worden geprint en gemonteerd met lijm of mechanische verbindingen. In dit geval kunnen ontwerpkenmerken zoals zwaluwstaartverbindingen de uitlijning en adhesie vergemakkelijken.
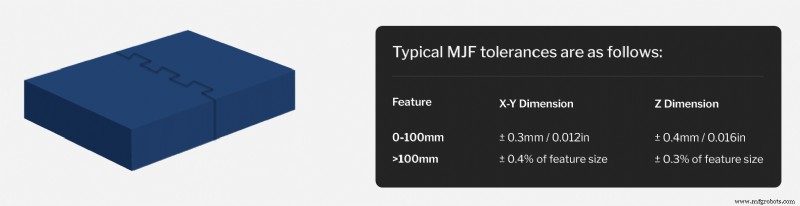
Heb ik nauwe toleranties die ik moet halen?
Hoewel de kloof tussen additieve en spruitgiet-toleranties kleiner wordt, is het belangrijk om ervoor te zorgen dat de MJF-toleranties voldoende zijn in de context van uw assemblage.
2. Zijn er gebieden waar ik minder materiaal kan gebruiken?
In de meeste gevallen worden MJF-defecten veroorzaakt door thermische gradiënten die zich tijdens de build ontwikkelen. Als het materiaal onevenmatig afkoelt, kan het stuk vervormen of inzakken. Delen die lang en dun zijn, abrupte veranderingen in dwarsdoorsnedes hebben, of dunne gebogen oppervlakken hebben, zijn extra gevoelig voor krimpgeïnduceerde vervorming.
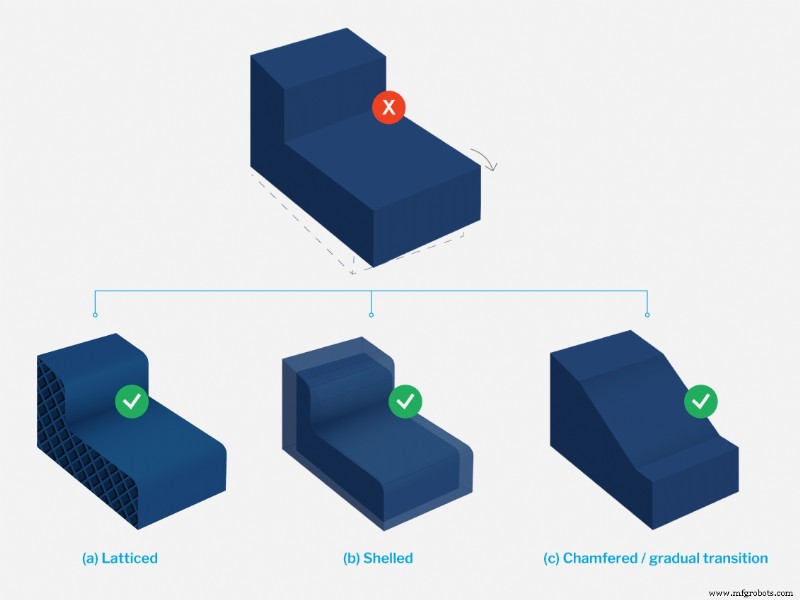
Het verwijderen van materiaal uit de deelonwerpen waar mogelijk via het gebruik van zakken, uithollen, roosters en topologie-optimalisatie is de sleutel tot het beperken en voorkomen van deze defecten. Het vermijden van grote veranderingen in dwarsdoorsnedes is een andere manier om vervorming te beperken. Zorg ervoor dat fasen en afrondingen worden geïncorporeerd waar nodig door het hele deelonwerp om de overgangen tussen verschillende kenmerken meer geleidelijk te maken.
3. Zijn mijn kenmerken boven de minimale drempelgrootte?
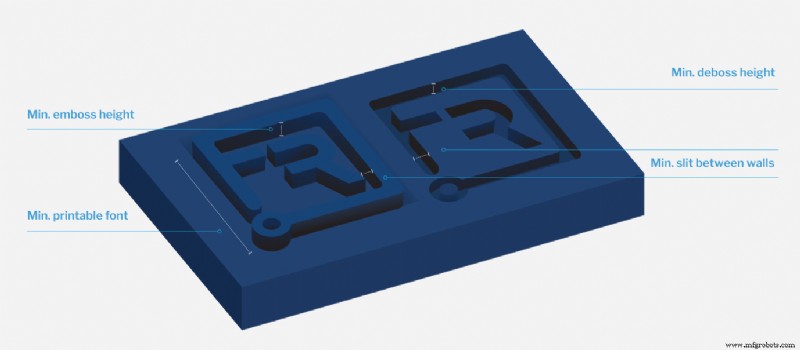
In het algemeen moet de wanddikte van MJF-geprinte delen minimaal 1,5mm bedragen. Kleine ontwerpkenmerken mogen ook niet kleiner zijn dan 1,5mm, hoewel sommige kenmerken zoals spleten, verhoogde/ingezonken details, of de diameters van gaten en assen zo klein als 0,5mm kunnen zijn. Voor verhoogde of ingedrukte tekst moet het lettertype niet kleiner zijn dan 6pt (ongeveer 2mm) en minimaal 0,3mm diep.
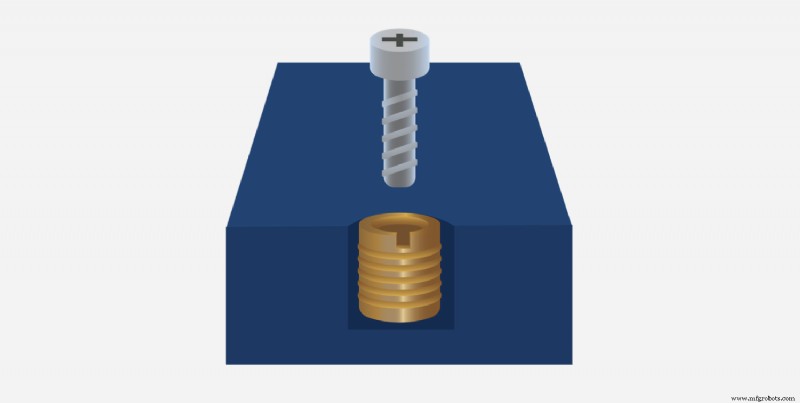
Als een deel schroefdraad bevat, moet deze M6 of groter zijn. Waar kleinere, nauwkeurigere of duurzamere draad vereist is, overweeg dan het gebruik van draadinserts. Naast kenmerkresolutie, moet u ook overwegen hoe kleine, slanke kenmerken tijdens na-bewerking kunnen afbreken.
4. Heb ik rekening gehouden met assemblage-toleranties?
Zelfs met de grotere geometrische flexibiliteit die het MJF-proces biedt, kunnen sommige toepassingen nog steeds vereisen dat een deel wordt gemonteerd uit meerdere componenten. In het algemeen moeten maatzijden 0,4 – 0,6mm vrijheid hebben om te zorgen dat de componenten correct passen.
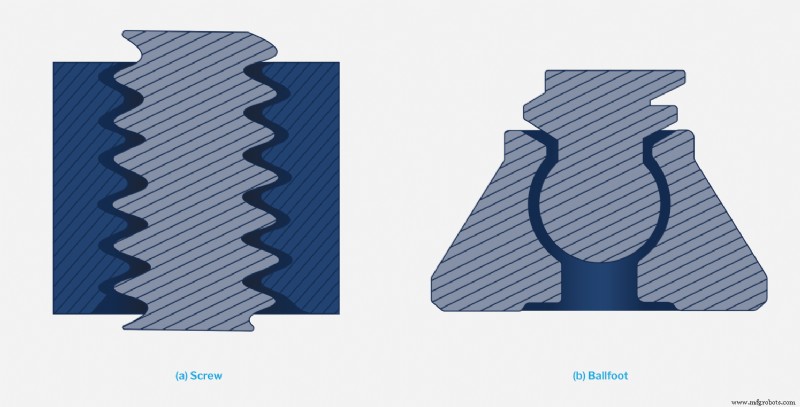
Als uw project co-printen van assemblages omvat, moeten de samen geprintte componenten minimaal 0,5mm vrijheid hebben, maar kunnen meer vereisen, met name wanneer er dikke dwarsdoorsnedes zijn of een significant contactoppervlak is.
5. Is mijn deelonwerp geoptimaliseerd voor na-bewerking?
Als uw deel na-bewerking vereist, zijn er een paar dingen om in uw ontwerp te controleren om secundaire operaties effectiever te maken.
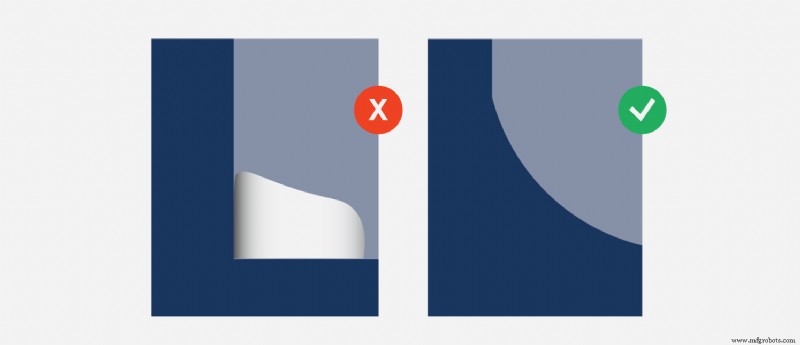
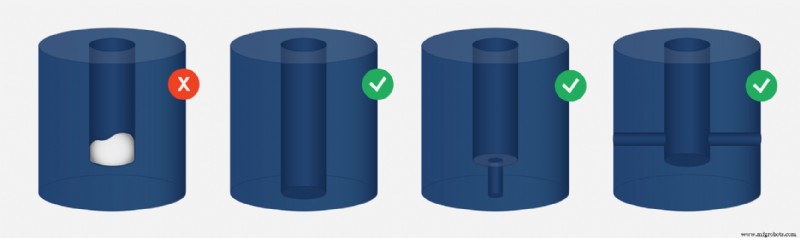
- Zorg ervoor dat er geen onontluchte of vastzittende volumes in het ontwerp zitten.
- Vermijd blinde gaten waar mogelijk — deze zijn moeilijk te reinigen, wat de kosten snel kan laten stijgen.
- Voeg afrondingen toe aan hoeken waar het poeder kan klonteren en moeilijk te verwijderen is via standaard tumblen en korrelstraalen.
6. Heb ik elke kans gegrepen om deeldekosten te verlagen?
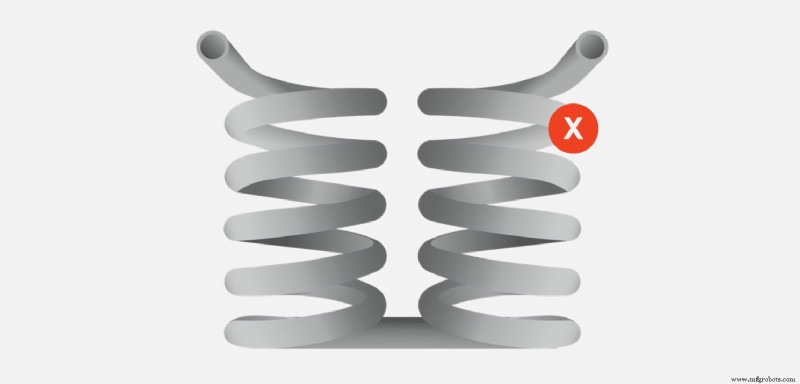
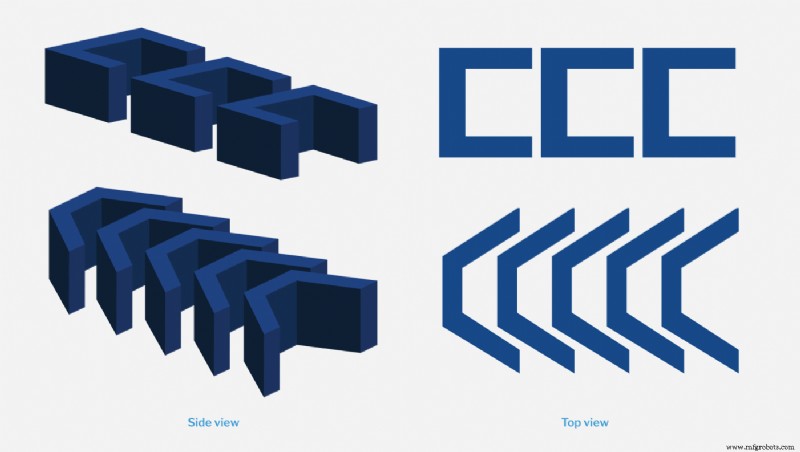
Naast het verbeteren van deulkwaliteit, kunnen intelligente DFM-wijzigingen kostenbesparingen opleveren. Het verlichten van uw deel verlaagt bijvoorbeeld het risico op defecten en verlaagt de materiaalkosten per deel. De andere belangrijke overweging bij het ontwerpen voor MJF en kosten is het optimaliseren van nestbaarheid in een build. Het toevoegen van aftrekhoeken of het wijzigen van de positie van geprintte assemblages kan het aantal delen dat per build past vergroten en vaste kosten over meer delen verdelen, wat de algehele deelkosten verlaagt.
Naast het optimaliseren van ontwerpen voor fabricageerbaarheid, omvatten extra factoren die in overweging genomen moeten worden de cosmetica van uw deel, de oppervlakteafwerking, en de gemak van opslag en transport. MJF-delen zijn van nature grijs, maar kunnen eenvoudig zwart geverfd worden. Als schilderen, primeren of andere processen niet essentieel zijn voor de functie van het deel, kunnen ze worden achterwege gelaten om uitgaven te verminderen. De meeste MJF-geprinte delen zullen een 125-250 micro-inches RA afwerking hebben — als een gladder oppervlak nodig is, kan het deel een verscheidenheid aan oppervlaktebehandelingen ondergaan, inclusief schuren, tumblen of dampgladstrijken. Textureren kan een effectieve ontwerptechniek zijn om de deeesthetiek te verbeteren zonder extra na-bewerking.
Aan de slag met een DFM-expert
Het naleven van DFM-principes is de sleutel tot het succes van productieprocessen om diverse redenen. Het helpt om uw operationele kosten zo laag mogelijk te houden, stelt u in staat om ontwerpvroegtijdig problemen te detecteren en aan te pakken, en verbetert uw algehele deulkwaliteit. Deze checklist is een waardevolle bron om ervoor te zorgen dat uw MJF-delen geoptimaliseerd en verfijnd zijn voordat de productie begint.
Neem vandaag nog contact met ons op om meer te leren en aan de slag te gaan.
Voor meer informatie over MJF en onze additieve productiemogelijkheden, bezoek het Fast Radius leercentrum.
Download de HP Multi Jet Fusion ontwerprichtlijnen.
Klaar om uw delen te maken met Fast Radius?
Start uw offerte
Industriële technologie
- HP Multi Jet Fusion: 3D-printen beheersen voor snelheid, kwaliteit en precisie
- Multi Jet Fusion (MJF) Ontmaskerd: HP's Geavanceerde 3D-printen voor Complexe Industriële Onderdelen
- SLS vs MJF: De belangrijkste verschillen in Powder Bed Fusion 3D-printen
- HP MJF 3D-Print Ontwerprichtlijnen – Optimaliseer Uw Delen voor Precisie
- Abrasieve Straalbewerking: Componenten, Mechanica en Practische Toepassingen
- Essentiële RF- en Microgolf-ontwerpprincipes voor Betrouwbare PCB-prestaties
- Design for Manufacturability beheersen: Deel 2 – Toleranties & optimalisatie van kenmerken
- HP Jet Fusion 380 Color – Volledig kleur, hoog-volume 3D-printen voor industrie
- HP Jet Fusion 580 Color: Volledig kleur 3D-printen voor snelle productie
- HP Jet Fusion 4200: Geavanceerde Multi-Jet Fusion 3D-printer voor productie
- HP Jet Fusion 3200: Geavanceerde Multi-Jet Fusion 3D-printer voor nylon delen