



CNC-bewerking Meesteren: Bewezen Ontwerpstrategieën voor Optimale Onderdelen
Er zijn een paar eenvoudige stappen die u kunt nemen om uw ontwerpen te optimaliseren voor computer-numerieke besturing (CNC) bewerking. Door de ontwerp-voor-fabricage (DFM) regels te volgen, kunt u meer uit de brede mogelijkheden van CNC-bewerking halen. Dit kan uitdagend zijn, aangezien er geen industriestandaarden bestaan.
In dit artikel bieden we een uitgebreide gids voor de beste ontwerppraktijken voor CNC-bewerking. Om deze uitgebreide up-to-date informatie te verzamelen, vroegen we feedback van industrie-experts en CNC-bewerkingsdienstverleners. Als u optimaliseert voor kosten, bekijk deze gids voor het ontwerpen van kosteneffectieve onderdelen voor CNC.
Wat is het CNC-bewerkingsproces?
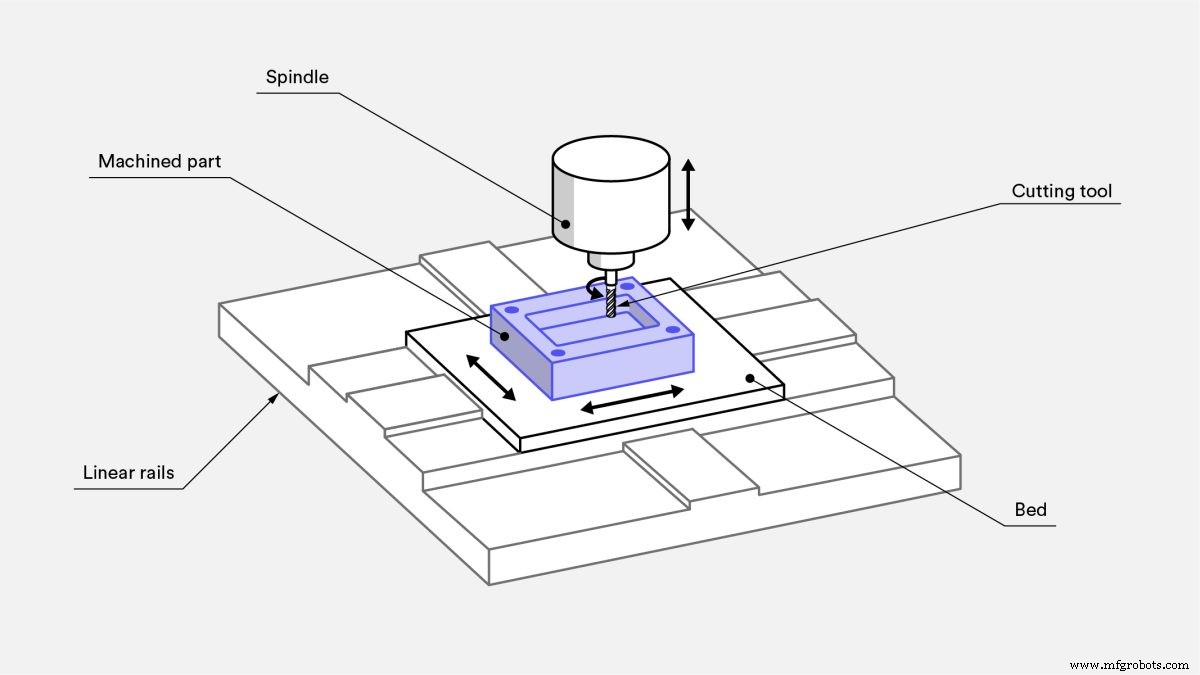
CNC-bewerking is een subtractieve productietechnologie. Bij CNC wordt materiaal verwijderd van een massief blok met behulp van een verscheidenheid aan snijgereedschappen die met hoge snelheid draaien — duizenden RPM — om een onderdeel te produceren op basis van een CAD-model. Zowel metalen als kunststoffen kunnen CNC-bewerkt worden.
CNC-bewerkte onderdelen hebben een hoge dimensionale nauwkeurigheid en strakke tolerantiës. CNC is geschikt voor zowel hoge-volume productie als eenmalige taken. In feite is CNC-bewerking momenteel de meest kosteneffectieve manier om metalen prototypes te produceren, zelfs vergeleken met 3D-printen.
Lees onze inleiding tot het basisprincipe van CNC-bewerking.
Wat zijn de hoofdbeperkingen van CNC-ontwerp?
CNC biedt grote ontwerpvrijheid, maar er zijn een paar beperkingen. Deze beperkingen hebben betrekking op de basismechanica van het snijproces en gaan voornamelijk over gereedschapsgeometrie en gereedschapstoegang.
Gereedschapsgeometrie
De meest voorkomende CNC-snijgereedschappen (frezen en boormachines) hebben een cilindrische vorm en een beperkte snij lengte.
Naarmate materiaal van het werkstuk wordt verwijderd, wordt de geometrie van het gereedschap overgedragen aan een bewerkt onderdeel. Dit betekent bijvoorbeeld dat de interne hoeken van een CNC-onderdeel altijd een straal hebben, ongeacht hoe klein een snijgereedschap werd gebruikt.
Gereedschapstoegang
Om materiaal te verwijderen, benadert het snijgereedschap het werkstuk direct van boven. Kenmerken die op deze manier niet benaderd kunnen worden, kunnen niet CNC-bewerkt worden.
Er is een uitzondering op deze regel: onderkervingen (undercuts). Er is een sectie over undercuts aan het einde van dit artikel.
Een goede ontwerppraktijk is om alle kenmerken van uw model (gaten, kaviteiten, verticale wanden, etc.) uit te lijnen met een van de zes hoofdrichtingen. Echter, zie deze regel als een aanbeveling en niet als een beperking, aangezien 5-as CNC-systemen geavanceerde werkstukvasthoudingsmogelijkheden bieden.
Gereedschapstoegang is ook een kwestie bij het bewerken van kenmerken met een grote diepte-breedteverhouding. Om de bodem van een diepe kaviteit te bereiken, heeft u gereedschappen met uitgebreid bereik nodig. Dit betekent een groter bewegingsbereik voor de eind-effector, wat de machine-trilling vergroot en de haalbare nauwkeurigheid verlaagt.
Het zal de productie vereenvoudigen als u onderdelen ontwerpt die CNC-bewerkt kunnen worden met het gereedschap dat de grootste mogelijke diameter en de kortst mogelijke lengte heeft.
CNC-ontwerprichtlijnen
Een uitdaging die vaak opkomt tijdens het ontwerpen van een onderdeel voor CNC-bewerking is dat er geen industriestandaarden bestaan. CNC-machine- en gereedschapsfabrikanten verbeteren continu de technologiecapaciteiten, wat de grenzen van wat mogelijk is uitbreidt. De onderstaande tabel vat aanbevolen en haalbare waarden samen voor de meest voorkomende kenmerken die in CNC-bewerkte onderdelen worden tegengekomen.
Kaviteiten en zakken
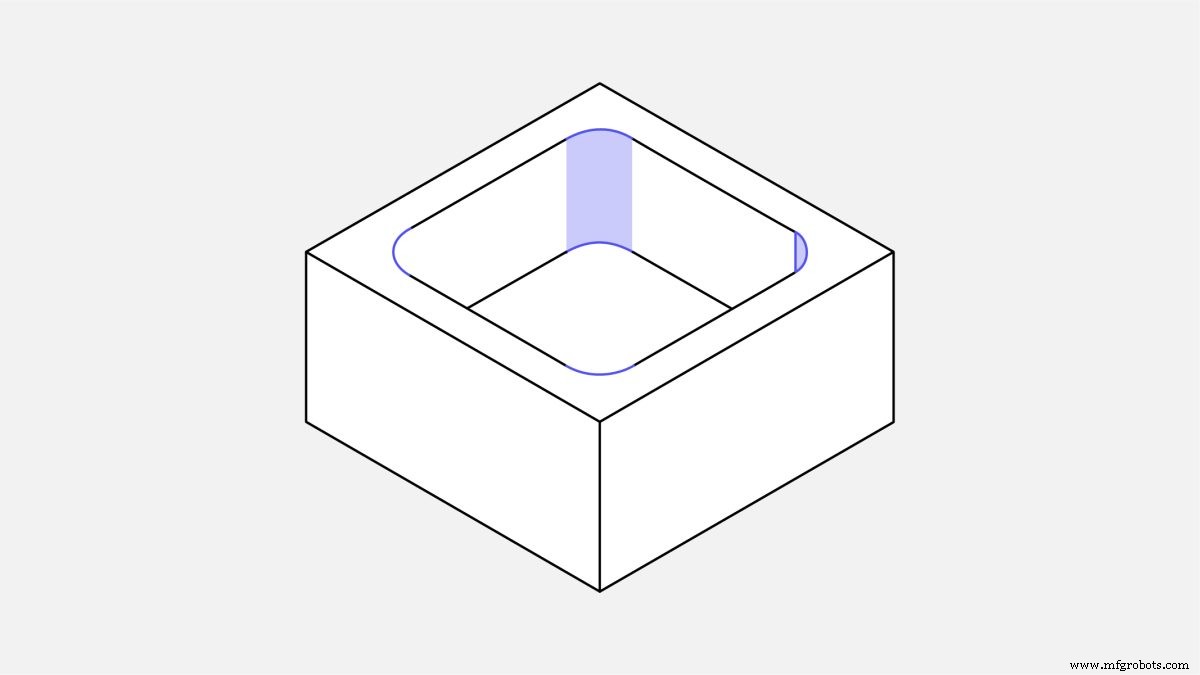
Aanbevolen kaviteitsdiepte: 4 keer de kaviteitsbreedte
Frezen hebben een beperkte snij lengte (doorgaans 3-4 keer hun diameter). Gereedschapsbuiging, spanuitstorting en trillingen worden prominenter wanneer kaviteiten een kleinere diepte-breedteverhouding hebben.
Het beperken van de diepte van de kaviteit tot vier keer de breedte zorgt voor goede resultaten.
Als grotere diepten vereist zijn, overweeg dan onderdelen te ontwerpen met een variabele kaviteitsdiepte.
Diepe kaviteitsfrezen: Kaviteiten met diepten groter dan zes keer de gereedschapsdiameter worden als diep beschouwd. Een verhouding van gereedschapsdiameter-tot-kaviteitsdiepte van tot 30:1 is mogelijk met gespecialiseerde tooling (maximale diepte: 35 cm met een 1-inch diameter frees).
Interne kanten
Verticale hoekstraal
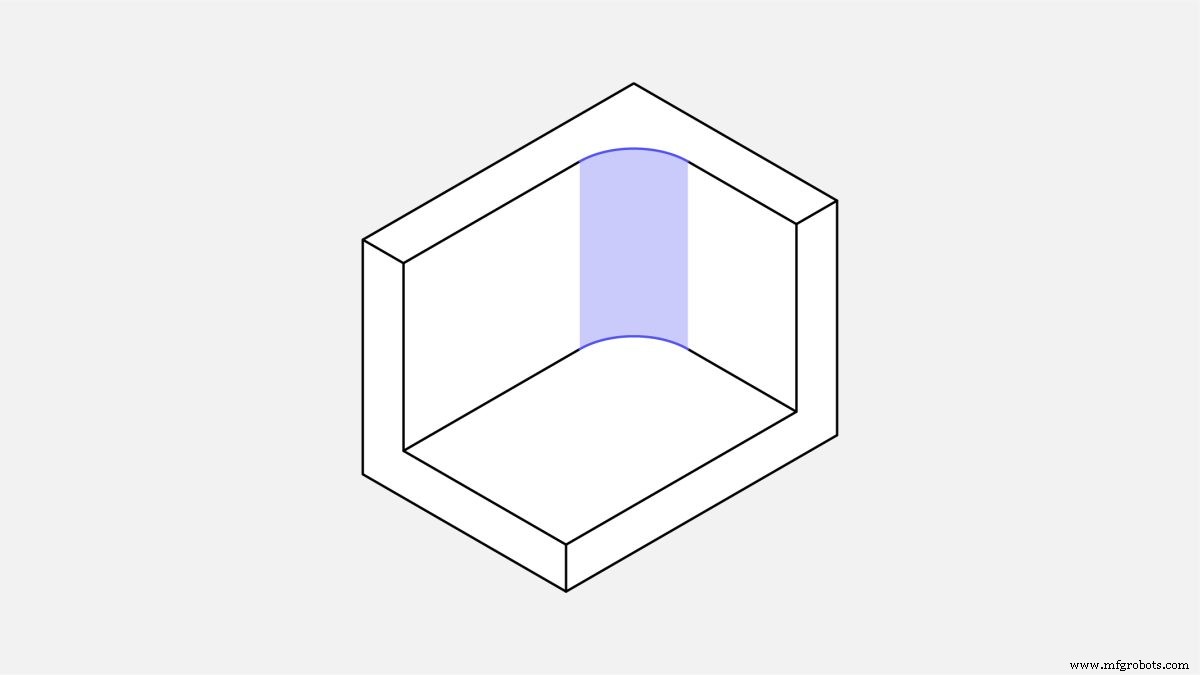
Aanbevolen: ⅓ keer de kaviteitsdiepte (of groter)
Het gebruik van de aanbevolen waarde voor interne hoekstralen zorgt ervoor dat een geschikte diameter tool gebruikt kan worden en sluit aan bij de richtlijnen voor de aanbevolen kaviteitsdiepte.
Het iets vergroten van de hoekstralen (bijv. met 1 mm) stelt het gereedschap in staat om een cirkelvormig pad te volgen in plaats van een 90 graden hoek. Dit is te prefereren omdat het resulteert in een hogere kwaliteit van het oppervlakafwerk. Als scherpe 90-graden interne hoeken vereist zijn, overweeg dan een T-bone undercut toe te voegen in plaats van de hoekstraal te verkleinen.
Bodemstraal
Aanbevolen: 0.5 mm, 1 mm of geen straal
Haalbaar: elke straal
Frezen hebben een plat of licht afgeronde onderste snijrand. Andere bodemstralen kunnen bewerkt worden met balfrezen. Het is een goede ontwerppraktijk om de aanbevolen waarden te gebruiken, aangezien dit door bewerkers wordt geprefereerd.
Dunne wanden
Minimale wanddikte
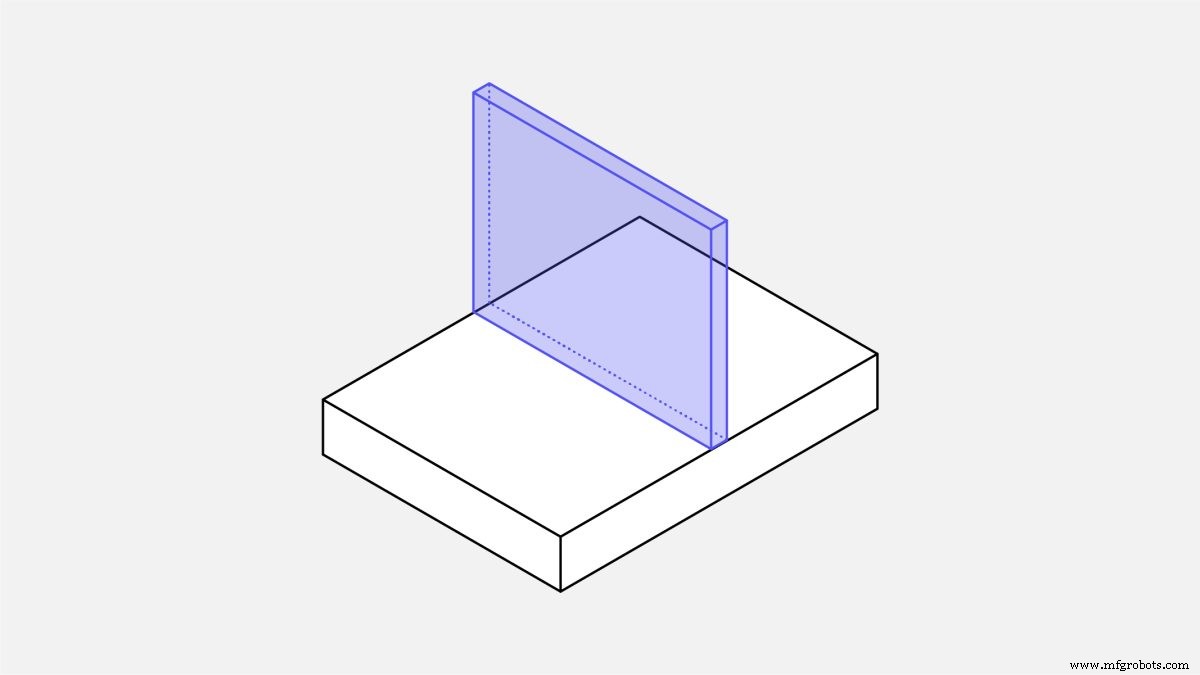
Aanbevolen: 0.8 mm (metalen), 1.5 mm (kunststoffen)
Haalbaar: 0.5 mm (metalen), 1.0 mm (kunststoffen)
Het verminderen van de wanddikte verlaagt de stijfheid van het materiaal, wat trillingen tijdens bewerking vergroot en de haalbare nauwkeurigheid verlaagt. Kunststoffen zijn gevoelig voor vervorming (vanwege残留 spanningen) en verzachting (vanwege temperatuurstijging), dus een grotere minimale wanddikte wordt aanbevolen. De haalbare waarden hierboven moeten per geval worden beoordeeld.
Gaten
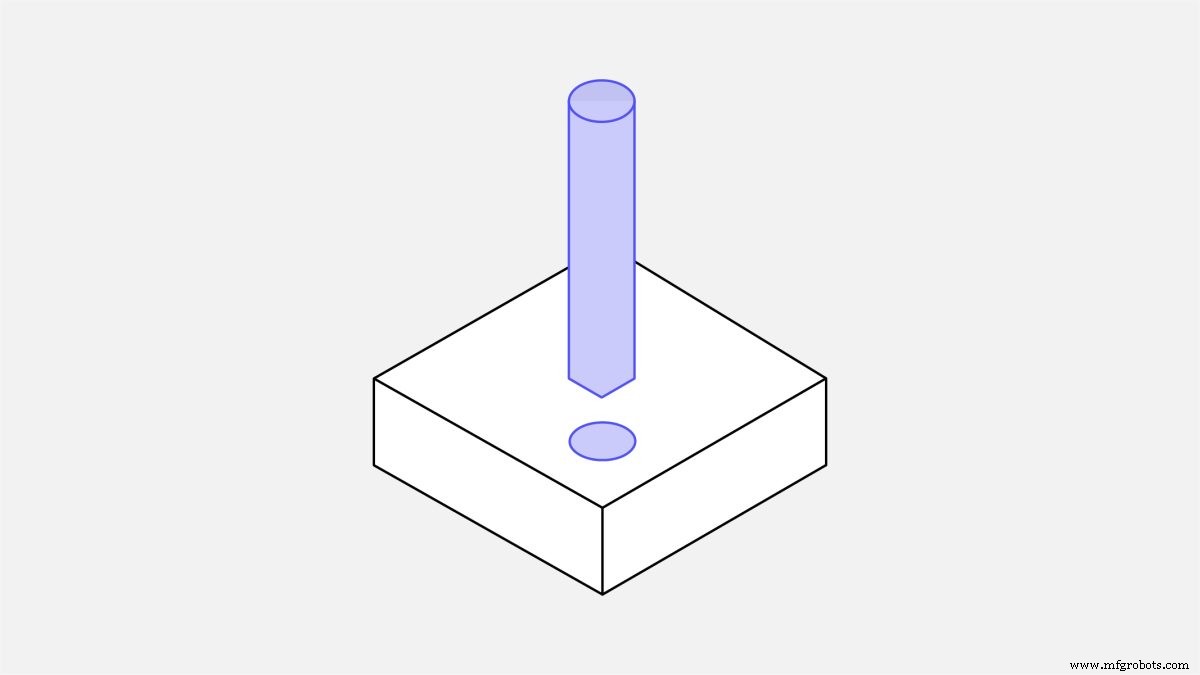
Diameter
Aanbevolen: standaard boorbits
Haalbaar: elke diameter groter dan 1 mm
Gaten worden bewerkt met behulp van een boorbits of een frees. De grootte van de boorbits is gestandaardiseerd (in metrische en imperiale eenheden). Reamers en boorgereedschappen worden gebruikt om gaten af te werken die strakke tolerantiës vereisen. Voor hoge-nauwkeurigheid gaten met een diameter kleiner dan 20 mm, wordt het gebruik van een standaarddiameter aanbevolen.
Maximale diepte
Aanbevolen: 4 keer nominale diameter
Typisch: 10 keer nominale diameter
Haalbaar: 40 keer nominale diameter
Gaten met een niet-standaard diameter moeten bewerkt worden met een frees. In dit geval gelden de beperkingen voor maximale kaviteitsdiepte en moet de aanbevolen maximale dieptewaarde worden gebruikt. Gaten dieper dan de typische waarde worden bewerkt met gespecialiseerde boorbits (met een minimumdiameter van 3 mm). Blinde gaten bewerkt met een boor hebben een kegelvormige bodem (135 graden hoek), terwijl gaten bewerkt met een frees plat zijn.
Er is geen bepaalde voorkeur tussen doorboringen of blinde gaten in CNC-bewerking.
Draadgaten
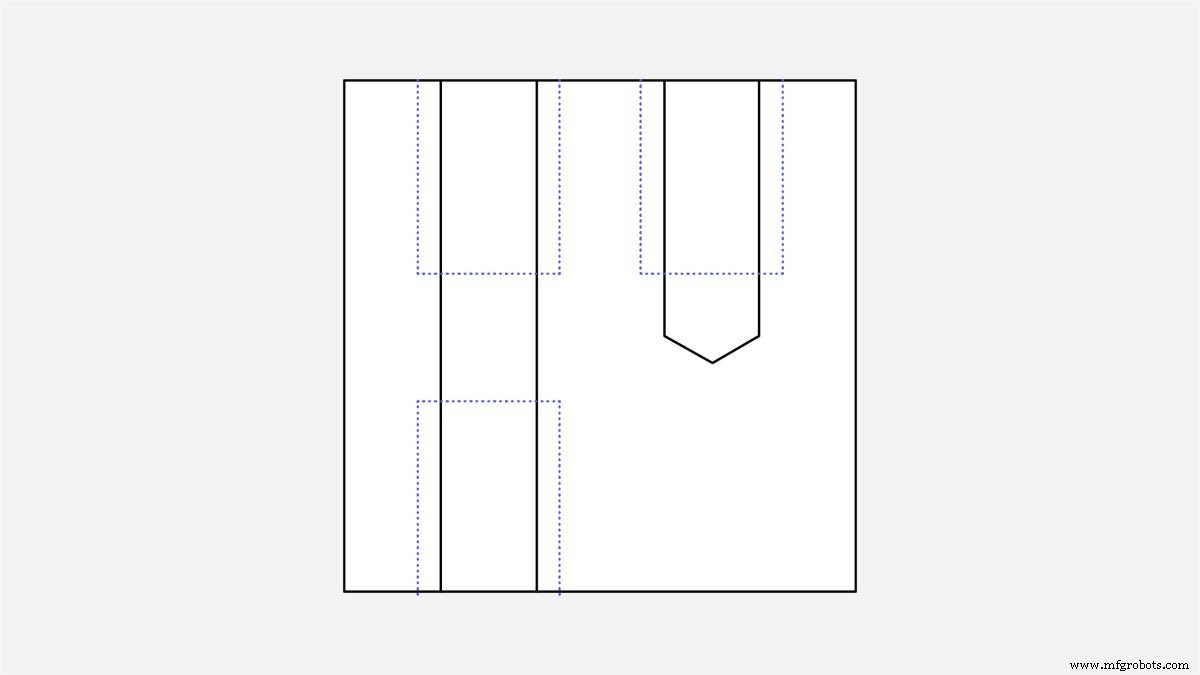
Draadgrootte
Minimum: M2
Aanbevolen: M6 of groter
Draadgaten worden gesneden met taps en externe draadgaten met dien. Taps en dien kunnen draadgaten snijden tot M2. CNC-draadgereedschappen zijn gebruikelijk en worden door bewerkers geprefereerd, omdat ze het risico op tap-breuk beperken. CNC-draadgereedschappen kunnen draadgaten snijden tot M6.
Draadlengte
Minimum: 1.5 keer nominale diameter
Aanbevolen: 3 keer nominale diameter
De meerderheid van de belasting die op een draad wordt toegepast, wordt door de eerste paar tanden opgenomen (tot 1.5 keer de nominale diameter). Draadgaten langer dan 3 keer de nominale diameter zijn dus onnodig.
Voor draadgaten in blinde gaten gesneden met taps (d.w.z. alle draadgaten kleiner dan M6), voeg een ongedraaide lengte toe van 1.5 keer de nominale diameter aan de bodem van het gat. Wanneer een CNC-draadgereedschap kan worden gebruikt (d.w.z. draadgaten groter dan M6), kan het gat doorheen worden gedraaid.
Kleine kenmerken
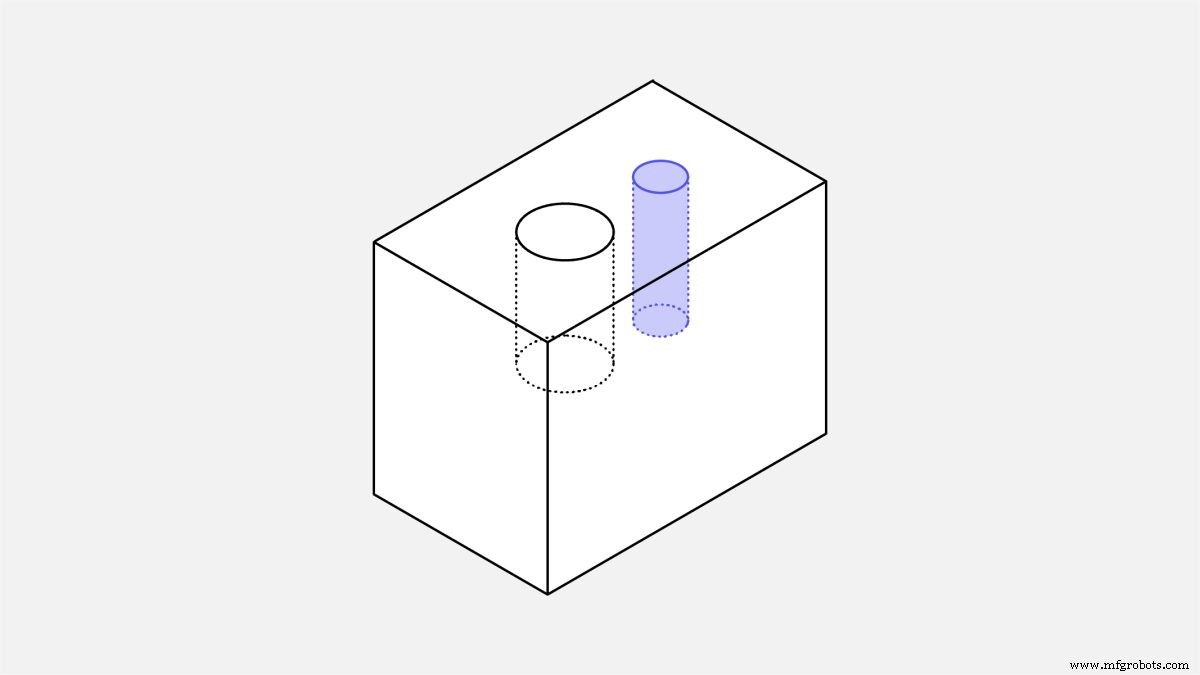
Minimale gatdiameter
Aanbevolen: 2.5 mm (0.1 inches)
Haalbaar: 0.05 mm (0.005 inches)
De meeste machine shops kunnen nauwkeurig kaviteiten en gaten bewerken met gereedschappen tot 2.5 mm (0.1 inches) in diameter. Alles onder deze limiet wordt als micro-bewerking beschouwd. Specialistische gereedschappen (micro-boormachines) en expertkennis zijn vereist om dergelijke kenmerken te bewerken omdat de fysica van het snijproces op deze schaal verandert. Tenzij absoluut noodzakelijk, is de aanbeveling om ze te vermijden.
Tolerantiës
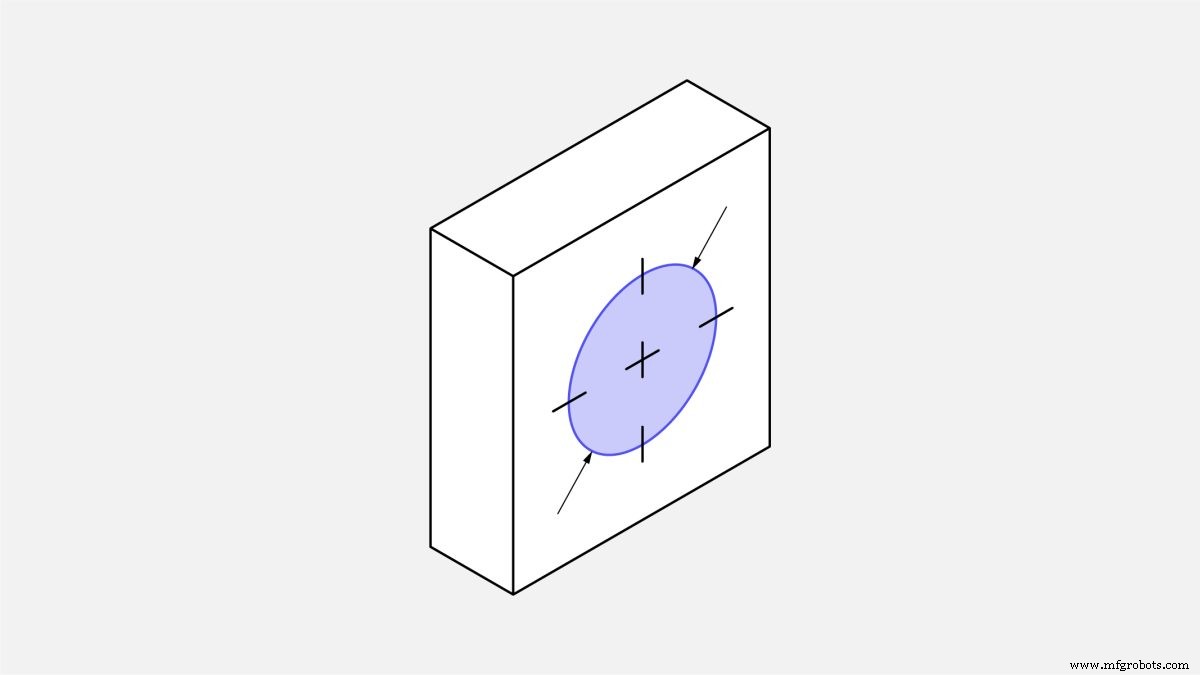
Typisch: ±0.1 mm
Haalbaar: ±0.02 mm
Onze tolerantiës zijn ofwel 2768 medium of fine. Als tolerantiës niet gespecificeerd zijn, zullen productiepartners de geselecteerde 2768 graad gebruiken.
Tolerantiës definiëren de grenzen voor een acceptabele dimensie. De haalbare tolerantiës variëren volgens de basisdimensie en de geometrie van het onderdeel. De bovenstaande waarden zijn redelijke richtlijnen.
Tekst en lettering
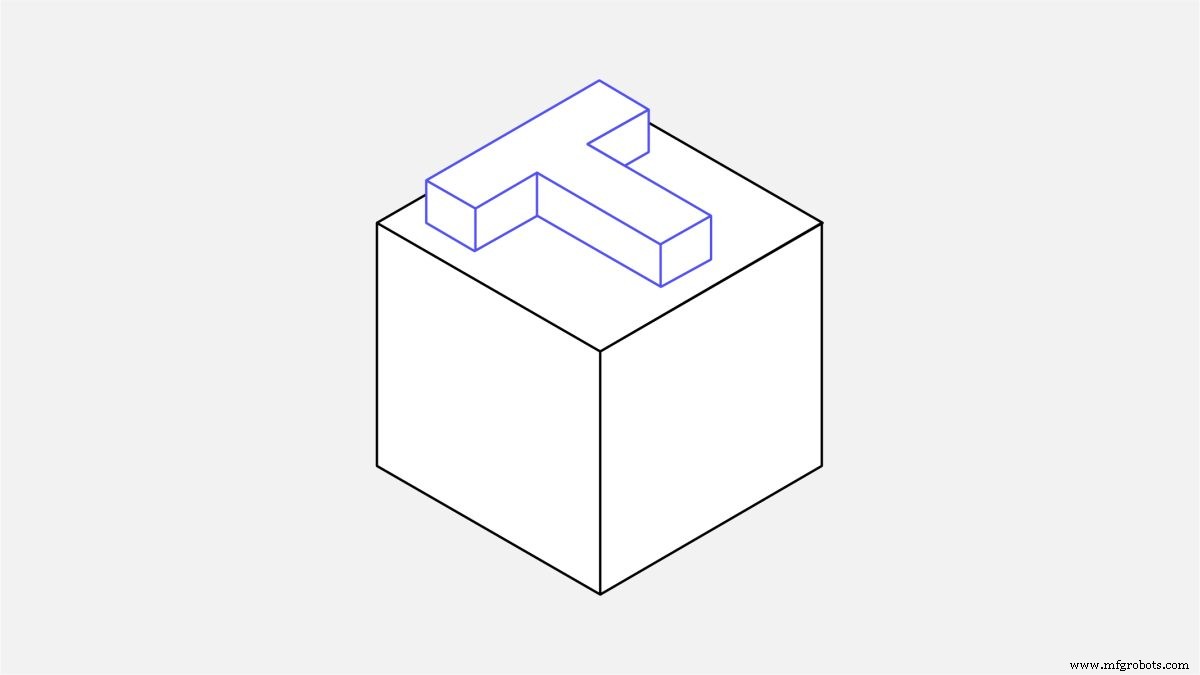
Aanbevolen: lettergrootte 20 (of groter), 5 mm gegraveerd
Gegraveerde tekst wordt bevorzugd boven uitgebulkte tekst, aangezien minder materiaal wordt verwijderd. Het gebruik van een minimum grootte van 20 sans-serif font (bijv. Arial of Verdana) wordt aanbevolen. Veel CNC-machines hebben voorgeprogrammeerde routines voor deze lettertypen.
CNC-machine opstellingen en onderdeelsoriëntatie
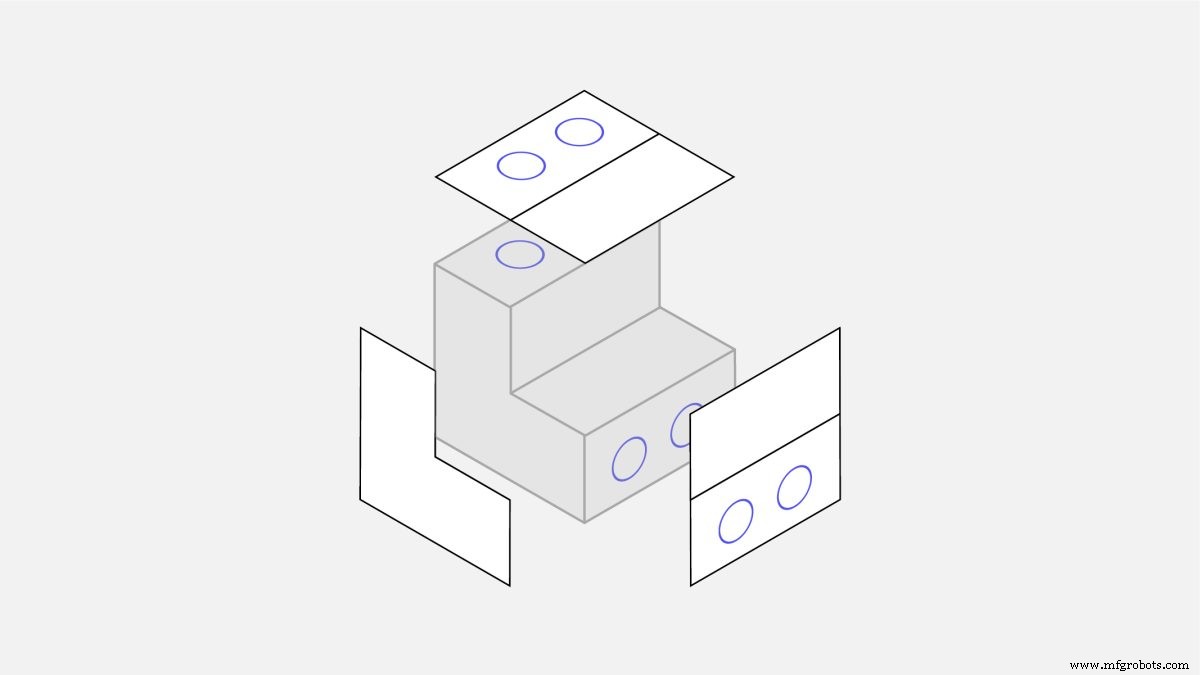
Gereedschapstoegang is een van de belangrijkste ontwerpbeperkingen in CNC-bewerking. Om alle oppervlakken van het model te bereiken, moet het werkstuk meerdere keren worden geroteerd.
Wanneer het werkstuk wordt geroteerd, moet de machine herkalibreerd worden en een nieuw coördinatensysteem gedefinieerd worden.
Tijdens het ontwerpen is het belangrijk om machine-opstellingen te overwegen om twee redenen:
Het totale aantal machine-opstellingen beïnvloedt de kosten. Het roteren en heruitlijnen van het onderdeel vereist handmatig werk en verhoogt de totale bewerkingstijd. Dit is vaak acceptabel als het onderdeel maximaal drie of vier keer hoeft te worden geroteerd, maar alles boven deze limiet is excessief.
Om maximale relatieve positionele nauwkeurigheid te bereiken, moeten twee kenmerken in dezelfde opstelling worden bewerkt. Dit is omdat de nieuwe kalibratietstap een kleine (maar niet-nemelijke) fout introduceert.
Wat is 5-as CNC-bewerking?
Een 5-as CNC-machine beweegt snijgereedschappen of onderdelen langs vijfassen tegelijkertijd. Multi-as CNC-machines kunnen onderdelen met complexe geometrieën produceren, aangezien ze twee additionele rotatieassen bieden. Deze machines elimineren de noodzaak voor meerdere machine-opstellingen.
Wat zijn de voordelen en beperkingen van 5-as CNC-bewerking?
Vijf-as CNC-bewerking stelt het gereedschap in staat om constant tangentiëel aan het snijoppervlak te blijven. De gereedschappaden kunnen complexer en efficiënter zijn, resulterend in onderdelen met betere oppervlakte-afwerking en kortere bewerkingstijden.
Dat gezegd hebbend, heeft 5-as CNC zijn beperkingen. Basis gereedschapsgeometrie en gereedschapstoegangsbeperkingen gelden nog steeds (bijvoorbeeld onderdelen met interne geometrieën kunnen niet bewerkt worden). Bovendien is de kosten van het gebruik van dergelijke systemen hoger.
CNC-bewerking undercuts
Undercuts zijn kenmerken die niet bewerkt kunnen worden met standaard snijgereedschappen, omdat sommige van hun oppervlakken niet direct van boven benaderbaar zijn.
Er zijn twee hoofdtypen undercuts: T-sloten en dubbele staarten (dovetails). Undercuts kunnen eenzijdig of dubbelzijdig zijn en worden bewerkt met speciale gereedschappen.
T-snijgereedschappen bestaan uit een horizontaal snijmes bevestigd aan een verticale as. De breedte van een undercut kan varieren tussen 3mm en 40mm. We raden aan standaardformaten te gebruiken voor de breedte (d.w.z. hele millimeter stappen of standaard inch-fracties), aangezien het waarschijnlijker is dat een geschikt gereedschap al beschikbaar is.
Voor dubbele staart snijgereedschappen is de hoek het definerende kenmerk. Zowel 45- als 60-graden dubbele staart gereedschappen worden als standaard beschouwd. Gereedschappen met een hoek van 5-, 10- en tot 120-graden (met 10 graden incrementen) bestaan ook, maar worden minder gebruikt.
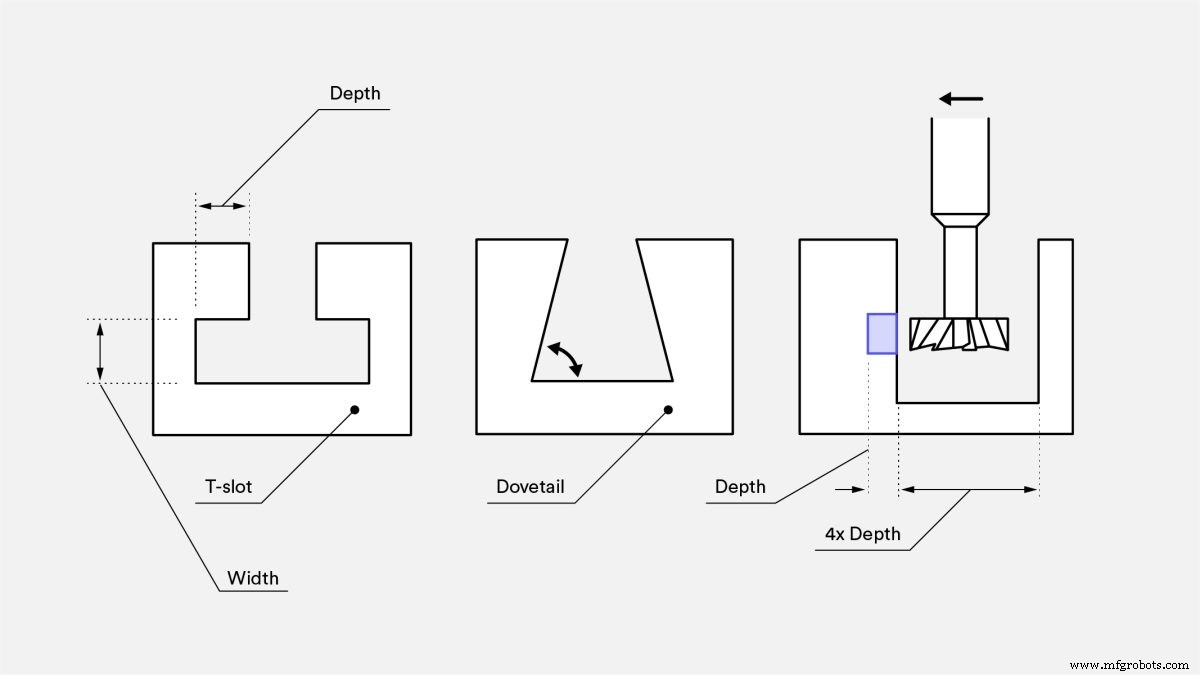
Undercut-ontwerp voor CNC-bewerking
Bij het ontwerpen van onderdelen met undercuts op interne wanden, onthoud om voldoende vrijheid toe te voegen voor het gereedschap. Een goede vuistregel is om ruimte toe te voegen gelijk aan ten minste vier keer de diepte van de undercut tussen de bewerkte wand en elke andere interne wand.
Voor standaardgereedschappen is de typische verhouding tussen de snij-diameter en de diameter van de as 2:1, wat de snij-diepte beperkt. Wanneer een niet-standaard undercut vereist is, is het gebruikelijk voor machine shops om hun eigen aangepaste undercut-gereedschappen te produceren. Dit kan de levertijd en kosten verhogen, dus vermijd het indien mogelijk.
Een technische tekening opstellen
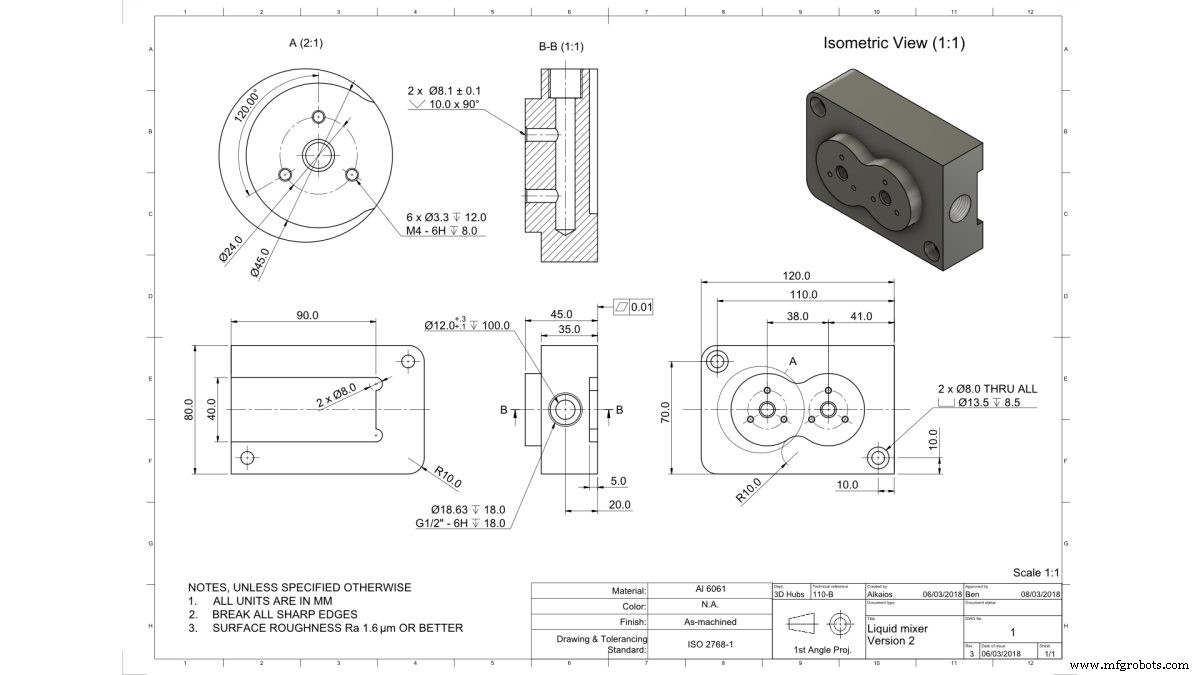
Technische tekeningen worden soms door ingenieurs gebruikt om specifieke fabricage-eisen aan de bewerker te communiceren. Als u geïnteresseerd bent in het onderwerp, lees dit artikel over hoe, wanneer en waarom technische tekeningen te gebruiken.
Een technische tekening uploaden met uw Hubs-offerte
We vereisen doorgaans geen technische tekening voor orders op ons platform, maar in sommige gevallen kunnen ze waardevolle context toevoegen aan een offerteaanvraag. Bepaalde ontwerpspecificaties kunnen niet in een STEP of IGES-bestand worden opgenomen. Bijvoorbeeld, u moet een 2D-technische tekening toevoegen als uw model gedraaide gaten of assen bevat en/of afmetingen met tolerantiës strakker dan de geselecteerde 2768-graad.
Als u een technische tekening toevoegt, zorg er dan voor dat deze overeenkomt met de specificaties van de geüploade bestanden. Als de technische tekeningen niet overeenkomen met de geüploade bestanden of de offertespecificaties:
De offertespecificaties worden beschouwd als het referentiepunt voor de technologie, materiaal en oppervlakteafwerkingen.
De technische tekeningen worden beschouwd als het referentiepunt voor de draadspecificaties, tolerantiespecificaties, oppervlakteafwerkdetails, onderdeelmarkeringverzoeken en warmtebehandelingsspecificaties.
Het CAD-bestand wordt beschouwd als het referentiepunt voor het ontwerp, geometrie, afmeting en kenmerklocaties.
Voor verdere details, lees ons specificatiebeleid.
Wat zijn Hubs' best practices voor CNC-bewerking?
Ontwerp onderdelen die bewerkt kunnen worden met het gereedschap met de grootste mogelijke diameter.
Voeg grote afrondingen toe (ten minste ⅓ keer de kaviteitsdiepte) aan alle interne verticale hoeken.
Beperk de diepte van kaviteiten tot 4 keer hun breedte.
Lijn de hoofdkarakteristieken van uw ontwerp uit met een van de zes hoofdrichtingen. Als dat niet mogelijk is, is 5-as CNC-bewerking een optie.
Voeg een technische tekening toe aan uw tekening als uw ontwerp draadgaten, tolerantiës, oppervlakteafwerkingsspecificaties of andere notities voor de machine-operator bevat.
Heeft u onderdelen die CNC-bewerkt moeten worden? Upload uw ontwerpen en ons DFM-tool zal optimalisaties voorstellen en direct prijzen geven.
CNC machine
- Hoe Hoekradius CNC-bewerkingsnauwkeurigheid Beïnvloedt
- CNC-bewerkingskosten Verlagen Zonder Kwaliteit In Te Boeten
- De houtdraaibank onder de knie: een stapsgewijze handleiding voor beginners
- Gereedschapsafbuiging Begrijpen en Verminderen bij CNC Bewerking
- Uitgebreide Gids voor Oppervlakteafwerkingen bij CNC-bewerking
- Nauwkeurige Technische Tekeningen voorbereiden voor CNC-bewerking: Stap-voor-stap Gids
- Een Betrouwbare CNC-Bewerkingswinkel Kiezen: Gids Voor Betrouwbare CNC-Onderdeelsproductie
- Precisie CNC-bewerking voor Maatwerkonderdelen – Snel, Nauwkeurig, Op Maat
- CNC-bewerking van Grote Onderdelen: Strategieën om Groottebeperkingen te Overwinnen
- Strakke Toleranties in CNC-bewerking Halen: Een 10-jarig Bewezen Proces
- De Juiste Materialen Kiezen voor CNC-bewerking: Een Praktische Gids