



Ontdek 5 cruciale mould-maaktechnologieën: Een uitgebreide gids
Moulds worden geproduceerd door injectiegieten, blaasgieten, extruderen, diecasting of smeden, smelten, stamping, en andere methoden. Eenvoudig gezegd, moulds worden gebruikt om gevormde objecten te maken. Het gereedschap bestaat uit verschillende componenten. Verschillende moulds worden gemaakt van verschillende delen. Weet u hoe de mould gemaakt wordt? Wat zijn de productietechnologieën van moulds? Dit artikel ordent de 5 meest voorkomende verwerkingsmethoden voor mould maken, u moet vijf minuten besteden om de volledige tekst te lezen.
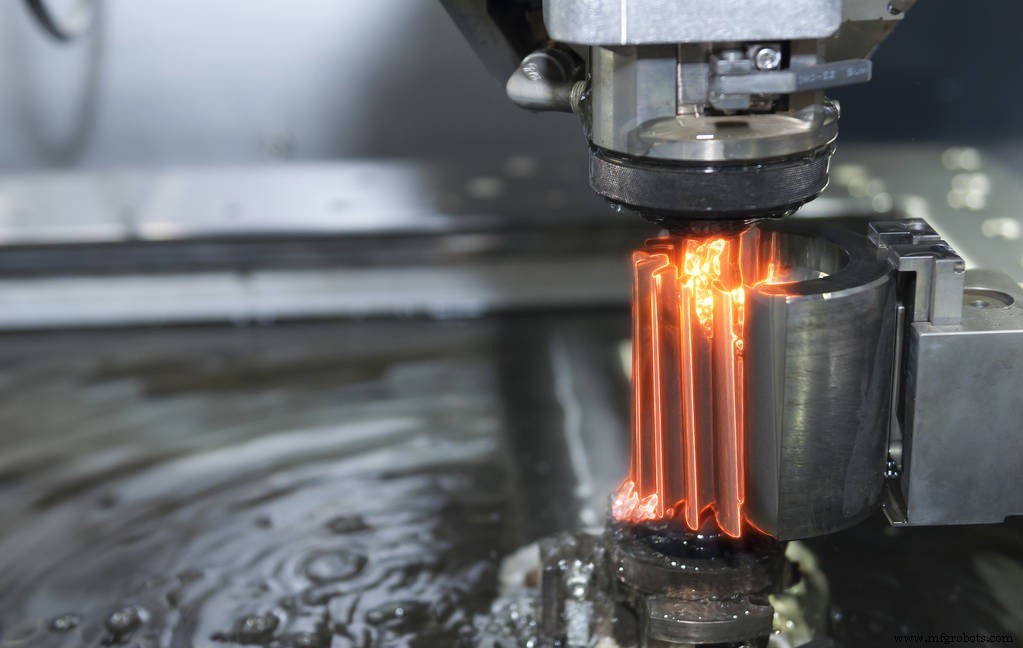
1. EDM (Elektrische Ontladingsbewerking)
Hoe werkt EDM?
EDM is een speciale bewerkingsmethode die het elektro-erosie-effect gebruikt dat ontstaat door de pulsontlading tussen de twee polen gedoopt in de werkvloeistof om geleidende materialen te erosioneren, ook bekend als elektrische ontladingsbewerking of electro-erosiebewerking.
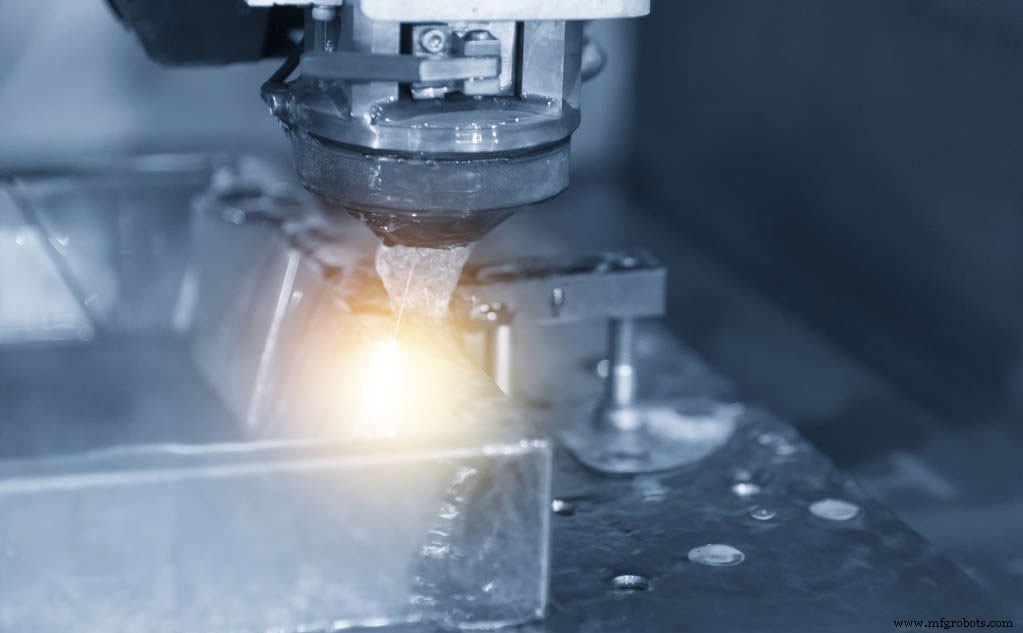
EDM is geschikt voor de verwerking van complexe onderdelen zoals precisie kleine kaviteiten, smalle sleuven, groeven, en hoeken. Wanneer het moeilijk is voor het gereedschap om complexe oppervlakken te bereiken, waar diepe sneden vereist zijn, en waar de aspectratio bijzonder hoog is, wordt het EDM-proces het frezen vorgezogen.
Voor de bewerking van high-tech onderdelen, kan herontlading van de frees elektrode de succesratio verbeteren, en is EDM meer geschikt dan de hoge en dure gereedschapskosten. Bovendien, waar EDM-afwerking gespecificeerd is, wordt EDM gebruikt om een vuurpatroonoppervlak te leveren. Met de snelle ontwikkeling van hogere snelheid frezen vandaag, is de ontwikkelingsruimte van EDM tot op zekere hoogte ingedrukt.
Tegelijkertijd heeft hogere snelheid frezen ook grotere technologische vooruitgang gebracht aan EDM. Bijvoorbeeld, door hogere snelheid frezen te gebruiken om elektroden te fabriceren, wordt het aantal elektrodenontwerpen aanzienlijk verminderd door de realisatie van kleinvlakkige bewerking en hoogwaardige oppervlakteresultaten. Bovendien kan het gebruik van hogere snelheid frezen om elektroden te maken de productie-efficiëntie tot een nieuw niveau tillen, en de hoge precisie van de elektroden garanderen, zodat de nauwkeurigheid van EDM ook verbetert.
Voordelen van EDM:
- EDM kan materialen en complexvormige werkstukken verwerken die moeilijk te snijden zijn met gewone snijmethoden; geen snijkracht tijdens verwerking; geen defecten zoals graten, gereedschapssporen en groeven.
- Het gereedschap elektrode materiaal hoeft niet harder te zijn dan het werkstukmateriaal; het is gemakkelijk om automatisering te realiseren door direct elektrische energie te gebruiken voor verwerking.
- EDM kan elke geleidende materialen met hoge sterkte, hoge hardheid, hoge zwaarte, hoge broosheid, en hoge zuiverheid verwerken; er is geen duidelijke mechanische kracht tijdens verwerking, en het is geschikt voor het verwerken van lage-stevigheid werkstukken en microstructuren.
2. WEDM (Draadgesneden Elektrische Ontladingsbewerking)
Hoe werkt draad WEDM?
Met een continu bewegende dunne draad (genaamd een elektrodedraad) als electrodo, wordt een gepulste vonkontlading op het werkstuk uitgevoerd om metaal te verwijderen en te snijden tot vorm.
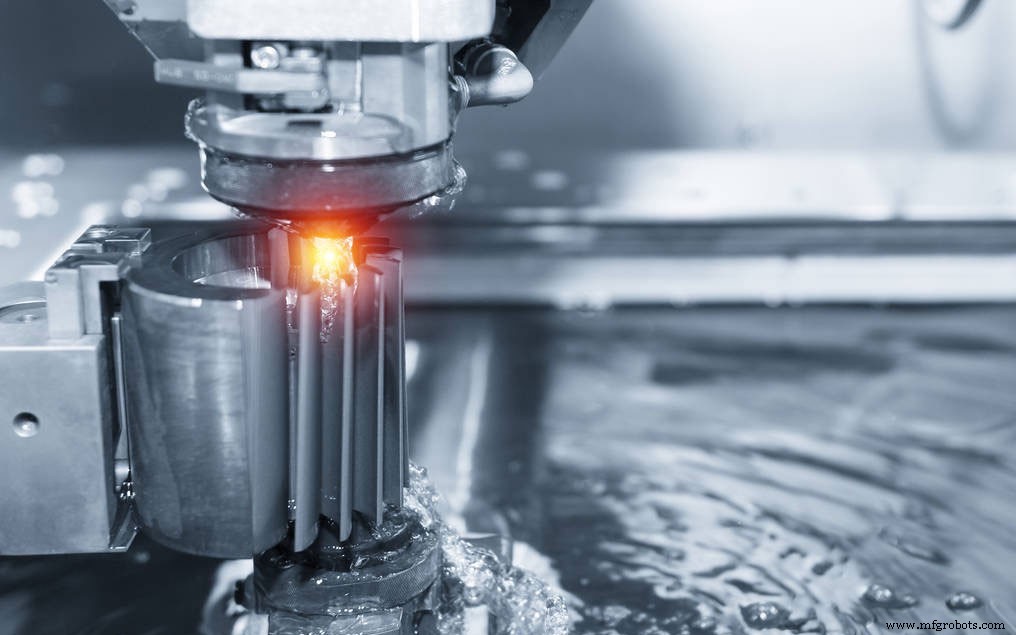
Voordelen van WEDM:
Naast de basiskenmerken van EDM, heeft WEDM enkele andere kenmerken:
- Geen behoefte om gereedschapselektroden met complexe vormen te produceren, elk tweedimensionaal gekromd oppervlak met een rechte lijn als generatrix kan verwerkt worden;
- Het kan smalle sleuven van ongeveer 0,05 mm snijden;
- Tijdens verwerking worden alle overtollige materialen niet in afvalspaan verwerkt, wat het energie- en materiaalgebruik verbetert;
- In het lage-snelheid draad EDM-proces waar de elektrodedraad niet gerecycled wordt, omdat de elektrodedraad constant vernieuwd wordt, is het gunstig voor het verbeteren van de bewerkingsnauwkeurigheid en het verminderen van de oppervlakteroughness;
- De snijdefficiëntie die WEDM kan bereiken is doorgaans 20-60 mm2/min, tot 300 mm2/min; de bewerkingsnauwkeurigheid is doorgaans ±0,01 tot ±0,02 mm, tot ±0,004 mm; oppervlakteroughness doorgaans Ra2,5 tot 1,25 micron, tot Ra0,63 micron; snijde dikte doorgaans 40-60 mm, de maximale dikte kan 600 mm bereiken.
3. Electro-Chemische Bewerking
Hoe werkt Electro-Chemische Bewerking?
Electro-Chemische Bewerking is een procesmethode gebaseerd op het principe van anode-ontbinding in het electrolyseproces en met de hulp van de gevormde kathode, het werkstuk wordt verwerkt in een bepaalde vorm en afmeting.
Electrochemische bewerking heeft significante voordelen voor het bewerken van moeilijk te bewerken materialen, complexe vorm of dunwandige onderdelen. Electrochemische bewerking is wijd toegepast, zoals loopboorrifling, schroeven, integraal waaierraden, moulds, speciaal gevormde gaten, en onderdelen, affaseren en ontgraten. En in de verwerking van veel onderdelen heeft het electrolytische bewerkingsproces een belangrijke en zelfs onvervangbare positie ingenomen.
Voordelen van Electro-Chemische Bewerking
Breed toepassingsbereik. Electrochemische bewerking kan bijna alle geleidende materialen verwerken en wordt niet beperkt door de sterkte, hardheid, zwaarte, en andere mechanische en fysieke eigenschappen van het materiaal, en de metallografische structuur van het materiaal verandert niet na verwerking. Het wordt vaak gebruikt voor het bewerken van moeilijk te bewerken materialen zoals hardmetaal, superlegering, gehard staal, en roestvrij staal.
Beperkingen van Electro-Chemische Bewerking
De bewerkingsnauwkeurigheid en bewerkingsstabiliteit zijn niet hoog; de bewerkingskosten zijn hoog, en hoe kleiner de batch, hoe hoger de additionele kosten per stuk.
4. Ionenbundelbewerking
Hoe werkt Ionenbundelbewerking?
Ionenbundelbewerking is om de bewerking van onderdelen te realiseren door de ionenstroom gegenereerd door de ionenbron te versnellen en te focussen op het oppervlak van het werkstuk in een vacuümtoestand.
Voordelen van Ionenbundelbewerking
Omdat de ionenstroomdichtheid en ionenenergie precies gecontroleerd kunnen worden, kan het verwerkingseffect precies gecontroleerd worden, en ultra-precisieverwerking op nano-niveau of zelfs moleculair en atomaire niveau kan gerealiseerd worden.
Tijdens ionenbundelbewerking is de gegenereerde verontreiniging klein, de verwerkingsspanning en vervorming zijn extreem klein, en de aanpasbaarheid aan het te verwerken materiaal is sterk, maar de verwerkingskosten zijn hoog.
5. Chemische Etching
Hoe werkt Chemische Etching?
Chemische Etching is een speciaal proces dat zuur, base, of zoutoplossing gebruikt om het werkstukmateriaal te etsen en op te lossen om de gewenste vorm, afmeting, of oppervlaktetoestand van het werkstuk te verkrijgen.
Voordelen van Chemische Etching
- Kan elk metaalmateriaal verwerken dat gesneden kan worden, niet beperkt door hardheid, sterkte, en andere eigenschappen;
- Geschikt voor grootvlakkige verwerking, en kan meerdere stukken tegelijk verwerken;
- Geen spanning, barst, graat, oppervlakteroughness van Ra1,25-2,5μm;
- Gemakkelijk te bedienen;
- Niet geschikt voor het verwerken van smalle sleuven en gaten;
- Niet raadzaam om defecten zoals oneffen oppervlakken en krassen te elimineren.
Het toepassingsbereik van chemische etching
Geschikt voor grootvlakkige diktevermindering verwerking; geschikt voor het verwerken van complexe gaten op dunwandige onderdelen.
Industriële technologie
- Precisie CNC-frezen voor gekromde oppervlakken
- Top CNC EDM machines voor precisiebewerking
- De juiste 5-as CNC-freesmachine kiezen voor vormproductie
- Veelvoorkomende CNC-draadbewerkingstechnieken uitgelegd
- Meesteren van CNC-sieradenbewerking: een complete gids
- De juiste gietijzer kiezen voor precisiebewerking
- Precisie-bewerking Uitgelegd: Sleutelterminologie & Technieken
- Precisie vormfabrikatie voor farmaceutische verpakkingsoplossingen
- Uitgebreide Gids voor Oppervlakteafwerkingen bij CNC-bewerking
- Geavanceerd plastic injectiegieten: high-tech oplossingen voor moderne productie
- 5 cruciale draadloze standaarden die IoT-connectiviteit aandrijven