



Expertgids voor asonderdelenbewerking: Technieken, tips en veelvoorkomende valkuilen
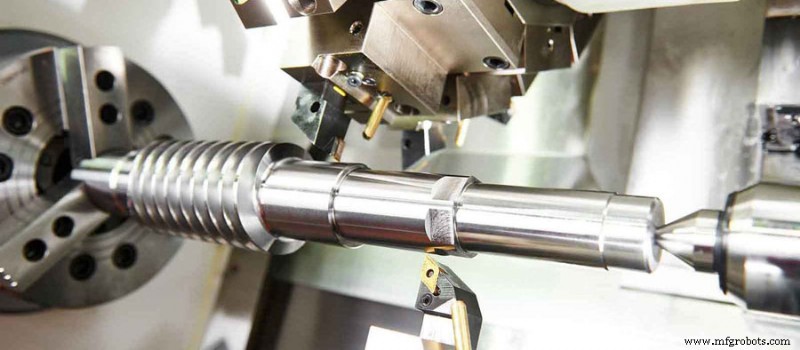
As-onderdelen zijn een veelvoorkomend type onderdelen. De structuur is een draaiend lichaam, en de lengte is doorgaans groter dan de diameter. Het wordt wijd gebruikt in diverse mechanische apparatuur om transmissieonderdelen te ondersteunen, koppel over te dragen en belasting te dragen. De bewerking van as-onderdelen moet bepaalde regels volgen. Je kunt leren over de specifieke verwerkingsstappen en sommige problemen waar aandacht voor nodig is via dit artikel.
1. De Basis Verwerkingsroute Van As-onderdelen
De hoofdverwerkingsoppervlakken van as-onderdelen zijn het buitenoppervlak en de algemene speciale oppervlakken. Daarom moet de meest geschikte verwerkingsmethode worden geselecteerd volgens verschillende nauwkeurigheidsniveaus en oppervlakteruuwheidsvereisten. De basisverwerkingsroutes kunnen worden samengevat in vier.
De eerste is de bewerkingsroute van ruw draaien naar half-afdraaien, en daarna naar afwerken draaien. Dit is ook de belangrijkste procesroute geselecteerd voor de buitencirkelbewerking van as-onderdelen van gemeenschappelijke materialen; de tweede is van ruw draaien naar half-afdraaien. Dan naar ruw slijpen, en ten slotte de verwerkingsroute van fijn slijpen aan te nemen. Voor ferro-metaal materialen en precisievereisten, de oppervlakteruuwheidsvereisten zijn klein en de onderdelen die gehard moeten worden, is deze verwerkingsroute de beste keuze, omdat slijpen de meest ideale opvolgverwerkingsprocedure is; de derde route is van ruw draaien naar half-afdraaien, dan afwerken draaien en diamant draaien. Deze verwerkingsroute is speciaal gebruikt om niet-ferro metaal materialen te verwerken, omdat niet-ferro metalen lage hardheid hebben en gemakkelijk verstopt raken. De opening tussen de zandkorrels is meestal niet gemakkelijk om de vereiste oppervlakteruuwheid te verkrijgen door slijpen, en het is nodig om fijn draaien en diamant draaien procedures te gebruiken; de laatste verwerkingsroute is van ruw draaien naar half-afdraaien, naar ruw slijpen en fijn slijpen, afwerken verwerking wordt als laatste uitgevoerd. Deze route is een soort verwerkingsroute die vaak gebruikt wordt voor onderdelen die gehard zijn voor ferro-metaal materialen, en hogere precisie en lagere oppervlakteruuwheidswaarden vereisen.
2. Voor- bewerking Van As-onderdelen
Voordat de buitencirkel van as-onderdelen gedraaid wordt, moeten sommige voorbereidende processen worden uitgevoerd. Dit is het voor-bewerkingsproces van as-onderdelen. Het belangrijkste voorbereidingsproces is rechtzetten. Omdat het werkstukruwstuk vaak gebogen en vervormd is tijdens het productie-, transport- en opslagproces. Om betrouwbare spanning en gelijkmatige verdeling van bewerkingsoverschot te waarborgen, in koude toestand, worden diverse persen of rechtzetmachines gebruikt voor rechtzetten.
3. Positioneringsdatum Voor Bewerking As-onderdelen
Eerst, het centrumgat van het werkstuk wordt gebruikt als het positioneringsreferentie voor bewerking.
In de verwerking van as-onderdelen, is de coaxiaaliteit van het buitenoppervlak, de kegelgat, en het draadoppervlak, en de loodrechtheid van het eindvlak ten opzichte van de draaias belangrijke uitingen van positie nauwkeurigheid. Deze oppervlakken zijn doorgaans gebaseerd op de middenlijn van de as als ontwerpreferentie, en het centrumgat wordt gebruikt voor positionering, wat voldoet aan het beginsel van referentieoverlap. Het centrumgat is niet alleen het positioneringsdatum tijdens draaien, maar ook het positioneringsdatum en inspectiedatum voor andere verwerkingsprocedures, wat voldoet aan het beginsel van vereniging van datums. Wanneer twee centrumgaten worden gebruikt voor positionering, kunnen meerdere buitencirkels en eindvlakken in één spanning tot het maximum worden verwerkt.
Ten tweede, de buitencirkel en het centrumgat worden gebruikt als het positioneringsreferentie voor bewerking.
Deze methode overwint effectief de tekortkomingen van slechte positioneringsstevigheid van het centrumgat, met name bij het verwerken van zwaardere werkstukken, zal de positionering van het centrumgat onstabiele spanning veroorzaken, en de snijhoeveelheid kan niet te groot zijn. Er is geen zorgen over dit probleem als de buitencirkel en het centrumgat worden gebruikt als positioneringsreferentie. Bij ruwbewerking kan de methode van het gebruik van het buitoppervlak van de as en een centrumgat als positioneringsreferentie een groot snijmoment tijdens verwerking weerstaan, wat de meest gangbare positioneringsmethode is voor as-onderdelen.
De derde is om de twee buitencirculaire oppervlakken te gebruiken als het positioneringsreferentie voor bewerking.
Bij het verwerken van het binnengat van een holle as, kan het centrumgat niet worden gebruikt als positioneringsreferentie, dus de twee buitencirculaire oppervlakken van de as moeten worden gebruikt als positioneringsreferentie. Bij het verwerken van de hoofdas van een werktuigmachine, worden de twee steunjournalen vaak gebruikt als positioneringsreferentie, wat de coaxiaaliteitsvereisten van het kegelgat ten opzichte van het steunjournaal effectief kan waarborgen en fouten veroorzaakt door referentieverkeerdstelling kan elimineren.
Ten slotte, de kegelplug met het centrumgat wordt gebruikt als het positioneringsreferentie voor verwerking.
Deze methode wordt het meest gebruikt in de buitencirkelbewerking van holle assen.
4. Spanning Van As-onderdelen
De verwerking van de kegelplug en de kegelhuls mandrel moet hoge verwerkingsnauwkeurigheid hebben. Het centrumgat is niet alleen het positioneringsreferentie gemaakt door zichzelf, maar ook de referentie voor het afwerken van de buitencirkel van de holle as. Het kegeloppervlak van de kegelplug of de kegelhuls mandrel moet gewaarborgd worden. Het heeft een hoge coaxiaaliteit met het centrumgat. Daarom, bij het kiezen van de spanningsmethode, moet er aandacht worden besteed aan het minimaliseren van het aantal installatietijden van de kegelplug, waardoor de herhaalde installatiefout van de onderdelen wordt verminderd. In de daadwerkelijke productie, nadat de kegelplug geïnstalleerd is, over het algemeen sprekend, zal het niet in het midden van de verwerking worden verwijderd of vervangen totdat de verwerking is voltooid.
Productieproces
- 10 bewezen strategieën om CNC-bewerkingskosten te minimaliseren
- Expertgids: CNC-bewerking van ondergesneden onderdelen – tips & best practices
- Top 5 essentiële elementen voor accurate CNC-bewerkingsoffertes
- Voorkomen van vervorming van aluminium CNC-onderdelen: Bewezen strategieën
- Essentiële boortips: Prestaties & kwaliteit verbeteren
- Optimale Materialen voor Precisie CNC-gedraaide Onderdelen
- 7 expert tips voor hoogprecieze CNC-gebrande onderdelen
- CNC-gewindeonderdeel ontwerp: Expert tips voor precisie en betrouwbaarheid
- Professionele CNC-Bewerkingstips voor Titanium – Luchtvaart, Automotive & Meer
- VTC 1000: Versnel mid-range draaien met modulaire precisie
- Miyano GN-3200 Ultra-precisie draaicentrum – Excellentie in kleine onderdelen