



Bewijzen strategieën om warmteopbouw te minimaliseren en snijgereedschapslevensduur te verlengen
Elke snijgereedschapsapplicatie zal warmte genereren, maar weten hoe je dit te counteren zal de levensduur van je tool verbeteren. Warmte kan goed zijn en hoeft niet volledig vermeden te worden, maar warmte controleren zal helpen je toollevensduur te verlengen. Soms is een oververhit gereedschap of werkstuk makkelijk te herkennen door rook of vervorming. Andere keren zijn de tekens niet zo duidelijk. Elke mogelijke voorzorgsmaatregel nemen om warmte om te leiden zal de bruikbare levensduur van je tool verlengen, geschrooten delen voorkomen, en resulteren in significante kostenbesparing.
Warmtegeneratie reduceren met HEM toolpaden
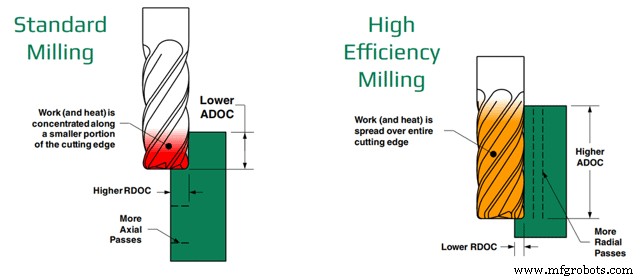
High Efficiency Milling (HEM) is één manier waarop een freeskundig moet verkennen om warmtegeneratie tijdens bewerking te managen. HEM is een ruwfreestechniek die de theorie van chip thinning gebruikt door een kleinere radiale snijdiepte (RDOC) en een grotere axiale snijdiepte (ADOC) toe te passen. HEM gebruikt RDOC en ADOC vergelijkbaar met afwerkoperaties maar verhoogt snelheden en voedingen, wat resulteert in grotere materiaalverwijderingssnelheden (MRR). Deze techniek wordt meestal gebruikt voor het verwijderen van grote hoeveelheden materiaal in ruwfrezen en zakfreestoepassingen. HEM benut de volledige snijlengte en benut het volledige potentieel van het gereedschap effectiever, wat toollevensduur en productiviteit optimaliseert. Je moet meer radiale passes op je werkstuk nemen, maar HEM zal warmte gelijkmatig spreiden over de hele snijden van je tool, in plaats van warmte op te bouwen langs één klein deel, wat de mogelijkheid van toolbreuk en breuk vermindert.
Chip thinning bewustzijn
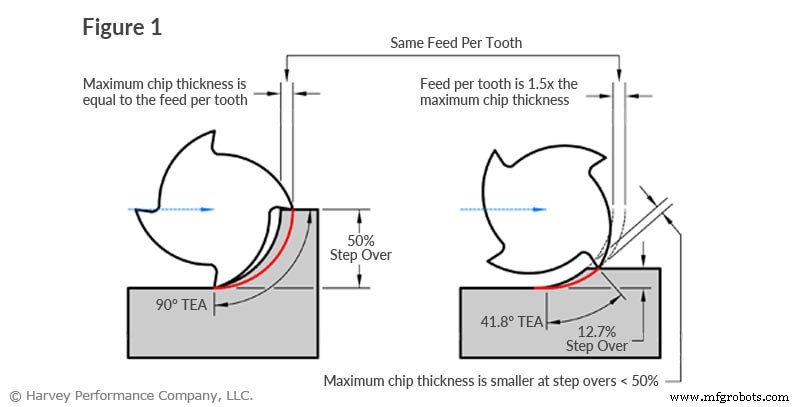
Chip thinning treedt op wanneer toolpaden variërende radiale snijdiepten omvatten, en betreft chipdikte en voeding per tand. HEM is gebaseerd op het principe van chip thinning. Echter, als niet correct uitgevoerd, kan chip thinning veel warmtegeneratie veroorzaken. Bij het uitvoeren van HEM, verminder je effectief je stepover en verhoog je je snelheden en voedingen om je machine op hoge snelheden te draaien. Maar als je machine niet in staat is om hoog genoeg snelheden en voedingen te draaien, of je pas niet dienovereenkomstig aan bij je verminderde stepover, dan ontstaat problemen in de vorm van wrijving tussen materiaal en tool. Wrijving creëert wrijving en massa warmte wat je materiaal kan laten vervormen en je tool kan laten oververhitten. Chip thinning kan goed zijn wanneer correct gebruikt in HEM, maar als je onder de lijn van verminderde stepover valt zonder hogere snelheden en voedingen, zal je wrijving en toolbreuk veroorzaken. Vanwege dit is het altijd belangrijk om bewust te zijn van je chips tijdens bewerking.
Overweeg Climb Milling
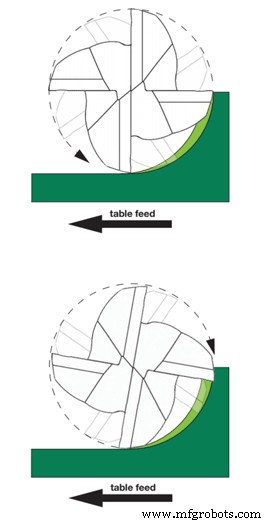
Er zijn twee manieren om materialen te frezen: conventional milling en climb milling. Het verschil tussen de twee is de relatie van de rotatie van de frees tot de voedingsrichting. Bij climb milling draait de frees mee met de voeding, in tegenstelling tot conventional milling waar de frees tegen de voeding in draait.
Bij conventional milling beginnen chips bij theoretische nul en nemen in grootte toe, wat wrijving en potentiële werkverharding veroorzaakt. Om deze reden wordt het meestal aanbevolen voor tools met hogere zwaarte of voor het doorbreken van geharde materialen.
Bij climb milling begint de chip bij maximale breedte en neemt af, wat ervoor zorgt dat de gegenereerde warmte in de chip overgaat in plaats van in het tool of werkstuk. Bij het gaan van max breedte naar theoretische nul, wordt warmte naar de chip getransporteerd en van het werkstuk weggeduwd, wat de mogelijkheid van schade aan het werkstuk vermindert. Climb milling produceert ook een schoner schaarvlak wat minder toolwrijving, minder warmte en betere toollevensduur veroorzaakt. Bij climb milling worden chips achter de frees verwijderd, wat je kans op her-snijden vermindert. Climb milling vermindert effectief warmte gegenereerd aan het tool en werkstuk door warmte in de chip te transporteren, wrijving te reduceren en de kans op her-snijden van chips te verminderen.
Juiste koelmiddelmethoden benutten
Als correct gebruikt, kan koelmiddel een extreem effectieve manier zijn om je tool van overmatige warmtegeneratie te bewaren. Er zijn veel verschillende typen koelmiddel en verschillende manieren waarop koelmiddel aan je tool afgeleverd kan worden. Koelmiddel kan gecomprimeerde lucht, water-gebaseerd, recht olie-gebaseerd, oplosbare olie-gebaseerd, synthetisch of semi-synthetisch zijn. Het kan afgeleverd worden als mist, vloed, hoge druk of minimum quantity lubricant.
Verschillende toepassingen en tools vereisen verschillende typen en aflevering van koelmiddel, aangezien het gebruik van de verkeerde aflevering of type kan leiden tot deel- of tools schade. Bijvoorbeeld, het gebruik van high-pressure koelmiddel met miniature tooling kan leiden tot toolbreuk. In materialen waar chip-evacuatie een belangrijk pijnpunt is zoals aluminium, wordt koelmiddel vaak gebruikt om chips van het werkstuk weg te spoelen, in plaats van voor warmtebeheer. Bij het snijden van materiaal dat lange, draadvormige chips produceert zonder koelmiddel, loop je het risico built-up edge te creëren door de chips die onjuist evacueren. Het gebruik van koelmiddel laat die chips gemakkelijk uit je toolpad glijden, wat de kans op her-snijden en toolslijtage vermijdt. In materialen zoals titanium die warmte niet goed overdragen, kan juist koelmiddelgebruik voorkomen dat het materiaal oververhit. Bij bepaalde materialen wordt thermische schok echter een issue. Dit is wanneer koelmiddel afgeleverd wordt aan een heel heet materiaal en de temperatuur snel verlaagt, wat de materiaaleigenschappen beïnvloedt. Koelmiddel kan duur en verspillend zijn als niet nodig voor de toepassing, dus het is belangrijk om altijd zeker te weten wat de juiste manieren zijn om koelmiddel te gebruiken voordat je een klus begint.
Belang van warmtegeneratie controleren
Warmte kan een tool's ergste nachtmerrie zijn als je niet weet hoe je het te controleren. High efficiency milling zal warmte door het hele tool verdelen in plaats van één klein deel, wat het minder waarschijnlijk maakt dat je tool oververhit en faalt. Door RDOC constant te houden door je toolpad, verminder je de kansen op wrijving, een veelvoorkomende oorzaak van warmtegeneratie. Climb milling is de meest effectieve manier om warmte in de chip te transporteren, omdat het wrijving vermindert en de kans op her-chipping vermindert. Dit verlengt effectief toollevensduur. Koelmiddel is een andere methode om temperaturen gematigd te houden, maar moet met voorzichtigheid gebruikt worden omdat het type koelmiddelaflevering en bepaalde materiaaleigenschappen de effectiviteit kunnen beïnvloeden.
CNC machine
- 5 bewezen strategieën om energieverbruik te halveren via slim onderhoud
- 7 Bewezen Manieren om Onderhoudsuitvaltijd te Verminderen met Moderne Technologie
- Duurzaamheid Maximaliseren: De Rol van Precieze Warmtebehandeling voor Ponzen, Matrijzen, Messen en Gereedschapstaal
- Bewezen Strategieën om Tool Pon Levensduur te Verlengen en Downtime te Minimaliseren
- 7 bewaarde strategieën om PCB-productiekosten te verlagen
- 5 Bewezen strategieën om uw toeleveringsketen te optimaliseren
- 8 bewezen strategieën om productie-afval te snijden en efficiëntie te boosten
- 5 Bewezen Strategieën Om Productiekosten Te Verlagen
- 8 veelvoorkomende fouten die frees levensduur verkorten
- Effectieve Technieken om Gereedschapsafbuiging in CNC-bewerking te Minimaliseren
- 5 Bewezen Strategieën om Apparatuuronderhoudskosten te Verlagen