



Ongewenste toleranties in CNC-bewerking minimaliseren
Met de ontwikkeling van CNC-technologie, CNC-bewerking moet steeds fijner worden, terwijl ongewenste tolerantie nog steeds bestaat in het bewerkingsproces. Hoe vermijden we ongewenste tolerantie voor zover mogelijk? De volgende passage kan het probleem oplossen.
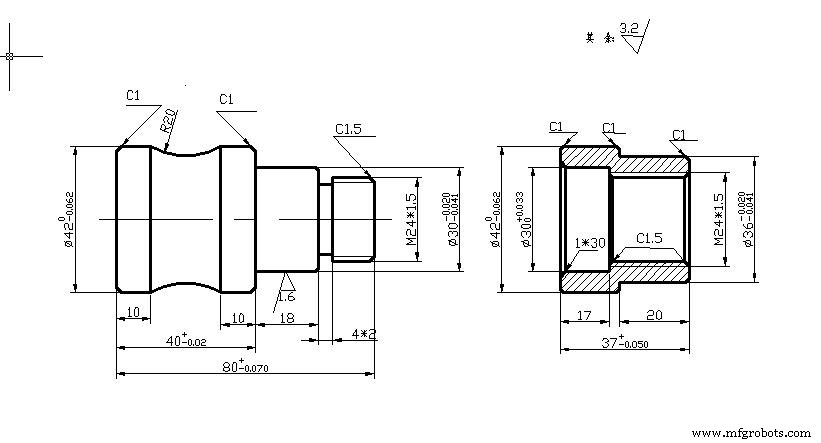
In CNC-bewerking wordt de term tolerantie meestal in twee verschillende contexten gebruikt: een is CNC-machines en de andere is ontworpen voor CNC-bewerking.
In een CNC-machine is tolerantie het certificaat van dimensionale nauwkeurigheid dat een machine kan benaderen bij het bewerken van een onderdeel. En de certificering kan zeer nauwkeurig zijn voor een CNC-machine omdat hun bewerkingsonderdelen een nauwkeurigheid van ± 0,0025mm kunnen bereiken, wat net een vierde is van een menselijk haar. Terwijl de toleranties van verschillende CNC-machines omhoog en omlaag gaan, wordt het meestal gespecificeerd door fabrikanten, bijvoorbeeld. 0,02mm is een typische gemiddelde tolerantie, terwijl leveranciers het specificeren via klantvereisten.
Tolerantie is het acceptabele bereik van variatie van de afmeting van een onderdeel in ontwerp en productie, op voorwaarde dat alle onderdelenfuncties niet beïnvloed kunnen worden. Anders dan tolerantie in normale precieze CNC-bewerking, bepalen ontwerpers het door onderdeelfunctie, pas en vorm, wat de essentiële sleutels zijn voor componenten die gepast of geïntroduceerd zijn. Bijvoorbeeld, vergeleken met de deurklink, zouden onderdelen van een electromotor een hogere tolerantie nodig hebben. Dit is omdat de laatste veel kenmerken heeft die met andere componenten passen. Tolerantie wordt altijd vertegenwoordigd door het gemerkte nummer geschreven naast de afmeting waarop het van toepassing is.
| Lineaire afmetingsbereik | f(fijn) | m(matig) | c(grof) | v(zeer grof) |
| 0,5 tot 3 | ±0,05 | ±0,1 | ±0,2 | – |
| boven 3 tot 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| boven 6 tot 30 | ±0,1 | ±0,2 | ±0,5 | ±1,0 |
| boven 30 tot 120 | ±0,1 | ±0,3 | ±0,8 | ±1,5 |
| boven 120 tot 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| boven 400 tot 1000 | ±0,3 | ±0,8 | ±2,0 | ±4,0 |
| boven 1000 tot 2000 | ±0,5 | ±1,2 | ±3,0 | ±6,0 |
| boven 2000 tot 4000 | – | ±2,0 | ±4,0 | ±8,0 |
De acceptabele standaard tolerantie in CNC bewerking.
Algemene toleranties kunnen worden gedefinieerd voor lineaire of hoekmetingen, evenals voor affaseringen of andere afgeronde delen. Deze toleranties specificeren standaardtoleranties voor 4 verschillende klassen gebaseerd op hun bereik voor een onderdelafmeting.
Deze klassen zijn gerangschikt in een grafiek die de verschillende tolerantiegrenzen scheidt als zeer grof (v), grof (c), matig (m), en fijn (f).
Het bereik voor elke tolerantiegrens voor een bepaalde afmetingshaak is gebaseerd op Internationale Standaarden (EN 20286, JIS B 0401, ISO 286, ISO 1829, ISO 2768, ANSI B4.1, ANSI B4.2).
Wat veroorzaakt de tolerantie tijdens CNC bewerking?
Hier zijn 7 factoren die ik concludeer die CNC-tolerantie kunnen veroorzaken:
1. Programmeerfout.
Deze fout wordt voornamelijk gegenereerd in het proces van CNC-programmeersoftware, wat behoort tot een soort interpolatiefout, dat wil zeggen, een fout gegenereerd wanneer de contour van het onderdeel wordt benaderd met een rechte lijn of een boogsegment, wat een belangrijke rol speelt in de bewerkingsnauwkeurigheid van het onderdeel. Onder de beïnvloedende factoren is dit een heel belangrijke reden.
2. Gereedschapsneus boogfout.
In het proces van het snijden van het binnengat, wanneer de operatie wordt uitgevoerd naar de buitencirkel, beïnvloedt de gereedschapsneusboog doorgaans niet de afmeting en vorm, maar wanneer de getapte oppervlak of boog wordt verwerkt, zal de gereedschapsneusboog het beïnvloeden en leidt doorgaans tot oversnijden of ondersnijden.
3. Meetfout.
Deze fout wordt meestal beïnvloed door de meetnauwkeurigheid van het meetinstrument, en kan ook een bepaalde impact hebben omdat de meetkundige de juiste bedieningsmethode niet gebruikt om te meten, en de gemeten afmeting afwijkt meestal.
4. Gereedschapsverteringsfout.
Wanneer de CNC-machinetool continu werkt, zijn het materiaal van de te verwerken onderdelen en het gereedschap zelf in een omgeving van hoge temperatuur en hoge druk, en de gereedschapsneus lijdt doorgaans veel vertering, wat ook tot bepaalde fouten zal leiden. Aan het begin van het werk zal de snelheid van de gereedschapsneusvertering sneller zijn, en dan wordt het kleiner en kleiner tot er uiteindelijk weer een geleidelijke versnellingstrend is.

5. Fout veroorzaakt door omgekeerde impulsverlies.
De fout van de CNC-machinetool wordt veroorzaakt door de kloof tussen de machines en de elastische vervorming tussen de transmissieonderdelen van de machinetool.
6. Gereedschapsinstelfout.
Het hoofdproces van dit type fout zit in het gereedschapsinstelproces. Wanneer het gereedschap begint te bewegen naar de startpuntpositie, zal het besturingssysteem een bepaalde voedingsaanpassingsverhoudingswaarde genereren, wat de afwijking zal beïnvloeden.
7. Machinetool systeemfout.
Het lichaam van de machinetool kan een bepaalde invloed hebben, wat resulteert in het verschijnen van vorm- en liggingstoleranties, wat meestal niet kan worden aangepast; in de servo-eenheid zal het aandrijvingsapparaat een bepaalde herhaalde positioneringsfout hebben tijdens de werking, wat wordt veroorzaakt door de machinepuls. De grootte van het equivalent heeft een bepaalde impact op het systeem, en de uniformiteit en transmissieroute zullen een impact hebben op het systeem, maar de bovenstaande twee fouten zijn relatief klein en stabiel, en hoeven alleen overwogen te worden tijdens precisiebewerking.
Hoe moeten we ongewenste tolerantie vermijden?
In de praktijk kunnen CNC-machinetools geen onderdelen verwerken zonder enige fouten, maar als bepaalde verbeteringen worden aangebracht in de werking van CNC-machinetools, zullen de fouten effectief worden gecontroleerd binnen een redelijk bereik.
Eerst, voordat de onderdelen door CNC worden verwerkt, moet een verwerkingsprogramma met een zekere mate van haalbaarheid worden geschreven. Over het algemeen zijn er twee methoden voor het schrijven van programma's, een is handmatige programmering, en de ander is computer-ondersteunde programmering.
Voordat de onderdelen door numerieke besturing worden verwerkt, moet een verwerkingsprogramma met een zekere mate van haalbaarheid worden geschreven. Over het algemeen zijn er twee methoden voor het schrijven van programma's, een is handmatige programmering, en de ander is computer-ondersteunde programmering.
Handmatige programmering
Handmatige programmering is doorgaans alleen van toepassing op het schrijven van eenvoudige onderdeelprogramma's, en er is doorgaans geen afwijking in dit schakel.
Computer-ondersteunde programmering
Computer-ondersteunde programmering is gericht op het schrijven van hoogvereiste en complexe onderdeelprogramma's, maar door de noodzaak om de corresponderende software te gebruiken om het gereedschapswisselpunt en de traject in te stellen, zullen onvermijdelijk enkele problemen zijn, wat een zeer hoog niveau van wijziging en instellingen vereist. Tegelijkertijd, let op of het programma extreem hoge haalbaarheid heeft. Deze aspecten kunnen tot fouten leiden. Over het algemeen kan het verhogen van het aantal knopen dergelijke problemen effectief oplossen.
Omgaan met gereedschapsneusstraal
Na voltooiing van de programmering, moet aandacht worden besteed aan de gereedschapsneusstraalwaarde. Niet alleen moeten de corresponderende instructies in het programma worden gebruikt, maar ook de gereedschapsneusstraalwaarde die in bezit is van de CNC-machinetool moet worden gemeten. Na de meting, moet de parameterinstellingspagina worden ingesteld. Alleen na het doorlopen van zo'n proces, kan de corresponderende waarde in het CNC-programmacommand worden gebruikt, anders is de standaardwaarde van de gereedschapsneusstraal in het systeem altijd nul. Daarom moeten we letten op het materiaal van het gebruikte gereedschap, en vaak controleren of het werkstuk en de gereedschapshouder geklemd zijn en of de lengte van het werkstuk dat uit de spanning steekt aan de standaard voldoet.
Daarna is het werk dat gedaan moet worden het instellen van het mes, meestal met proefsnijden en mes instellen. De selectie van gereedschappen kan de verwerkingskwaliteit enerzijds verbeteren, en ook de verbetering van de verwerkingsefficiëntie bevorderen.
Onze tolerantie van CNC-bewerking
Hier is een tolerantietabel van onze bewerking die de onderdelen binnen kan controleren.
| Proces | Tolerantie |
| CNC Frezen | ± 0,005"(metaal)/±0,010"(kunststof) |
| CNC Draaien | ± 0,005"(metaal)/±0,010"(kunststof) |
| CNC Draaibank | ± 0,005"(metaal)/±0,010"(kunststof) |
| Graveren | ± 0,005"(metaal)/±0,010"(kunststof) |
| Oppervlakteafwerking | 125RA |
Passende bediening kan niet alleen CNC-tolerantie verbeteren maar ook CNC-tijd besparen
Vergeleken met gewone machinetools, zijn CNC-machinetools heel anders. Het is niet haalbaar om de methoden die gebruikt worden om gewone machinetools te beheren, direct toe te passen op CNC-machinetools. Volgens de ervaring van fabrieken met lange diensttijd, is een fabriek met een groot aantal CNC-machinetools het beste om gecentraliseerd beheer aan te nemen en een redelijke indeling te maken volgens productie. Als de omstandigheden het toestaan, kan de computer worden gebruikt voor geïntegreerd beheer, en de computer kan alle taakinformatie op een uniforme manier beheren, zodat informatiedeling bereikt kan worden, wat de benodigde voorbereidingstijd voor productie aanzienlijk kan verminderen, en de productiviteit zal van nature toenemen.
Conclusie
In het gehele bewerkingsproces zijn fouten onvermijdelijk, maar als meer verbeteringen worden aangebracht in de bedieningsmethode van CNC-machinetools, in het daadwerkelijke productieproces, of het nu gaat om de productie en verwerking van kleine-serie onderdelen, er zijn nog steeds medium precisievereisten. Te strakke of te grote toleranties zullen alleen de bewerkingstijd verhogen.
In feite zijn unieke toleranties niet vereist in veel CNC-onderdelen, terwijl er wel standaardtoleranties bestaan tussen verschillende machines. Als u niet zeker bent over de toleranties, gebruik de standaardwaarden als afmetingen. Tenzij het noodzakelijk is, probeer geen toleranties te specificeren. Bij JTR kunt u professioneel advies krijgen van ons professionele team. Wacht niet om contact met ons op te nemen als u geïnteresseerd bent.
Industriële technologie
- 12 bewezen strategieën om de groei van uw CNC-bewerkingsbedrijf te versnellen
- CNC-bewerking vs Additive Manufacturing: de beste keuze voor metalen prototypes
- Uw 5-As CNC Efficiëntie Boosten: 4 Bewezen Insider Tips
- Essentiële pre-productie tips voor CNC-modelcreatie
- Essentiële Grondstoffen voor Precisie CNC-Bewerking
- 7 expert tips voor hoogprecieze CNC-gebrande onderdelen
- CNC-bewerking: De Voornaamste Keuze voor Snel Prototyping Succes
- CNC-bewerking beheersen: Bewezen technieken voor precisie en efficiëntie
- Geavanceerde CNC-bewerkingsoplossingen voor Keramiek
- Professionele CNC-Bewerkingstips voor Titanium – Luchtvaart, Automotive & Meer
- CNC Precisie Bewerking Uitgelegd: Proces, Apparatuur en Belangrijkste Voordelen