



Precisieambacht: Moderne technieken voor vleugelproductie van vliegtuigen
Wat vereist het om vliegtuigvleugels te produceren in de hedendaagse hyperproductieve luchtvaartindustrie? Als deel 2 in onze serie over productie in de luchtvaart- en defensiesector leggen gereedschapsfabrikanten uit hoe ze de industry helpen om steeds meer uren uit het proces te halen.
Vleugels worden niet noodzakelijk gezien als het moeilijkste onderdeel van een vliegtuig om te fabriceren, maar ze zijn groot en vereisen brede, open horizontale bewerkingen en meerdere dagen om te vervaardigen. Net als bij alle productie in de luchtvaart- en defensiesector gaan de zakelijke uitdagingen om efficiëntie te vinden terwijl de hoogste productiekwaliteit wordt behouden.
De vraag is hoog en het bedrijf bloeit. De grote vliegtuigfabrikanten produceren maandelijks 40 tot 60 commerciele vliegtuigen, afhankelijk van het model, volgens de geïnterviewde gereedschapsfabrikanten.
De productie van de vleugels zelf is de afgelopen jaren niet fundamenteel veranderd, in tegenstelling tot motoronderdelen, die veel variaties hebben doorgemaakt. In sommige gevallen hebben ingenieurs de materialen van de vleugel aangepast, soms met meer exotisch titanium.
Over het algemeen blijven de materialen voor vleugels in het titaniumkamp, zoals Ti-6Al-4V, of in het aluminiumkamp, waar 6061 prevalent is – met een beetje 7075. Sommige vleugels worden ook gemaakt van koolstofvezelversterkte polymeren (CFRP) en aluminium-lithium, die in raketten en ruimtevaartuigen worden toegepast.
Better MRO sprak met ingenieurs van drie grote gereedschapsfabrikanten – Kennametal, Sandvik Coromant en Seco Tools – over best practices in gereedschap voor vleugels en de aan de vleugels bevestigde onderdelen, waaronder pylonen.
Vliegtuigvleugelontwerp: Vleugelribben, sparren en stringers
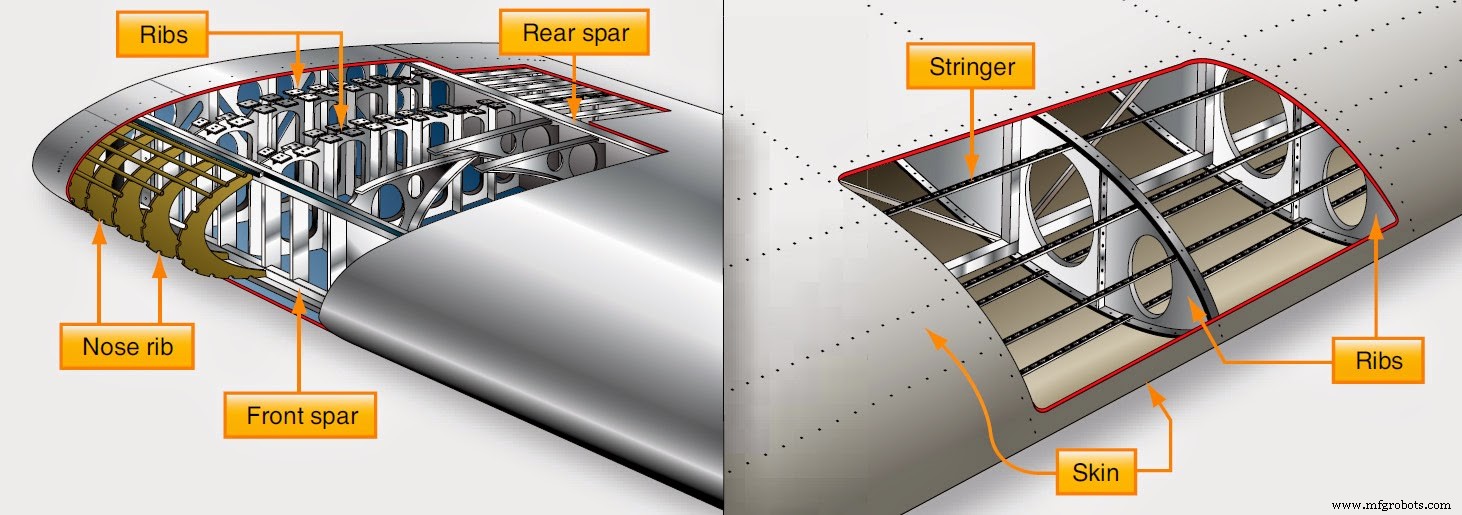
De structuur van een vliegtuigvleugel bestaat uit een skelet en een buitenhuid. Het skelet van de vleugel bestaat uit drie hoofdcomponenten: sparren, ribben en stringers. De sparren lopen over de spannaamte van de vleugel en helpen de mate van buiging te controleren, terwijl de ribben de aerodynamische vorm van de vleugel vormen en lopen van de aanstromingsrand tot de afstromingsrand.
Stringers spannen de ribben over, parallel aan de sparren, en worden gebruikt om de vleugel te verstevigen. Samen moet dit skelet niet alleen de vluchtlasten dragen, het ondersteunt ook de motoren, huisvest veel interne componenten en bevat een groot volume brandstof.
"Enkele van de harder aluminiumlegeringen, zoals 7075, vereisen een heel zwaai vast hardmetaalkwaliteit om te snij en acceptabele standtijd te behouden", zegt Mark Francis, staff engineer luchtvaart en defensie bij het solutions engineering-team van Kennametal.
"Voor de vleugelpanelen is het een facemill-type gereedschap. Afhankelijk van de grootte van de vleugel wil je een heel grote diameter gereedschap zodat je meer oppervlak in kortere tijd kunt afwerken. Er zijn ook veel kenmerken binnenin de vleugel om dingen te bevestigen", legt Francis uit.
Het doel is om alle bevestigingskenmerken met het minste aantal gereedschappen te frezen om de tijd voor gereedschapswisseling te beperken. Bij het verwijderen van materiaal van de huid gaat het om het bereiken van een extreem glad oppervlak met een grote portaaltypemachine. Dit gaat niet om handgereedschap. Het is bedoeld zo geautomatiseerd en nauwkeurig mogelijk te zijn.
"De details van de geometrie van de snijgereedschappen kunnen een impact hebben op de metaalafvoersnelheid (MRR)", zegt Eric Gardner, Noord-Amerikaanse applicatiespecialist bij Seco Tools. "Met de juiste instelbare geometrieën kunnen fabricanten een stijging van meer dan 30 procent in de MRR zien, wat vaak vertaalt naar een productiviteitsverhoging van 15 tot 20 procent."
"De afwerking moet echt, echt glad zijn op deze sparren en bevestigingsgebieden", zegt Francis. "We gebruiken hier over het algemeen een nutschijder of afwerkgereedschap... Er mogen geen 'lap lines' zijn, dat is een lijn die over de lengte van het snijoppervlak loopt en die kan worden veroorzaakt door de mismatching van een paar platen langs de breedte van de snede."
Lap lines zijn spanningsverhogers – en er zit veel spanning in een vleugel, dus als er een spanningsverhoger of lap line bestaat, is dat een slechte situatie. De vleugel wordt afgekeurd en moet opnieuw bewerkt of geschropt worden. Voor een onderdeel zo essentieel en groot is schroten een vreselijke en dure optie.
Om lap lines te elimineren, gebruiken luchtvaartfabrikanten vaak instelbare wielsneiders met diameters van 10 tot 12 inch, met hardmetaalplaten speciaal ontworpen voor luchtvaartkwaliteit aluminiumlegeringen met meerdere configuraties voor de snijderlichamen, zegt Francis.
"En de hardmetaalplaat moet perfect true draaien ten opzichte van de volgende, dus de uittolerantie moet nul zijn. De enige manier om dat te bereiken is de gereedschappen instelbaar te maken", zegt Francis. "De klant stelt elk van die platen in op een bepaalde diameter, zodat wanneer het gereedschap langs de spar loopt, de lap lines worden geëlimineerd. En dat is een absolute must... We mogen geen enkele inconsistentie hebben."
Potentieel probleemgebied: Spanontlasting op de vleugelpanelen
Bij het verwijderen van metaal op de vleugelpanelen kan de vleugel zelf voor zeer grote vliegtuigen diverse honderden voet lang zijn. Het is niet precies plat, maar er is heel wat metaal weg te halen op een groot platbed – en om glad te maken.
"In veel gevallen wordt een vacuümsysteem gebruikt om de spannen van het vleugelpaneel af te zuigen", zegt Francis. "Die spannen kunnen vastzitten als de plaat weer terugkomt, en opnieuw gesneden en uitgesmeerd worden in het materiaal. En dat is een absolute no-go. We willen dat niet."
Om die situatie te voorkomen, passen gereedschapsfabrikanten de geometrie aan zodat de spaan snel wordt geëvacueerd en opgesauwd met een vacuüm zonder weer in de snede te komen. Vaak gebruiken fabricanten op deze platbedden een lichte mist om te helpen bij de spanontlasting of droog snijden – aangezien het zo'n groot en open gebied is voor deze grote vleugelpanelen.
Er is zoveel te begrijpen over het maken van vliegtuigen. Diepere kennis. Lees "Built for Speed: Making Quality Aircraft Engines On Time."
Defensesector drijft enkele materiaalveranderingen in vleugelontwerp
"In het militair gebied hebben we bijvoorbeeld veranderingen aan vleugels gezien voor vliegtuigen die op vliegdeks van vliegdekschepen landen", zegt Bill Durow, wereldwijd engineering manager met focus op luchtvaart bij Sandvik Coromant. "Er is meer eis aan de vleugels bij landing. Dus ze hebben geëxperimenteerd met de materialen om een sterker materiaal te krijgen."
Dat sterkere materiaal omvat titaniumopties zoals Ti-5553 en Ti-1033, die moeilijker te bewerken zijn, volgens Durow. Deze materialen kunnen problemen veroorzaken met standtijd en moeten op lagere snelheden worden bewerkt, waardoor de productiviteit kan dalen.
"Een titanium 5553-materiaal, dat een bèta-titanium is, geeft als algemene regel ongeveer 50 procent minder standtijd dan typisch alfa-bèta-titanium zoals 6Al-4V", zegt Durow.
De meeste gereedschappen voor deze toepassingen omvatten ronde gereedschappen, massieve hardmetaal frezen, lange snijrandfrezen en veel schouderfrezen.
"Omdat de geometrieën die je bewerkt, krijg je frequente inslijting in de gereedschappen, dus er zijn verschillende technieken die je kunt toepassen om dat te verlichten", zegt Durow.
Nieuwere aluminiumhybriden winnen terrain: Aluminium-lithium
In vergelijking met 7000-series aluminium, zal aluminium-lithium de standtijd met 50 tot 70 procent doen krimpen, volgens Gardner van Seco Tools.
"Het is sterker met minder gewicht dan andere aluminiumsoorten, wat het ideaal maakt voor luchtvaart en defensie – en voor raketten en ruimtevaartuigen", zegt Gardner.
Naarmate spindeltechnologie zich verder ontwikkelt, neemt de doorvoer toe en zijn sommige systemen in staat om tot 30.000 toer/min te bereiken bij 120 kilowatt hoge versnelling met het juiste gereedschap.
"Het is relatief afslijtend, dus het vereist scherpe, positieve gereedschappen om te snij met afslijtvaste coatings zoals DLC – of 'diamond-like coating'", zegt Gardner.
 Heb je een technische vraag? Vraag het MSC Metalworking Tech Team op het forum.
Hoe het verminderen van opstellingen op meerdere machines tijd bespaart en nauwkeurigheid verhoogt
Eén gebied waar gereedschapsfabrikanten proberen luchtvaart- en defensiefabrikanten te helpen efficiëntie te vinden, is het verminderen van opstellingen en omsteltijden bij het verplaatsen van onderdelen naar verschillende machines. Sandvik Coromant heeft een sterk voorbeeld van een pylon, een onderdeel bevestigd aan een vleugel, dat naar drie verschillende machines werd verplaatst en vier opstellingen had.
De uitdaging? De klant overtuigen om één 5-as machine te gebruiken en alle opstellingen te stoppen. Wanneer geoptimaliseerd op één machine, kan de nauwkeurheid strakker worden gecontroleerd terwijl tegelijkertijd een enorme hoeveelheid tijd wordt gewonnen in doorvoer.
"Dus de grootste uitdaging is in dit geval de klant overtuigen: laat het op één machine", zegt Durow. "Laten we zoveel mogelijk kanten frezen. Je verliest geen nauwkeurigheid, want het zit vast en alles is relatief tot waar je begon. Draai het om, frees de onderkant af en je bent klaar."
Uiteindelijk hebben ze geholpen dit pylon-onderdeel terug te brengen tot 6 uur van 22 uur door het onderdeel op één systeem te houden – en in totaal minder gereedschap te gebruiken. Deze tijd rekening niet mee met het verplaatsen van onderdelen van de ene machine naar de andere – alleen het bewerkingsaspect.
Heb je ooit machinevibratieanalyse uitgevoerd? Hoe was dat? Doe mee aan de discussie op het metalworking forum. [registratie vereist]
Industriële technologie
- Toeleveringsketens toekomstbestendig maken: Strategieën voor veerkracht en groei
- Weerbaarheid bouwen in de ruggengraat van de mondiale supply chain
- Voedseltoeleveringsketens versterken: Veerkracht bouwen post-pandemie
- VS-EU Vliegtuigsubsidieschil: Wijnsector Lijdt De Gevolgen
- Van Verouderd Naar Geavanceerd: Toeleveringsketen Transformatie Meesteren voor Bedrijfsgroei
- Slimme gebouwen na COVID: duurzame innovaties voor een gezonder toekomst (Deel 2)
- Waarom Handmatige Bewerking Essentieel Blijft in Moderne Productie
- Hoe AI Geavanceerde Medische Beeldvormingssoftware Transformeert
- Hoe IoT HVAC revolutioneert: 5 cruciale verbeteringen
- Precisie Funderingen: Metalex Manufacturing's 30-Voet Beton Meesterwerk
- De ideale IoT-infrastructuur bouwen