



Chemische Machining Uitgelegd: Principes, Typen, Toepassingen en Voordelen
Het chemische bewerkingsproces is ook bekend als het etsproces. Dit proces klinkt als toverij vanwege de makkelijke resultaten.
In dit proces dompelen we het werkstuk gewoon in een tank met chemische oplossing en in slechts enkele seconden verkrijgen we de gewenste structuur op het werkstuk. Dit bewerkingsproces is geen toverij, maar wetenschappelijk praktisch. Dit proces gebruikt een sterk zuur of alkalisch chemisch reagens om materiaal van het werkstuk te verwijderen.
Dit is een oud proces vóór 400 v.Chr. toen organische chemicaliën zoals citroenzuur en melkzuur werden gebruikt om metalen te etsen om de gewenste vorm van pantser te fabriceren.
Deze techniek werd verder ontwikkeld en in 1927 in de handel gebracht door een Zweeds bedrijf genaamd 'Aktiebolaget Separators'.
Chemische machining is een proces van materiaalverwijdering om een gewenste vorm op het werkstuk te verkrijgen door het werkstuk in een sterk chemisch reagens te dompelen.
Constructie of Onderdelen van Chemische Machining:
Het bestaat uit de volgende onderdelen:
- Tank
- Verwarmingsspiraal
- Roerder en
- Werkstuk
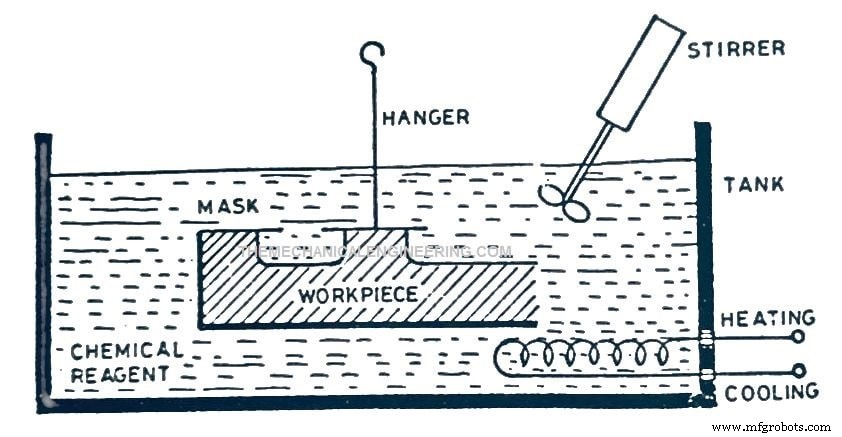
#1. Tank:
Dit proces heeft een tank met een open bovenkant. De tank is gebouwd van sterk metaal gecoat met materialen die niet reactief zijn voor etsmiddel, afhankelijk van de toepassingen en concentratie van chemisch reagens.
#2. Verwarmingsspiraal:
Een verwarmingsspiraal is gemonteerd aan de laagste sectie van de tank om de temperatuur van de tank op een constant niveau te houden. Het is praktisch dat in elk materiaalverwijderingsproces warmteontwikkeling natuurlijk is. Ook de spoel doet koeling in benodigde omstandigheden.
#3. Roerder:
Een roerder wordt in de etsmiddel geplaatst wiens hoofddoel is om de etsmiddel consistent te mengen om een uniforme concentratie en warmte over het volume van de etsmiddel te handhaven. Het is ons bekend dat hete deeltjes zich altijd aan de top ophopen, wat de koude eronder laat.
Om de warmte uniform over de etsmiddel te spreiden, wordt de roerder gebruikt. De roerder helpt ook bij het afspoelen van opgelost metaal van het werkstuk, gelijktijdig de bellen brekend die tijdens bewerking ontstaan door oxidatie.
#4. Werkstuk:
Het werkstuk wordt in de etsmiddel gehouden door gebruik van een hanger in het geval van kleine toepassingen. De lengte van de hanger wordt vastgemaakt over een gemaskerd gebied zodat de bevestiging van het werkstuk de bewerkingszone niet verstoort.
In het geval van een groter werkstuk, worden bevestigingen gecoat met rubberen en polymeren gebruikt om het werkstuk te houden.
Werkprincipe van Chemische Machining Proces:
Het werkprincipe van chemische machining is gebaseerd op chemisch etsmiddel. Een etsmiddel is een mengsel van sterke chemische zuren die reactief zijn voor metaal. Wanneer het werkstuk in de etsmiddel gedoopt wordt, reageert de etsmiddel met het werkstuk wat een uniforme snelheid van oplossing van metaal van het werkstuk veroorzaakt.
Om een gewenste vorm of structuur te verkrijgen, wordt een elementaire coating die niet reactief is voor een chemisch reagens, genaamd 'Masker', op het werkstuk aangebracht vóór bewerking.
Gelokaliseerde bewerking wordt bereikt door een geschikt masker op alle gebieden toe te passen waar we niet willen dat de etsmiddel reageert. Zo wordt de bewerkingszone blootgesteld voor de benodigde metaalverwijdering.
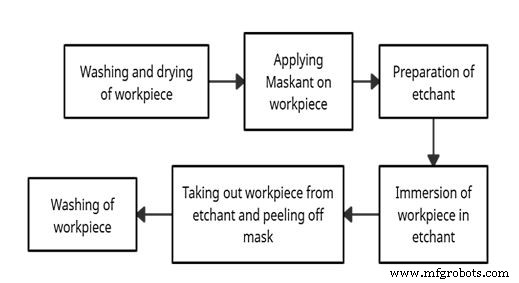
Chemische Machining Omvat Vier Hoofdprocessen Uitgevoerd in een Reeks:
#1. Reinigen:
Reinigen is een voorbereidingsproces om ervoor te zorgen dat het oppervlak van het werkstuk vrij is van verontreinigingen, roest en vreemde deeltjes. Het wordt meestal uitgevoerd door hoge-druk waterstralen, alcoholische oplossingen en verteerd HCl.
Behoefte aan reinigen:
- Onjuist reinigen resulteert in slechte hechting van masker, onnauwkeurige eindafmetingen en onjuiste oplossing van metaal.
- Verontreinigingen zoals olie, vet kunnen leiden tot oxidatie.
- Onjuist reinigen kan resulteren in afschilferen van masker waardoor etsmiddel onder de masker stroomt en de geometrie bederven.
- Vreemde deeltjes kunnen leiden tot de vorming van schilfers.
Na het wassen van het werkstuk, wordt het werkstuk gedroogd onder hete luchtblazers. Het reinigingsproces wordt altijd uitgevoerd in geavanceerde CNC-machines.
#2. Maskeren:
Het is een proces van het aanbrengen van masker over het oppervlak van het werkstuk. Een laag polymer of rubber wordt op het werkstuk gecoat.
Maskeren wordt gedaan om het gebied dat geen bewerking vereist te beschermen tegen het etsproces. Maskeren wordt over het hele werkstuk gedaan behalve de gebieden die bewerkt moeten worden.
#3. Etsen:
Dit is het proces waarin de vereiste metaalverwijdering plaatsvindt. Na perfect maskeren, wordt het werkstuk in de tank met het chemische reagens gedoopt met de verwarming en de roerder AAN.
Zodra het werkstuk gedoopt is, begint de etsmiddel te reageren met de niet-gemaskerde gebieden van het werkstuk. Het hooggeconcentreerde zuur begint te reageren met het werkstuk wat de chemische kenmerken verandert.
Deze reactie zorgt ervoor dat de vooraf gedefinieerde delen smelten en laag voor laag van het werkstuk scheiden.
In dit proces is de snijdiepte direct evenredig aan de tijd waarin het werkstuk gedoopt is. Hoe langer het werkstuk in de etsmiddel is, hoe meer metaal wordt verwijderd. Hoe minder tijd, hoe minder is de snijdiepte. Dit wordt berekend door de formule.
E = S / T
Waarbij,
- E = Etsnelheid.
- S = Benodigde snijdiepte.
- T = Tijd in seconden.
De waarden van etsnelheid zijn vooraf berekend door experimenten. Etsnelheid is toegewezen met de concentratie van chemisch reagens en het type te bewerken werkstuk.
De snijdiepte wordt verkregen in het ontwerp. Daarom kan de tijd gemakkelijk berekend worden vóór dompeling van het werkstuk in de etsmiddel.
#4. Demaskeren:
Demaskeren is een proces van het afpellen van het masker dat vóór het etsproces was aangebracht. Eenmaal het masker van het werkstuk verwijderd is, wordt het werkstuk weer naar de reinigingsoperatie gestuurd waar eventuele restanten van etsmiddel weggespoeld worden door druk koud water. Het werkstuk wordt vervolgens gedroogd en klaar voor eindaflevering.
Typen Chemische Machining Operaties:
1. Chemisch frezen (CHM): Deze operatie wordt uitgevoerd om zakken, contouren op het werkstuk te verkrijgen of om bulk materiaal van het werkstuk te verwijderen.
2. Chemisch graveren (CHE): Deze operatie wordt uitgevoerd om een speciaal ontwerp op een werkstuk met veel precisie te reproduceren. Bijv. titels, merknamen, serienummers, etc.
3. Chemisch polijsten (CHP): Deze operatie wordt uitgevoerd om een fijn afwerking of afgraten van het werkstuk te maken. Dit is mogelijk door gebruik van lichter verteerd chemisch reagens.
4. Fotochemische machining (PCM): Fotochemische machining is een proces van het fabriceren van spanningsvrije en scheurvrije componenten. PCM wordt gebruikt waar microdetails op een werkstuk bewerkt moeten worden.
Dit proces gebruikt chemische machining (CHM) als primaire techniek om materiaal te verwijderen en foto-weerstandsmasker voor ontwerpdoeleinden. PCM is een geavanceerd bewerkingsproces wortels in chemische machining.
Toepassingen van Chemische Machining:
De volgende toepassing omvat:
- Gewichtsreductie van complexe contouren, onmogelijk door conventionele methoden.
- Bewerking van dunne en kwetsbare componenten.
- Gebruikt om de contouren binnen een gat te bewerken.
- Gebruikt in automobile- en luchtvaartindustrie.
- Maken van fijne schermen en gazen.
- Verwijdering van metaal waar het vasthouden van een werkstuk moeilijk is.
Voordelen van Chemische Machining:
De volgende voordelen omvatten:
- Dit bewerkingsproces verwijdert metaal uniform.
- Goede oppervlakteafwerking met nauwe toleranties.
- Complexe contouren kunnen gemakkelijk bewerkt worden.
- Materiaalverwijdering langs alle assen tegelijkertijd.
- Minder bekwaam operator is vereist.
- Geen mechanische spanning wordt geproduceerd op het werkstuk.
- Lage initiële kosten.
- Lage bewerkingskosten.
Nadelen van Chemische Machining:
De volgende nadelen omvatten:
- Minder operatorveiligheid, een kleine morsel etsmiddel op de huid kan schade aan de operator veroorzaken.
- Kans op corrosie na dagen van bewerking.
- Bewerking van legeringen kan leiden tot slechte oppervlakteafwerking.
- Proces is niet milieuvriendelijk.
- Afvalverwijdering van bijproducten kan schade aan de omgeving veroorzaken.
- Materiaalverwijderingssnelheid (MRR) is minder in vergelijking met andere bewerkingsprocessen.
- Kans op belvorming, wat kan resulteren in onjuiste bewerking.
Belangrijke Parameters:
Masker: Masker kan gedefinieerd worden als een materiaal gebruikt om het werkstuk te coaten om het deel van het werkstuk te beschermen tegen etsen.
Factoren om te overwegen bij het selecteren van het type masker:
- Het moet inert zijn voor het gebruikte chemisch reagens.
- Sterk genoeg om hantering te weerstaan.
- Het mag zijn kenmerken niet veranderen tijdens het bewerkingsproces.
- Ook warmte weerstaan.
- Het moet zich laten snijden en scriberen.
- Het moet goed hechten aan het werkstuk.
- Beschikbaarheid en lage kosten.
| Werkstukmateriaal | Maskermateriaal |
| Aluminium en legeringen | Butylrubber, Polymer, en Neopreen |
| Koper en legeringen | Polymer |
| IJzergebaseerde legeringen | Butylrubber en Polymer |
| Nikkel | Neopreen |
| Magnesium | Polymer |
| Titanium | Polymer |
Chemische Machining Maskertechnieken:
Er zijn drie hoofdtechnieken om masker op een werkstuk aan te brengen.
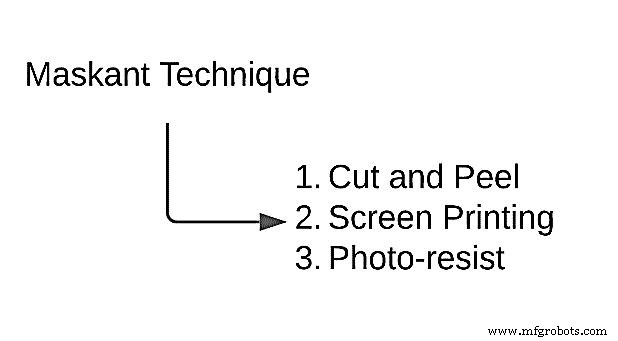
1. Snij en Pel:
In deze maskertechniek wordt het te bewerken werkstuk eerst in een tank met vloeibaar masker gedoopt, vergelijkbaar met coaten.
Eenmaal het hele werkstuk gecoat is, wordt het werkstuk eruit gehaald en enkele minuten laten drogen. Vervolgens wordt een scriber gebruikt om de laag masker die op het werkstuk aangebracht is, te snijden.
De sneden worden precies gemaakt volgens het te bewerken ontwerp. Eenmaal de snijoperatie gedaan is, wordt het masker van de te etsen gebieden verwijderd. Zo werkt de snij-en-pel maskertechniek.
Deze maskertechniek omvat het gebruik van relatief dikke materialen zoals neopreen, butyl en vinyl-gebaseerde materialen. Deze techniek wordt uitsluitend gebruikt voor chemisch freesoperaties (CHM).
Tijdens de tijd heeft deze techniek de productie van raketten, vliegtuigen en hun structurele onderdelen vergemakkelijkt. Vanwege de inerte aard van masker en de dikte betrokken in dit proces van ongeveer 0,5 inch of meer, geeft deze toegang tot extreem hoge chemische weerstand. Het grote onderhandelde punt in deze techniek is alleen dat, deze techniek heeft relatief lage kwaliteitstolerantie.
Materialen gebruikt in de snij-en-pel maskertechniek zijn Vinyl, neopreenrubber, butylbasismaterialen, bijenwas, Bourgondische pek toegepast door vloeien, dippen of spuitcoaten. De dikte van deze maskers varieert van 0,03 tot 0,13 mm.
2. Schermprint:
Deze techniek maakt gebruik van conventionele zijdeprinttechnologie. In deze maskertoepassing worden fijnmazig zijde of roestvrij staalschermen op het werkstuk gezet.
Vergelijkbaar met het printen van radium op een wijd vel, wordt hier in deze techniek een heel ontwerp op een zijdescherm en RVS-gazen geprint. Het gaas wordt vervolgens tegen het oppervlak van het werkstuk gedrukt. Dit voltooit de markering van te bewerken gebieden.
Vervolgens wordt een laag masker over het hele werkstuk gerold. De hechting van masker op het werkstuk wordt bereikt door drogen en bakken. Eenmaal het masker aan het werkstuk gehecht is, worden de geïnstalleerde gazen van het werkstuk verwijderd, wat resulteert in de verwijdering van het masker van de te bewerken gebieden.
Schermprinten is een snelle, economische maskertechniek voor grootschalige producties. Deze techniek geeft ook toegang tot een hogere mate van nauwkeurigheid.
De maskerdikte is altijd minder dan 0,05 mm. Deze maskertechniek is het meest geschikt voor onderdelen kleiner dan 1,2m × 1,2m met vlakke oppervlakken en matige contouren.
3. Foto-weerstand:
De foto-weerstand maskertechniek wordt uitgeoefend in het fotochemische bewerkingsproces alleen. Deze techniek is zo veelzijdig in deze autonome tijd.
Het gebruik van de foto-weerstand maskertechniek schakelt het proces van chemische machining over in een ander niet-traditioneel bewerkingsproces, namelijk de fotochemische machining (PCM).
In deze techniek wordt een afbeelding van het eindproductontwerp op een film van foto-gevoelig materiaal geprint. De film heeft een karakter om de stralen van ultraviolettelicht aan te trekken en te reflecteren.
De geprinte film wordt zorgvuldig en nauwkeurig op het bladmetaal (werkstuk) dat bewerkt moet worden geplaatst en vervolgens wordt het werkstuk door een UV-machine gehaald.
Tussen de IN en UIT van het werkstuk, door het karakter van de film om UV-licht door te laten en te reflecteren, laten alleen de vooraf geprint zones of markeringen op de film het UV door de film naar het werkstuk passeren.
Deze blootstelling van het werkstuk aan de UV vergladde de definite delen die vooraf ontworpen waren voor chemische machining. De rest van het proces wordt uitgevoerd in het fotochemische machiningproces.
Het in deze techniek gebruikte materiaal heeft nauwelijks een dikte variërend tussen 1,27 mm tot 1,5 mm. Deze techniek wordt wijd gebruikt in de fabricage van printplaten, halfgeleiders, elektronische chips, computermetalen componenten, kleine tandwielen voor horloges, etc.
Etsmiddel:
Het etsmiddel kan gedefinieerd worden als een mengsel van chemische zuren verteerd of geconcentreerd die met metaal kan reageren en het oplossen.
| Werkstukmateriaal | Etsmiddel | Bedrijfstemp. (°C) | Etsnelheid (mm/min × 10³) |
| Aluminium en legeringen | Na(OH) | 49 | 20-30 |
| FeCl₃ | 49 | 13-25 | |
| Messing of brons | NH₄HF₂ | 27 | 10-15 |
| FeCl₃ | 49 | 25 | |
| Lood | FeCl₃ | 54 | |
| Magnesiumlegering | HNO₃ | 32-49 | 25-50 |
| Nikkel | FeCl₃ | 49 | 13-38 |
| Titanium | HNO₃HF | Omgevings | 13-25 |
Industriële technologie
- Wrijvlassen: Principes, Methodes, Typen, Toepassingen, Voordelen & Nadelen
- Centrifugaal Gieten: Principes, Typen, Toepassingen, Voordelen & Nadelen
- Extrusieproces: Werking, Typen (Direct, Indirect, Hydrostatisch, Warm, Koud), Toepassingen, Voordelen & Nadelen
- Honenproces Ontrafeld: Definitie, Constructie, Principes, Voordelen en Industriële Toepassingen
- Lapproces Uitgelegd: Principes, Types, Materialen en Toepassingen (PDF Handleiding)
- Quick Return Mechanisme: Definitie, Types, Werkingsprincipe & Toepassingen – Voordelen, Nadelen (PDF Handleiding)
- Extrusieproces: Principes, Types, Toepassingen en Deskundige Inzichten
- Chemische Bewerking: Precisie Metaalverwijdering Zonder Spanningen
- Abrasieve Straalbewerking: Componenten, Mechanica en Practische Toepassingen
- Waterstraalbewerking: Principes, Toepassingen en Voordelen
- Ultrasonische bewerking: principes, proces en belangrijke voordelen