



Abrasieve Straalbewerking: Componenten, Mechanica en Practische Toepassingen
In dit artikel leer je over Abrasieve Straalbewerking (AJM), inclusief het werkingsprincipe, onderdelen, werking, toepassingen, voordelen en nadelen.
Abrasieve Straalbewerking
Abrasieve Straalbewerking is een niet-traditionele methode van materiaalverwijdering door gebruik van een gefocusde stroom van abrasieve korrels van Al₂O₃ of SiC, gedragen door hoognieuw gas of lucht met een hoge snelheid, die op het werkoppervlak wordt gericht door een mondstuk van 0,3- tot 0,5-mm diameter.
Met andere woorden: Abrasieve straalbewerking is het proces waarbij een hoge-snelheidsstroom van abrasieve deeltjes op een werkoppervlak via een mondstuk met hoognieuw gas of lucht wordt gericht, en metaalverwijdering plaatsvindt door erosie veroorzaakt door hoge-snelheid abrasieve deeltjes.
De impact van de deeltjes genereert een geconcentreerde kracht voldoende om operaties zoals snijden uit te voeren; het materiaal wordt verwijderd door erosie van werk materiaal met abrasieve korrels met een snelheid van 150-300 m/s. Abrasieve korrels worden toegepast in een hoge-snelheids gasstroom.
Werkingsprincipe van Abrasieve Straalbewerking
Het werkingsprincipe van abrasieve straalbewerking is het gebruik van een hoge-snelheidsstroom van abrasieve deeltjes gedragen door hoognieuw gas of lucht op het werkoppervlak via een mondstuk.
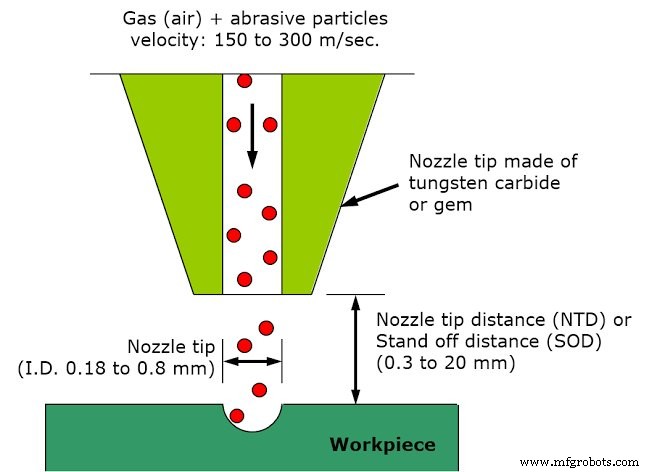
Het metaal wordt verwijderd door erosie veroorzaakt door abrasieve deeltjes die het werkoppervlak met hoge snelheden treffen. Bij elke impact worden kleine beetjes materiaal losgemaakt, waardoor een nieuw oppervlak aan de straal blootgesteld wordt.
Dit proces wordt hoofdzakelijk ingezet voor dergelijke bewerkingswerken die anders moeilijk zijn, zoals dunne secties van harde metalen en legeringen, snijden van materiaal dat gevoelig is voor warmteschade, produceren van ingewikkelde gaten, ontgraten, etsen, polijsten, etc.
Abrasieve Straalbewerking Onderdelen
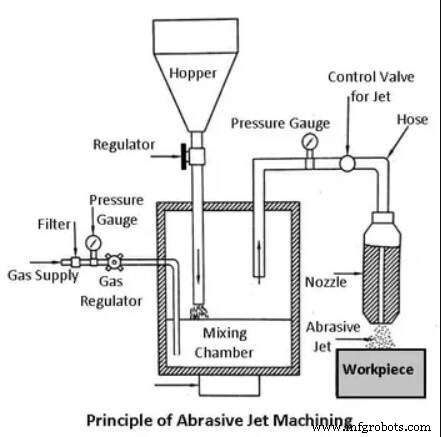
1. Gastoevoer
In het bewerkingssysteem wordt een gas (stikstof, CO₂, of lucht) onder een druk van 2 tot 8 kg/cm² toegevoerd. Zuurstof mag nooit gebruikt worden omdat het een heftige chemische reactie veroorzaakt met werkstukspaan of abrasieven. Dit abrasieve en gasmengsel wordt met een hoge snelheid van 150 tot 300 m/s uit een klein mondstuk op een vastzetting uitgepoten.
2. Filter
Het filter zuivert de brandstoftoevoer zodat vuil en andere onzuiverheden de voortgang van het proces niet belemmeren.
3. Drukmeter
De drukmeter wordt gebruikt om de gecomprimeerde luchtdruk te controleren die in abrasieve straalbewerking wordt gebruikt, omdat de druk de snijdiepte en de vereiste kracht om te snijden bepaalt.
4. Mengkamer
Abrasief poeder wordt in de mengkamer gevoerd, en de hoeveelheid abrasieven kan worden gecontroleerd met een vibrator. Zodat de abrasieven en gassen grondig gemengd worden in de mengkamer.
5. Mondstuk
Het mondstuk wordt gebruikt om de snelheid van de fijn abrasieve straal-slurry te verhogen ten koste van druk, want we weten dat het verlagen van de druk de snelheid verhoogt. De straal snelheid zal tussen 100 en 300 meter per seconde liggen.
Het mondstuk kan worden aangepast om de gewenste hoekige snede te bereiken en het materiaal kan worden verwijderd door impacterosie. Vanwege de hoge slijtage is het mondstuk meestal gemaakt van wolframcarbide. De diameter van het mondstuk is ongeveer 0,2-0,8 mm. Het mondstukmateriaal moet corrosiebestendig zijn. Het mondstuk heeft een cirkelvormige of rechthoekige doorsnede, en het kopje kan recht of onder een rechte hoek zijn.
6. Abrasieven
In abrasieve straalbewerking worden siliciumcarbide en aluminiumoxide glasdeeltjes gebruikt als abrasieven. De vormen van de abrasieven kunnen regelmatig of onregelmatig zijn. De grootte van de abrasieven varieert van 10 tot 50 micron. De massastroomsnelheid van de abrasieven ligt tussen 2 en 20 gram per minuut.
De keuze van abrasieven wordt bepaald door de MRR (materiaalverwijderingssnelheid), het type werk materiaal, en het vereiste machinering nauwkeurigheidsniveau.
Aluminiumoxide (Al₂O₃) grootte 12, 20, 50 micron is goed voor reinigen, snijden, en ontgraten; Dolomiet grootte 200 mesh wordt gebruikt voor etsen en polijsten. Natriumbicarbonaat heeft een deeltjesgrootte van 27 micron en wordt gebruikt voor reinigen, ontgraten, en snijden van zachte materialen.
7. Werkstuk
De materiaalverwijderingssnelheid wordt bepaald door de mondstukdiameter, de samenstelling van het abrasieve gasmengsel, de hardheid van de abrasieve deeltjes en de hardheid van het werk materiaal, deeltjesgrootte, straalsnelheid, en de afstand van het werkstuk tot de straal. Bij snijden van glas is een typische materiaalverwijderingssnelheid voor abrasieve straalbewerking 16 mm/min.
8. Regelaar
De regelaar wordt gebruikt voor het controleren van de stroom van gecomprimeerde lucht die door de pijp stroomt.
Werking van Abrasieve Straalbewerking
In het bewerkingssysteem getoond in figuur, wordt een gas (stikstof, CO₂, of lucht) onder een druk van 2 tot 8 kg/cm² toegevoerd. Zuurstof mag nooit gebruikt worden omdat het een heftige chemische reactie veroorzaakt met werkstukspaan of abrasieven. Na filtratie en regeling, wordt het gas door een mengkamer geleid die abrasieve deeltjes bevat en vibreert op 50 Hz.
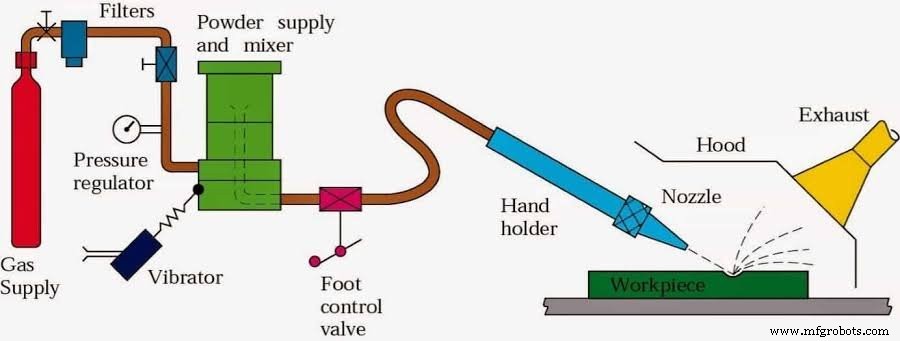
Vanaf de mengkamer passeert het gas, samen met de meegetrokken abrasieve deeltjes (10–40 µm), door een 0,45 mm diameter wolframcarbide mondstuk met een snelheid van 150 tot 300 m/s. Aluminiumoxide (Al₂O₃) en siliciumcarbide poeders worden gebruikt voor zware reiniging, snijden, en ontgraten.
Magnesiumcarbonaat wordt aanbevolen voor gebruik bij lichte reiniging en etsen, terwijl natriumbicarbonaat gebruikt wordt voor fijn reinigen en het snijden van zachte materialen. Commerciële poeders zijn niet geschikt omdat hun groottes niet goed geclassificeerd zijn. Ze kunnen silica stof bevatten, wat een gezondheidsrisico kan zijn.
Het is niet praktisch om het abrasieve poeder opnieuw te gebruiken omdat verontreinigingen en versleten korrels een daling van de bewerkingscauseren. De abrasieve poeder toedieningssnelheid wordt gecontroleerd door de amplitude van vibraties in de mengkamer. De mondstuk stand-off afstand is 0,81 mm. De relatieve beweging tussen het werkstuk en het mondstuk wordt handmatig of automatisch gecontroleerd met kamdrijven, pantografen, tracer mechanismen, of met computerbesturing volgens de vereiste snijgeometrie.
Maskers van koper, glas, of rubber kunnen gebruikt worden om de straalstroom van abrasieve deeltjes te concentreren op een beperkte locatie op het werkstuk. Ingewikkelde en nauwkeurige vormen kunnen geproduceerd worden door maskers met overeenkomstige contouren te gebruiken. Stofverwijderingsapparatuur is geïncorporeerd om het milieu te beschermen.
Toepassingen van Abrasieve Straalbewerking
Laten we bespreken wat het gebruik is van abrasieve straalbewerking:
- 1. Gaten boren, sleuven snijden, harde oppervlakken reinigen, ontgraten, en polijsten
- 2. Ontgraten van kruisgaten, sleuven, en draadgaten in kleine precisie-onderdelen die een gratvrije afwerking vereisen, zoals hydraulische kleppen, vliegtuigbrandstofsystemen, en medische apparaten.
- 3. Bewerken van ingewikkelde vormen of gaten in gevoelige, bros, dunne, of moeilijk te bewerken materialen
- 4. Isolatie strippen en draden reinigen zonder de geleider te beïnvloeden
- 5. Micro-ontgraten van hypodermische naalden
- 6. Glas bevrosten en printplaten trimmen, hybride schakeling weerstanden, condensatoren, silicium, en gallium.
- 7. Verwijderen van films en delicaat reinigen van onregelmatige oppervlakken omdat de abrasieve straal contouren kan volgen
- 8. Het wordt gebruikt voor abraseren en bevrosten van glas, keramieken, en refraktieren en is goedkoper dan etsen of slijpen.
- 9. Reinigen van metaallaagjes, zoals weerstandscoating.
- 10. Kleine gieting deflashing en scheidingslijn trimmen op gespuitgietende delen en gesmeedde stukken
- 11. Het wordt gebruikt om registratienummers te graveren op gehard glas gebruikt in autoramen.
- 12. Gebruikt om metalen vormen en kaviteiten te reinigen.
- 13. Reinigen van oppervlakken van corrosie, verf, lijm, en andere verontreinigingen.
Voordelen en Nadelen van Abrasieve Straalbewerking
Voordelen
- Omdat AJM een koud bewerkingsproces is, is het het best geschikt voor het bewerken van bros en warmtegevoelige materialen zoals glas, kwarts, saffier, en keramieken.
- Het proces wordt gebruikt voor het bewerken van superlegeringen en refractaire materialen.
- Het is niet reactief met enig werkstukmateriaal.
- Geen gereedschapswisseling vereist.
- Ingewikkelde delen met scherpe hoeken kunnen bewerkt worden.
- De bewerkte materialen ervaren geen verharding.
- Geen initiële gat vereist om de operatie te starten zoals vereist door draad EDM.
- Materiaalbenutting is hoog.
- Het kan dunne materialen bewerken.
- Een hoge oppervlakteafwerking kan via dit proces verkregen worden.
Nadelen
- De verwijderingssnelheid is langzaam.
- Afwijkende snede kan niet vermeden worden (lage nauwkeurigheid van ±0,1 mm).
- Het conische effect kan optreden, vooral bij boren in metalen.
- De abrasieven kunnen vastzitten in het werkoppervlak.
- Geschikte stofverzamelingsystemen moeten worden gegeven.
- Zachte materialen kunnen niet door het proces bewerkt worden.
- Silica stof kan een gezondheidsrisico zijn.
- Gewone winkel lucht moet gefilterd worden om vocht en olie te verwijderen.
- Procescapaciteit is laag vanwege een lage materiaalverwijderingssnelheid.
- Tijdens bewerken van zachte materialen worden abrasieven ingesloten, wat de oppervlakteafwerking vermindert.
- De coniciteit van het gat veroorzaakt door de onvermijdelijke variatie van een abrasieve straal stoort de snijnaauwkeurigheid.
- Vanwege afwijkende snede is nauwkeurigheid slecht.
- Omdat een stofverzamelingssysteem een basisvereiste is voor het voorkomen van atmosferische vervuiling en gezondheidsrisico's, zal de additionele kosten aanwezig zijn.
- De levensduur van het mondstuk is beperkt (300 uur).
- Omdat de scherpe randen van abrasieve poeders verslijten en kleinere deeltjes het mondstuk kunnen verstopen, kunnen ze niet hergebruikt worden.
- Een korte stand-off afstand kan mondstukschade veroorzaken.
- Vanwege het uitvloeieffect van de abrasieve straal is de procesnauwkeurigheid slecht.
- Een kegel zal aanwezig zijn in diepe gaten.
- AJM Het proces is schadelijk voor het milieu en veroorzaakt vervuiling.
- Abrasieve deeltjes in de lucht kunnen een gevaarlijke omgeving creëren.
Effect van Korrelgrootte en Stroomsnelheid van Abrasieven op Materiaalverwijderingssnelheid
Bij een gegeven druk, MRR neemt toe met toenemende abrasieve stroomsnelheid en wordt bepaald door abrasieve deeltjesgrootte.
Echter, na bereiken van de optimale waarde, MRR neemt af als de abrasieve stroomsnelheid verder toeneemt. Dit is omdat de massastroomsnelheid van het gas afneemt als de abrasieve stroomsnelheid toeneemt, en dus de mengverhouding toeneemt, wat resulteert in een afname van materiaalverwijderingssnelheid door een afname van beschikbare energie voor erosie.
Effect van Uittreedsnelheid Gas en Abrasieve Deeltjesdichtheid:
De snelheid van het draggas dat de abrasieve deeltjes transporteert, varieert aanzienlijk met de dichtheid van de abrasieve deeltjes.
Wanneer de interne gasdruk nabij twee keer de druk bij de uitgang van het mondstuk is en de abrasieve deeltjesdichtheid nul is, kan de uittreedsnelheid van gas verhoogd worden tot kritieke snelheid.
Uittreedsnelheid zal afnemen voor dezelfde drukconditie als de dichtheid van abrasieve deeltjes geleidelijk toeneemt. Dit is omdat de kinetische energie van het gas gebruikt wordt om de abrasieve deeltjes te bewegen.
Effect van Mengverhouding op Materiaalverwijderingssnelheid:
Naarmate de massastroomsnelheid van de abrasieven toeneemt, neemt de snelheid ervan af, wat de beschikbare energie voor erosie vermindert, en uiteindelijk de materiaalverwijderingssnelheid.
Effecten van Mondstukdruk op MRR
De abrasieve stroomsnelheid kan verhoogd worden door de draggasstroomsnelheid te verhogen. Naarmate de interne gasdruk stijgt, stijgt ook de abrasieve massastroomsnelheid, en dus de MRR. De materiaalverwijderingssnelheid neemt toe naarmate de gasdruk stijgt. De kinetische energie van de abrasieve deeltjes is verantwoordelijk voor materiaalverwijdering tijdens het erosieproces.
Waarom worden abrasieve deeltjes niet hergebruikt in Abrasieve straalbewerking?
Fijn abrasieve deeltjes meegesleept in een gasstroom mogen het werkoppervlak met hoge snelheid (100–300 m/s) treffen om materiaal in de abrasieve straalbewerking (AJM) proces geleidelijk te degraderen. Impact erosie is het mechanisme voor materiaalverwijdering. Het draggas transporteert geërodeerd materiaal in de vorm van vaste kleine deeltjes en gebruikte abrasieve korrels weg van de bewerkingszone. Vanwege de volgende twee redenen wordt hergebruik van deze abrasieve deeltjes niet aanbevolen.
- Slijtaschijn verontreinigt abrasieven (verwijderd werk materiaal).
- Abrasieven verliezen hun scherpe randen, wat hun snijeffectiviteit vermindert.
Veelgestelde Vragen
Wat is het gebruik van abrasieve straalbewerking?
Veelvoorkomende toepassingen omvatten snijden van warmtegevoelige, bros, dunne, of harde materialen. Het wordt specifiek gebruikt om ingewikkelde vormen te snijden of specifieke randen te vormen.
Welk gas wordt gebruikt in abrasieve straalbewerking?
Abrasieve straalbewerking creëert een straal door gas te mengen met abrasieve deeltjes. Het gebruikte gas heet draggas. Lucht, koolstofdioxide, en stikstof zijn drie van de meest gebruikte draggassen. Zuurstof wordt nooit gebruikt als draggas omdat het het oppervlak van het werkstuk kan oxideren.
AJM kan gebruikt worden voor
Abrasieve straalbewerking proces kan gebruikt worden voor ontgraten, snijden, reinigen en voor veel andere zware toepassingen.
In abrasieve straalbewerking proces moeten de abrasieve deeltjes
In AJM, generally, de abrasieve deeltjes van ongeveer 50 μm korrelgrootte zouden het werk materiaal treffen met een snelheid van 200 m/s vanaf een mondstuk met I.D. van 0,5 mm met een stand-off afstand van ongeveer 2 mm.
Hoe wordt het materiaal verwijderd in Abrasieve straalbewerking?
In abrasieve straalbewerking wordt een gefocusde stroom van abrasieve deeltjes op het werkoppervlak via een mondstuk gericht en werk materiaal wordt verwijderd door erosie door hoge snelheid abrasieve deeltjes gedragen door hoge druk lucht of gas. Omdat het draggas als koelmiddel werkt, is het snijproces koud. De hoge-snelheid abrasieve straal wordt gecreëerd door de drukenergie van het draggas of lucht over te brengen naar kinetische energie, wat resulteert in een hoge-snelheid straal.
Abrasieve Straalbewerking MCV
V. In Abrasieve straalbewerking, werkstukmateriaal wordt verwijderd door welk van de volgende middelen?
a) Verdamping
b) Elektrolyse
c) Mechanische abrasie
d) Corrosie
Antwoord: c
Uitleg: Abrasieve deeltjes raken het oppervlak met hoge druk en hoge snelheden, wat het materiaal verwijdert.
V. Materiaalverwijderingssnelheid in Abrasieve straalbewerking neemt toe met
a) Toename in stand-off afstand maar afname na een bepaalde limiet
b) Afname in abrasieve stroomsnelheid
c) Afname in korrelgrootte van abrasieven
d) Geen van de genoemde
Antwoord: a
Uitleg: MRR is recht evenredig met stand-off afstand tot bepaalde limiet. Na bepaalde limiet begint kinetische energie van abrasieven te dalen.
V. Welk type materialen kunnen bewerkt worden met Abrasieve straalbewerking?
a) Glas
b) Keramieken
c) Harde materialen
d) Alle genoemde
Antwoord: d
Uitleg: Materialen zoals keramieken, glas, harde en superharde materialen kunnen bewerkt worden met Abrasieve straalbewerking.
Hopelijk vond je dit artikel leuk dat alle aspecten van Abrasieve Straalbewerking bestrijkt, inclusief werkingprincipe, voordelen, nadelen en toepassingen.
Als je het artikel leuk vond, deel het dan met je vrienden en geef je feedback in de reactiesectie.
Industriële technologie
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Honenproces Ontrafeld: Definitie, Constructie, Principes, Voordelen en Industriële Toepassingen
- Plasma-boogmachineren uitgelegd: componenten, werking en toepassingen
- Ionstraalmachineren (IBM): principes, proces en industriële toepassingen
- Abrasieve Straalbewerking (AJM): Werking, Toepassingen en Voordelen
- Waterstraalbewerking: Principes, Toepassingen en Voordelen
- Ultrasoonbewerking: Principes, Voordelen en Toepassingen
- Abrasieve Waterstraalsnijden: Precisiesnijden voor Moderne Productie