



Fotochemische Machining: Uitgebreide Gids over Geschiedenis, Proces en Toepassingen
Hallo, ik hoop dat het goed met je gaat. In dit artikel bespreken we wat fotochemische machining is in detail. Eerst bekijken we de inleiding, een beetje geschiedenis, werkstap voor stap, voordelen, nadelen en toepassing in detail.
Laten we beginnen met de inleiding:
Inleiding Fotochemische Machining:
Fotochemische machining speelt een dominante rol in het productieveld. Dit proces is de hogere resolutie van het chemisch bewerkingsproces.
In eenvoudige woorden, de vervanging van elk masker door fotoweerstandsmateriaal in het chemische bewerkingsproces verandert het proces in fotochemische machining.
Het fotoweerstandsmateriaal wordt gebruikt voor ultraviolet-belichting voor de chemische ets om complexe geometrieën op bladmetaalcomponenten te produceren.
Dit proces wordt ook 'fotochemisch frezen' of 'foto-etsen' genoemd. De entiteiten geproduceerd door deze methode zijn spanningsvrij en scheurvrij.
Dit proces wordt wijd gebruikt voor prototyping vanwege de scherpe dimensionale toleranties.
Geschiedenis van Fotochemische Machining:
De ontwikkeling van fotochemische machining begon in 1782 toen John Senebier opmerkte dat enkele harsen hun oplosbaarheid in terpentijn verloren en onder zonlicht verharde.
De experimenten begonnen toen, tot 1940. Uiteindelijk werd een bewerkingsproces met de naam fotochemische geëvolueerd door het samenstellen van het chemische proces en fotoweerstand (verhardingsfenomeen van metaal onder UV-licht).
Hetzelfde is commercieel geworden sinds de jaren 60.
Definitie:
Fotochemische machining is een proces van het fabriceren van gewenste vormen op bladmetaalcomponenten door het werkstuk aan ultraviolettelicht te blootstellen met behulp van een fotoweerstandsmateriaal en vervolgens het metaal te verwijderen door de methode van etsen.
Werkprincipe van Fotochemische Machining:
Het werkprincipe van het fotochemische machiningproces is afgeleid van het chemische bewerkingsproces. Een fotoweerstandfilm wordt aangebracht op het schone oppervlak van het werkstuk.
De gebruikte film is gevoelig voor ultraviolettelicht en weerstandsfähig tegen de etsmiddel. Vervolgens wordt een reeks foto's van het te fabriceren ontwerp op een film geprint.
De afdruk heeft twee schaduwen: transparant en zwart. De fotofilm wordt precies op het werkstuk gemonteerd zonder fouten. De fotoweerstand doet het werk van het differentiëren van de werkoppervlakken als zacht en hard wanneer blootgesteld aan ultraviolettelicht.
Over het algemeen wordt waar het licht schijnt door de transparante gebieden van de film harder en het zwarte blijft zacht. Vervolgens wordt het werkstuk met gecoate weerstand door een ontwikkelaar gehaald om de zachte weerstand te verwijderen.
Deze verwijdering van zachte weerstand differentieert de gebieden die bewerkt moeten worden en niet. Het blootgestelde metaalgebied zal het gebied zijn dat geëtst moet worden.
De overgebleven harde weerstand fungeert als masker. Het bladmetaal wordt vervolgens door een etsmachine gehaald, waar de etsmiddel op beide kanten van het werkstuk wordt gesproeid.
De metaalgebieden waar geen weerstandsmateriaal is, lossen op door de reactie van het chemische reagens.
Wanneer het blad klaar is met etsen, wordt de weerstand verwijderd door het onder een spuit van weerstandsstripper te zetten die het weerstandsmateriaal oplost.
Het resultaat zal het afgewerkte product zijn, hetzelfde als dat ontworpen en geprint op de fotofilm.
Fotochemische Machining Werkstap voor Stap:
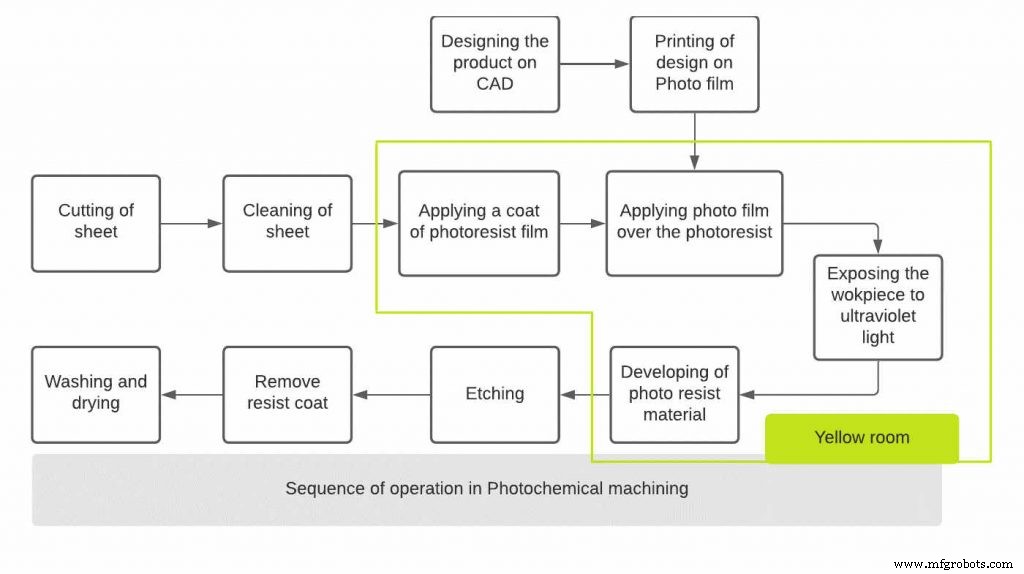
1. Ontwerpen & Printen:
Het proces begint op een computerscherm met het ontwerpen van het component op een willekeurige CAD-software. Het gegenereerde kunstwerk heeft de ontwerpstructuur zwart of helder, afhankelijk van de gebruikte fotoweerstand.
Hetzelfde wordt geprint op een fotofilm van standaardformaat. Of de heldere gebieden of de zwarte gebieden zullen de afbeelding zijn van het te produceren product. Over het algemeen wordt het kunstwerk tweemaal geprint op twee vellen film.
2. Snijden van Blad:
Na een ontwerp gemaakt en geprint op een fotofilm, wordt metaal geselecteerd in overeenstemming met de details gespecificeerd in het ontwerp. Bladen worden dan gesneden van een rol bladmetaal.
De grootte van het te snijden blad zal hetzelfde zijn als de grootte van de geprinte fotofilm. Het bladmetaal gebruikt in het fotochemische proces moet een dikte hebben tussen 0,013 tot 2,032 mm en de metalen kunnen aluminium, messing, koper, nikkel, zilver, staal, roestvrij staal, koper, messing, zink en titanium zijn.
3. Reinigen van Blad:
Het blad wordt vervolgens gereinigd om ervoor te zorgen dat er geen oxiden, verontreinigingen van olie of vet op het oppervlak van het bladmetaal aanwezig zijn.
Reinigen wordt meestal uitgevoerd op volledig automatische machines door toepassing van hoge-druk waterstralen, alcoholische oplossingen en verteerd HCl.
Behoefte aan reinigen:
- Onjuist reinigen kan resulteren in slechte hechting van weerstand, onnauwkeurige eindafmetingen.
- Onjuist reinigen kan onderdoorsneden produceren tijdens etsen.
- Verontreinigingen zoals olie, vet kunnen leiden tot oxidatie.
Eenmaal het blad klaar is met wassen, wordt het gedroogd onder hete luchtblazers.
4. Aanbrengen Weerstand op Bladmetaal:
Eenmaal het blad volledig gedroogd is, wordt het gecoat met een weerstandsmateriaal. Het gebruikte materiaal als weerstand is gevoelig voor UV-licht en weerstandsfähig tegen het chemische reagens.
In de praktijk wordt de fotoweerstand ingedeeld in twee typen: positieve fotoweerstand en negatieve fotoweerstand. Het weerstandsmateriaal wordt geselecteerd voorwaardelijk aan het op de fotofilm geprint ontwerp, of de geprinte data helder of zwart is.
Positieve fotoweerstand: Bij een positieve fotoweerstand, wanneer het blad door het UV-licht gaat, wordt het deel van de weerstand dat blootgesteld is aan UV-licht zachter. Die zachte weerstand lost dan op in het ontwikkelingsproces. De onbeloichte fotoweerstand blijft hard.
Negatieve fotoweerstand: In het geval van negatieve fotoweerstand, wordt het deel dat aan UV-licht blootgesteld is hard en blijft de overige deel van de weerstand zacht voor ontwikkeling.
5. Monteren van Fotofilm over de Fotoweerstand:
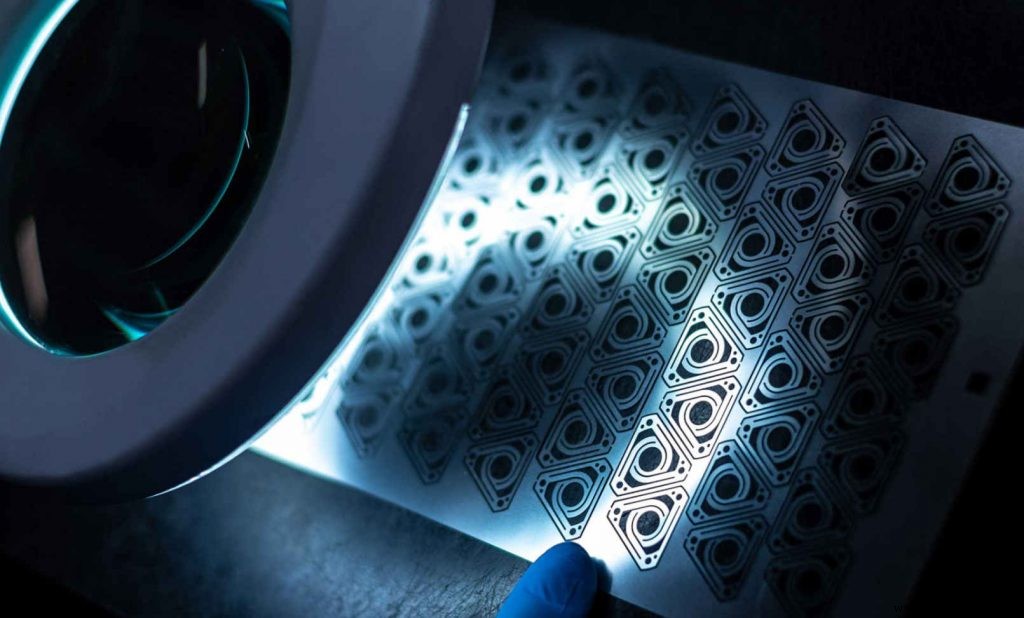
Eenmaal het blad klaar is met coaten van weerstandsmateriaal. De geprinte fotofilms worden zorgvuldig en precies over het weerstandsmateriaal op beide kanten van het blad gemonteerd. Het wordt altijd gegarandeerd dat de uitlijning van beide films nauwkeurig is.
6. Doorlaten van Blad door Ultraviolettelicht:
Het blad wordt vervolgens door het UV-licht gehaald. Bij deze blootstelling laten de heldere gebieden die op de film geprint waren, het UV-licht de weerstandslaag treffen, terwijl het zwarte dit niet toestaat.
Omdat de gebruikte weerstand een foto-gevoelig materiaal is, reageert de weerstand op het UV-licht door zijn eigenschap te veranderen om hard te worden in voorwaarde aan het type gebruikte weerstand. Dit resulteert in het splitsen van de weerstand in hard en zacht.
7. Ontwikkelingsproces:
Het blad wordt verder door een ontwikkelingsmachine gehaald waarin een vloeibare ontwikkelaar op beide kanten van het blad wordt gesproeid. De ontwikkelaar lost de zachte weerstand op en de harde weerstand overleeft de ontwikkelaarbehandeling en blijft op het bladmetaal.
Aan het einde van dit proces heeft de weerstand die op het oppervlak blijft waar het metaal na etsen moet blijven, terwijl de rest van het blad blootgesteld metaal heeft waar het metaal verwijderd moet worden.
8. Etsen:
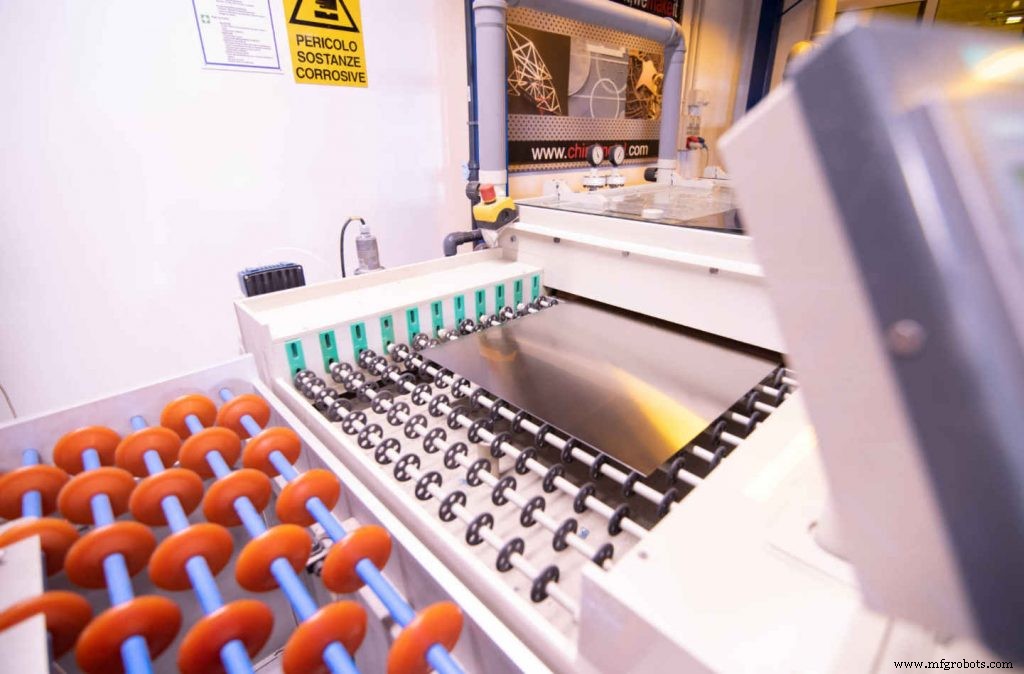
De volgende stap is het doorlaten van het blad door een etsmachine. Hier wordt het chemische reagens op beide kanten van het blad gesproeid.
De bladgebedekte gebieden met weerstandsmaterialen laten de etsmiddel niet met het metaal reageren, terwijl het blootgestelde gebied van het blad reageert op de etsmiddel waardoor het metaal smelt door verandering in chemische eigenschappen.
Deze metaalverwijdering fabrickeert de ontworpen vorm op het blad. Het hele proces wordt gedreven in een volledig automatische gesloten machine met rollende transportbanden om bladmetaal van het ene uiteinde van de machine naar het andere te vervoeren.
Factoren die overwogen moeten worden bij de selectie van etsmiddel:
- Kwaliteit van benodigde oppervlakteafwerking.
- Type basismateriaal gebruikt.
- Type weerstand dat gebruikt wordt.
- Diepte van etsen.
- Kosten en beschikbaarheid.
Het type etsmiddel gebruikt in fotochemisch frezen verschilt in voorwaarde aan het gebruikte basismateriaal. Enkele zijn hieronder vermeld:
| Bladmateriaal | Etsmiddel |
| Ferreuse legeringen (koolstofstalen, legeringstalen, roestvrije stalen, etc.) | Ferriumchloride |
| Niet-ferreuse legeringen (berylliumkoper, messing, etc.) | Koperchloride |
| Titanium, Zink, en hun legeringen | Kopergebaseerd proprietair etsmiddel |
| Zilver en zijn legeringen | Ferriumnitraat |
| Goud en zijn legeringen | Joodgebaseerd etsmiddel |
9. Verwijderen Weerstandslayer:
Het blad wordt verder door een weerstandsstrippemachine gehaald. De weerstand die op het blad bleef om het blad te redden van de reactie van de etsmiddel, wordt verwijderd door het sproeien van de weerstandsstripvloeistof.
De weerstandsstripper lost al het weerstandsmateriaal van het werkstuk op. Dit is een proces vergelijkbaar met ontwikkelen, terwijl de concentratie van de hier gebruikte ontwikkelaar groter is dan die gebruikt in het ontwikkelingsproces om zachte weerstand op te lossen.
10. Wassen en Drogen:
Eenmaal de weerstand van het blad verwijderd is, wordt het blad gewassen onder druk koud water en gedroogd door hete blazers.
Omdat dit proces wijd gebruikt wordt voor de productie van verschillende gelijkaardige componenten op een enkel blad, wordt elke rand gescheiden door een lichte duw van de hand op het metaal. Het resultaat is het afgewerkte product.
Gele Kamer:
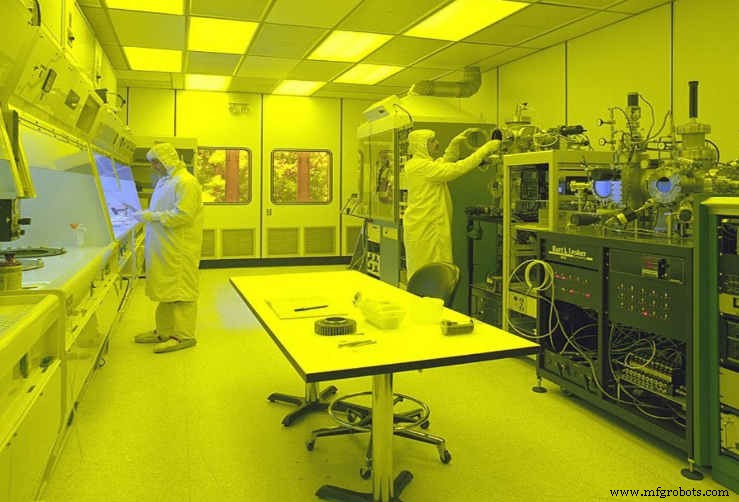
Een reeks operaties van het 'coaten van weerstand' tot het einde van het 'ontwikkelen' proces wordt uitgevoerd in een gele kamer.
Al deze werkzaamheden worden uitgevoerd onder het gebruik van gele fluorescentielampen (YFT) om ongewenste blootstelling van fotoweerstanden aan licht van een kortere golfengte te voorkomen.
Eenheden en Apparatuur Ingezet in PCM:
De basisystemen vereist voor het verwerken van fotochemische machining zijn tekeneenheden, bladmetaalsnijmachines, tekenlay-out en accessoires, CAD-platform en ontwikkelingssystemen, fotografische printmachine en accessoires, taakreinigingssystemen, numeriek geregeld UV-lichtmachine, en etsmachine, automatische wasseenheden, maskerverwijderingseenheden of weerstandsstrippemachine en uiteindelijk drogeenheden.
Toepassingen van Fotochemische Machining:
Hier is de volgende toepassing van fotochemische machining:
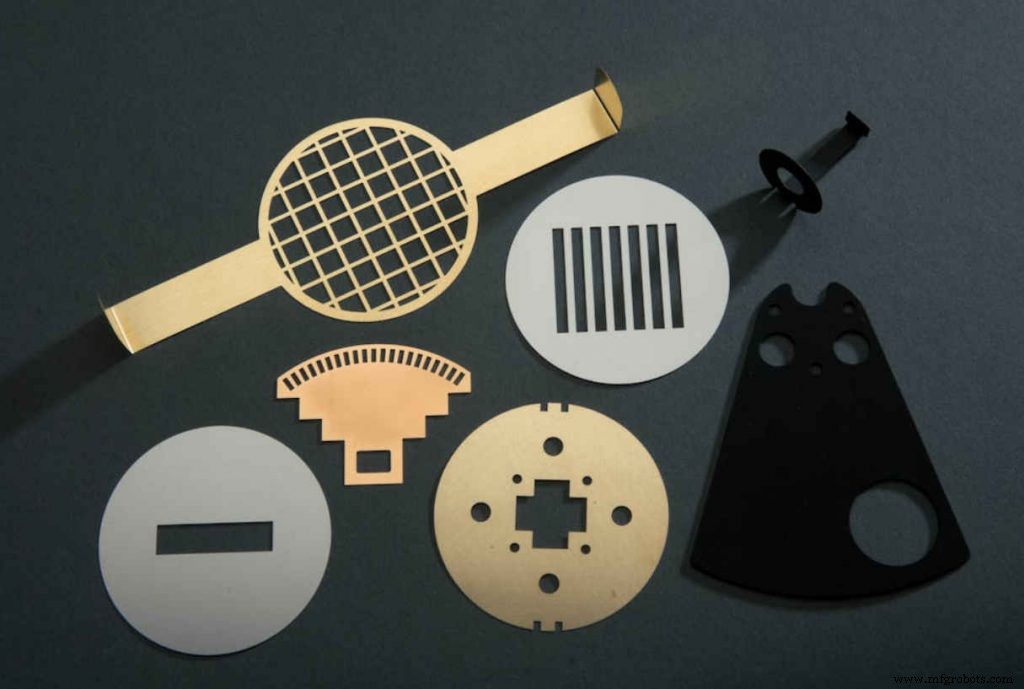
- Fabricage van chirurgische instrumenten, microscopische componenten.
- Productie van metalen pakkingen en afdichtingen.
- Fabricage van fijne schermen, fijne gazen, elektrische contacten en EMI & RFI schermblikjes.
- Graveren van dunne componenten.
- Fabricage van brandstofcellencomponenten, drukmebranen en warmteafvoerelementen en flexibele verwarmingselementen.
Voordelen van Fotochemische Machining:
De volgende zijn de voordelen van fotochemische machining:
- Componenten die onmogelijk te fabriceren zijn door mechanische systemen, kunnen gemakkelijk geproduceerd worden.
- Real-time materiaalverwijdering van alle oppervlakken.
- Productie van componenten door PCM resulteert in een gratvrij oppervlak.
- Componenten geproduceerd door deze methode zijn spanningsvrij en scheurvrij.
- Miniatuurcomponenten van elk materiaal kunnen gemakkelijk verwerkt worden.
- Extreem dunne metalen kunnen bewerkt worden.
- Snel en goedkoop.
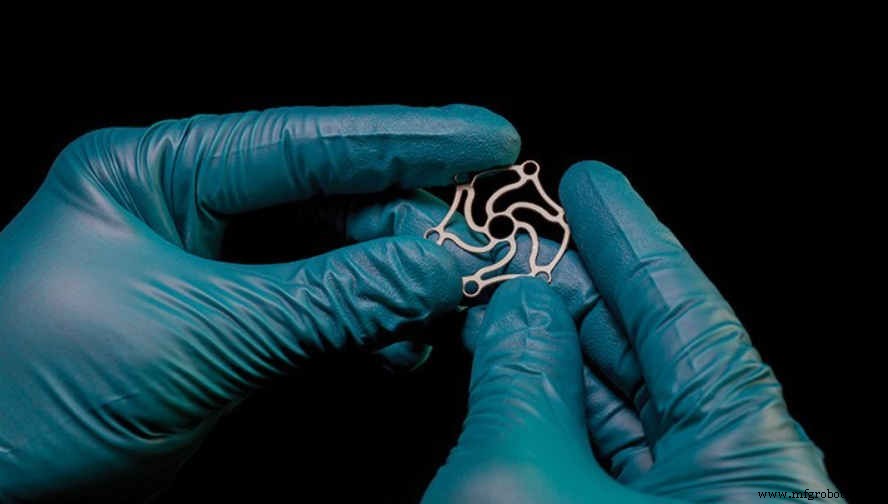
- Extreem complexe contouren kunnen met nauwkeurige details geproduceerd worden.
Nadelen van Fotochemische Machining:
De volgende zijn de nadelen van fotochemische machining:
- Hoge opstartkosten.
- Niet geschikt voor lage volume productie.
- De rookontwikkeling geassocieerd met het proces kan gezondheidsproblemen voor de operator veroorzaken.
- Hogere snijdiepten kunnen niet bereikt worden vanwege onderdoorsneden.
- De dikte van het bladmetaal is beperkt tot 2,032 mm.
Industriële technologie
- Doodgieten: Principes, Typen en Industriële Toepassingen
- 3D-printen begrijpen: principes, typen en sleuteltoepassingen
- Honenproces Ontrafeld: Definitie, Constructie, Principes, Voordelen en Industriële Toepassingen
- Lapproces Uitgelegd: Principes, Types, Materialen en Toepassingen (PDF Handleiding)
- Extrusieproces: Principes, Types, Toepassingen en Deskundige Inzichten
- Chemische Bewerking: Precisie Metaalverwijdering Zonder Spanningen
- Ultrasonische Bewerking Uitgelegd: Werking, Types en Toepassingen
- Abrasieve Straalbewerking: Componenten, Mechanica en Practische Toepassingen
- Waterstraalbewerking: Principes, Toepassingen en Voordelen
- Ultrasonische bewerking: principes, proces en belangrijke voordelen
- HC-06 Bluetooth Module: Pinout, Kenmerken, Toepassingen & Werking