



Booglassen 101: Typen, Voordelen en Toepassingen
In dit artikel leert u wat booglassen is en hoe het werkt? Verschillende typen booglassen met hun voordelen en toepassingen. U kunt ook de PDF-versie van dit artikel aan het einde downloaden.
Booglassen en Typen
Wat is booglassen?
Booglassen is een smeltlasproces waarbij de laswarmte verkregen wordt uit een elektrische boog tussen het werkstuk (of basismetaal) en een elektrode.
De elektrische boog ontstaat wanneer twee geleiders van een elektrisch circuit worden aan elkaar geraakt en vervolgens op een korte afstand worden gescheiden, zodat de circuit voldoende spanning heeft om de elektrische stroom door de lucht te laten vloeien.
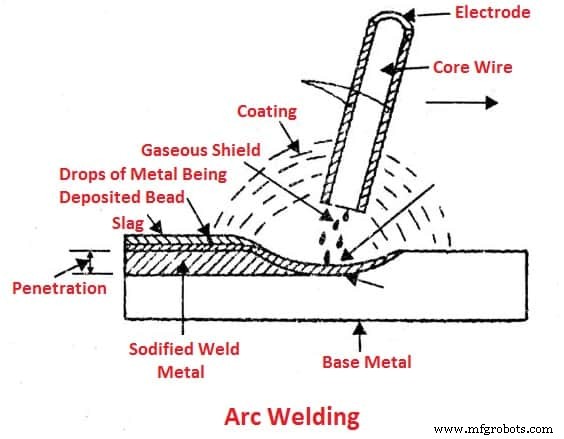
De temperatuur van de warmte geproduceerd door de elektrische boog is in de orde van 6000° tot 7000°.
De meest gangbare methode van booglassen is met het gebruik van een metalelektrode die vulmetaal levert. Het lassen wordt gedaan door eerst contact te maken van de elektrode met het werk en vervolgens de elektrode op een geschikte afstand te scheiden om een boog te produceren.
Typen Booglassen
Volgende zijn de verschillende typen booglassen processen:
- Gebogen metaalbooglassen (MMAW)
- Vuldraadbooglassen (FCAW)
- Onderpoederbooglassen (SAW)
- Elektro-slaklassen (ESW)
- Boogstiftlassen
#1 Gebogen Metaalbooglassen (MMAW)
Ook bekend als handmatig metaalbooglassen, fluxbeschermde booglassen, of staaflassen. Bij deze lasmethode wordt de boog opgeschlagen tussen de metalen staaf of elektrode (fluxgecoat) en het werkstuk; het oppervlak van zowel de staaf als het werkstuk smelt om een letselbad te vormen.
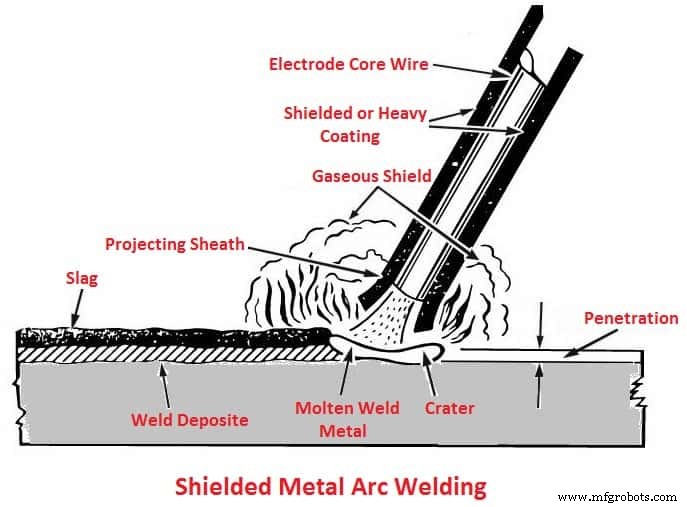
De gelijktijdige smelting van de fluxcoating op de staaf creëert gas en slak, die het letsel beschermen tegen de omringende omgeving. Gebogen metaalbooglassen is een veelzijdig proces ideaal voor het lassen van ferro- en non-ferromaterialen met diktes van het materiaal in alle posities.
#2 Vuldraadbooglassen (FCAW)
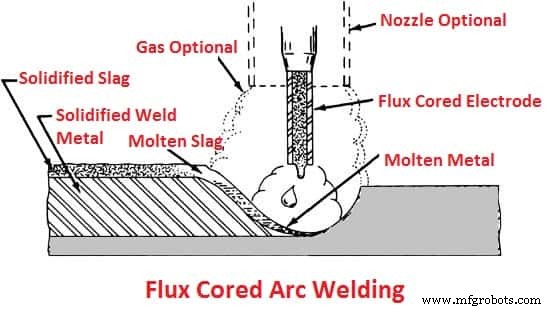
Deze typen booglassen processen gebruiken een continu gevoede vulkerne elektrode en een constantspanningsvoeding, die een constante booglengte garandeert. Dit proces gebruikt ofwel een beschermingsgas of alleen een door flux gegenereerd gas om bescherming tegen verontreiniging te bieden.
#3 Onderpoederbooglassen (SAW)
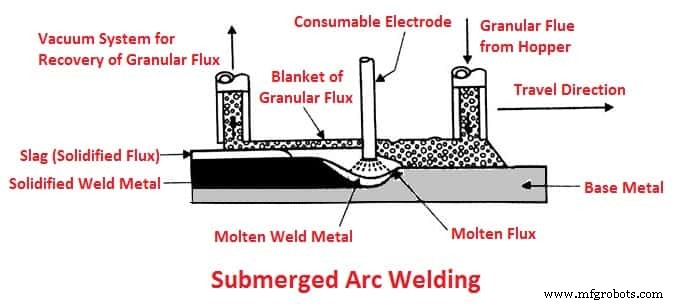
Bij onderpoederbooglassen is het een proces waarbij continu gevoede elektrode en een dekking van smeedbare fluxes geleidend worden wanneer gesmolten, en een stroompad bieden tussen het deel en de elektrode. Deze flux helpt ook spatten en vonken te voorkomen, terwijl rook en ultraviolette straling worden onderdrukt.
#4 Elektro-slaklassen (ESW)
Elektro-slaklassen wordt als een verticaal proces toegepast, om dikke platen (boven 25 mm) in één pas te lassen. De ESW vertrouwt op een elektrische boog voordat een additionele stroom begint de boog te blussen. De flux smelt naarmate de draadverbrauchs Elektrode in het gesmolten bad wordt gevoerd, wat gesmolten slak boven het bad vormt.
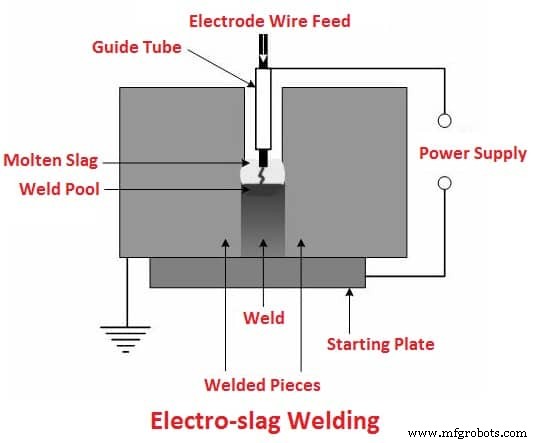
De warmte om de draad en platenuiten te smelten wordt gegenereerd door de weerstand van de gesmolten slak tegen de doorstroming van elektrische stroom. Twee watergekoelde koperen schuiven volgen de voortgang van het proces en voorkomen dat gesmolten slak sluit.
#5 Boogstiftlassen
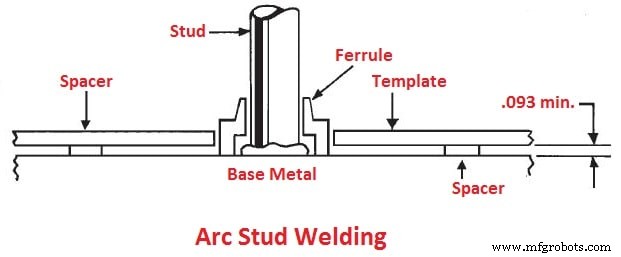
Het boogstiftlassen lijkt op flitslassen; stiftlassen verbindt een moer of bevestigingsmiddel, meestal een flens met een knop die smelt om aan een ander metaalstuk te hechten.
Lees ook: Hoe Werkt Onderwaterlassen? en Typen Onderwaterlassen
Booglassen Procedure
Wanneer de boog verkregen is, smelt de zo geproduceerde intense warmtepenetratie het werkstuk onder de boog snel, vormend een bad van gesmolten metaal dat lijkt te worden uit het bad geduwd door de blast van de boog.
Een kleine depressie wordt in het werkstuk gevormd en het gesmolten metaal wordt rond de rand van deze depressie afgestort, wat de boogkrater genoemd wordt. De slak wordt gereinigd nadat het letsel is afgekoeld.
Eenmaal gestart, moet de boog met een gelijkmatige snelheid langs de gewenste letsellijn worden voortgezet. De smelting moet voldoende diepte bereiken onder de oorspronkelijke oppervlakken van de te verbinden metalen om de gewenste letsel te verkrijgen. Dit heet het verkrijgen van de juiste doorpenetratie.
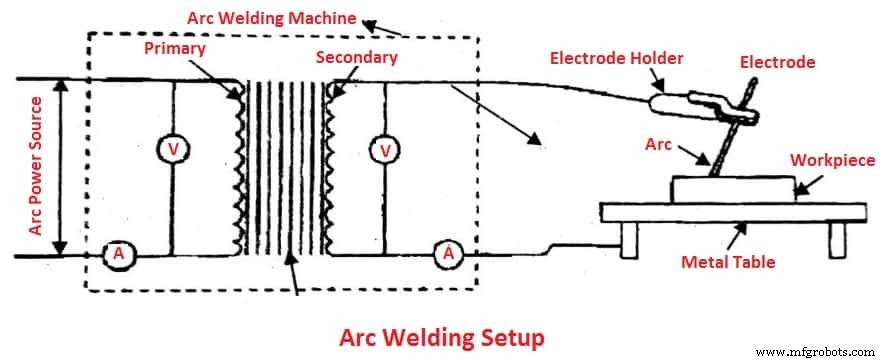
Gelijke of wisselstroom kan voor booglassen worden gebruikt, maar gelijkstroom wordt voor de meeste doeleinden bevorzugd. Wanneer het werkstuk is aangesloten op de +pool van een Gelijkstroom lasmachine en de -pool op een elektrodehouder, heet de lasopstelling rechte polariteit.
Wanneer het werkstuk echter is aangesloten op - en de elektrode op een +pool, dan heet de lasopstelling omgekeerde polariteit. De rechte polariteit is nuttiger voor sommige lassen, terwijl voor andere lassen omgekeerde polariteit gebruikt moet worden.
Veiligheidsvoorschriften voor Booglassen
Eigenlijk is lassen geen gevaarlijke beroep als de juiste voorzorgsmaatregelen in acht worden genomen. Dit vereist continue bewustzijn van gevaren en gewoonteveilige voorzorgsmaatregelen door de lasser.
- Zorg ervoor dat booglassenapparatuur correct geïnstalleerd, geaard en in goede werking is.
- Draag altijd beschermende kleding geschikt voor lassen,
- Draag altijd de juiste oogbescherming tijdens het lassen.
- Houd uw werkruimte schoon en zorg ervoor dat geen brandbare of explosieve materialen in of nabij de werkruimte zijn.
- Las niet in een gesloten ruimte en afgedichte containers die brandstoffen bevatten zonder speciale voorzorg.
- Gebruik automatische afzuiging op het punt van lassen bij lassen van lood, chroom, mangaan, brons, messing, cadmium, zink, of verzinkte stalen.
- Wanneer het nodig is om in een vochtig of nat gebied te lassen, sta op een droog geïsoleerd platform, of draag rubberen laarzen.
- Als het nodig is de lengte van de laskabel te verlengen, zorg dat alle elektrische verbindingen geïsoleerd zijn.
- Wanneer de elektrodehouder niet in gebruik is, hang hem op de vorgesehene beugels.
- Werp elektrode-restjes in een geschikte container, want restjes op de vloer zijn een veiligheidsrisico.
- Las niet in de buurt van ontvettingsoperaties.
- Terwijl u boven de grond werkt, zorg ervoor dat het gerust, de ladder of het werkvlak solid is.
Lees ook: Verschil Tussen TIG en MIG Lassen
Booglassen Apparatuur
Volgende zijn de verschillende apparatuur die in booglassen wordt gebruikt:
- Wissel- of Gelijkstroommachine
- Elektrode
- Elektrodehouder
- Kabels, kabelconnectoren
- Kabelstekker
- Slakhamer
- Aardklemmen
- Draadborstel
- Helm
- Veiligheidsbril
- Handen handschoenen
- Schorten, mouwen; enz.
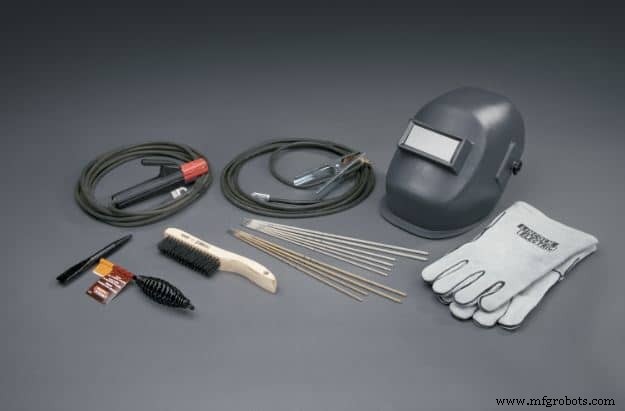
Een reden voor de brede acceptatie van het booglassenproces is de eenvoud van de benodigde apparatuur. De apparatuur bestaat uit de volgende items.
- Lasstroombron
- Elektrodehouder
- Aardklem
- Laskabels en connectoren
- Accessoire apparatuur (slakhamer, draadborstel)
- Beschermende apparatuur (helm, handschoenen, enz.)
1. Lasstroombron
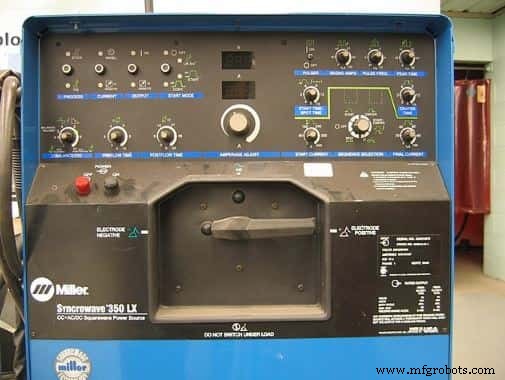
Deze lasmethode gebruikt ofwel AC of DC, maar in elk geval moet de geselecteerde stroombron van het constantstroomtype zijn. Dit type stroombron levert relatief constante amperage of lasstroom ongeacht booglengtevariaties door de operator.
2. Elektrodehouder
De elektrodehouder verbindt met de laskabel en zet de elektrode aan. Geïsoleerde handvatten worden gebruikt om de elektode naar het letsel te leiden.
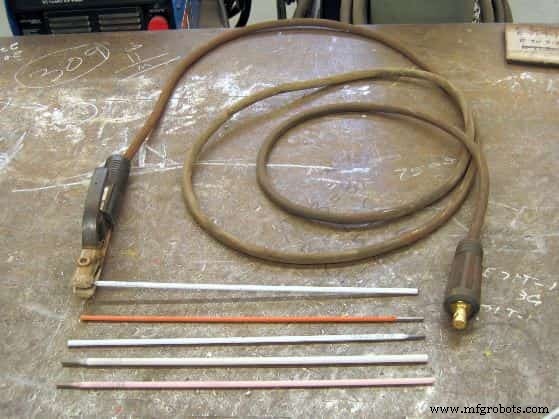
En de elektrode boven het letsel voeden en de elektrode in het letselbad voeden. Elektrodehouders zijn in verschillende maten beschikbaar en worden gewaardeerd op hun stroomdraagcapaciteit.
3. Aardklem
De aardklem wordt gebruikt om de aardkabel met het werkstuk te verbinden, direct aangesloten op het werk of op de tafel of fixatie waarop het werkstuk gepositioneerd is.
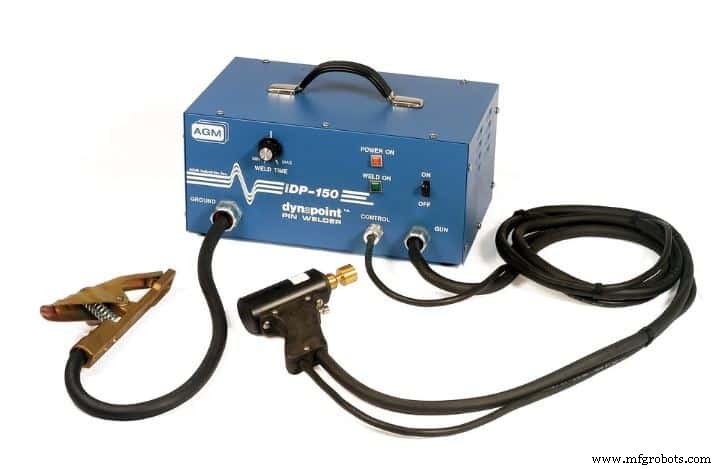
Als onderdeel van het lascircuit, moet de aarklem in staat zijn om lasstroom te geleiden zonder oververhitting door elektrische weerstand.
4. Laskabels
Elektrodekabel en aardkabel zijn essentiële delen van het lascircuit. Ze moeten zeer flexibel zijn en een zware, hittebestendige isolatie hebben.
Verbindingen in de elektrodehouder, aardklem en op de stroombron moeten gesoldeerd of goed gecrimpt zijn om lage elektrische weerstand te garanderen.
De dwarsdoorsnede van een kabel moet voldoende groot zijn om lasstroom met minimale spanningsval toe te laten. Toenemende kabel lengte vereist toenemende kabeldiameter om weerstand en spanningsval te verminderen.
5. Accessoire Apparatuur (slakhamer, draadborstel)
Nu zijn de meeste lassers het eens dat het nodig is om de slak van het letselmetaal te verwijderen. U vraagt u misschien af hoe slak te verwijderen. Dit proces is heel eenvoudig en duurt maar enkele seconden.
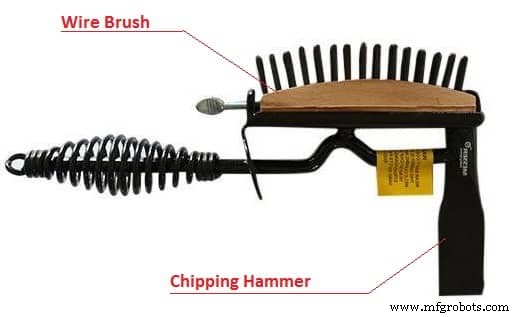
De slak is niet ontworpen om sterk aan het letsel te hechten, alles wat nodig is, is iets als een slakhamer of draadborstel. We moeten zeggen: hoe beter de letsel, hoe minder het aan de slak hecht. Dus als uw lassen goed zijn, hoeft u alleen maar te tikken.
6. Beschermende Apparatuur (helm, handschoenen, enz.)
De stralen van de metalen boog zijn hoog in infrarood en ultraviolette straling. Deze zijn gevaarlijk voor de ogen, het gezicht en de huid van de lasser. Hij moet beschermd worden tegen deze stralen alsook de helderheid van de boog.
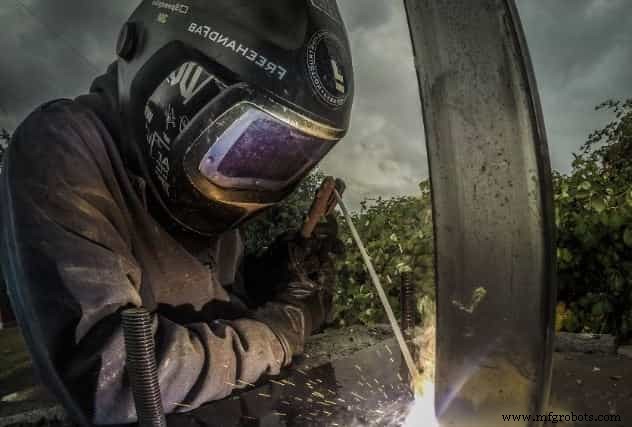
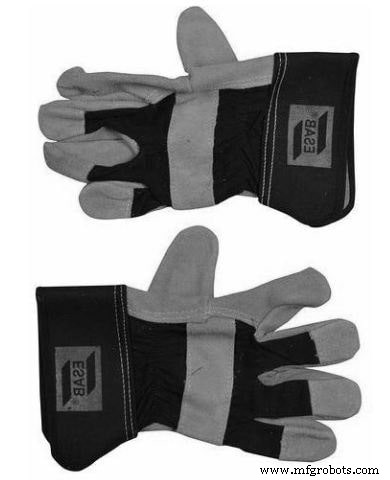
Handschermen en helmen helpen de operator zijn gezicht en ogen te beschermen tegen boogstralen. Ze zijn gemaakt van lichtgewicht materiaal. Het handscherm of de helm mag niet zwaarder zijn dan 600 gram. Ze moeten groot genoeg zijn om het hele gezicht en de ogen te beschermen tegen gereflecteerde stralen.
7. Elektroden voor Booglassen
Zowel niet-opnamebare als opnamebare elektroden worden voor booglassen gebruikt. Niet-opnamebare elektroden kunnen gemaakt zijn van koolstof, grafiet of wolfram, die niet verbruiken tijdens de lasoperatie.
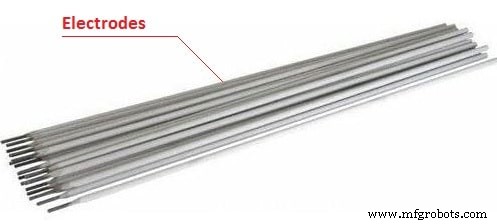
Opnamebare elektroden kunnen van diverse metalen gemaakt zijn, afhankelijk van hun doel en de chemische samenstelling van de te lassen metalen. Deze opnamebare elektroden kunnen ingedeeld worden in kaal en gecoate.
Voordelen van Booglassen
Volgende zijn de voordelen van booglassen:
- Lage kosten lasapparatuur.
- Snellere lasoperatie vergeleken met gaslassen.
- Lage kosten van de lasoperatie.
- Relatief eenvoudige en veelzijdige techniek.
- Het vereist een relatief kleine variëteit aan elektroden.
- Bekleding op de elektrode kan beschermingsgassen, legeringselementen en andere essentiële materialen tegen relatief lage kosten leveren.
- Lasapparatuur is beheersbaar en kan eenvoudig worden onderhouden.
Nadelen van Booglassen
Volgende zijn de nadelen van booglassen:
- Warmte-invoer en vulmateriaalafzetting kunnen niet gescheiden worden.
- Het elektrodemateriaal wordt verspild in de vorm van ongebruikte uiteinde, slak & gas.
- Er is meer kans op slakinclusies in de letsel.
- Als de elektrode niet goed gedroogd is, kan vocht de kwaliteit van het letselmetaal verlagen.
- Metaalspatten & Booguitbuiging zijn algemene problemen van dit proces.
- Dunne werkstukken kleiner dan 3 mm zijn moeilijk te lassen.
Toepassingen van Booglassen
Volgende zijn de toepassingen van booglassen:
- Dit proces wordt veel gebruikt in algemene constructie & fabricage in scheepsbouw, op pijpleidingen, en voor onderhoudswerk, omdat de apparatuur draagbaar is en eenvoudig onderhouden kan worden.
- Het is nuttig voor werken in afgelegen gebieden, waar een draagbare brandstofaangedreven generator als stroomvoorziening wordt gebruikt.
- Het proces is het best geschikt voor werkstukdikte van 3 tot 19 mm, hoewel dit bereik gemakkelijk uitgebreid kan worden door geschoolde operators met meervoudige pas technieken.
Download PDF van dit artikel
Conclusie
We hopen dat alle vragen over het Booglassen Proces beantwoord zijn. Mocht u nog vragen hebben over Typen Booglassen, neem dan contact met ons op of laat een reactie achter.
Dat is het, bedankt voor het lezen. Als u ons artikel leuk vindt, deel het dan met uw vrienden. Heeft u vragen over elk onderwerp? Laat een reactie achter in de commentaarsectie.
Abonneer u op onze nieuwsbrief om op de hoogte te blijven van nieuwe artikelen.
Industriële technologie
- Plasma Booglassen (PAW): Procesoverzicht, Onderdelen en Werking
- 5 Essentiële Lasteverbindingstypen: Ontwerp, Kwaliteit en Kostenimpact
- Lassen Uitgelegd: Definitie, Typen en Toepassingen
- Gas Wolfram Boog Lassen (TIG) Begrepen – Proces, Voordelen en Toepassingen
- Booglassen begrijpen: typen, werking en belangrijkste voordelen
- Laserlassen Uitgelegd: Technieken, Types en Industriële Toepassingen
- Weerstandlassen Uitgelegd: Types, Processen en Voordelen
- Fluxkernbooglas (FCAW): Het Proces Beheersen met Onze Complete Gids
- Koolstofbooglassen (CAW): Proces, Uitrusting en Moderne Toepassingen
- Onderpoederbooglassen (SAW) Uitgelegd: Uitgebreide Gids
- SMAW (Staftelektrodelassen): Complete Gids