



Ultrasonische bewerking uitgelegd: principes, voordelen en toepassingen
In dit artikel leert u wat ultrasonische bewerking is? hoe werkt het? onderdelen, toepassingen, voordelen, en nadelen van ultrasonische bewerking. Download het gratis PDF bestand van dit artikel aan het einde ervan.
Ultrasonisch bewerkingsproces
Wat is Ultrasonisch?
De term ultrasonisch wordt gebruikt om een trilling golf van de frequentie te beschrijven, het is boven de bovengrens van de frequentie van het menselijk oor, d.w.z. boven 16 kHz.
Het apparaat voor het converteren van elk type energie in ultrasone golven is de ultrasonische transducer.
Deze elektrische energie wordt omgezet in mechanische trillingen. En hiervoor wordt het piezo-elektrische effect gebruikt in de magnetostrictie getoond door natuurlijke of synthetische kristallen of sommige metalen.
Magneto-strictie betekent dat de verandering in amplitude die optreedt in ferromagnetische materialen onderworpen is aan een wisselend magneetveld.
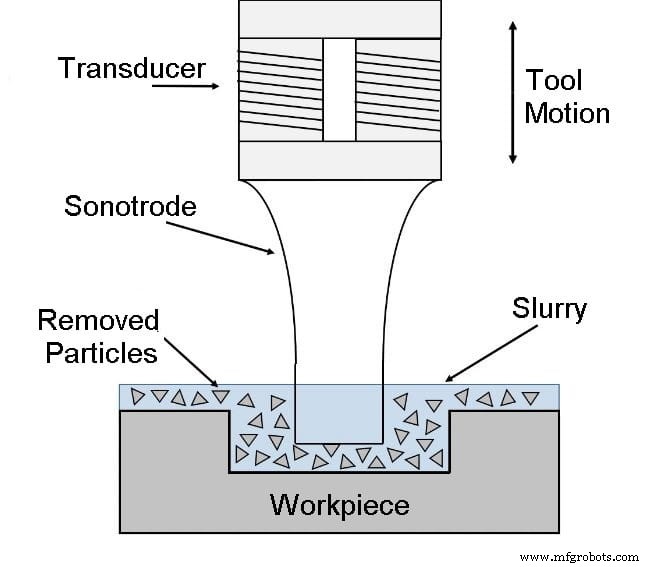
In ultrasonische bewerking, een gereedschap dat longitudinal trilt op 20 kHz tot 30 kHz met een amplitude tussen 0,01 mm tot 0,06 mm wordt op het werkoppervlak gedrukt met een lichte kracht.
Als het gereedschap trilt met een specifieke frequentie, stroomt een abrasieve slib, meestal een mengsel van abrasieve korrels en water van vaste verhouding (20% – 30%), onder druk door de gereedschap-werkstuk interface.
De impactkracht voortkomend uit de trilling van het gereedschapeinde en de stroom van slib door de werk-gereedschap interface veroorzaakt eigenlijk duizenden microscopische korrels om het werkmateriaal te verwijderen door abrasie. Het gereedschap heeft dezelfde vorm als de te bewerken kaviteit.
De methode wordt ingezet om harde en bros materialen te bewerken die ofwel elektrisch geleidend of niet-geleidend zijn. Analyse van het mechanisme van materiaalverwijdering door het USM proces geeft aan dat het soms Ultrasonisch Slijpen (USG) genoemd kan worden
Werkprincipe van ultrasonische bewerking
De figuur toont de ultrasonische bewerkingsoperatie. De elektronische oscillator en versterker, ook bekend als de generator, converteert de beschikbare elektrische energie van lage frequentie naar hoge-frequentie vermogen van de orde van 20 kHz wat geleverd wordt aan de transducer.
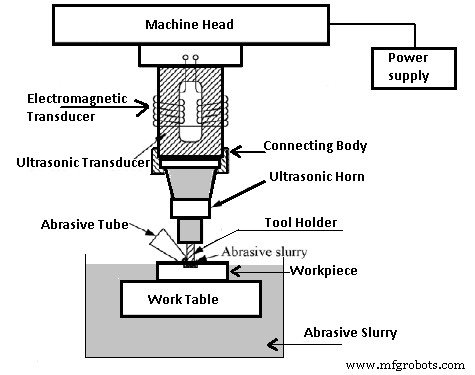
De transducer werkt door magnetostrictie. De hoge-frequentie voeding activeert de stapel van het magnetostrictieve materiaal wat longitudinale trillingsbeweging van het gereedschap produceert. De amplitude van deze trilling is ontoereikend voor snijdoeleinden. Dit wordt daarom overgedragen aan het penetrerende gereedschap door een mechanisch focusseringsapparaat dat een intense trilling van de gewenste amplitude aan het gereedschapeinde voorziet.
Het mechanische focusseringsapparaat wordt soms een snelheidstransformator genoemd. Dit is een getapte steel of 'hoorn' genoemd. De bovenste kant wordt geklamd of gebrazeerd aan de onderkant van het magnetostrictieve materiaal. De onderste kant is voorzien van middelen voor het bevestigen van het gereedschap.
Al deze onderdelen, inclusief het gereedschap gemaakt van laag-koolstof of roestvrij staal tot de vorm van de gewenste kaviteit, fungeren als één elastisch lichaam dat de trillingen naar de top van het gereedschap overbrengt.
Lees: Typen onconventionele bewerkingsprocessen
De veelvoorkomend gebruikte abrasieven zijn
aluminiumoxide (alumina), boorcarbide, siliciumcarbide, en diamantstof. Boor is het duurste abrasieve materiaal en het beste geschikt voor het snijden van wolframcarbide, gereedschapstaal, en edelstenen. Silicium vindt de meest toepassing. Voor het snijden van glas en keramiek, wordt alumina als het beste gevonden.
Het abrasieve slib wordt naar de werk-gereedschap interface verspreid door te pompen. Een gekoeld koelsysteem wordt gebruikt om het abrasieve slib af te koelen tot een temperatuur van 5 tot 6 °C. Een goede methode is om het slib in een bad in de snijzone te houden.
De grootte van het abrasief varieert tussen 200 grit en 2000 grit. Grove graden zijn goed voor ruwbewerking, terwijl fijne graden, zeg 1000 grit, worden ingezet voor afwerking. Verse abrasieven snijden beter en het slib moet daarom periodiek vervangen worden
Nauwkeurigheid van USM
De maximum penetratiesnelheid in zachte en bros materialen zoals zachte keramiek is van de orde van 20 mm/min, maar voor harde en zachte materialen is de penetratiesnelheid lager. Dimensionale nauwkeurigheid tot t0,005 mm is mogelijk en oppervlakteafwerkingen tot een Ra waarde van 0,1-0,125 micron kunnen verkregen worden.
Een minimum hoekstraal van 0,10 mm is mogelijk om af te werken. Het bereik van maten van USM machines varieert van een lichte draagbare type met een input van ongeveer 20 W tot zware machines die een input tot 2 kW nemen.
Beperkingen van het proces
De hoofbeperking van het proces is zijn relatief lage metaalsnijsnelheden. De maximum metaalverwijderingssnelheid is 3 mm³/s en het energieverbruik is hoog. De diepte van cylindrische gaten is momenteel beperkt tot 2,5 keer de diameter van het gereedschap.
Slijtage van het gereedschap vergroot de hoek van het gat, terwijl scherpe hoeken afgerond worden. Dit impliceert dat gereedschapvervanging essentieel is in de productie van nauwkeurige blinde gaten. Ook is het proces beperkt, in zijn huidige vorm tot het bewerken van oppervlakken van vergelijkbaar kleine afmetingen.
Recente ontwikkeling
Recent heeft een nieuwe ontwikkeling in ultrasonische bewerking plaatsgevonden waarbij een gereedschap geïmpregneerd met diamantstof wordt gebruikt en geen slib wordt gebruikt. Het gereedschap wordt op ultrasone frequenties getrild alsook geroteerd. Als het niet mogelijk is om het gereedschap te roteren, kan het werkstuk geroteerd worden.
Deze innovatie heeft enkele van de nadelen van het conventionele proces in het boren van diepe gaten weggenomen. Bijvoorbeeld, de gatafmetingen kunnen binnen +0,125 mm gehouden worden. Gaten tot 75 mm diepte zijn geboord in keramiek zonder enige daling in de bewerkingsnelheid zoals ervaren in het conventionele proces.
Toepassing van ultrasonische bewerking
De eenvoud van het proces maakt het economisch voor een wijd bereik aan toepassingen zoals:
- Het creëren van ronde gaten en gaten van elke vorm waarvoor een gereedschap gemaakt kan worden. Het bereik van verkrijgbare vormen kan vergroot worden door het werkstuk tijdens het snijden te bewegen.
- Bewerkingsoperaties zoals boren, slijpen, en frezen operaties op alle materialen geleidend en niet-geleidend.
- Bewerken van glas, keramiek, wolfram, en andere harde carbiden, edelstenen zoals synthetische robijn.
- In het snijden van draaden in componenten gemaakt van harde metalen en legeringen door het werkstuk of het gereedschap te roteren en te translateren.
- In het maken van wolframcarbide en diamant draaddijken en sterven voor smeden en extruderprocessen.
- Het in staat stellen van een tandarts om een gat van elke vorm in tanden te boren zonder pijn te creëren.
Voordelen en nadelen van ultrasonische bewerking
Voordelen
- Extreem harde en bros materialen kunnen gemakkelijk bewerkt worden.
- Hoog nauwkeurige profielen en goede oppervlakteafwerking kunnen gemakkelijk verkregen worden.
- Het bewerkte werkstuk is vrij van spanningen.
- De metaalverwijderingssnelheid is laag.
- Vanwege geen warmteopwekking in het proces, blijven de fysische eigenschappen van het werkmateriaal onveranderd.
- De operatie is geruisloos.
- De bediening van de apparatuur is vrij veilig.
Nadelen
- De metaalverwijderingssnelheid is laag.
- De initiële apparatuurkosten zijn hoger dan conventionele werktuigmachines.
- Dit proces past niet voor zware metaalverwijdering
- De kosten van gereedschapping zijn ook hoog.
- Moeilijkheden worden ondervonden bij het bewerken van zachtere materialen
- Energieverbruik is tamelijk hoog.
- De grootte van de kaviteit die bewerkt kan worden is beperkt.
Conclusie
Ultrasonische bewerking heeft veel voordelen in de productie-industrie. Ik hoop dat ik alles over USM heb gedekt. Als u vragen heeft over dit onderwerp, kunt u vragen in de reacties.
Als u dit artikel nuttig vond, deelt u het dan met uw vrienden.
Abonneer u op onze nieuwsbrief [Het is GRATIS]
Industriële technologie
- Hoe een slaanmachine werkt: Praktische gids met principes, onderdelen en toepassingen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische Bewerking Uitgelegd: Werking, Types en Toepassingen
- Abrasieve Straalbewerking: Componenten, Mechanica en Practische Toepassingen
- Waterstraalbewerking: Principes, Toepassingen en Voordelen
- Ultrasoonbewerking: Principes, Voordelen en Toepassingen
- Ultrasonische bewerking: principes, proces en belangrijke voordelen
- Ultrasonische Bewerking (UB): Onderdelen, Proces, Toepassingen & Voordelen – PDF Gids