



Lasproces uitgelegd: typen, technieken & praktische toepassingen
In dit artikel leert u wat lasen is? 10 verschillende typen lasprocessen met hun werking, voordelen, nadelen, toepassingen, en meer.
En u kunt het PDF-bestand van dit artikel aan het einde downloaden.
Wat is lasen?
Lassen is een permanent verbindingsproces waarin twee stukken metaal samengebracht worden om één stuk te vormen door de metalen te verwarmen tot hun smeltpunten. Additioneel metaal, ook vulmetaal genoemd, wordt tijdens het verwarmenproces toegevoegd om de twee stukken samen te binden.
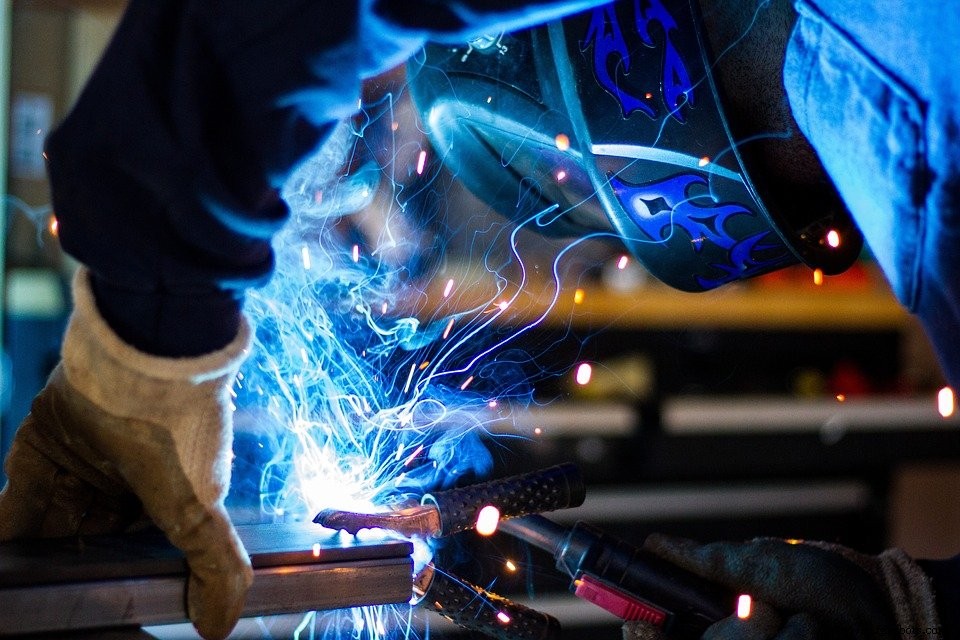
In het algemeen is het een proces waarin twee metalen stukken gelijksoortig (of) ongelijksoortig kunnen worden verbonden door ze te verwarmen tot een temperatuur hoog genoeg om de metalen te smelten met (of) zonder toepassing van druk en met (of) zonder hulp van vulmateriaal.
Lasmachine
Een lasmachine wordt gebruikt om de warmte te creëren en het vulmetaal toe te passen. Het vulmetaal wordt geleverd om de verbinding te vormen, hetzij van de elektrode zelf (of) door vulmateriaal. De temperatuur van de geproduceerde warmte is in de orde van 6000° tot 7000°C. Laten we bespreken wat de verschillende typen lasprocessen zijn, en hoe ze in de industrie gebruikt worden?
Lees ook:
- TIG & MIG Lassen: Verschil tussen TIG en MIG lassen
- Hoe werkt onderwaterlassen? en typen onderwaterlassen
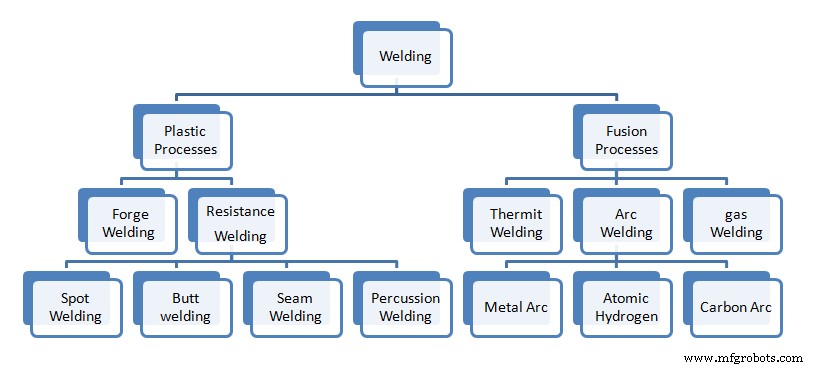
Typen lasprocessen
De volgende zijn typen lasprocessen volgens de methode van warmteopwekking:
- MIG lassen
- Electrodelasen
- TIG lassen
- Plasma boog lassen
- Elektronenstraal lassen
- Laserstraal lassen
- Gaslassen
- Vuldraad booglassen
- Atoomwaterstof lassen
- Elektroslag lassen
1. MIG Lassen
MIG lassen staat voor metaal inerte gas lassen. Dit MIG lasproces wordt ook geïdentificeerd als gas metaal boog lassen (GMAW) wat u ook draadlassen kunt noemen.
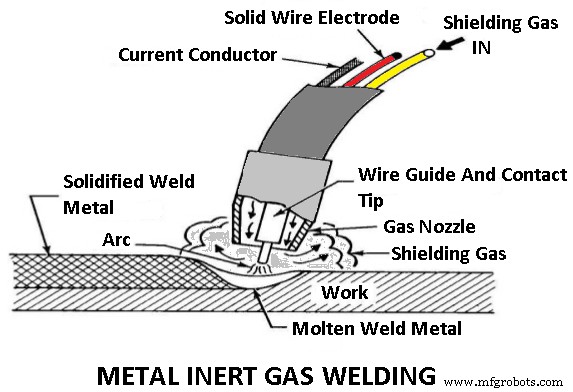
In deze typen lassen, werkt een dunne draad als de elektrode welke gevoerd wordt van een spoel bevestigd op een pistool door een flexibele buis en komt uit de mondstuk op het laspistool of brander. De draad wordt continu gevoerd wanneer de trekker op het laspistool ingetrokken wordt.
2. Beschermde metaal boog lassen (SMAW)
Het wordt ook geïdentificeerd als handbediende metaal boog lassen, flux beschermde boog lassen, of elektrodelasen. In dit type lasproces wordt de boog ontstoken tussen de metalen staaf of elektrode (flux gecoat) en het werkstuk, het oppervlak van zowel de staaf als het werkstuk smelt om een lasbad te creëren.
De gelijktijdige smelting van de fluxcoating op de staaf zal gas en slak produceren, wat de lasverbinding van de omgeving afschermt. Beschermde metaal boog lassen is een veelzijdig proces ideaal voor het verbinden van ferrode en niet-ferrode materialen met de dikte van het materiaal in alle posities.
3. TIG Lassen
TIG lassen staat voor wolfram inerte gas boog lassen, van de Amerikaanse lasvereniging wordt het ook geïdentificeerd als (GTAW). Dit lasproces wordt ook wel gaslassen genoemd.
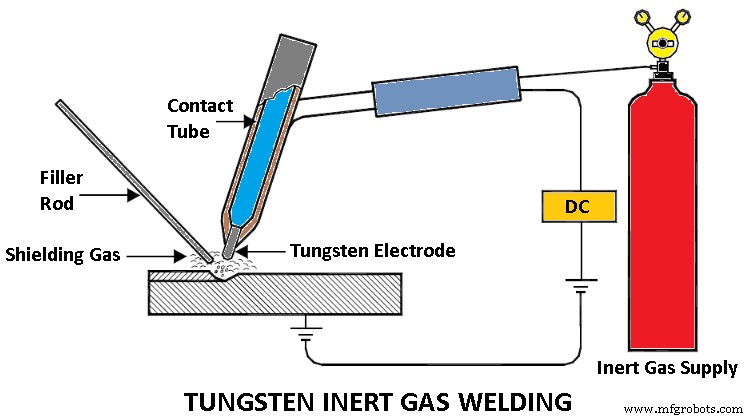
TIG lassen gebruikt een wolframelektrode omdat wolfram een hoog smeltpunt heeft. Wanneer we de tig las elektrode nemen, wordt het heet maar het smelt niet, we zeggen dat het een niet-verbruikbare elektrode is. Niet-verbruikbare elektroden betekenen niet dat het voor altijd duurt en het betekent dat het niet smelt en deel van de las wordt.
4. Plasma boog lassen (PAW)
Plasma boog lassen (PAW) is een booglasproces dat gebruikmaakt van warmte gegenereerd door een gecomprimeerde boog tussen een wolfram niet-verbruikbare elektrode en werkstuk (overgedragen boogproces) of watergekoelde beperkende mondstuk (niet-overgedragen boogproces).
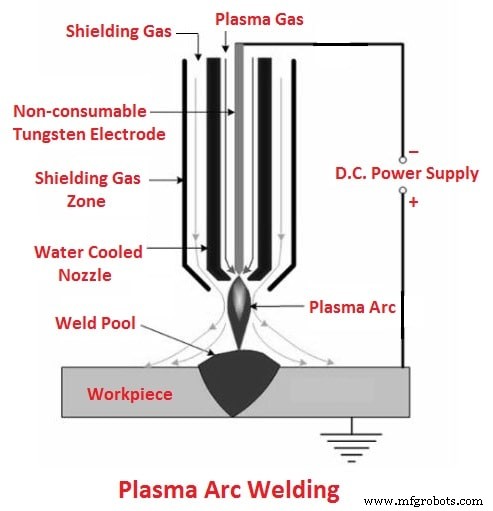
Het plasma is een gasmengsel van positieve ionen, elektronen, en neutrale gasmoleculen. Het overgedragen boogproces creëert plasmastralen van hoge energiedichtheid en kan gebruikt worden voor hoge-snelheid lassen en snijden van keramiek, koperlegeringen, stalen, aluminium, nikkellegeringen, en titaniumlegeringen.
5. Elektronenstraal lassen (EBW)
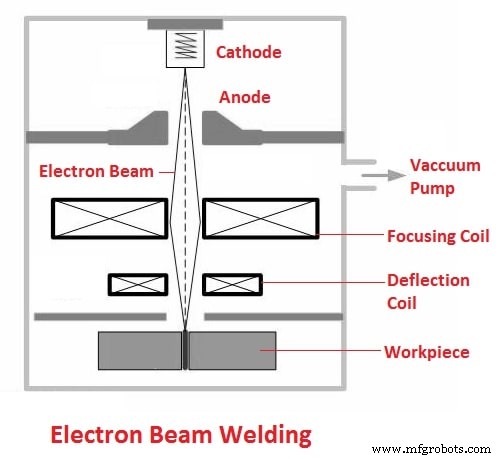
Elektronenstraal lassen is een lasproces dat de warmte toepast gecreëerd door een bundel van hoge-energie elektronen. De elektronen raken het werkstuk en hun kinetische energie wordt omgezet in thermische energie het metaal verwarmen zodat de randen van het werkstuk verbonden kunnen worden en een las wordt gevormd na uitharding.
EBM is ook een vloeistoftoestand lasproces. In welke, de metaal-tot-metaal verbinding wordt gemaakt in een vloeibare of gesmolten toestand. Het wordt ook beschreven als een lasproces omdat het elektronen kinetische energie accepteert om twee metaalwerkstukken te verbinden.
6. Laserstraal lassen (LBW)
Laserstraal lassen (LBW) is een lasproces, waarin warmte gevormd wordt door een hoge-energie laserstraal gericht op het werkstuk. De laserstraal verhit en smelt de einden van het werkstuk, een verbinding makend.
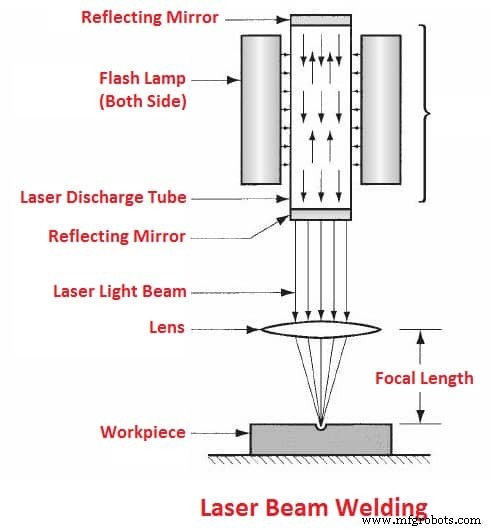
In laserlassen (LBM) wordt de verbinding gevormd als een reeks overlappende puntlassen of als een continue las. Laserlassen wordt ingezet in de elektronica, communicatie, en luchtvaartindustrie, om medische en wetenschappelijke apparatuur te produceren, kleine componenten inkorporerend.
7. Gaslassen
Gaslassen wordt uitgevoerd door de zijkanten of oppervlakken die verbonden moeten worden te smelten door gasvlam en het gesmolten metaal te laten samen vloeien, dus een solide continue verbinding creërend bij afkoeling.
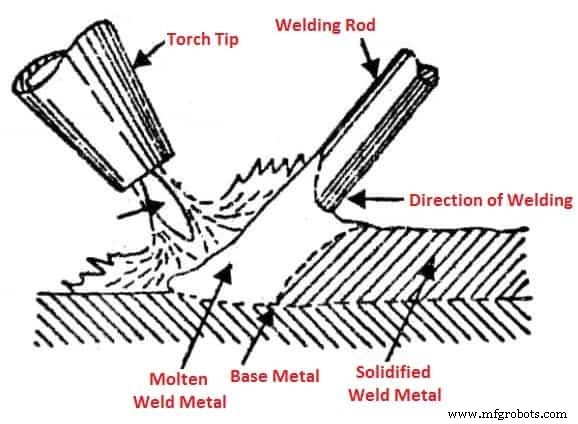
Zuure-acetyleen mengsels worden in veel grotere mate gebruikt dan anderen en hebben een prominente positie in de lasindustrie. De temperatuur van de zuur-acetyleen vlam in het heetste gebied is ongeveer 3200°C, terwijl de temperatuur bereikt in de zuur-waterstof vlam ongeveer 1900°C is.
8. Vuldraad booglassen (FCAW)
Dit type lassen is bijna vergelijkbaar met MIG lassen. Feitelijk kunnen MIG lastoestellen vaak vuldraad booglassen uitvoeren. In dit lassen, heeft de draad een kern van flux die een gasschild vormt rond de las. Dit vermindert de eis voor externe gasvoorziening.
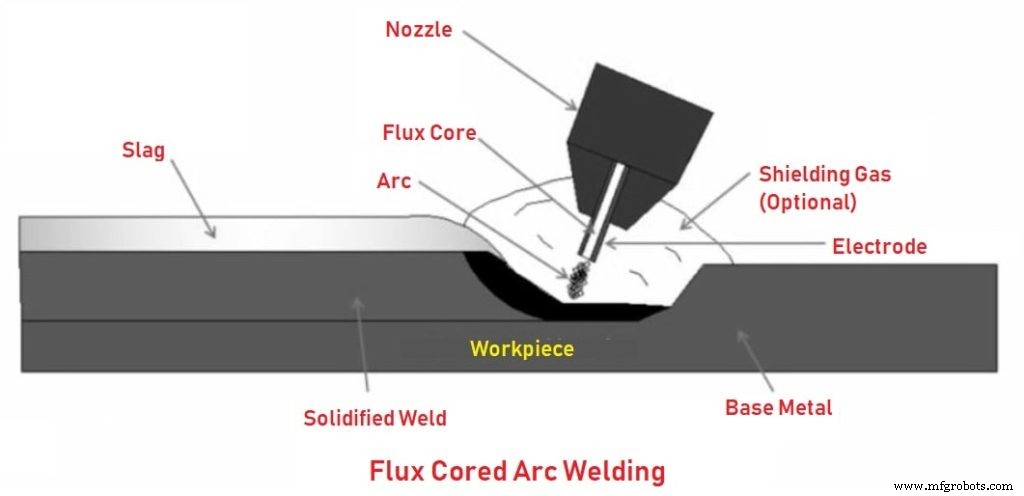
FCAW is beter geschikt voor ruwe, zware metalen omdat het een hoge-warmte lasproces is. Het wordt doorgaans gebruikt voor zware apparatuurreparatie voor dit doel. Het is een proces dat niet te veel afval produceert. Omdat er geen behoefte is aan extern gas, kost het ook minder.
9. Atoomwaterstof lassen
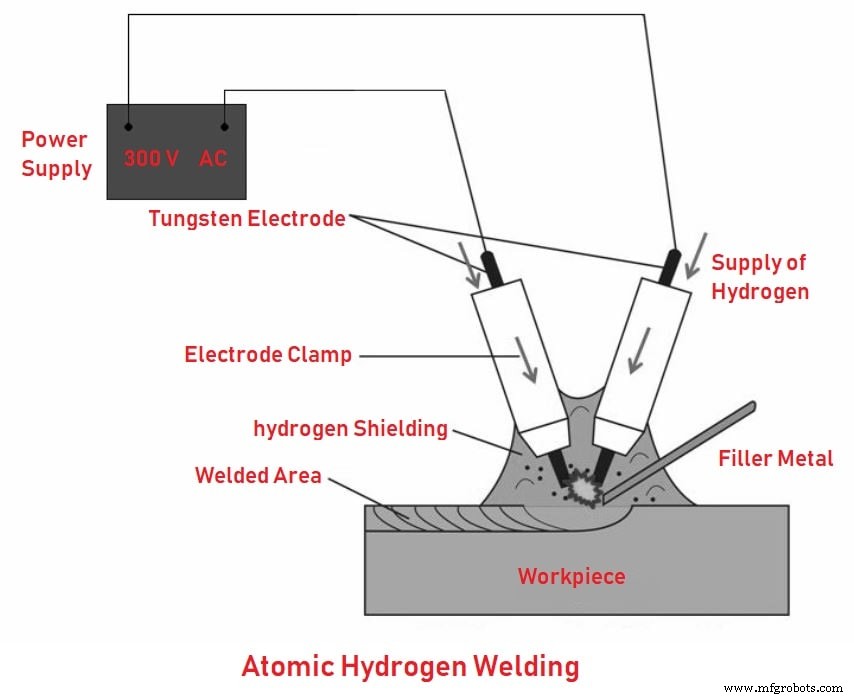
Atoomwaterstof lassen is een extreem hoge-temperatuur vorm van lassen bekend als boog-atoom lassen. Dit type lassen vereist het gebruik van waterstofgas om twee elektroden gevormd van wolfram te beschermen. Het kan temperaturen bereiken boven een acetyleenbrander en het kan gedaan worden met of zonder vulmetaal.
10. Elektroslag Lassen
Het is een geavanceerd lasproces dat gebruikt wordt om de dunne einden van twee metalen stukken verticaal samen te verbinden. In plaats van de las wordt gebruikt aan de buitenkant van een verbinding, vindt het plaats tussen de einden van de twee stukken.
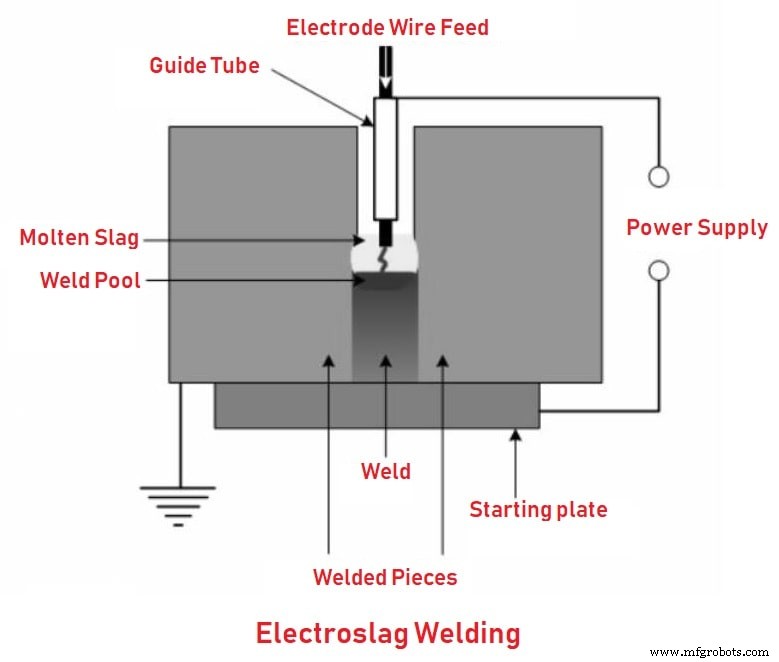
Een koperen elektrodedraad wordt door een metalen leidingsbuis gevoed die zal fungeren als vulmetaal. Wanneer stroom toegevoegd wordt, wordt de boog geproduceerd, en een las wordt gestart onder de naad en langzaam omhoog bewogen, een las creërend op de plaats van de naad.
Typen lasposities
Hieronder volgen de vier hoofdtypen lasposities:
- Platte positie (1G en 1F)
- Horizontale positie (2G en 2F)
- Verticale positie (3F en 3G)
- Bovenste positie (4G en 4F)
1. Platte positie
Het meest voor de hand liggende type om uit te voeren is de plate positie, soms de neerhand positie genoemd. Dit betreft lassen aan de bovenkant van de verbinding. In dit geval wordt het gesmolten metaal naar beneden getrokken aan de verbinding. Het resultaat is een snellere en makkelijkere las.
In 1G en 1F, verhoudt nummer 1 zich tot de plate positie, terwijl letter G is voor een keergatlas en letter F is voor een filetlas.
2. Horizontale positie (2G en 2F)
Dit is een moeilijkere positie dan de plate positie en vereist meer vaardigheid van de lasoperator om het te corrigeren.
2G is een keergatlaspositie die het plaatsen van de lasas in een horizontaal vlak of bijna horizontaal omvat. Voor het gezicht van de las, moet het ongeveer in een verticaal vlak liggen.
2F is een filetlaspositie, waarin lassen wordt uitgevoerd op de bovenzijde van oppervlakken die bijna horizontaal zijn tegen een oppervlak dat bijna verticaal is. In deze positie wordt de brander normaal op een hoek van 45 graden gehouden.
3. Verticale positie (3F en 3G)
In deze positie liggen zowel het stuk als de las verticaal of bijna verticaal. 3F en 3G leiden tot de verticale filet- en verticale keergatposities.
Wanneer lassen verticaal wordt gedaan, duwt de zwaartekracht het gesmolten metaal naar beneden en heeft daarom de neiging te stapelen. Om dit tegen te gaan, kunt u een opwaartse of neerwaartse verticale positie gebruiken.
Om het in een opwaartse verticale positie te controleren, wijst u de vlam omhoog, plaatst het op een hoek van 45 graden ten opzichte van het stuk. Op deze manier zal de lasser metaal van de lagere delen van het werkstuk toepassen om te lassen in de richting van de zwaartekracht.
4. Bovenste positie (4G en 4F)
In deze type laspositie, wordt lassen uitgevoerd vanaf de onderkant van de verbinding. Het heeft de meest complexe en moeilijke positie om mee te werken. De 4G en 4F posities zijn voor keergat- en filetlassen.
In de bovenste positie, leidt het aan de verbinding toegevoegde metaal tot een gat in het stuk, optredend in een kral met een hogere kroon. Om dit te voorkomen, houd het gesmolten bad klein. Als de lasbad te lang wordt, elimineer de vlam voor een moment om het gesmolten metaal af te laten koelen.
Voordelen van lasproces
- Een goede las zal sterker zijn dan het basis- of moedermetaal.
- Sneller proces vergeleken met niethen en gieten.
- Volledig starre verbindingen kunnen met het lasproces geleverd worden.
- Toepasbaar op alle metalen en legeringen.
- Moeilijke vormen kunnen geproduceerd worden door lassen.
- Lasapparatuur is draagbaar en kan gemakkelijk onderhouden worden.
- Geen geluid wordt geproduceerd tijdens het lasproces zoals in het geval van niethen.
- Het lasproces vereist minder werkruimte in vergelijking met niethen.
- Elke ruimte van de verbinding kan met gemak gemaakt worden.
Nadelen van lasproces
- Geeft schadelijke straling, rook, en spatten (een plotselinge vonkensprinkeling).
- Gelaste verbindingen zijn meer bros en hun vermoeidheidssterkte is minder dan de verbonden leden.
- Resulteert in vervorming en induceert interne spanningen.
- Het heeft bepaalde vastzetmiddelen en vastzethulpen nodig om metalen correct te houden.
- Geskilde werknemers en elektriciteit zijn nodig voor lassen.
- De inspectie van laswerk is moeilijker en duurder dan het niethenwerk.
Toepassingen van lassen
De toepassing van lassen is zo divers en groot dat het geen overdreven zou zijn te zeggen dat er geen metaalindustrie en geen tak van de ingenieurswetenschap is die geen gebruik maakt van lassen in de een of andere vorm nl. automobile industrie, scheepvaart, luchtvaart, en bouw. Het wordt grotendeels gebruikt voor fabricage.
Enkele van de toepassingen zijn:
- Scheepsbouw
- Spoorwegwagens
- Automobiel chassis en carrosseriebouw
- Aardverzet lichamen
- Raamluiken
- Deuren, poorten
- Alle typen fabricagewerk.
Conclusie
Zoals u nu weet, Lassen is een sterk verbindingsproces waarin twee delen metaal samen één deel vormen door de metalen te verwarmen tot hun smeltpunten. Sommige typen lassen worden door machines gemaakt en vereisen duur gespecialiseerde apparatuur. Lassen is een snellere methode gerelateerd aan niethen en gieten.
We hopen dat we al uw twijfels over Lasproces hebben opgehelderd. Als u nog twijfels heeft over de "Typen lasproces" kunt u contact met ons opnemen of vragen in de reacties.
Wij hebben ook een Facebook-community voor jullie, als u wilt, kunt u onze community joinen, hier is de link naar onze Facebook-groep.
Dat is het, dankjewel voor het lezen. Als u ons artikel leuk vindt, deelt u het dan met uw vrienden. Als u vragen heeft over elk onderwerp, kunt u vragen in de reactiesectie.
Download PDF van dit artikel
Download PDF
Abonneer u op onze nieuwsbrief om melding van onze nieuwe posts te ontvangen.
Industriële technologie
- 11 Lastechnieken in Beeld: Uitgebreide Gids
- Elektrische Booglaswerken: Kernprincipes Uitgelegd
- Belangrijkste Elektrische Booglasprocessen en Toepassingen
- Essentiële Booglasapparatuur: Typen, Functies en Toepassingen
- GMAW vs. GTAW: Uitgebreide Vergelijking van Twee Booglassen Technieken
- Lassen Uitgelegd: Definitie, Typen en Toepassingen
- Booglassen begrijpen: typen, werking en belangrijkste voordelen
- Smeden Uitgelegd: Proces, Types en Materialen
- Elektronenbundellassen Uitgelegd: Definitie, Proces en Voordelen
- Freesmachines begrijpen: definitie, proces & typen
- Uitgebreide gids tot metalen gieten: definities, typen en processen