



Hoe Hoekradius CNC-bewerkingsnauwkeurigheid Beïnvloedt
In metaalbewerking heeft elk type machine beperkingen wat betreft grootte, hoeken, kurven en contouren. CNC-bewerking is hier geen uitzondering. Een CNC-hoekradius verwijst naar de interne radius van de hoeken van uw onderdeel.
Naast de groottebeperkingen van CNC-machines is hoekradius een belangrijke overweging. Het is doorgaans niet mogelijk om een perfect scherpe hoek op interne hoeken te bereiken. De gekozen hoekradii hebben een dramatische invloed op de efficiëntie van de bewerking en de eindkwaliteit van het gefabriceerde onderdeel.
Deze blog duikt dieper in het concept hoekradius in CNC-bewerking en hoe u de ideale hoekradii kiest voor uw eisen en budget.
Wat is Hoekradius?
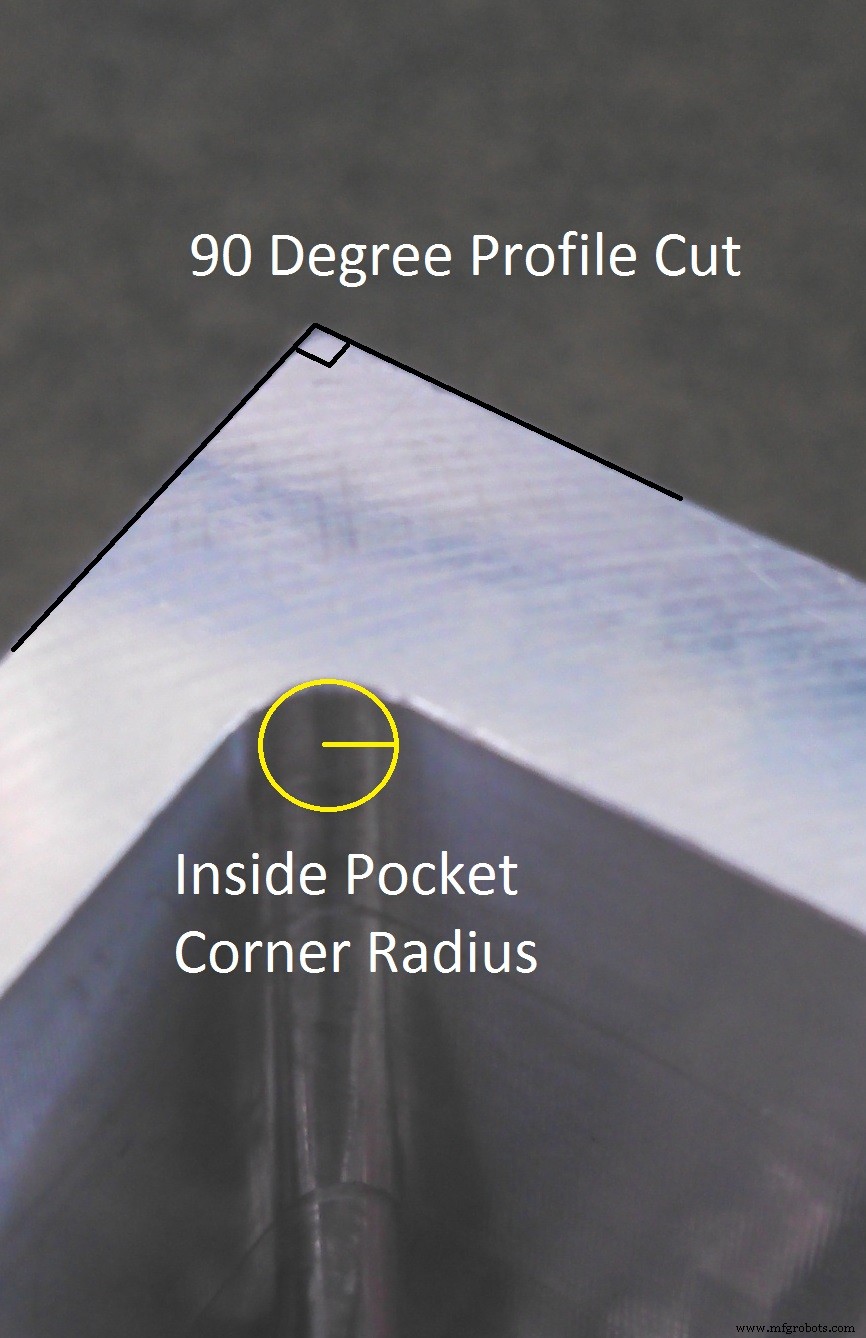
Bij CNC-bewerking verwijst hoekradius naar de interne radius van de hoeken van uw onderdeel.
Alle CNC-freestools hebben een cilinderachtige vorm en creëren een radius bij het frezen van een interne zak. De radius van het gebruikt gereedschap bepaalt welke hoekradii mogelijk zijn.
Waarom is Hoekradius Belangrijk?
Hoekradius is van cruciaal belang omdat het direct de kwaliteit van de bewerking en de bewerkingstijd beïnvloedt.
Bij het frezen van interne elementen heeft de geprobeerde hoekradius invloed op de afwerking van de binnenkant. Een strakke hoekradius ten opzichte van de toolradius verhoogt de invalshoek van het gereedschap, wat de afwerkingskwaliteit verlaagt.
Het is mogelijk om een hoekradius gelijk aan de toolradius (het theoretische minimum) te bereiken door het gereedschap 90 graden te laten draaien. Dit wordt niet aanbevolen omdat het grote spanningen op tool en onderdeel oplevert. Het gereedschap moet stoppen en kantelen, wat trillingspuren (chatter marks) kan veroorzaken en de sneedtijd vertraagt. Kleinere gereedschappen kunnen strakkere radii halen, maar hebben nadelen.
Grotere gereedschappen produceren grotere radii, draaien sneller en verlagen de bewerkingstijd en -kosten. Kleinere gereedschappen verhogen de kosten en zijn beperkt in diepgang (zakdiepgang). Er is een omgekeerde relatie tussen hoekradii en elementdiepgang.
Kortom: het gebruik van de grootste mogelijke radii voor uw ontwerp verhoogt de oppervlakte-afwerkingskwaliteit en verlaagt de bewerkingskosten. Grotere gereedschappen die grotere radii maken, draaien sneller en verlagen de kosten.

Minimale Eisen voor Hoekradii
Er is een minimumeis omdat het gereedschap niet fysiek in een 90° hoek kleiner dan zijn radius past.
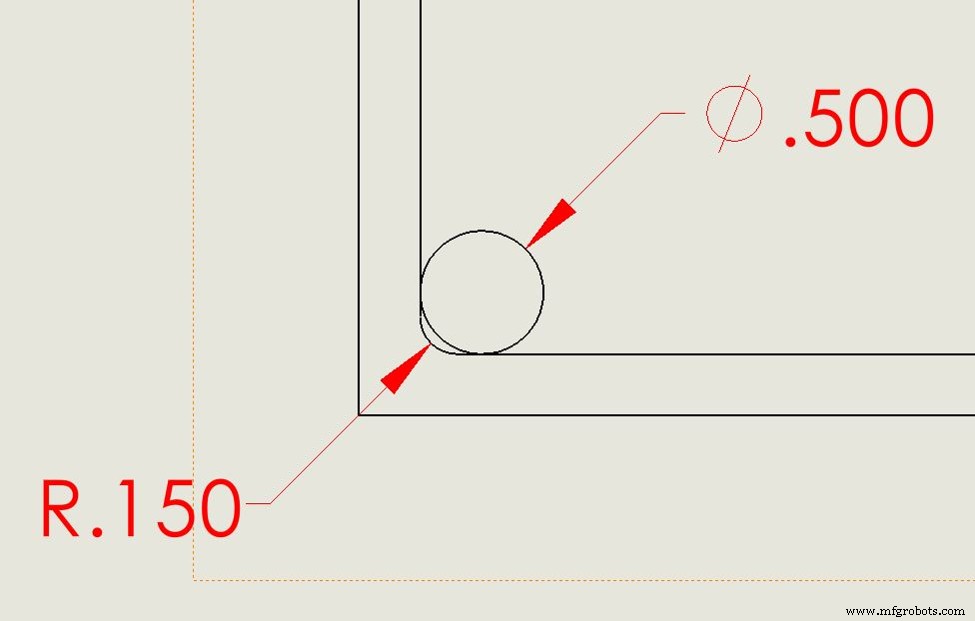
Om te begrijpen waarom de tool-invalshoek toeneemt, is het nuttig de toolpaden voor scherpe hoeken te bekijken. Hieronder een GIF die tool-invalshoek illustreert op basis van hoekradius.

De GIF toont twee verschillende hoekradii. De rode lijn is het toolpad, het geel gemarkeerde gebied is de tool-invalshoek.
- Eerste geval: toolpad 90 graden, breed geel gebied (hoge invalshoek).
- Tweede geval: afgeronder toolpad, kleiner geel gebied (lagere invalshoek). Verhoogde invalshoek zorgt voor meer spanning, slechtere afwerking.
De tweede sequentie toont een sterk verhoogde hoekradius via een grotere boog in het toolpad. Een grotere hoekradius verlaagt de sneekrachten op het gereedschap en verbetert de afwerking. Het verlaagt ook de sneedtijd en dus de kosten.
Vergelijking van Verschillende Hoekradii met Hetzelfde Gereedschap
Hieronder een GIF van een monster met vier verschillende hoekradii, allemaal met hetzelfde gereedschap bereikt.

- Groen = grootste hoek voor toolpad, ideale optie.
- Geel = adequaat, maar 200% toolradius is best.
- Oranje = 120% toolradius, niet ideaal.
- Rood = niet aanbevolen, slechte oppervlakte-afwerking.
Hoe Kies Ik een Hoekradius?
De gekozen hoekradius beïnvloedt de bewerkingsefficiëntie en kwaliteit. De onderstaande tabel geeft de aanbevolen minimumaarden per elementdiepgang.
De kolom Aanbevolen Minimum Radius geeft waarden waarvoor we bewijsbare processen hebben. Minimum Radius is het theoretische minimum, maar daarboven liggend; als u dat kiest, stijgen kosten en kan afwerkingskwaliteit lijden.
We raden altijd aan om radii zo groot mogelijk te houden.
| Elementdiepgang | Minimum Radius | Aanbevolen Minimum Radius |
|---|---|---|
| 0.47” (11.938 mm) | 0.016” (0.406 mm) | 0.031” (0.787 mm) |
| 0.75” (19.05 mm) | 0.032” (0.813 mm) | 0.063” (1.6 mm) |
| 2” (50.8 mm) | 0.063” (1.6 mm) | 0.094” (2.388 mm) |
| 3” (76.2 mm) | 0.125” (3.175 mm) | 0.15” (3.81 mm) |
| 3.25” (82.55 mm) | 0.25” (6.35 mm) | 0.275” (6.985 mm) |
| 4.25” (107.95 mm) | 0.3” (7.62 mm) | 0.325” (8.255 mm) |
| 5.75” (146.05 mm) | 0.75” (19.05 mm) | 0.8” (20.23 mm) |
Conclusie
Bij het ontwerpen van CNC-gefreesde onderdelen moet u uw eisen afwegen tegen de beperkingen van het gereedschap en het budget. Deze blog legt uit hoe hoekradii een belangrijke overweging zijn, omdat ze direct de bewerkingstijd en projectkosten beïnvloeden.
Nog vragen? Ons CNC Engineering & Design Services-team helpt graag. Neem contact op om uw ontwerp en eisen te bespreken. Onze missie is een oplossing vinden die voor u werkt, zodat u uw projecten op schema kunt houden.
Industriële technologie
- Toolafwijking in CNC-bewerking begrijpen – oorzaken en effectieve reductiestrategieën
- CNC-bewerkingskosten verlagen: Bewezen strategieën om tijd te besparen en geld te besparen
- Abrasieve efficiëntie maximaliseren: De juiste toolvermogen kiezen voor optimale prestaties
- Hoe AI en machine learning CNC-bewerking revolutioneren
- Werkstuknauwkeurigheid verhogen: Expert CNC-bewerkingsstrategieën
- De juiste CNC-bewerkingsfabrikant kiezen: uitgebreide gids
- CNC-frezen onder de knie: complete handleiding voor bediening en instelling
- Maximaliseer CNC-machine nauwkeurigheid: Een praktische gids voor precisie en betrouwbaarheid
- Hoekingaging: Precisie frezen voor superieure hoekkwaliteit
- Gereedschapsafbuiging Begrijpen en Verminderen bij CNC Bewerking
- Strakke Toleranties in CNC-bewerking Halen: Een 10-jarig Bewezen Proces