



Metaalsnijspaan Uitgelegd: Types, Vorming en Effecten op Bewerking
In het proces van het snijden van metalen in verschillende vormen en maten, is er een materiaalverlies in de vorm van spanen. Verschillende snijprocessen resulteren in de productie van verschillende typen spanen. Daarom toon ik u in dit artikel de diverse typen spanen die kunnen worden gevonden bij het bewerken van verschillende materialen.
Wat is een Spaans in het Metaalsnijproces?
Om het metaal de gewenste vorm en maat te geven, wordt extra metaal van het metaaloppervlak verwijderd met behulp van diverse machinegereedschappen en technieken. Dit verwijderde en vervormde metaal heet een Spaans.
Voordat we dieper ingaan op de spaans, laten we eens kijken naar de basisterminologie die tijdens metaalsnijden wordt gebruikt.
Spanvlak:
Het is het vlak van het gebruikte snijgereedschap.
Spanhoek:
- Het is de hoek tussen het spanvlak en de normaal op het bewerkingsoppervlak.
- Een hogere spanhoek zorgt voor betere snijving en verlaagt ook de snijkracht.
- Maar het kan binnen een limiet worden verhoogd, omdat het de metaalondersteuning beschikbaar op het spanvlak van het gereedschap vermindert en dus de sterkte van de snijpunt vermindert alsook de warmteafvoer door het gereedschap.
- Het zou van de orde van 15 graden moeten zijn en kan nul of negatief zijn wanneer nodig.
Vrijkantshoek:
- Het is de hoek tussen de onderkant van het gereedschap (vrijkant) en het bewerkte oppervlak.
- Vrijkantshoek wordt gegeven zodat het gereedschap niet wrijft of het metaaloppervlak beschadigt.
- Het verhoogt de snijkrachten en wordt dus van de orde 5-6 graden gebruikt.
- Het wordt ook wel verlieshoek genoemd.
Spanvorming:
- Wanneer het gereedschap in contact komt met het metaaloppervlak, vindt elastische compressie en daarna plastische compressie van het metaaloppervlak in contact met het spanvlak van het gereedschap plaats. Dit ontwikkelt afschuiving en uiteindelijke vervorming of breuk begint.
- Uiteindelijk vloeit het vervormde metaal of de spaans over het gereedschapsvlak en wordt verwijderd.
- De spaans zal worden verwijderd en verder vervormd door wrijving, afhankelijk van de snijomstandigheden.
Types spanen in Metaalsnijden:
Er zijn drie basistypen spanen in het metaalsnijproces:
- Continue spanen
- Onderbroken spanen
- Continue spanen met opgebouwde rand (BUE).
#1 Continue spanen:
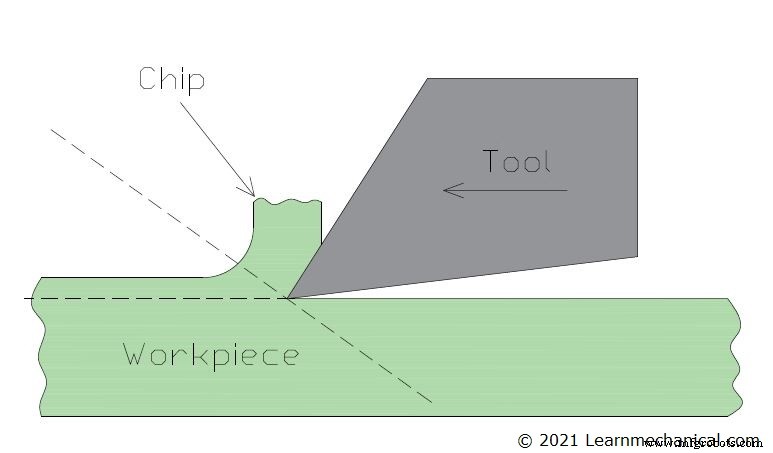
Wanneer de spanen die tijdens de snijoperatie worden gevormd, zonder enige intervallen, heten zulke spanen continue spanen. Deze spanen worden gevormd wanneer een duktil materiaal wordt gesneden, bijvoorbeeld staal.
Redenen voor vorming van Continue spanen:
- De snijsnelheid moet hoog zijn: Voor de vorming van continue metaalspanen is vereist dat de snijsnelheid of snijsnelheid hoog moet zijn. Als de snelheid hoog genoeg is, zal het nieuwe materiaal worden afgesneden voordat de spaans breekt.
- Spanhoek moet groot zijn: Een grotere spanhoek zal helpen bij de vloeiende stroom van metaalspanen, wat continue metaalspanen creëert.
- Het materiaal moet duktil zijn: De duktiliteit van een materiaal is een van de belangrijkste factoren in de productie van continue spanen. Hoe groter de duktiliteit, hoe meer continue spanen zullen worden geproduceerd.
- De wrijvingscoëfficiënt moet zo laag mogelijk zijn: Als de wrijvingscoëfficiënt hoog is, zal er een hoge hoeveelheid warmte worden geproduceerd, wat het materiaal broos maakt en niet geschikt voor continue spanen.
- Snijdiepte: De snijdiepte voor het produceren van continue spanen moet laag zijn. Als de snijdiepte meer is, zal het neigen tot breken van de spanen. Effecten van continue spanen en betere oppervlakteafwerking. Vanwege de kleine snijdiepte en hoge snijsnelheid is de verkregen oppervlakteafwerking uitstekend in het geval van continue spanen.
- Laag energieverbruik: Lage wrijvingscoëfficiënt en gebruik van smeermiddel zorgt ervoor dat minder energie wordt verbruikt tijdens het metaalsnijproces in het geval van continue spanen.
- Betere gereedschapslevensduur: De levensduur van het snijgereedschap neemt toe omdat het materiaal duktil is, wrijving is minder, en smeermiddelen worden gebruikt.
#2 Onderbroken spanen:
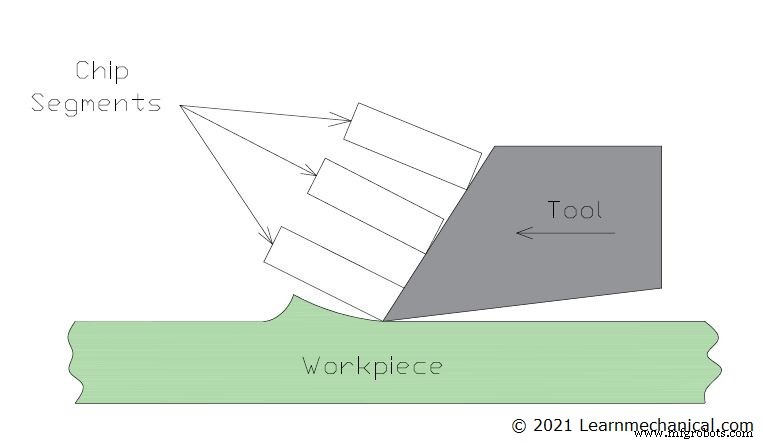
Wanneer er een breuk of breuk van spanen is in het proces van metaalsnijden, heten zulke spanen onderbroken spanen. Deze spanen worden gevormd wanneer broze materialen zoals gietijzer, worden gesneden.
Redenen voor de Vorming van Onderbroken Spanen:
- Lage snijsnelheid: Een lage snijsnelheid zorgt ervoor dat de spaans breekt voordat het snijgereedschap vooruitgaat. Dit veroorzaakt de productie van onderbroken spanen.
- lage spanhoek: Een lage spanhoek duwt de spaans naar buiten in plaats van het te buigen, waardoor onderbroken spanen ontstaan.
- Broze materialen worden gebruikt: In tegenstelling tot duktile materialen, hebben broze materialen de neiging te breken, waardoor er een vorming van onderbroken spanen ontstaat.
- Hoge wrijvingskrachten: Zoals eerder besproken, veroorzaken hoge wrijvingskrachten warmteopwekking, wat het materiaal broos maakt, als gevolg waarvan er een vorming van onderbroken spanen ontstaat.
- Grotere snijdiepte: Naarmate de snijdiepte toeneemt, neemt de dikte van het verwijderde materiaal ook toe. De verhoogde dikte van het materiaal zorgt ervoor dat het breekt, wat resulteert in de vorming van onderbroken spanen.
Effecten van Onderbroken Spanen:
- Grotere materiaalverwijdering: Een grotere hoeveelheid materiaal wordt verwijderd in de vorming van onderbroken spanen, dit is van hulp wanneer er een groot verschil in grootte is tussen het werkstuk en de vereiste afmeting.
- Verhoogde gereedschapslevensduur bij lage snelheid: lage spanhoek helpt bij het verhogen van de gereedschapslevensduur bij lage snelheden.
- Spanen zijn handig om te verwerken: Onderbroken spanen zijn gemakkelijk te hanteren en te verwerken, vanwege de kleine grootte en kunnen gemakkelijk in een container worden gevuld om te verwerken of te recyclen.
#3 Continue Spaans met Opgebouwde Rand (BUE):
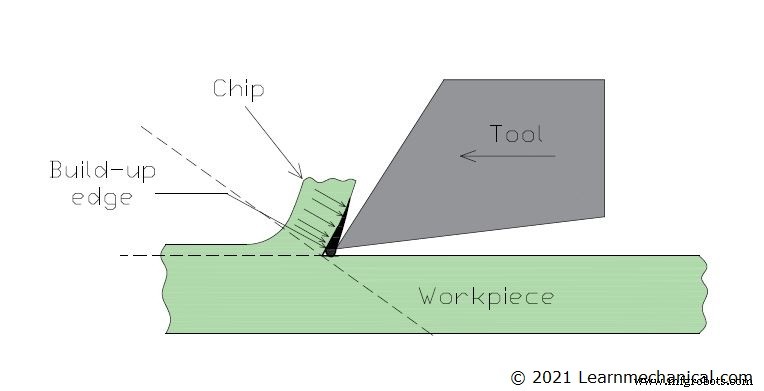
Dit is het type continue spaans dat wordt gevormd wanneer de wrijving tussen het gereedschap en het werkstuk erg hoog is. Vanwege hoge wrijving en temperatuur, wordt een heel kleine hoeveelheid materiaal op de spaans gelast.
Redenen voor Vorming van BUE:
- Hoge temperatuur: De hoofredenen voor de vorming van een opgebouwde rand is te wijten aan overmaat van temperatuur. Vanwege erg hoge temperatuur (meer dan het smeltpunt van het metaal) raakt een bepaalde hoeveelheid metaal gelast, wat opgebouwd raakt op de spaans. De overige redenen zijn verantwoordelijk voor hoge temperatuur.
- Zeer hoge wrijving: De hoofredenen voor een toename van de temperatuur ten opzichte van gereedschap en werkstuk is te wijten aan hoge wrijving, wat op zijn beurt de primere reden wordt verantwoordelijk voor de vorming van opgebouwde rand.
- Onvoldoende koelmiddel: Een andere factor die verantwoordelijk is voor de toename van temperatuur is onvoldoende gebruik van koelmiddel. Het gebruikte koelmiddel is doorgaans een mengsel van olie en water.
- Type materiaal: Voor de vorming van een continue spaans is het noodzakelijk dat het materiaal duktil moet zijn. Daarom is in duktil materiaal er een vorming van een opgebouwde rand.
- Kleine spanhoek: Kleine spanhoek is een van de factoren waardoor er een vorming van opgebouwde rand ontstaat. Dit is omdat het vereist is voor de vorming van continue spanen.
Effecten van Continue Spanen met Opgebouwde Randen:
- Verhoogde gereedschapslevensduur: De gereedschapslevensduur neemt toe omdat de spaans die wordt gevormd, het gereedschap beschermt tegen hoge temperatuur, waardoor de gereedschapslevensduur toeneemt.
- Rauwe oppervlakteafwerking: Er is een vorming van het rauwe oppervlak door de aanwezigheid van opgebouwde randen op het werkoppervlak.
- Verhoogd energieverbruik: Vanwege de kleine spanhoek en grote snijdiepte is het energieverbruik verhoogd.
Samenvatting:
In het proces van metaalsnijden worden drie typen spanen gevormd. De vorming van continue spanen geeft een uitstekende oppervlakteafwerking wat een positieve impact heeft op het werkstuk.
De vorming van onderbroken spanen heeft zowel positieve als negatieve impacten op het werkstuk. De vorming van de continue spaans met opgebouwde randen heeft een hoofdzakelijk negatieve impact op het werkstuk.
Industriële technologie
- Spaanvorming bij Metaalbewerking Begrijpen: Typen, Processen en Toepassingen
- Spoortypes bij Metaalbewerking Begrijpen: Classificatie, Oorzaken en Impact
- Bladmetaalbewerkingen Uitgelegd: Typen, Technieken & Diagrammen
- SteinerZ LLC – Precisiemetaalsnijden & Fabricatie, ISO-gecertificeerd, Dienend High Point, Missouri
- Stampen Uitgelegd: Typen, Processen & Toepassingen
- Gieten Uitgelegd: Definitie & Types van Productieprocessen
- Spaanvorming uitgelegd: typen metaalsnijspaan
- Metaalplatering uitgelegd: typen, voordelen en toepassingen
- Metal Cutting Corporation: Onze Rol in Metaalfabricage Begrijpen
- Belangrijkste Bewerkingsprocessen voor Precisiefabricatie Ontdekken
- Metaallegeringen Ontdekken: Belangrijkste Typen & Hun Industriële Toepassingen