



Kontour Draaien Vereenvoudigd: Volledig G72 Plandraai Cyclus CNC Draaibank Voorbeeld
Ingediend door: Vikram
Samenvatting
CNC draaibank programma dat een complete buitencontour op een component bewerkt met behulp van de G72 plandraaicyclus.
Tekening/Afbeelding
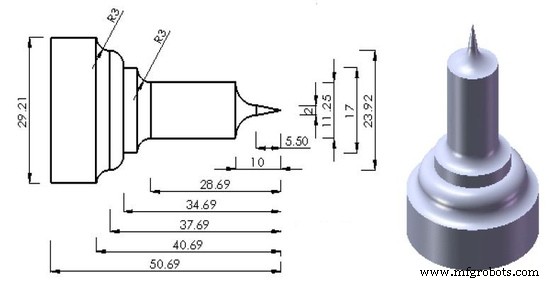
CNC Programma
G90 G21 G18 G55; T0400 M06; S2000 M03; G00 Z0.0; X31.0; G01 X30 F60; G72 W0.5 R0.2; G72 P2 Q3; N2 G01 Z-40.69; G03 X 23.92 Z-37.69 R3; G02 X17 Z-34.69 R3; G01 Z-31.69; G03 X 11.25 Z -28.69 R3; G01 Z-10.0; G03 X2.0 Z-5.5 R 4.5; N3 G01 X 0.0 Z-0.0; G00 X 30.0; G28 X0.0; G28 Z0.0; M02;
Toelichting: De G72 cyclus voert ruwverwerking uit in de Z-as richting (plandraaien). Het contourprofiel tussen N2 en N3 bevat zowel rechte lijnen (G01) als cirkelinterpolaties (G02/G03) met straal R3 en R4.5. De afwerking gebeurt automatisch na de ruwcyclus.
Precisie Kontour Draaien met G71 Cyclus op CNC Draaibank – Praktisch Voorbeeld
Geoptimaliseerde G75 Cyclus CNC Draaibank Programma voor Precieze Nutten en Afdelen
CNC machine
- Fanuc G73 patroonherhalingscyclus: CNC programmeervoorbeeld & gids
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Stapsgewijze CNC draaibank programmeergids: fase, taper, frees & boog
- Eenvoudig CNC Draaibank Programmeren: Inch-gebaseerd Voorbeeld voor Beginners
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- Uitgebreid Fanuc G94 vlakkeercyclus voorbeeld voor CNC-bewerking
- Fanuc G72 vlakkeercyclus demo – Stap-voor-stap CNC-programmeergids
- Fanuc G72 vlakkeercyclus: Eenregel CNC-programma tutorial
- CNC-draaibank Boorcyclus Voorbeeld: Sinumerik CYCLE81 voor Efficiënte Bewerking
- Fanuc G71 Ruwdraaicyclus: CNC-draaibank codevoorbeeld
- Fanuc CNC-draaibank voorbeeld: G71, G72 & G70 gecodeerde cycli voor inwendig booren & afsteken