



Fanuc CNC: Directe Programmering van Profielen met Hoeken en Afgeronde Kanten – Stap-voor-Stap Voorbeeld
Ingediend door: BEATA
Samenvatting
CNC programma voorbeeld om te tonen hoe directe hoeken in een CNC programma gegeven kunnen worden
Tekening/Afbeelding
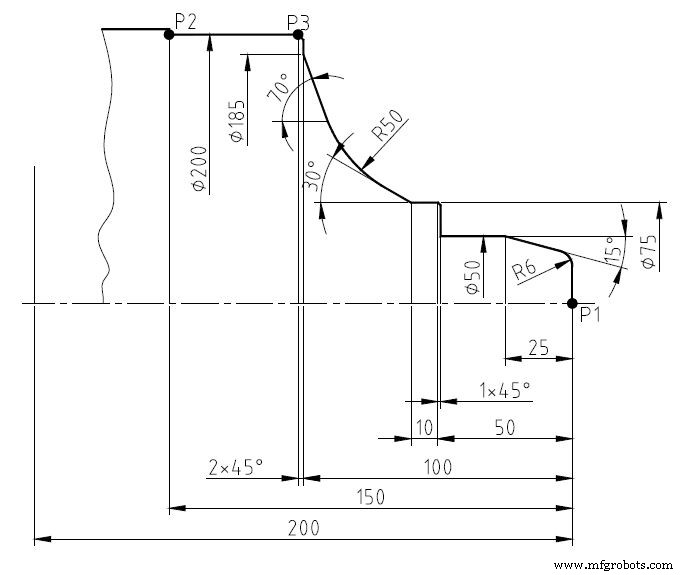
CNC Programma
O0012; N10 G10 P0 Z-200; N20 T303; (PROFILEREN) N30 G50 S2200; N40 G96 G99 S230 F0.12 M4 M8 M200; N50 G0 X0 Z3; N60 G1 Z0 ; (P1) N70 ,A90 R6; (EERSTE HOEK) N80 X50 Z-25 ,A165; (TWEEDE HOEK A165 komt van 180°-15°=165°) N90 ,A180 N100 X75 Z-49 ,A90 ,C1; N110 Z-60; N120 ,A150 R50; (A150 komt van 180°-30°=150°) N130 X185 Z-100 ,A110; (A110 komt van 180°-70°=110°) N140 ,A90 ,C2; N150 X200 Z-150 ,A180; (P2) N160 G0 X250 Z200 M30;
Toelichting: Fanuc gebruikt `,A` (komma A) voor directe hoekprogrammering ten opzichte van de Z-as. De hoek wordt berekend vanaf de positieve Z-as (180° = negatieve Z-richting). `,C` is faseer, `,R` is hoekafronding. Het voorbeeld toont een complex profiel met meerdere hoeken, fasen en radialen geprogrammeerd zonder handmatige snijpuntberekening.
Bescherm Je Makino Pro 3 Programma's: Geavanceerd Vergrendelen & Aanpasbare Bescherming
CNC Cilindrische Interpolatie Programma Voorbeeld: Snijden van Meervoudige Aaneengegrensde Bogen
CNC machine
- Fanuc G75 freescyclus beheersen: stapsgewijze CNC-programmagids
- Fanuc G73 patroonherhalingscyclus: CNC programmeervoorbeeld & gids
- CNC programmeren beheersen: Fanuc G71 ruw draaien & G70 afwerkcyclus voorbeeld
- Beginner-vriendelijke draaibank CNC programmeergids
- CNC programmeren voor beginners: leren met een praktisch voorbeeld
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Stapsgewijze CNC draaibank programmeergids: fase, taper, frees & boog
- Fanuc G21 G-code voorbeeld: Millimeter-gebaseerde CNC-draaiprogrammering
- Fanuc G20: Inch-gebaseerde CNC-programmering onder de knie – Praktisch voorbeeld
- Fanuc G70 & G71 Ruw- en Afwerk Draaicyclus CNC Programma Voorbeeld
- CNC Programmering Basis: Stapsgewijze Tutorials & Voorbeeldcode