



G82 Boorcyclus met Dwel beheersen – CNC Frees Voorbeeldprogramma
De G82 boorcyclus met dwel kan gebruikt worden voor normaal boren waar de bodem van het gat nauwkeurigere bewerking vereist.
Als u gewoon een boorcyclus zonder dweltijd op de bodem van het gat wilt, is de G81 boorcyclus een grote tijdbesparing.
Het volgende is een CNC-programmeervoorbeeld dat het gebruik van de G82 Boorcyclus illustreert.
G82 Boorcyclus CNC Frees Voorbeeldprogramma
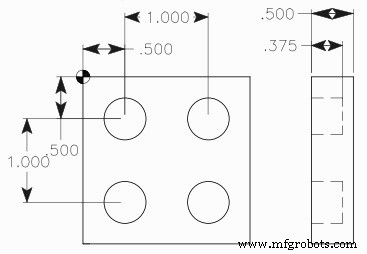
G82 Boor Gecodeerde Cyclus met Dwel CNC Frees Voorbeeldprogramma
O10076 N10 T11 M06 N20 G90 G54 G00 X0.5 Y-0.5 N30 S1200 M03 N40 G43 H11 Z1. M08 N50 G82 G99 Z-0.375 P1 R0.1 F7.5 N60 X1.5 N70 Y-1.5 N80 X0.5 N90 G80 G00 Z1. M09 N100 G53 G49 Z0. M05 N110 M30
Opmerking N50 – CNC-machines met Fanuc CNC-besturing zullen P1000 gebruiken in plaats van P1 wat gebruikt wordt voor Haas CNC-machines.
Fanuc G83 Peek Boorcyclus – Diepgat Boren Handleiding
Uitgebreide Hurco Draaibank G-code Referentie voor Dual-Screen & Max Consoles
CNC machine
- Fanuc G75 freescyclus beheersen: stapsgewijze CNC-programmagids
- Fanuc G20: Inch-gebaseerde CNC-programmering onder de knie – Praktisch voorbeeld
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- G75 ingebedde cyclus voor draaien: CNC-programmeervoorbeeld & gids
- Voorbeeldprogramma: G81 & G83 piekboren met G98/G99 terugkeerniveaus
- CNC-freesvoorbeeld: G81 boor-ingebedde cyclus onder de knie krijgen
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- CNC-freesmachine programmeren: Beginnersvriendelijk voorbeeldgids
- Uitgebreid Fanuc G94 vlakkeercyclus voorbeeld voor CNC-bewerking
- Fanuc G72 vlakkeercyclus demo – Stap-voor-stap CNC-programmeergids
- ECS G82 Boorcyclus met Wachttijd voor Spanbreking